



Чпу обработка против литья под давлением: выбор оптимального производственного процесса для разработки продукта
При проектировании и производстве деталей для ваших продуктов существует несколько производственных методов. Два самых распространенных — это обработка на станках с ЧПУ и литье под давлением.
Оба метода отлично подходят для различных пластиковых деталей, однако у каждого есть свои преимущества и недостатки. В этом руководстве мы подробно сравним обработку на ЧПУ и литье под давлением, чтобы помочь определить, какой процесс лучше подходит для разработки вашего продукта.
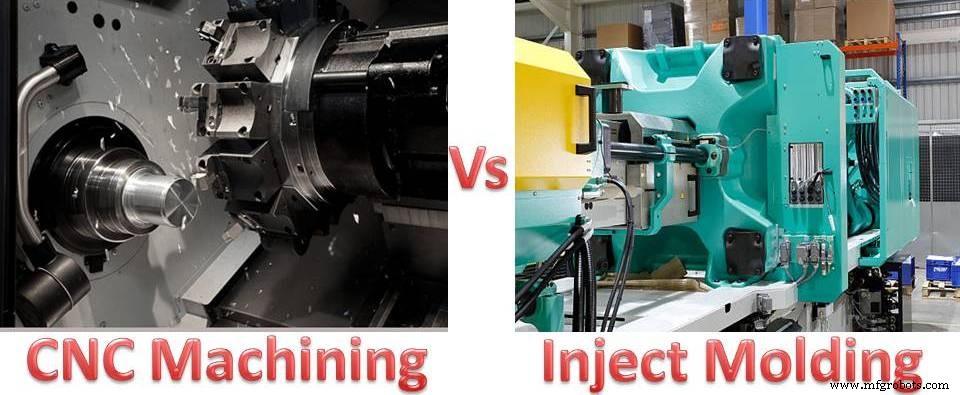
Что такое обработка на станках с ЧПУ?
Обработка на станках с числовым программным управлением (ЧПУ) — это вычитающий производственный процесс, который начинается с цельного бланка выбранного материала. Специализированные режущие инструменты последовательно удаляют слои материала под управлением компьютера, формируя деталь заданной геометрии.
Главное преимущество технологии — возможность работы с широкой гаммой материалов практически без ограничений: металлы, пластики, композиты, дерево и пеноматериалы.
Преимущества обработки на ЧПУ
- Высокая автономность. Один оператор может контролировать несколько станков одновременно. После загрузки управляющей программы станок работает самостоятельно, требуя только периодической замены режущих инструментов.
- Идеальная повторяемость. Одна и та же управляющая программа позволяет производить неограниченное количество идентичных деталей с микронной точностью.
- Гибкость изменений. Для модификации размеров или формы детали достаточно внести правки в управляющую программу — переоборудование не требуется.
- Круглосуточная работа. Станки с ЧПУ способны работать 24/7 без перерывов, обеспечивая максимальную загрузку оборудования.
- Обработка сложных геометрий. Многоосевые станки (3, 4, 5 осей) позволяют обрабатывать труднодоступные зоны и создавать сложные 3D-поверхности.
- Высокая производительность при малых и средних объемах. Отсутствие дорогой.toolировки делает ЧПУ экономически эффективным для пробных партий и серийного производства до нескольких тысяч единиц.
Недостатки обработки на ЧПУ
- Высокая капиталоемкость. Стоимость современных многоосевых станков, их обслуживание и расходные инструменты существенно увеличивают себестоимость детали.
- Материалоемкость. Вычитающая природа процесса неизбежно генерирует отходы (стружку, шпонку), что повышает расход сырья по сравнению с аддитивными или литейными методами.
- Ограничения по производительности на больших сериях. Время обработки каждой детали постоянно, поэтому при очень больших объемах затраты времени и стоимость на единицу продукции перестают быть конкурентными.
Что такое литье под давлением?
В отличие от обработки на ЧПУ, литье под давлением — это аддитивный (формообразующий) процесс. Расплавленный полимер под высоким давлением (от 100 до 150 МПа) вводится в полость точной металлической формы (формочки), где остывает и твердеет, воспроизводя ее геометрию. После извлечения готовой детали цикл повторяется.
Преимущества литья под давлением
- Автоматизация линии. Один оператор может обслуживать несколько прессов, так как процесс полностью автоматизирован: загрузка гранул, впрыск, охлаждение, извлечение.
- Минимизация времени цикла. Оптимизация системы охлаждения форм и использование высокотемпературных полимеров позволяют сократить время цикла до секунд.
- Экстремальная производительность. Многоячеистые формы (до 128 и более гнезд) позволяют выпускать сотни деталей за один цикл, обеспечивая невиданную производительность на массовых объемах.
- Сложная геометрия без удорожания. Внутриформенные каналы, подрезки, ребра жесткости, винтовые нарезки формируются одновременно с корпусом детали без дополнительных операций.
- Минимальные отходы. Обозы, впуска и брак перемалываются и возвращаются в производство (до 100% утилизации для термопластов).
Недостатки литья под давлением
- Высокие технологические требования. Качество деталей зависит от десятков параметров: температуры расплава/формы, давления впрыска/удержания, скоростей, времени охлаждения. Требуется высокая квалификация технологов.
- Длительный подготовительный цикл. Проектирование, изготовление и отладка формы (пробные закачки, корректировка) занимают от 4 до 12 недель и стоят десятки/сотни тысяч долларов.
- Неэкономичность на малых объемах. Высокая стоимость формы (от $5 000 для простых до $100 000+ для сложных многоячеистых) делает метод убыточным для тиражи менее 1 000–5 000 шт.
- Ограничения по толщине стенок. Слишком толстые стенки (> 4–6 мм) приводят к усадкам, порожностям и неравномерному охлаждению; слишком тонкие (< 0,5 мм) — к непроливу.
Ключевые факторы выбора: ЧПУ или литье под давлением?
Материал
ЧПУ предлагает неограниченный выбор: от алюминиевых сплавов и титана до инженерных пластиков (PEEK, POM, PTFE) и композитов. Твердые пластики обрабатываются легче мягких (эластомеров). Литье под давлением ограничено термопластами (ABS, PC, PA, PP, POM, PBT, PPS) и термореактивными пластиками. Некоторые материалы (например, силиконы, фторепласты) можно только лить или прессовать, но не обрабатывать на ЧПУ эффективно.
Конструкция детали
Изменение формы после ее изготовления крайне дорого и долго (недели/месяцы). Конструкция для ЧПУ допускает глубокие узкие пазы, острые внутренние углы (с радиусом резета), высокую точность позиционирования. Конструкция для литья требует уклонов на извлечение (1–3°), равномерной толщины стенок, радиусов в углах, учета усадки (0,5–2%). Глубокие ребра и боссы дороже в литье, но невозможны в ЧПУ без специальных удлиненных резецов.
Экономика и затраты
ЧПУ: Постоянные затраты низкие (программирование, наладка ~$100–500), переменные высокие (время станка, инструмент, материал). Идеально для 1–1 000 шт. Стоимость на единицу почти не снижается с ростом тиража.
Литье: Огромные постоянные затраты на форму ($5 000–$200 000+), но минимальные переменные (секунды пресс-времени, гранулы). Точка безубыточности обычно 2 000–10 000 шт. На миллионах стоимость детали в 10–50 раз ниже ЧПУ.
Качество поверхности
ЧПУ дает Ra 0,4–1,6 мкм (после доточкировки до 0,05 мкм) без постобработки. Литье дает Ra 0,8–3,2 мкм прямо из формы; высокая глянцевость требует полировки формы (алмазная, SPI A-1), что удорожает форму. Износостойкость формы (млн циклов) зависит от твердости стали и абразивности наполнителей пластика.
Объем производства
До ~1 000 шт — почти всегда ЧПУ (или 3D-печать для прототипов). 1 000–10 000 шт — зона компромисса, часто используют алюминиевые «мостовые» формы или мультидью工具. От 10 000 шт — литье под давлением безальтернативно по стоимости.
Итоговое резюме
Выбор между ЧПУ и литьем под давлением — это компромисс между гибкостью/скоростью запуска (ЧПУ) и стоимостью единицы на серии (литье). Ключевые чек-листы:
- Выбирайте ЧПУ, если: тираж < 1 000 шт; нужны металлы/композиты/сверхвысокие точности (±0,01 мм); дизайн меняется еженедельно; нужны детали «вчера».
- Выбирайте литье, если: тираж > 10 000 шт/год; материал — термопласт; геометрия стабильна; готовы вложиться в форму и ждать 6–8 недель запуска.
- Гибридный подход: ЧПУ-мастер-модель → силиконовая форма → вакуумная заливка (до 50 шт); ЧПУ-алюниевая форма → литье пробной партии (100–5 000 шт); серийная стальная форма → массовое производство.
Помните: ЧПУ дает свободу материалов и геометрий, но генерирует отходы. Литье под давлением — король масштаба и повторяемости, но требует дисциплины в дизайне и инвестиций во время. Тщательно оцените бюджет, сроки, требуемое качество поверхности, годовой объем и риски изменения дизайна перед принятием решения.
Производственный процесс
- Развитие производства железа: технологии расплавления-восстановления для эффективного получения горячего м…
- Продвинутые решения ЧПУ-обработки керамики
- Выбор правильного 5-осевого ЧПУ-фрезерного станка для производства форм
- 7 экспертных советов для создания высокоточных деталей ЧПУ-обработки
- Экспертное руководство по выбору материалов для ЧПУ обработки
- Точное фрезерование криволинейных поверхностей на ЧПУ: технология и лучшие практики
- Выбор металла для ЧПУ-обработки: прочность, долговечность и стоимость
- ЧПУ-фрезерование и обработка: ключевые применения и преимущества
- ЧПУ-резка vs Лазерная резка: выбор оптимального производственного процесса
- Топ ЧПУ-эрозионных станков для точной обработки