



Развитие производства железа: технологии расплавления-восстановления для эффективного получения горячего металла
Развитие процессов расплавления-восстановления для железопроизводства
Процессы расплавления-восстановления (SR) — это новейшее развитие в производственной технологии горячего металла (жидкого железа). Эти процессы сочетают газификацию некоксующегося угля с расплавленным восстановлением железной руды. Энергетическая интенсивность процессов SR ниже, чем у доменной печи (ДП), так как производство кокса не требуется, а потребность в подготовке железной руды также снижается.
Процесс SR железопроизводства был зачат в конце 1930-х. История развития процессов SR уходит корнями в 1950-е. Лабораторные фундаментальные исследования SR железной руды были начаты впервые Данси в 1951 году. Однако серьезные усилия начались с 1980 года.
Во второй половине двадцатого века было две отдельные линии развития первичной технологии железопроизводства.
Первая линия развития была сосредоточена на ДП, которая оставалась основным процессным блоком для производства горячего металла. В общем, эта линия развития не включала никаких радикальных процессных изменений в самой печи. Она шла через постепенную эволюцию, включавшую: (i) увеличение размера печи, (ii) улучшение подготовки загрузки, (iii) увеличение верха давления, (iv) увеличение температуры горячего дутья, (v) безколпаковая зарядка и улучшения распределения загрузки, (vi) улучшения рефрактария и систем охлаждения, (vii) впрыск вспомогательного топлива (газ, жидкое топливо или пульверизованный уголь) и обогащение горячего дутья кислородом (O2), и (viii) применение автоматизации, а также улучшения приборостроения и технологии управления. Продолжающийся успех железопроизводства в ДП отражает очень высокие уровни тепловой и химической эффективности, которые могут быть достигнуты при производстве горячего металла и соответствующие затратовые преимущества. На самом деле, в случае крупных ДП эти преимущества дополняются эффектом масштаба.
Технология производства горячего металла в ДП, однако, теперь развилась до стадии, где технически и экономически эффективное производство происходит на крупномасштабной операции, обычно порядка 2 млн тонн (Мт) в год до 3 Мт в год. Также железопроизводство в ДП требует значительной сопутствующей инфраструктуры и производственных единиц, включающих коксование и объекты для синтерирования мелкодисперсной железной руды. Это приводит к высокой капиталоемкости современного комплекса ДП, который не только требует очень длинного периода для строительства, но также должен работать на уровне близком к мощности, чтобы быть экономически жизнеспособным.
Вторая линия развития параллельно с разработками в ДП заключалась в виде значительных усилий, предпринятых для развития более мелких и гибких производственных маршрутов при более низких инвестиционных затратах. Это привело к развитию альтернативной первичной технологии железопроизводства, возникшей в конце 1960-х и начале 1970-х. Это технология прямого восстановления (ПВ), в которой оксидная загрузка восстанавливается до металлического железа восстановительными газами при температурах ниже точки плавления железа. Продукт от процессов ПВ, пряморедуцированное железо (DRI), физически похоже на загрузку по форме (обычно куски железной руды и/или пеллеты) и содержит горные минералы, присутствующие в исходной руде. DRI также известно как губчатое железо. Оно подходит для использования в качестве замены лома при сталелитейных операциях и имеет качественные преимущества над ломом, главным образом в своем низком остаточном содержании и легкости обращения и зарядки.
Процессы ПВ способны к экономической операции на гораздо более низких уровнях выхода, чем ДП, обычно менее 0,6 Мт в год. Они требуют мало сопутствующей инфраструктуры и намного менее капиталоемки, чем ДП. Некоторые из этих процессов ПВ используют природный газ как сырье для производства восстановительных газов. Доступность природного газа не широко распространена по всему миру. Угольные процессы ПВ в основном основаны на роторных печах и популярны только в нескольких странах по разным техническим и экономическим причинам.
Процессы ПВ также страдают от того, что они производят промежуточный продукт, который находится в прямой конкуренции с ломом, так как он нуждается в плавке и рафинировании очень часто в индукционной печи или в электродуговой печи. Высокая стоимость электричества делает электрическую плавку менее привлекательной. Также в депрессивной среде падение цен на лом приводит к снижению цены DRI. Это привело к более низкой популярности процессов ПВ в большинстве стран мира.
Ниже популярность процессов ПВ дала стимулы к развитию процессного маршрута SR железопроизводства. Результатом была концентрация усилий развития на процессах, которые могли бы конкурировать с процессом ДП, но были бы менее уязвимы к проблемам, с которыми оно сталкивалось.
Цели развития процесса SR железопроизводства
Цели для развития процесса SR железопроизводства были следующими.
- Снижение затрат — Поскольку ДП термически и химически эффективен процесс, есть очень мало возможностей для любого конкурирующего процесса снизить затраты на сырье и энергию. Но есть возможности снизить высокие затраты, связанные с железопроизводством ДП, избегая капиталоемких сопутствующих заводов и оборудования и производственных единиц. Так что очевидной целью для процессов SR железопроизводства было использование некоксующегося угля непосредственно как процессного топлива и восстановителя, чтобы избежать требования коксовому производству. Способность использовать мелкодисперсную железную руду также была другой целью, предлагающей возможность убрать стоимость агломерационных единиц, таких как синтеринг/пеллетизация. Использование баллонного O2, который широко доступен, предложил метод достижения высоких процессных температур без необходимости горячих дутьевых печей, и поскольку O2 обычно доступен под высоким давлением, нет требования большим воздуходувкам.
- Малое производство — Вторая цель для развития процесса SR железопроизводства — иметь экономический размер процесса. Если зависимость процесса SR железопроизводства от сопутствующих единиц может быть избежана, тогда общие инвестиционные затраты могут быть соответственно снижены, делая возможной экономическую операцию такого процесса при гораздо меньшей мощности (скажем, около 0,5 Мт в год). Малые мощности процессов SR также могут предоставить возможность менее сложного завода, которому требуется значительно более короткое время строительства для ввода в эксплуатацию и который намного проще в эксплуатации. Также такие технологии SR железопроизводства могут стать привлекательными в тех странах, где есть трудности в организации крупномасштабного финансирования и где есть проблема с доступностью металлургического угля.
- Повышенная гибкость — Процесс SR железопроизводства с низкими капитальными затратами и использованием некоксующегося угля может иметь более высокую гибкость во время операции. Малый и довольно самодостаточный процессный блок SR процесса может также быть логистически и управленчески более гибким, чем большой интегрированный комплекс (состоящий из коксования, синтерирования и ДП процессов), в котором изменения или задержки производства в одной области влияют на все другие области. Гибкость в источниках топлива выгодна, и процесс, который может использовать широкий спектр углей от различных поставщиков, предоставляет дополнительные гибкости.
- Способность интегрироваться с доступными технологиями в других областях — Это еще одна цель для развития процесса SR железопроизводства. Процесс должен производить железо, которое может использоваться существующими процессами сталелитья. Кроме того, процесс SR не должен мешать уже работающему процессу железопроизводства в пределах завода. В этом контексте требуемый продукт должен быть похож на горячий металл ДП по температуре и химическому составу.
- Превосходство в отношении экологического воздействия — Поскольку растет осознанность экологического воздействия по всему миру, процесс с более низким воздействием на окружающую среду имеет более высокую приемлемость в промышленности. Следовательно, цель развития процесса SR — иметь более низкие выбросы и сбросы отходов по сравнению с процессом ДП железопроизводства.
Процессная концепция
Для того чтобы процесс SR железопроизводства дополнял и/или конкурировал с процессом ДП, разрабатывается новое поколение процессов SR. Эти процессы основаны на некоксующемся угле как основном топливе и восстановителе и нацелены на продукт жидкого железа. Некоторые из этих процессов предлагают использовать тоннажный O2 как окислитель для обеспечения процессных тепловых потребностей сгоранием угольного топлива. Несколько предполагают крупномасштабное использование электрического нагрева как источника процессного тепла.
Расплавление-восстановление железных руд для получения продукта жидкого железа в процессах, отличных от ДП, давно признано технически осуществимым и привлекательным процессным маршрутом, и предложено множество процессных концепций. Многие из этих процессных концепций никогда не нашли коммерческое применение и теперь кажутся маловероятными для развития.
Для понимания того, как процессы SR железопроизводства эволюционировали до современного уровня развития, необходимо понять исходные позиции, из которых были разработаны концепции процесса SR железопроизводства.
- Концепции процессов на базе конвертерного сталелитья (BOS) — В конце 1970-х и начале 1980-х был значительный интерес методам снижения затрат BOS маршрута производства за счет улучшения способности процесса к плавке лома. Это стимулировалось низким ценовым уровнем лома в то время. Методы добавления топлива (обычно угля) в конвертер и затем высвобождения тепла для плавки дополнительного лома путем дутья дополнительного O2 были разработаны, но энергетическое восстановление в сосуде тендировало к относительно неэффективному, и значительная часть топливной энергии терялась в отходящих газах печи. Быстро осознали, что эти газы очень подходили для использования как восстановительные газы в прямом восстановлении, что была хорошо понятной технологией. Тогда стало очевидно, что произведенное редуцированное железо может быть заряжено в конвертер как металлическая загрузка для поддержания самодостаточного процесса плавки и восстановления. Изначально зарядка горячего DRI из единицы восстановления в сталелитейный реактор считалась сложной инженерной проблемой, и предлагались процессы, в которых DRI охлаждался перед разгрузкой из единицы восстановления. Однако теперь принято, что улучшенная энергетическая эффективность, получаемая горячей передачей DRI, перевешивает инженерные проблемы, и современные процессные концепции основаны на горячей передаче. Хотя есть процессно-специфические особенности различных BOS-базированных процессов, отражающие различия в инженерии и процессном акценте на стороне разработчиков, базовые концепции и термокимический дизайн процессов практически идентичны.
- Концепции процессов на базе прямого восстановления — Поскольку процесс ПВ на базе природного газа становился прогрессивно менее привлекательным в большинстве локаций из-за доступности и высоких цен природного газа, усилия были направлены на использование некоксующегося угля как источника восстановительного газа для работы заводов ПВ. Процесс ПВ, связанный с угазификацией угля, считался технически осуществимым, но нежизнеспособным из-за его высоких капитальных затрат на угазификацию угля. Однако эта концепция была взята вперед, и мельтар-газификатор инновационного дизайна был предложен, который был связан с шахтой восстановления довольно обычного типа. Мельтар-газификатор имеет флюидизированное леcho, заряженное углем и DRI из шахты восстановления, с O2 ланцами, погруженными в флюидизированное леcho. Уголь, входящий в леcho, девольатилизируется, и оставшийся угольный остаток образует основной компонент флюидизированного леcho и топливо для плавки DRI.
- Концепции процессов на базе дна доменной печи — Несколько процессных дизайнов были предложены, в которых плавка и газификация происходят в коксовом леcho, примерно так же, как финальная стадия плавки в ДП. В этих дизайнах O2 и уголь впрыскиваются в реактор, заполненный коксом, который также заряжается DRI. Расплавленное железо и шлак просачиваются через кокс, собираясь на дне реактора, а горячие газы выходят из зоны плавки через коксовое леcho. Кокс присутствует, чтобы дать открытое леcho, в котором происходит плавка, и из которого газ может выходить, но основное топливо — некоксующийся уголь, который сгорает с O2. В этой процессной концепции цель — минимизировать потребление кокса. В этой процессной концепции DRI также может быть впрыскнут в основание реактора вместе с углем и O2 или альтернативно введен с верха реакционной зоны с коксом, необходимым для компенсации кокса, потребленного в реакторе. Дальнейшее развитие концепции шло в направлении создания стадии восстановления в верхней части плавильной печи, а не отдельного процессного блока, давая непрерывный контртоковый окси/уголь процесс расплавления-восстановления. Такой процесс стремился приблизиться к очень высоким уровням тепловой и химической эффективности, на которые способна ДП.
- Концепции процессов с вводом электрической энергии — Эти концепции были основой для нескольких процессов. Эти концепции используют электричество как источник тепла и уголь или другие углеводороды только как восстановители. Базовое предположение в этих концепциях — что со временем ядерная энергетика обеспечит обильное электричество по очень низкой цене, а ископаемое топливо станет прогрессивно более дорогим по мере истощения ресурсов. Обычно эти концепции используют электрический нагрев для реакторных дизайнов, которые в других отношениях похожи на используемые в различных окси/уголь процессах. Эти концепции признают, что термокимические ограничения, накладываемые углерод/водород/кислород/железо химической системой, применяются независимо от того, является ли источник тепла сгоранием или электричеством.
- Концепции процессов с использованием электрических плавящих печей с ископаемым топливом как первичной энергией — Существует несколько процессов, которые используют электрические печи для плавки и финального восстановления, и используют ископаемое топливо, обычно некоксующиеся угли, как первичный источник энергии. Под этими концепциями обычно топлива вводятся на стадии восстановления, а отходящие газы от восстановления, вместе с другими отходами тепла, возникающими, используются для генерации электрической энергии, используемой в плавке. Этот тип дизайна позволяет степень разделения восстановления и плавки операций, которые не нужно тесно согласовывать, так как процесс всегда может быть приведен в баланс импортом или экспортом электричества из или в распределительную сеть. В общем, эти процессы передают частично восстановленный материал плюс некоторое топливо (угольный остаток) из единицы восстановления в мельтар, который также выполняет финальное восстановление.
Основываясь на вышеуказанных целях и концепциях, разработка работала для нескольких процессов. Некоторые из этих процессов: BSC, CIG, Hoogovens, Kobe, Krupp, Korf, BSC Oxy/Coal BF, Kawasaki, Pirogas, Plasmasmelt, Sumitomo, DSS, Combismelt, Elred, и Inred и т.д. Некоторые из этих процессов не выжили после начальной работы в лабораторном масштабе. Некоторые достигли пилотного стадия и затем были брошены. Некоторые из этих усилий развития слились из-за крупномасштабных активностей «слияний и поглощений», происходивших в период, и разработка работала с новыми именами для процесса. Однако знания, полученные в ходе этих работ развития, помогли в дальнейшем развитии процессов SR для железопроизводства.
В последние годы около двадцати процессов SR находились в разработке по всему миру. Основной принцип процесса SR — расплавить предварительно восстановленную железную руду/синтер/пеллеты с некоксующимся углем и O2 или горячим дутьем в реакторе. Цель всех процессов SR — потреблять наименьшее количество некоксующегося угля и O2, чтобы сделать процесс топливным эффективным.
Процессы SR для железопроизводства можно широко разделить на две категории: (i) процесс, использующий уголь и электричество, и (ii) процесс, использующий O2 и некоксующийся уголь.
Процессы, использующие уголь и электричество
Эти процессы SR используют электричество как источник энергии и некоксующийся уголь как восстановитель. Основываясь на количестве стадий, эти процессы можно разделить в основном на два типа: (i) одностадийный процесс, и (ii) двухстадийный процесс.
В одностадийном процессе реакторный сосуд заряжается холодной железной рудой без какого-либо предварительного восстановления, и некоксующийся уголь используется как восстановитель. В этом процессе и восстановление, и плавка происходят в электрическом мельтаре. Отходящие газы от мельтара используются для внутренней генерации электричества. Процесс предлагает большую гибкость по сравнению с любым другим окси-уголь процессом.
В случае двухстадийного процесса, DRI, произведенный в единице восстановления, плавится в электрическом мельтаре. Отходящие газы от единицы восстановления используются для внутренней генерации электричества. Процесс предлагает большую гибкость по сравнению с другими окси-уголь процессами.
Концепции одностадийного и двухстадийного процессов, использующих уголь и электричество, показаны на Рис. 1.
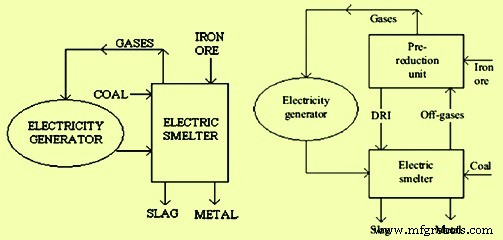
Рис. 1 Концепции одностадийного и двухстадийного процессов, использующих уголь и электричество
Процессы, использующие кислород и уголь
Эти процессы SR используют окси-угольное сгорание как источник энергии, а также для цели восстановления. Основываясь на количестве стадий (согласно их термокимическому дизайну), эти процессы можно разделить на три типа: (i) одностадийный процесс, (ii) двухстадийный процесс, и (iii) трехстадийный процесс.
Одностадийный процесс — простейший из всех процессов с железной ванной и теоретически представляет идеальные дизайны, где горячий металл производится в одном реакторе, в котором происходят и восстановление, и плавка. В этом процессе все металлургические реакции проводятся в одном реакторе, где железная руда, уголь и O2 заряжаются, а газы, выделяющиеся из жидкой ванны, послесгорают на очень высокой степени (около 75%) и большая часть тепла передается обратно в жидкую ванну. Реактор заряжается влажным углем и влажной железной рудой без какого-либо предварительного восстановления, и поэтому процесс имеет высокие энергетические требования. Общая энергия поставляется сгоранием угля с O2. Требования O2 и угля высоки из-за ограниченных возможностей для использования восстановительного газа. Правильный контроль пенистого шлака с окислительным потенциалом и высокими кипениями характеристиками и эрозия рефрактария — две другие проблемы, связанные с этим процессом. Преимущества включают низкие капитальные затраты, использование неподготовленной железной руды и некоксующегося угля, и способность принимать низкокачественную руду и уголь. Процессы Romelt и Ausmelt — примеры для этого SR процесса. Концепция одностадийного SR процесса, использующего O2 и уголь без и с послесгоранием, показана на Рис. 2.
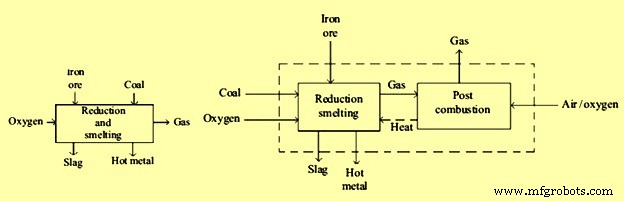
Рис. 2 Концепция одностадийного SR процесса, использующего O2 и уголь без и с послесгоранием
В двухстадийном процессе используются два отдельных реактора для предварительного восстановления и плавления-восстановления. Отходящие газы от стадии плавления используются для предварительного восстановления, что в свою очередь снижает энергетические требования для финального восстановления и плавки. В зависимости от степени предварительного восстановления и послесгорания, эти процессы могут быть дополнительно разделены на две группы. В первой группе те процессы, которые имеют высокую степень предварительного восстановления и очень низкую степень послесгорания. Это требует тщательного контроля процесса плавки, где состав и количество генерируемых отходящих газов именно достаточно для производства высокометаллизированного DRI. Процесс Corex принадлежит к этой категории. Во второй группе те процессы, которые имеют низкую степень предварительного восстановления и высокую степень послесгорания. Горячее предварительно восстановленные оксиды железа обычно заряжаются в плавящий реактор вместе с некоксующимся углем и O2/предварительно нагретым воздухом. Газы, выделяющиеся из жидкой ванны, послесгорают O2/предварительно нагретым воздухом внутри плавящего. Тепло послесгорания эффективно передается от газовой фазы к жидкой ванне. Процессы такие как HIsmelt, DIOS, AISI-DOE, и т.д., принадлежат к этой группе. Эффективность двухстадийного процесса может быть улучшена разделением газовой реакционной зоны от плавящей зоны. Потеря тепла происходит, потому что отходящие газы мельтара должны быть охлаждены от 1600 °C до 800 °C перед тем, как они могут быть использованы для восстановления. Однако, если углерод присутствует в газовой реакционной зоне, он может помочь снизить температуру отходящего газа из-за эндотермических реакций C+ CO2= 2 CO, и C + H2O = CO + H2. Концепция двухстадийного SR процесса, использующего O2 и уголь без и с послесгоранием, показана на Рис. 3.
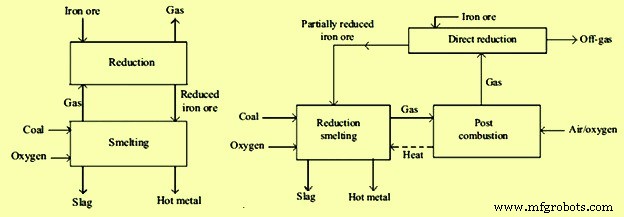
Рис. 3 Концепция двухстадийного SR процесса, использующего O2 и уголь без и с послесгоранием
В трехстадийном процессе отдельный газификатор соединяется с плавящим блоком и блоком предварительного восстановления для газификации угля, производя CO, H2, CH4 и т.д. Этот процесс требует дополнительный шаг газификации/реформирования газа между плавящим реактором и реактором предварительного восстановления. Наличие углерода в зоне газификации помогает снизить температуру отходящих газов плавящего без потери энергии. Концепция трехстадийного SR процесса, использующего O2 и уголь, показана на Рис. 4.
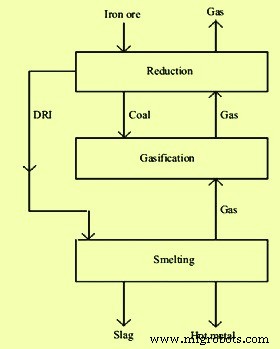
Рис. 4 Концепция трехстадийного SR процесса, использующего O2 и уголь
Преимущества процесса SR
Процесс SR имеет много преимуществ по отношению к сырью, энергозатратам, капитальным затратам, экономии масштаба и экологической совместимости. Эти преимущества включают следующее.
- Ниже инвестиционные затраты из-за более низкого экономического масштаба операции по сравнению с ДП.
- Ниже операционные затраты в основном из-за использования некоксующегося угля.
- Высокая интенсивность плавки с высокой производительностью из-за более быстрой кинетики реакций и увеличенной скорости транспорта за счет конвекции. Удельная плавящая мощность очень высока, по крайней мере в два раза выше удельной плавящей мощности в ДП. Прямое использование мелкодисперсной железной руды и угольной пыли возможно.
- Нет требования дорогого коксующегося угля.
- Процесс способствует устранению синтерирования/пеллетизации и коксования. Из-за этого устранения происходит снижение потребности в рабочей силе и снижение операционных затрат.
- Процесс экологически чист из-за более низких выбросов.
- Процесс поддерживает качество горячего металла, такое же, как получаемое в ДП.
- Улучшенный контроль над процессными параметрами возможен.
- Гибкость доступна в выборе термокимического дизайна.
- Процесс восстановления быстрее, чем ДП.
- Возможно переработка существующих стоков, внутризаводских пылей, осадков и других ревертов насколько возможно.
- Процесс дает улучшенную энергетическую экономику за счет использования отходящих газов для генерации электричества. Процесс SR дает богатые отходящие газы, которые могут быть использованы для генерации электричества.
Ограничения процесса SR включают следующее.
- Процесс потребляет большое количество O2, генерация которого требует высокое количество мощности (около 0,6 кВт·ч на Нм3 O2).
- Процесс генерирует большое количество высококалорийного (около 2000 ккал/Нм3) экспортного газа, и экономическая жизнеспособность процесса зависит от его эффективного использования.
- Максимальный размер модуля единицы процесса SR ограничен и может не быть лучшей альтернативой, если большие железопроизводственные мощности требуются на заводе.
- Предварительное восстановление железной руды необходимо для процесса.
- Процесс нуждается в высокоэффективном послесгорании для удовлетворения энергетического требования процесса плавки.
Производственный процесс
- Быстрое прототипирование для разработки продуктов: практическое руководство
- Проектирование процессных воркфлоу: гармонизация человеческого таланта и роботизированной автоматизации
- 6 ключевых производственных трендов, формировавших 2018 год
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- FASTMET и FASTMELT: передовые технологии железопроизводства для эффективного получения металла
- Обогащение железных руд: ключевые процессы и технологии
- Передовые методы ковки металлов: процессы и применение
- Процессы литья металлов: от расплава к готовым деталям
- Как выбрать идеальное соглашение CVA для вашей строительной компании
- Как выбрать идеальную сушилку сжатого воздуха для вашей системы