



Процесс Corex: Более чистая и экономически эффективная альтернатива традиционному получению чугуна
Процесс Corex для производства чугуна
В конце XX века было предпринято несколько инициатив по разработке технологии плавильного восстановления, которая могла бы стать альтернативным путем производства жидкого чугуна (горячего металла), поскольку традиционное доменное производство зависит от коксующейся угля, необходимого для производства доменного кокса. Коксующийся уголь не только дорог, но и сопряжен с экологическими проблемами при его превращении в кокс на коксовых батареях. Плавильно-восстановительный процесс основан на технологии плавильного восстановления, поэтому в нем производство горячего металла осуществляется без использования кокса. Процесс Corex — одна из таких инициатив. Это первый и единственный коммерчески освоенный плавильно-восстановительный процесс на основе некоксующегося угля, доступный в качестве альтернативы доменной печи для производства горячего металла.
История разработки и коммерциализация
Процесс Corex был разработан австрийским технологическим поставщиком VOEST в конце 1970-х годов, а его реализуемость подтвердилась в 1980-х. Первый пилотный завод был установлен в Келе (Германия) в 1981 году. Коммерциализация была достигнута вместе с южноафриканским сталелитейщиком ISCOR, где модуль C-1000 (C–0,5 млн т/год) был введен в эксплуатацию в ноябре 1989 года на преторийском заводе. Этот реактор первого поколения (плавильно-газификатор) имел диаметр крана 5,5 м и производительность по горячему металлу 40–60 т/ч. Проектная мощность завода составляла 300 000 т/год. Область применения первого поколения была ограничена, и пришлось решить множество технических проблем. Тем не менее, это помогло преодолеть критический этап демонстрации технологии плавильного восстановления.
После успешной эксплуатации модуля C-1000 разработчик представил модуль C-2000 (C-0,8 млн т/год) с диаметром крана 7,3 м и производительностью 80–100 т/ч (мощность 600 000–800 000 т/год). Первый такой модуль был введен в эксплуатации в 1995 году на заводах POSCO (Пхxan). Позже модули C-2000 были установлены на ArcelorMittal South Africa (Салданх, 1998), двух модулях на JSW Bellary (Индия, 1999 и 2000) и двух модулях на ESSAR Hazira (Индия).
После коммерческого успеха C-2000 были предложены модули большей мощности:
- C-1,0 М — диаметр крана 7,8 м, 100–125 т/ч, 800 000–1 млн т/год;
- C-1,3 М — диаметр 9,4 м, 125–160 т/ч, 1–1,3 млн т/год;
- C-3000 (C-1,5 М) — диаметр 9,6 м, 160–180 т/ч, 1,3–1,5 млн т/год;
- C-2,0 М — диаметр 11,5 м, 210–240 т/ч, 1,7–2,0 млн т/год.
Два модуля C-3000 были введены в эксплуатацию группой Baosteel в Шанхае (ноябрь 2007 и март 2011).
Особенности и преимущества процесса
Сегодня технология Corex признана как процесс производства жидкого чугуна качества, идентичного доменному. Это промышленно и коммерчески проверенный прямой плавильно-восстановительный процесс, позволяющий производить горячий металл из железной руды и некоксующегося угля экономично и экологически безопасно. Процесс является единственной альтернативой традиционному доменному маршруту (агломерация, коксование, доменная печь).
Corex отличается от доменного маршрута:
- Прямым использованием некоксующегося угля как восстановителя и источника энергии;
- Возможностью заряжать железную руду непосредственно в виде кусковой руды и пеллет;
- Использованием чистого кислорода вместо азотобогащенного горячего дутья.
Некоксующийся уголь углеводится внутри плавильно-газификатора. Высокая температура купола (>1000 °C) обеспечивает полное трекинг углеводородов, выделяемых углем, и предотвращает образование смол. Типичный заряд: 30% кусковая руда, 70% пеллеты. Стабильная работа возможна даже при доле кусковой руды до 80%. Использование высокочистого кислорода дает азотсвободный верховой газ с высокой теплотворной способностью, который можно рециклировать для восстановления или использовать для выработки тепла/энергии.
Привлекательность процесса
- Качество горячего металла, пригодное для сталелитья;
- Низкие капитальные и операционные затраты за счет исключения коксовых и побочных производств;
- Низкие удельные выбросы;
- Использование широкого спектра железных руд и особенно некоксующихся углей;
- Получение ценного экспортного газа для выработки электроэнергии, производства DRI или замещения природного газа.
Описание процесса
Ключевая инновация Corex — разделение восстановления и плавки на два отдельных реактора: восстановительную шахту и плавильно-газификатор. В двухстадийной схеме DRI из шахтной печи заряжается в плавильно-газификатор для плавки. В плавильно-газификаторе некоксующийся уголь газифицируется путем insuffляции кислорода, а предвосстановленная руда/пеллеты плавится. Выходящий газ используется для восстановления руды/пеллет в восстановительной шахте. Схема процесса показана на рис. 1 и 2.
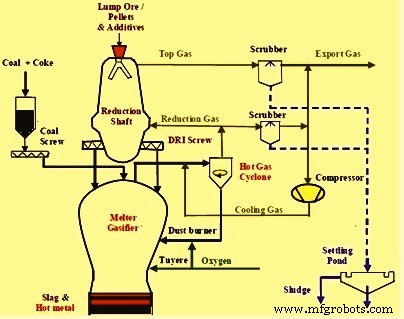
Рис. 1 Схема потока процесса Corex
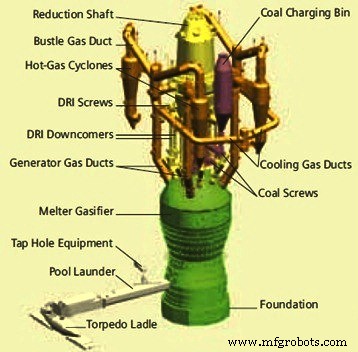
Рис. 2 Схема основных участков завода Corex
Железная руда (кусковая, пеллеты или смесь) заряжается в восстановительную шахту, где восстанавливается до DRI восстановительным газом в противотоке. Материал движется вниз под действием гравитации. Восстановительный газ (800–850 °C, >3 кгс/см²) движется вверх и выходит при 250–300 °C. Железносодержащий материал восстанавливается до металлизации >90%. Горячий DRI (~800 °C) и частично прокаленная известняк/доломит сбрасываются в плавильно-газификатор через винтовые дозаторы.
Плавильно-газификатор делится на три зоны:
- Газообразная свободная зона (купол);
- Зона угольного кокса (над дюйерами);
- Крановая зона (под дюйерами).
Работает при давлении 3–5 кгс/см², температура в верхней зоне ~1500 °C, в нижней (плавление) ~1550 °C. Некоксующийся уголь, известняк и кварцит заряжаются через шлюзовой бункер в купол, где нагреваются до 1000–1200 °C. Летучие вещества удаляются, фиксированный углерод попадает в зону газификации, где кислород через дюйеры сжигает углерод до CO. Экзотермическое горение обеспечивает энергию для завершения восстановления DRI и плавки шлака/железа. Горячий металл и шлак отваживаются как в доменной печи.
Восстановительный газ для шахты получается частичным сгоранием угля с кислородом в пузырящемся слое плавильно-газификатора. Газ (1050–1100 °C) охлаждается до 800–850 °C путем добавки охлаждающего газа, очищается в горячем циклоне. Часть чистого газа (>94% CO+H₂) идет в шахту как восстановительный. Остаток смешивается с очищенным верховым газом шахты и используется как экспортное топливное газ (Corex газ).
Теплотворная способность Corex газа ~2000 ккал/Нм³. Состав (об.%): CO 44%, CO₂ 30%, H₂ 21%, H₂O 1%, N₂ 2%, CH₄ 1,5%, пыль <5 мг/Нм³. Давление подачи ~700 мм вод. ст.
Тепловой и материальный баланс играет важную роль в эксплуатации. Система рециркуляции (компрессорная станция + удаление CO₂) позволяет увеличить использование экспортного газа для металлургических нужд, улучшая экономику и экологичность. Увеличение утилизации газа снижает расход топлива и кислорода, а также уменьшает выработку шлака на >20%.
Химия процесса
В Corex концепция доменной печи разделена на две половины на границе зоны сплощения (рис. 3). Процесс имеет три стадии:
- В восстановительной шахте руда восстанавливается газами из плавильно-газификатора до горячего DRI.
- Горячий DRI механически перемещается в плавильно-газификатор: плавление и зауглеродирование углем и кислородом.
- В верхней части плавильно-газификатора поддерживается пузырящийся слой угольного кокса. Здесь CO₂ и H₂O превращаются в CO и H₂. Поскольку в газе, выходящем из плавильно-газификатора, практически нет CO₂ и H₂O, степень постсгорания равна нулю, что дает газ, богатый химической энергией.
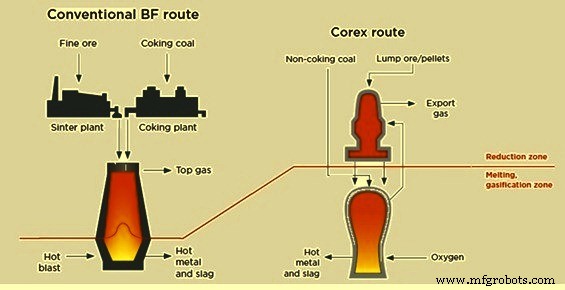
Рис. 3 Сравнение концепций доменного и Corex маршрутов
Реакции в восстановительной шахте:
- Восстановление железа CO и H₂: Fe₂O₃ → Fe₃O₄ → FeO → Fe.
- Прокаливание известняка и доломита: CaCO₃ = CaO + CO₂; CaCO₃·MgCO₃ = CaO·MgO + 2CO₂.
- Осаждение углерода и образование цементита: 2CO = CO₂ + C; 3Fe + 2CO = Fe₃C + CO₂.
Реакции восстановления водородом и прокаливания — эндотермические; восстановление CO и осаждение углерода — экзотермические. Восстановительный газ почти полностью десульфурируется в шахте за счет извести и доломита: CaO + H₂S = CaS + H₂O; MgO + H₂S = MgS + H₂O. Низкое содержание H₂S в верховом газе важно для дальнейшего использования Corex газа.
Реакции в плавильно-газификаторе:
- Сушка угля (100 °C).
- Девиolatилизация (200–950 °C) с выделением CH₄ и высших углеводородов.
- Разложение летучих веществ в куполе (кракинг: CnHm = nC + m/2 H₂). Температура купола 1050–1100 °C обеспечивает полный кракинг. Другие реакции: Boudouard (CO₂ + C = 2CO), водогазная (H₂O + C = CO + H₂), сдвиговая (CO + H₂O = CO₂ + H₂).
- Прокаливание нераскаленного известняка/доломита.
- Восстановление остаточного оксида железа в губчатом железе.
- Прямое восстановление FeO в DRI углеродом кокса.
- Горение кокса кислородом у дюйер (макс. температура): 2C + O₂ = 2CO; 2CO + O₂ = 2CO₂; C + CO₂ = 2CO.
- Плавление железа и шлака, разделение горячего металла и жидкого шлака.
Характеристики продуктов и удельные расходы
Типичный состав горячего металла: C 4,5%, Si 0,5%, Mn 0,08%, S 0,03%, P 0,1%. Температура 1470–1500 °C.
Типичный состав шлака: CaO 35%, MgO 13%, SiO₂ 31%, Al₂O₃ 15%, FeO 0,4%, TiO₂ 0,5%, S 1,2%. Температура 1520–1580 °C.
Верховой газ: CO 42%, H₂ 19%, CO₂ 31%, CH₄ 1,9%.
Восстановительный газ: CO 62%, H₂ 23%, CO₂ 9%, CH₄ 2%.
Экспортный газ: CO 44%, H₂ 21%, CO₂ 30%, H₂O 1%, N₂ 2%, CH₄ 1,5%, пыль <5 мг/Нм³.
Удельные расходы (на т горячего металла) без рециркуляции: сухой некоксующийся уголь 940 кг, добавки 265 кг, кислород 520 Нм³.
С рециркуляцией экспортного газа: уголь 770 кг, добавки 185 кг, кислород 455 Нм³.
Выработка (на т горячего металла) без рециркуляции: жидкий шлак 340 кг, экспортный газ 16 500 тыс. Нм³ (1910 ккал/Нм³).
С рециркуляцией: шлак 265 кг, газ 14 100 тыс. Нм³ (1790 ккал/Нм³).
В процессе Corex ~45% общей энергии уходит на железо, остальное — в экспортный газ. Сероводород из угля переходит в шлак и горячий металл. Органическая сера углеводится и поглощается DRI, возвращаясь в плавильно-газификатор как сульфид железа.
Экологические аспекты
Corex улавливает большинство загрязнителей в инертном состоянии в шлаке; углеводороды разрушаются в куполе. Благодаря in-situ коксованию угля в плавильно-газификаторе большая часть серы переходит в шлак, резко снижая выбросы SO₂ и H₂S. Использование чистого кислорода вместо горячего дутья значительно снижает выбросы NOx и обеспечивает преимущества по пылевым выбросам. Уровни выбросов намного ниже, чем у доменного маршрута (доменная печь, агломерация, коксовые печи).
- CO₂: ~1420 кг/т г.м. (доменная печь ~1900 кг/т г.м.) — на 15% меньше.
- SO₂: ~55 кг/т г.м. (доменная печь ~1400 кг/т г.м.).
- Пыль и NOx: ~10% от доменного маршрута.
- Фенолы: 0,04 г/т г.м. (доменная печь 100 г/т г.м.).
- Сульфиды: 0,01 г/т г.м. (доменная печь 180 г/т г.м.).
- Аммиак: 60 г/т г.м. (доменная печь 900 г/т г.м.).
- Цианиды в сточных водах полностью исключены.
Преимущества и ограничения
Преимущества:
- Снижение удельных капитальных затрат по сравнению с доменным маршрутом;
- Меньшая стоимость производства;
- Лучшая экологическая характеристика;
- Высокая теплотворная способность экспортного газа для разнообразного использования;
- Гибкость по сырью (разнообразные руды и угли);
- Хорошая операционная гибкость по мощности, остановкам и смене сырья.
Ограничения:
- Необходимость оптимизированного распределения угля и DRI в плавильно-газификаторе для избежания периферийного течения горячих газов;
- Отсутствие постсгорания приводит к потере химической энергии в экспортных газах и высокому расходу угля;
- Многое оборудование (компрессор охлаждающего газа) требует обслуживания;
- Перемещение горячего DRI и рециркуляция горячего газа опасны, особенно при ТО;
- Плавильно-газификатор подвержен пиковым давлениям из-за плохих условий коксового слоя при сыром угле, вызывающим заторы систем рециркуляции пыли и газоочистки;
- Чувствительность к качеству входных параметров: гранулометрия, процент мелких фракций, декрипитация, деградация угля, руды и пеллет при высоких температурах.
Производственный процесс
- Производство вольфрамо-никелево-железного сплава: от порошковой смеси до финального спекания
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- ITmk3: экологичный процесс производства железных нуггетов компании Kobe Steel
- HIsmelt: передовое прямое плавление для производства жидкого железа
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Оптимизированные методы щелевого прокатки для эффективного производства прутка
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Прокатка стали: процесс точного производства
- Экспертное производство высококачественных бесшовных труб
- Освойте инженерный процесс проектирования: проверенные советы для производственного успеха