



Освоение печати TPU на Ender 3: настройки, апгрейды и лучшие практики
Я начал 3D-печать, чтобы строить свой RC-автомобиль и печатать максимум деталей — поэтому изучал печать TPU, так как шины должны быть резиновыми/гибкими.
Печать TPU на Ender 3 реальна. Зависит от конкретного TPU и его гибкости: можно печатать со стоковой конфигурацией, но только до определённой степени — более гибкие TPU застревают в зубчатом колесе экструдера.
В статье: как успешно печатать TPU на Ender 3, когда стока хватает, когда нужны апгрейды, все настройки слайсера — температура, скорость, стол, ретракция и др.
Не хотите тратить время на подбор идеальных настроек для Ender 3? Наши профили Cura для серии Ender 3 — за $7.
Печать TPU на стоковом Ender 3
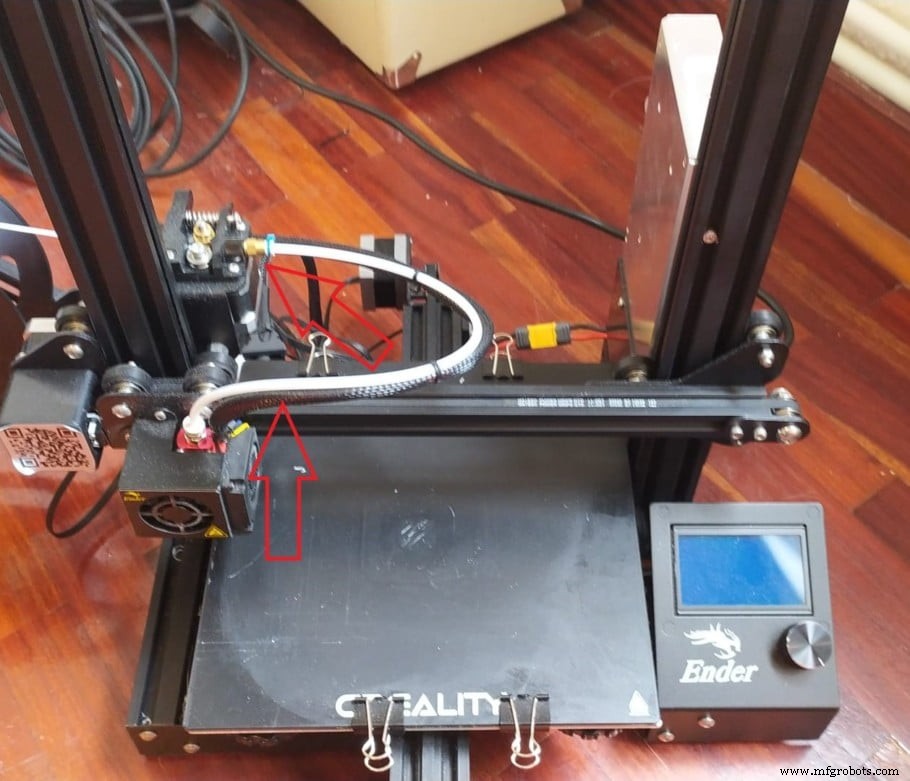
Не все TPU одинаковы. Есть сверхгибкие — NinjaFlex, Shore Hardness 85A (чем ниже число, тем гибче; 85A — почти как резина). Большинство TPU — 95A–98A: мягче PLA, но не такие эластичные, как 85A.
98A можно намотать в спираль — вернётся в форму, но растянуть сильно не получится. 85A растягивается сильно, гораздо менее жёсткий.
На Ender 3 (и других боуденовских) можно печатать TPU невысокой гибкости — 98A — без смены экструдера (рекомендую этот филамент для стокового Ender 3).
Нужно только поправить настройки слайсера: другая температура печати, скорость, температура стола, полностью убрать ретракцию в большинстве случаев или минимизировать.
Идеальные настройки для обычного TPU 98A на стоковом Ender 3
Примечание: только для не слишком гибкого TPU (NinjaFlex на стоке не печатается).
Настройки для обычного TPU 98A на стоковом Ender 3:
1. Температура печати: 220–230 °C.
2. Скорость печати: 30–40 мм/с (инфилл 50 мм/с у меня шёл нормально).
3. Температура стола: 60 °C.
4. Ретракция: чем ниже, тем лучше. Если позволяет модель — 0, иначе 2 мм дистанция и 20 мм/с скорость.
Чем меньше ретракция, тем лучше — забивание и недоэкструзия часты при гибких филаментах. Если только не критичный стрингинг, который обязательно нужно убрать, рекомендую печатать без ретракции.
Какие ещё гибкие филаменты печатать на стоковом Ender 3?
Любой филамент с Shore Hardness ≥ 90A должен печататься на любом Ender 3 без смены экструдера. TPE (90A), Soft PLA (92A) и большинство других гибких — ок.
Смотрите рейтинг Shore Hardness перед покупкой, иначе придётся апгрейдить принтер.
Апгрейды Ender 3 для эффективной печати TPU
Печатать некоторые TPU можно, но для сверхгибких — не рекомендую без модификаций.
Поставил EZR Struder — работает чудесно, и с другими филаментами тоже, не нужно переключаться назад. Есть и бесплатный печатаемый апгрейд — тоже отлично работает!
Печатаемый апгрейд (первый, что стоит попробовать)
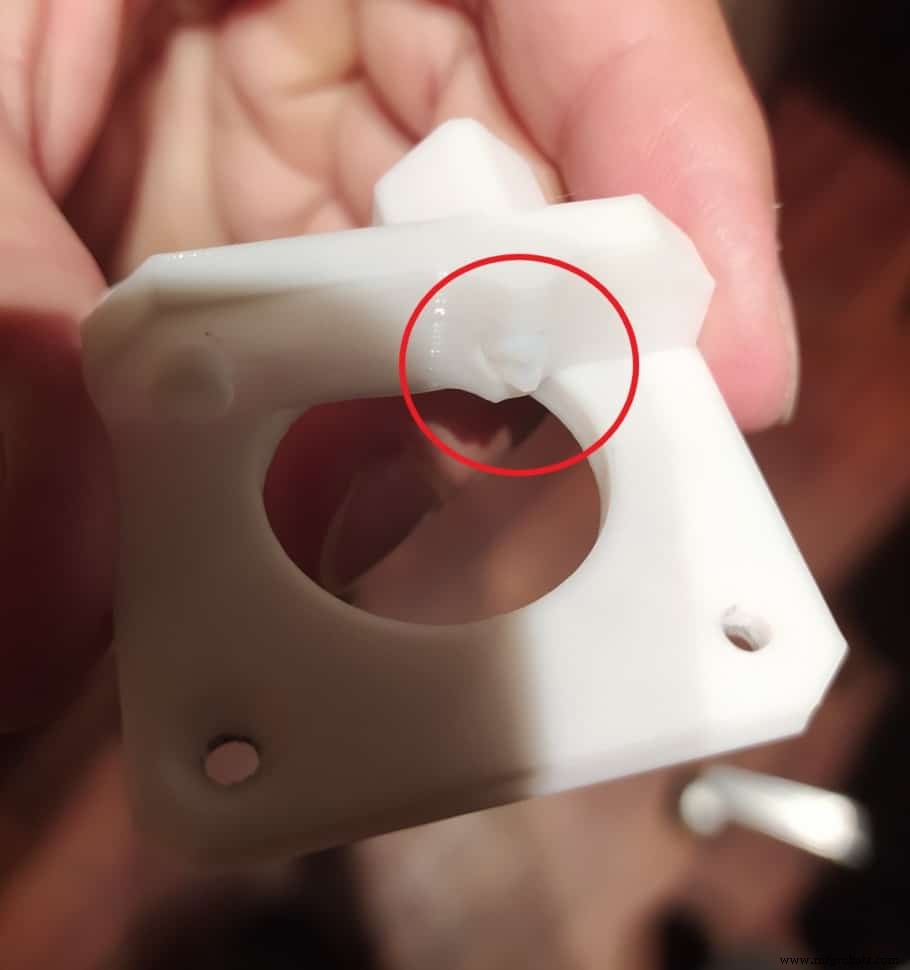
Скачайте и напечатайте Flexible Filament Extruder Upgrade для Ender 3, CR-7, CR-10 — он добавляет небольшой PTFE-вставку, закрывающую зазор в экструдере, куда застревает гибкий филамент.
Возьмите именно «Improved Flexible Filament Extruder Upgrade» — остальные на Thingiverse у меня давали недоэкструзию даже на PLA, а Improved работает идеально со всеми материалами.
Установка печатаемого апгрейда
- Отрежьте кусок PTFE/Capricorn трубки 15 мм и вставьте в отверстие апгрейда до упора (срежьте под углом, чтобы зубчатое колесо и иdle-ролик не касались трубки).
- Выкрутите винт, держащий иdle-ролик (idler arm) и снимите весь иdle-ролик.
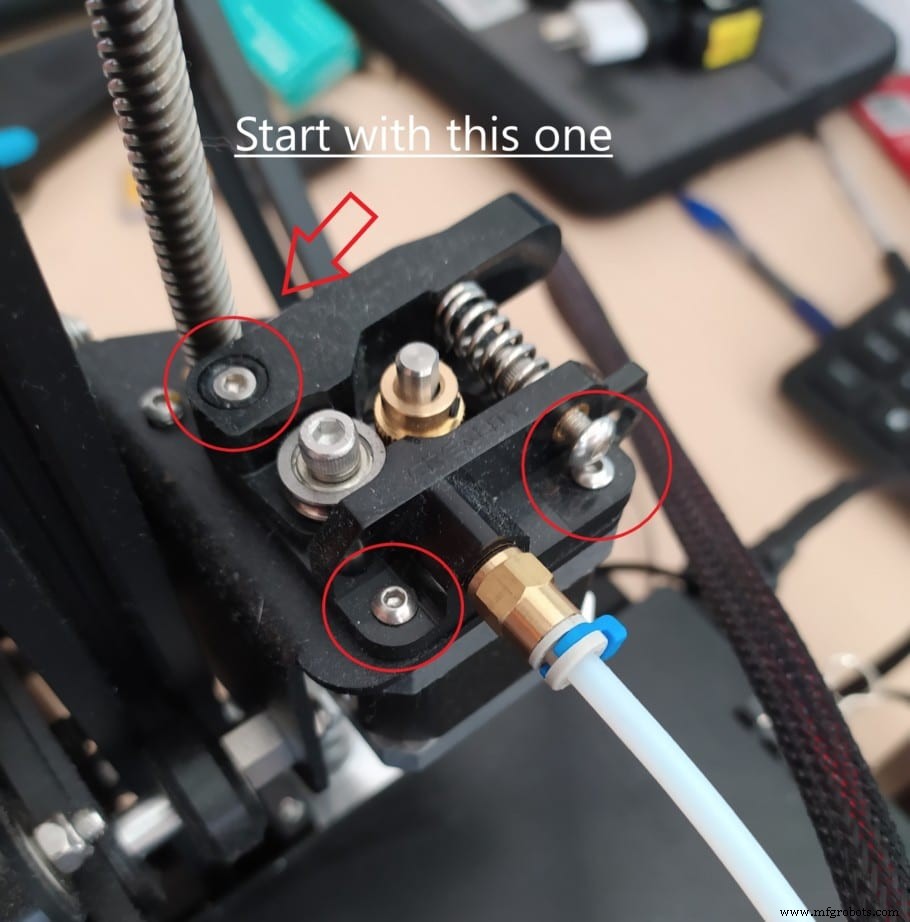
- Открутите боуденовую трубку от основания экструдера.
- Выкрутите винты, крепящие экструдер к мотору (осторожно — мотор упадёт при полном откручивании).
- Установите апгрейд теми же винтами (один плоский — он спереди справа, чтобы idler arm мог двигаться над ним).
- Установите idler arm.
- Закрутите боуденовую трубку.
EZR Struder
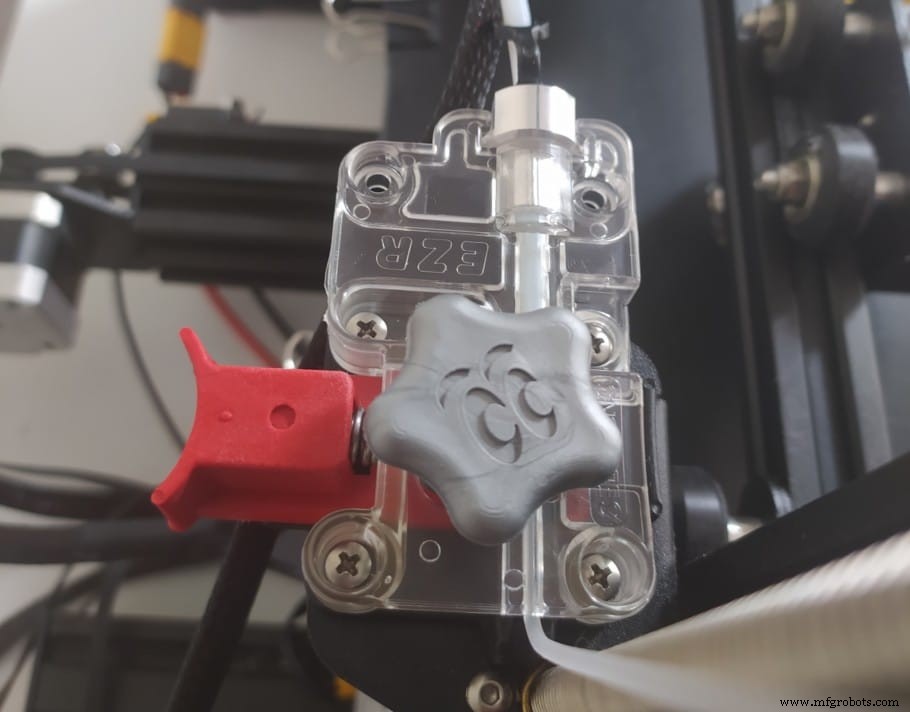
EZR Struder подходит для любого Ender 3 (Pro, V2), Ender CR10 и CR10 mini. Принцип: не даёт филаменту запутаться или скрутиться при подаче в PTFE-трубку — внутри EZR Struder филаменту некуда деться, кроме как в трубку и хотенд.
Работает со всеми филаментами — PLA, PETG, ABS — не нужно переключаться на старый экструдер.
Плюс: никаких серьезных модификаций принтера — выкрутили пару винтов, поставили. Осталось вставить PTFE-трубку в EZR Struder — готово.
Установка EZR Struder
- Выкрутите винт idler arm и снимите его.
- Открутите боуденовую трубку от основания экструдера.
- Ослабьте винты зубчатого колеса экструдера и снимите его (шестигранник).
- Выкрутите винты, крепящие экструдер к мотору (осторожно — мотор упадёт).
- Установите EZR Struder теми же винтами.
- Вставьте боуденовую трубку в EZR Struder до упора и зафиксируйте клипсой.
Полная статья про EZR Struder — как печатать и ставить.
Direct Drive Extruder
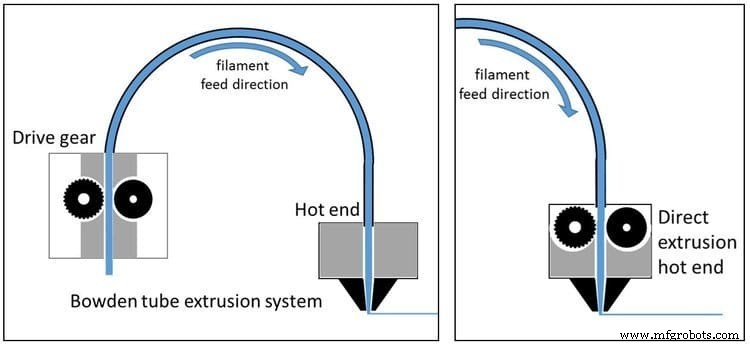
Проблема боудена: экструдер далеко от хотенда, толкает филамент через PTFE-трубку — проблемы, особенно с гибкими материалами.
Direct Drive устраняет боуденовую трубку — экструдер сидит прямо в хотенде, путь филамента минимален.
Гораздо лучше для сверхгибких филаментов — экструдер не толкает через трубку, где филамент гнётся и создаёт трение.
Но: Direct Drive тяжелее → вибрации, вибрование, потеря точности на любом филаменте. Установка сложнее, чем EZR Struder или печатаемый апгрейд.
Боуденовская трубка (редко проблема)
Стоковая PTFE-трубка Ender 3 иногда вызывает проблемы из-за разброса диаметра (по отзывам в сети, у меня проблем не было).
Если печатаете сверхгибкий TPU — он может застрять в трубке, сворачиваясь в спираль. Тогда возьмите Capricorn Tubing — считается лучше и выдерживает выше температуры.
Важно: замена трубки без смены экструдера или печатаемого апгрейда не поможет — сначала сделайте то.
Настройки для сверхгибкого TPU (NinjaFlex)
NinjaFlex на Ender 3 — очень сложно, если не невозможно, но не из-за филамента, а из-за конструкции Ender 3. Обязательно поставьте хотя бы один из апгрейдов выше, иначе не получится.
Настройки слайсера для NinjaFlex:
1. Температура печати: 225–250 °C (230 °C у меня сработало).
2. Скорость печати: 10–30 мм/с.
3. Температура стола: 60 °C (производитель рекомендует 20–50 °C, но у меня адгезия лучше на 60. Проверьте сами).
4. Ретракция: чем ниже, тем лучше. 0 если позволяет модель, иначе 2 мм / 20 мм/с.
Качество печати?
Тесты на стоковом Ender 3 с 98A TPU: после настройки слайсера напечатал шину RC-машины — идеально:
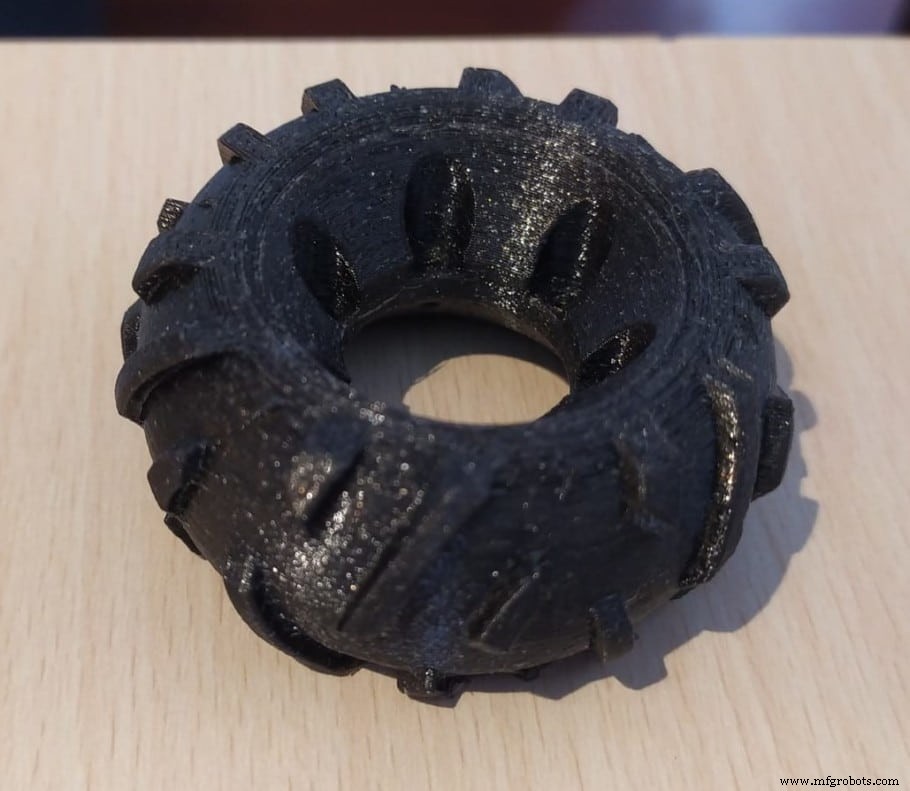
Печать идеальна, много пружинистости, приятно удивлён — идеально прилипло к столу.
Единственная проблема: после нескольких сжатий рукой появилось легкое расслоение в одной точке, но не влияло на функциональность, скорее от моего сжатия, а не принтера.
Результаты печати NinjaFlex (не на стоке)
Тестил с печатаемым апгрейдом и EZR Struder — честно ждал провал и головную боль, но с первого раза печать идеальная, даже перевыравнивать стол не пришлось… просто заработало!
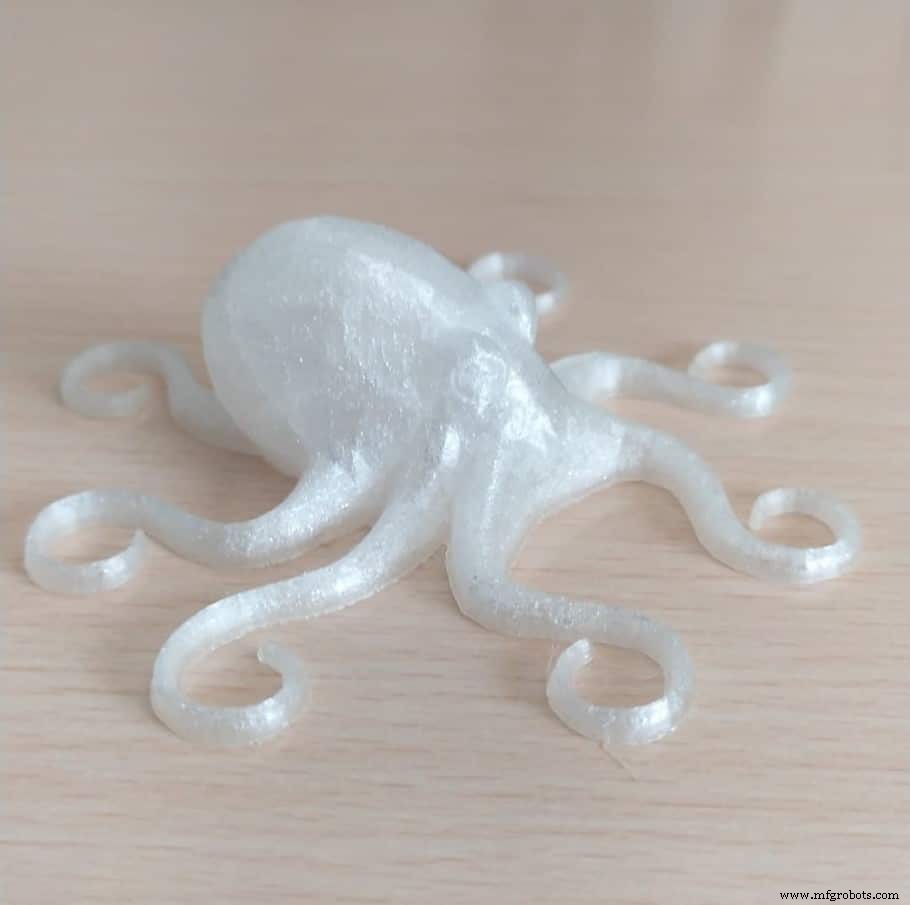
Напечатал классического гибкого осьминога — ни видимого расслоения, ни разделений слоёв на обеих печатях, всё идеально, и адгезия к столу потрясающая!
Честно: NinjaFlex на Ender 3 печатается легко и качественно, если поставить один из трёх апгрейдов.
Не хотите подбирать настройки вручную? Наши профили Cura для Ender 3 — за $7.
Заключение
Печать TPU, особенно сверхгибкого, на стоковом Ender 3 не получится, но парой простых модов вы быстро начнёте печатать вроде NinjaFlex.
Всё, что нужно — напечатать файл по ссылке, вставить кусок PTFE-трубки, срезать бока, чтобы не мешали зубчатому колесу и иdle-ролику — готово! Печатайте сверхгибкий TPU.
Direct Drive даёт больше возможностей по филаментам, но стоит $50+, а печатаемый апгрейд — бесплатно.
Надеюсь, полезно было! Удачной печати!
Рекомендуемые товары
Мы подготовили раздел рекомендуемых товаров, чтобы убрать догадки и сократить время на поиск принтера, филамента или апгрейдов — это сложная задача, часто вызывающая путаницу.
Мы отобрали несколько 3D-принтеров для новичков, энтузиастов и экспертов, а также протестировали и тщательно отобрали филаменты и апгрейды — что бы вы ни выбрали, это будет работать как надо.
3D печать
- Как сварки и клеить 3D-печатанные пластиковые детали для прочных и точных сборок
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- Слияние 3D-печати и робототехники: пионерские решения для умных фабрик
- Как 3D-печать движет инновации в Формуле-1: 5 ключевых трендов
- 3D-печать и прототипирование в Mar‑Bal: Ускорение композитных инноваций
- Гибкое производство и 3D-печать: руководство по быстрому кастомному производству
- Open Source 3D-печать: ускорение инноваций через общие дизайны
- 3D-печать с углеродным волокном: от инноваций к серийному производству
- Баланс скорости и качества 3D-печати: оптимальные настройки
- Революция в медицине и стоматологии: сила аддитивного производства