



FDM 3D-печать: Полное руководство по технологии наплавки нити
Моделирование наплавлением расплава (FDM) 3D-печать, также известная как наплавковое волокнистое формирование (FFF), — это процесс аддитивного производства (AM) в области экструзии материала. FDM строит детали слой за слоем, избирательно нанося расплавленный материал по заданному пути, и использует термопластические полимеры в виде нитей (филамента).
Имея крупнейшую установленную базу настольных и промышленных 3D-принтеров в мире, FDM — самая широко используемая технология, и, вероятно, именно она приходит на ум первой при упоминании 3D-печати.
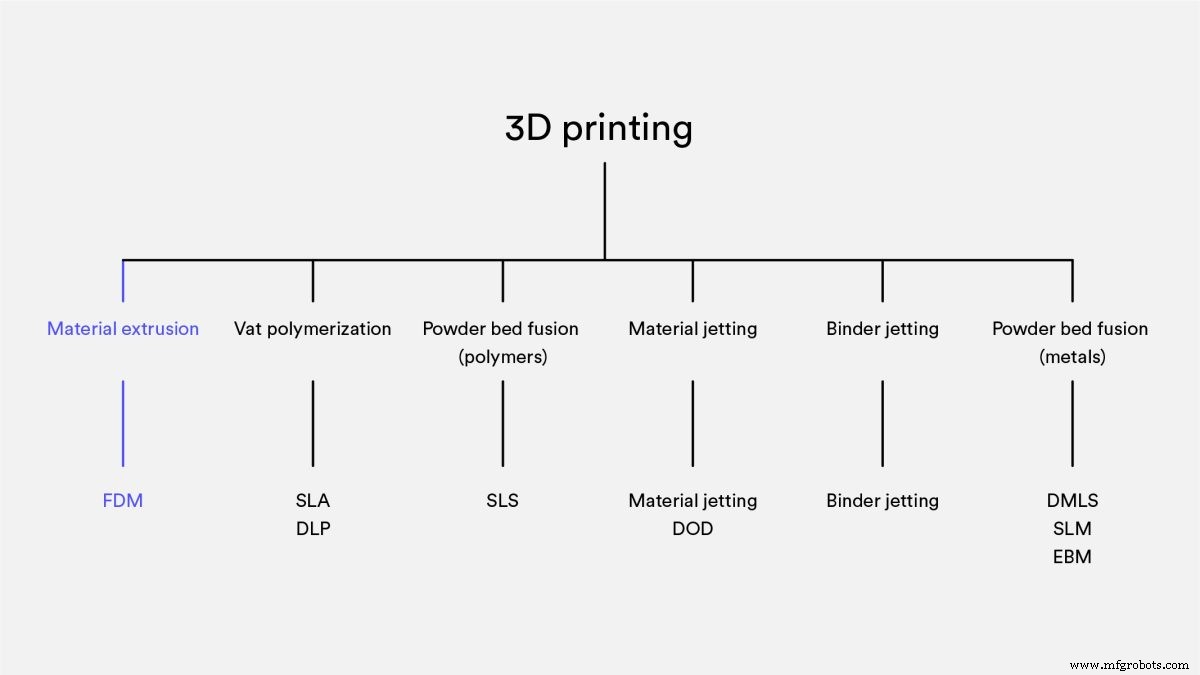
В статье рассмотрены базовые принципы и ключевые особенности этой популярной технологии. Также сравнены настольные и промышленные FDM-принтеры и даны советы инженерам для получения лучших результатов.
Смотрите перед чтением: как прототипировать как профи с FDM
Видео разбирает использование FDM для быстрого прототипирования.
Как работает FDM 3D-печать?
FDM-принтер наносит расплавленный филамент на строительную платформу слой за слоем до завершения детали. Используются цифровые файлы, загружаемые в принтер и преобразуемые в физические размеры. Материалы для FDM — полимеры: ABS, PLA, PETG, PEI, которые подаются в виде нитей через нагретую сопло.
Для работы загружают катушку филамента. Когда сопло достигает заданной температуры, принтер подает филамент через экструзионную головку и сопло. Головка движется по трем осям (X, Y, Z). Принтер выдавливает расплав в тонких нитях и укладывает их слой за слоем по траектории модели. После укладки материал остывает и затвердевает. На головку можно установить вентиляторы для ускорения охлаждения.
Для заполнения площади требуется несколько проходов, как при закрашивании маркером. После завершения слоя платформа опускается (или головка поднимается), и начинается следующий слой. Процесс повторяется до конца печати.
Параметры печати FDM
Большинство FDM-систем позволяют регулировать температуру сопла и платформы, скорость печати, высоту слоя, скорость вентилятора. Если вы дизайнер, обычно об этом заботится оператор AM.
Важные для дизайнера факторы: размер рабочей области и высота слоя. Типичный объем печати настольного принтера — 200 × 200 × 200 мм, промышленные машины достигают 1000 × 1000 × 1000 мм. Для печати крупной детали на настольном принтере модель делят на части и собирают после печати.
Типичная высота слоя FDM — 50–400 мкм. Меньшие слои дают более гладкую поверхность и лучше передают криволинейную геометрию, но увеличивают время и стоимость. Большие слои ускоряют печать и дешевле.
Совет: Оптимальный компромисс — слой 200 мкм. Подробнее — в статье о влиянии высоты слоя.
Есть ли разница между настольными и промышленными FDM-принтерами?
FDM-принтеры делятся на две категории: промышленные (профессиональные) и настольные (прототипирующие). У обоих свои применения и преимущества, главное отличие — масштаб производства.
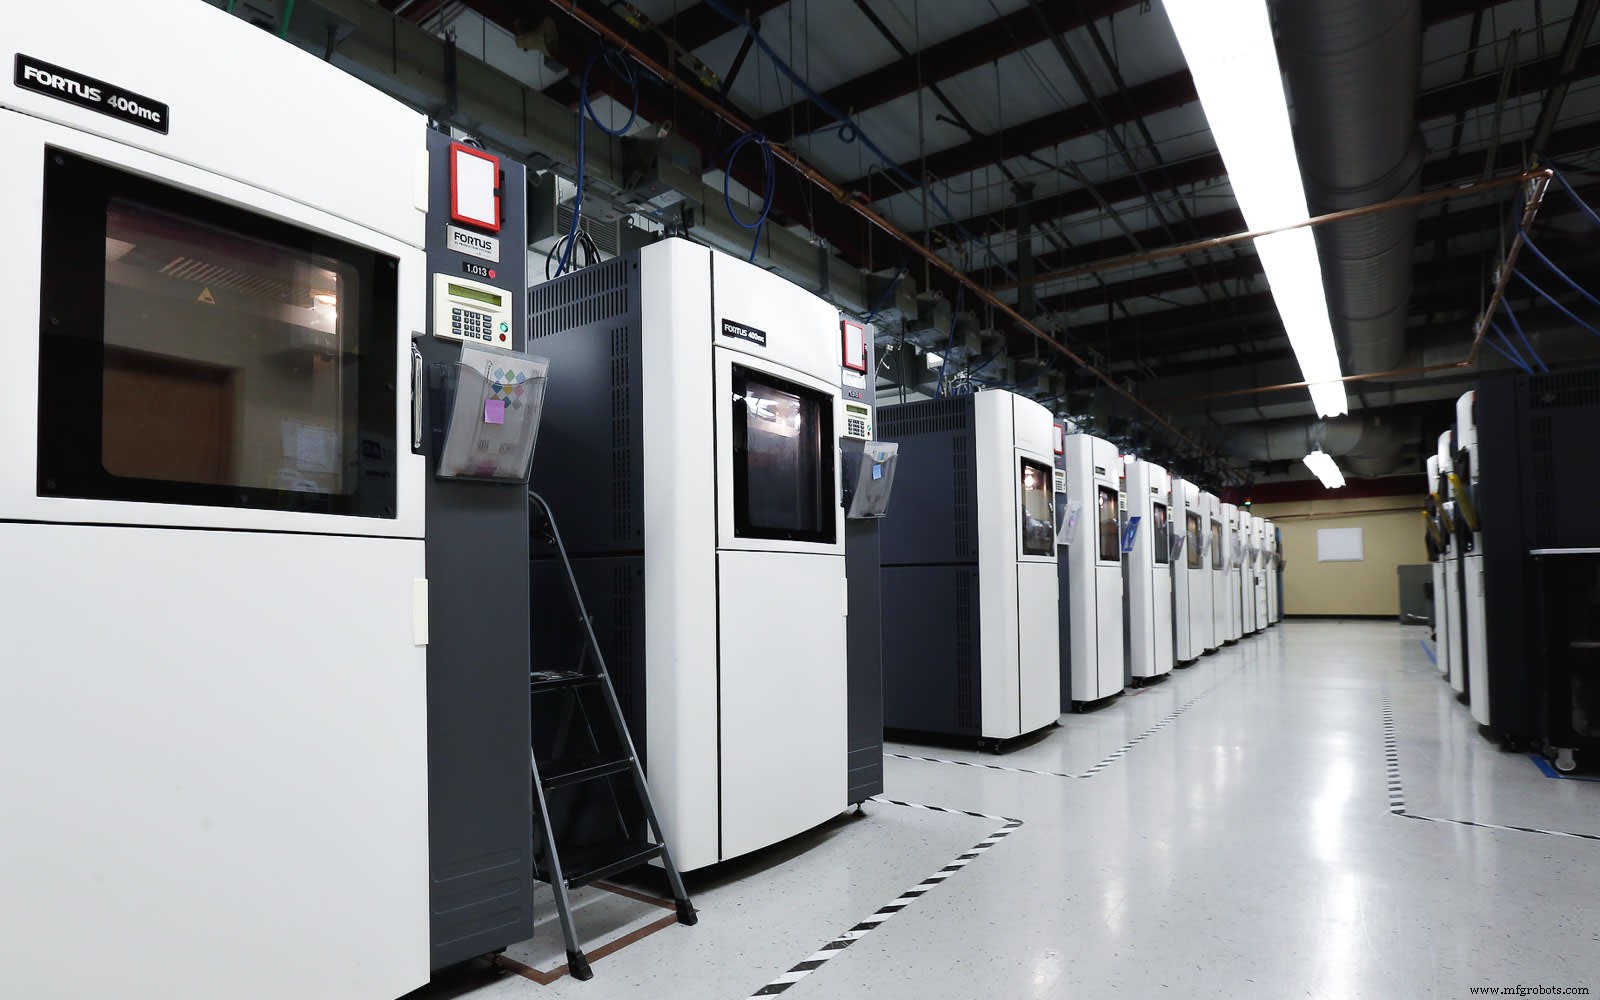
Промышленные FDM-принтеры (например, Stratasys) намного дороже настольных (предназначенных для домашнего/потребительского использования), поэтому заказ деталей на них обходится дороже. Но промышленные машины эффективнее и мощнее, их используют для оснастки, функциональных прототипов и серийных деталей.
Промышленные принтеры выполняют крупные заказы быстрее. Они рассчитаны на повторяемость и надежность, могут печатать одну деталь многократно с минимальным участием человека. Настольные принтеры менее надежны: требуют частого обслуживания и калибровки.
В таблице ниже — основные различия типичных настольного и промышленного FDM-принтеров.
| Параметр | Промышленный FDM | Настольный FDM |
|---|---|---|
| Стандартная точность | ± 0,15% (не менее ± 0,2 мм) | ± 1% (не менее ± 1,0 мм) |
| Типичная толщина слоя | 0,18 – 0,5 мм | 0,10 – 0,25 мм |
| Минимальная толщина стены | 1 мм | 0,8 – 1 мм |
| Макс. рабочая область | Крупная (напр. 900 × 600 × 900 мм) | Средняя (напр. 200 × 200 × 200 мм) |
| Частые материалы | ABS, PC, ULTEM | PLA, ABS, PETG |
| Поддерживающий материал | Растворимый в воде / срываемый | Тот же, что деталь (обычно) |
| Производственные возможности (на машину) | Низкие / Средние | Низкие |
| Стоимость машины | $50 000+ | $500 – $5 000 |
Характеристики FDM 3D-печати
FDM-принтеры различаются по экструзионным системам и качеству деталей, но есть общие черты для любого FDM-процесса.
Искривление (Warping)
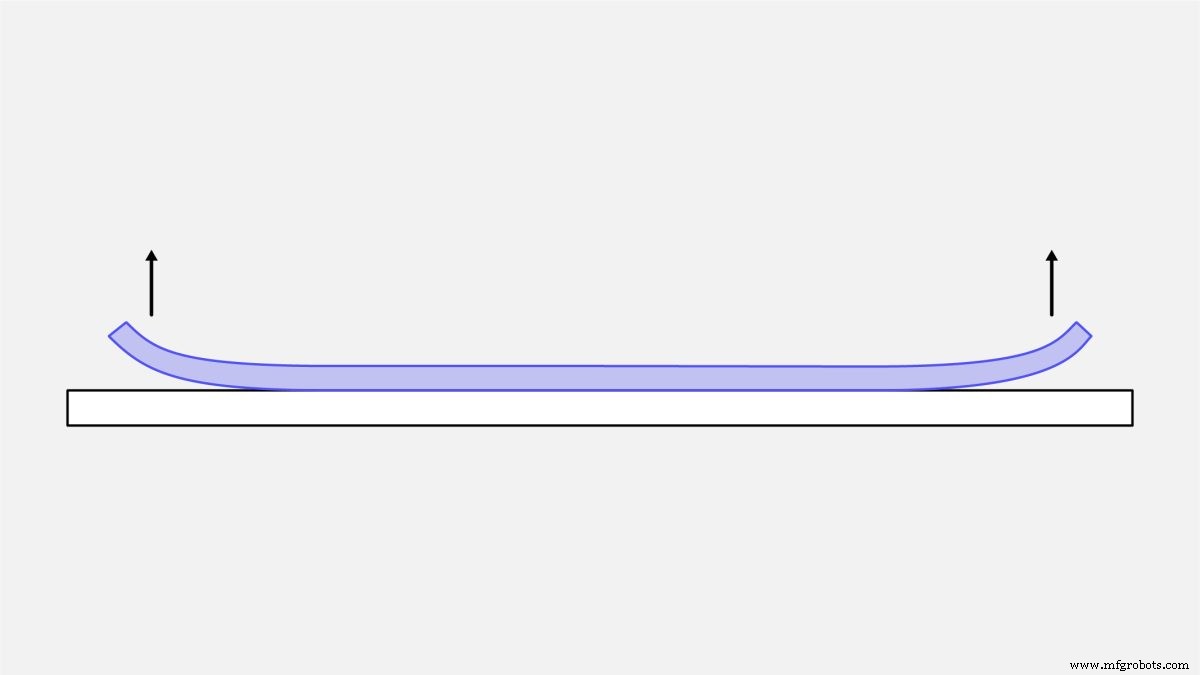
Искривление — один из самых частых дефектов FDM. При остывании расплавленный материал усаживается. Разные участки детали остывают с разной скоростью, поэтому их размеры меняются неравномерно. Дифференциальное охлаждение создает внутренние напряжения, подтягивающие нижние слои вверх — деталь искривляется.
Способы предотвращения:
- Контроль температуры системы, особенно платформы и камеры;
- Повышение адгезии детали к платформе.
Правильные решения на этапе проектирования также снижают риск:
- Большие плоские участки (как у коробки) склонны к искривлению — избегайте их.
- Тонкие выступающие элементы (зубцы вилки) тоже подвержены искривлению. Добавка направляющих или разгрузочного материала по краям увеличивает площадь контакта с платформой.
- Острые углы искривляются чаще округлых — добавляйте фаски/скругления.
- Чувствительность к искривлению зависит от материала. ABS более склонен к нему, чем PLA или PETG.
Межслойное сцепление (Layer adhesion)
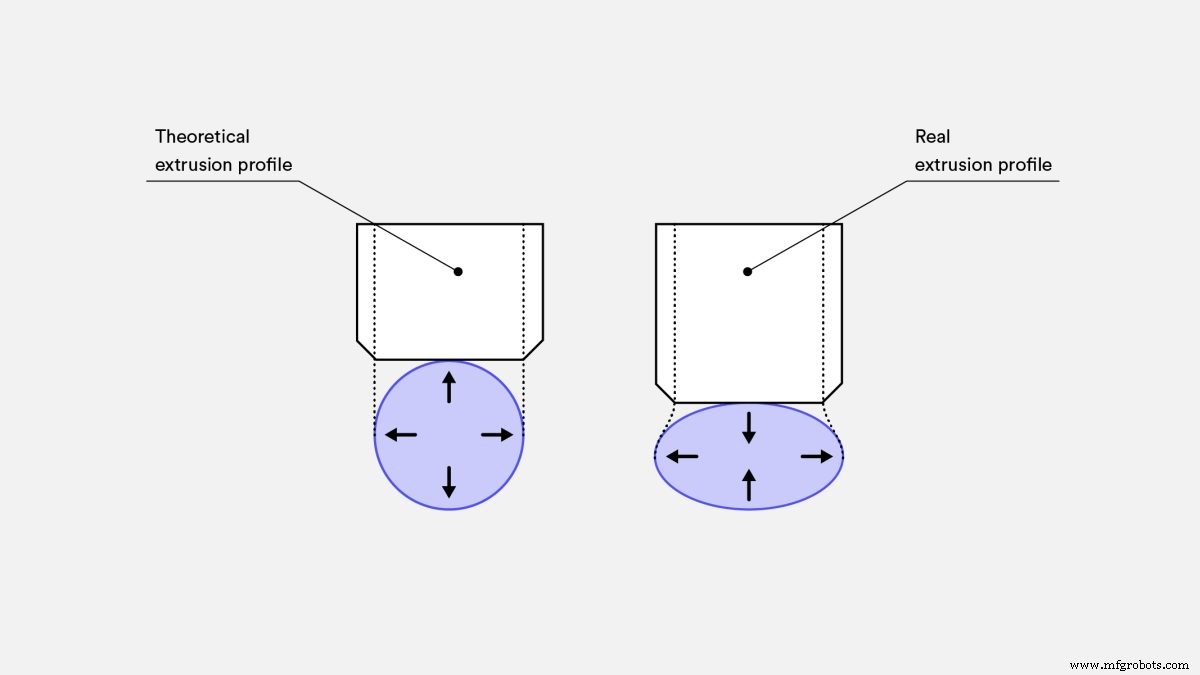
Надежное сцепление между наложенными слоями критично для FDM. Когда принтер выдавливает расплав через сопло, он давит на предыдущий слой. Высокая температура и давление заставляют предыдущий слой повторно расплавиться и спаяться с новым.
Так как расплав давит на предыдущий слой, его сечение становится овальным. Поэтому FDM-детали всегда имеют волнистую поверхность при любой высоте слоя, а мелкие элементы (отверстия, резьба) могут требовать постобработки.
Поддерживающие структуры (Support structure)
FDM-принтеры не могут наносить расплав в пустоту. Некоторые геометрии требуют поддерживающих структур, которые обычно печатают из того же материала.
Удаление поддерживающих структур часто затруднено, поэтому лучше проектировать детали так, чтобы минимизировать их необходимость. Существуют растворимые поддерживающие материалы, но они используются в основном на высококлассных принтерах и увеличивают стоимость печати.
Наполнение и толщина оболочки (Infill and shell thickness)
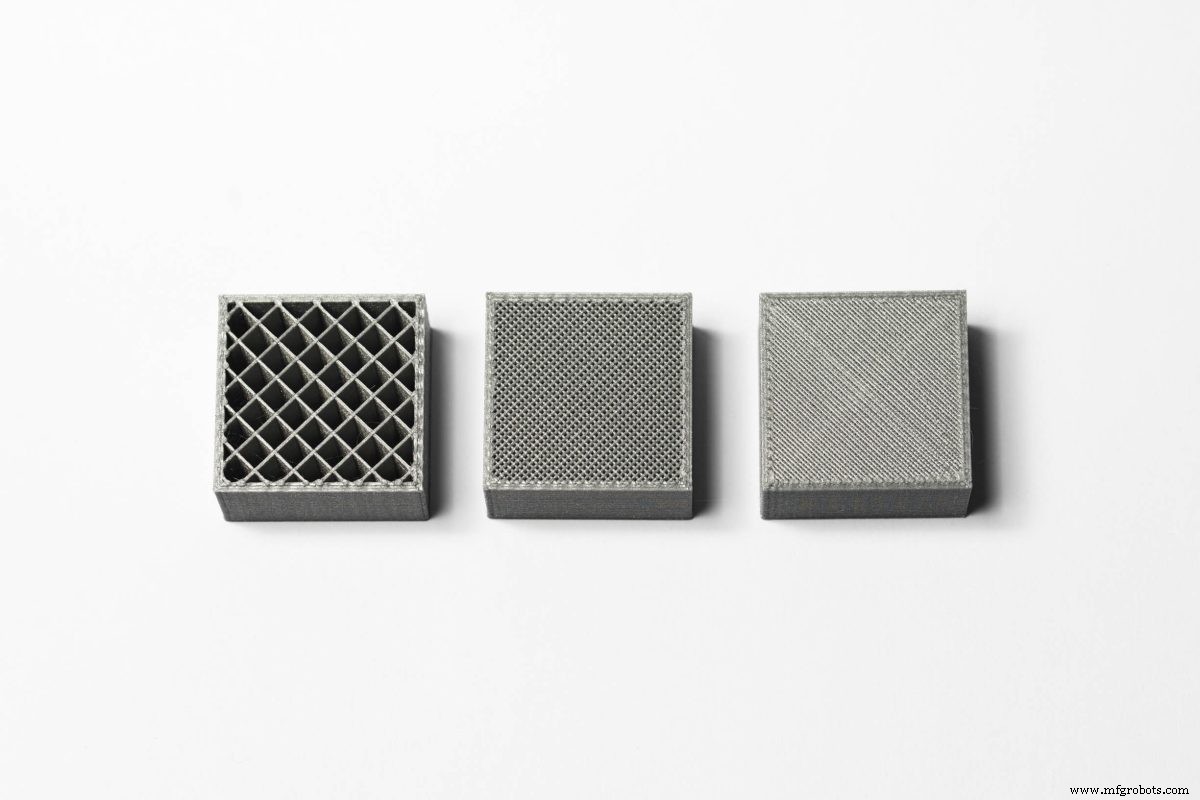
Для экономии времени и материала FDM-принтеры обычно не печатают сплошные детали. Машина обводит внешний периметр — оболочку (shell) — за несколько проходов, а внутреннюю полость — наполнение (infill) — заполняет низкоконцентрированной внутренней структурой.
Наполнение и толщина оболочки существенно влияют на прочность FDM-деталей. Большинство настольных принтеров имеют по умолчанию 20% плотность наполнения и 1 мм толщину оболочки — подходящий компромисс между прочностью и скоростью для быстрых печатей.
Таблица ниже резюмирует основные характеристики FDM.
| FDM | |
|---|---|
| Материалы | Термопласты (PLA, ABS, PETG, PC, PEI и др.) |
| Размерная точность | ± 0,5% (не менее ± 0,5 мм) — настольные ± 0,15% (не менее ± 0,2 мм) — промышленные |
| Типичный объем печати | 200 × 200 × 200 мм — настольные 900 × 600 × 900 мм — промышленные |
| Частая толщина слоя | 50–400 мкм |
| Поддержки | Не всегда нужны (растворимые доступны) |
Популярные материалы для FDM
Ключевое преимущество FDM (и настольных, и промышленных) — широкий выбор материалов. Включает коммодити-теrmопласты (PLA, ABS), инженерные материалы (PA, TPU, PETG) и высокопроизводительные термопласты (PEEK, PEI).
PLA — самый популярный материал для настольных принтеров. Печать с PLA легче, дает более тонкие детали. Когда нужны более высокая прочность, вязкость и теплостойкость — используют ABS. Но ABS сильнее подвержен искривлению, особенно на принтерах без нагретой камеры.
Альтернатива для настольных принтеров — PETG, сопоставимый с ABS по свойствам и простоте печати. Все три подходят для большинства задач: прототипирование, проверка формы/посадки/функции, малосерийное производство.
Промышленные машины преимущественно используют инженерные термопласты: ABS, поликарбонат (PC), Ultem. Они часто содержат добавки, меняющие свойства для промышленных нужд: ударная прочность, теплостойкость, химическая стойкость, биосовместимость.
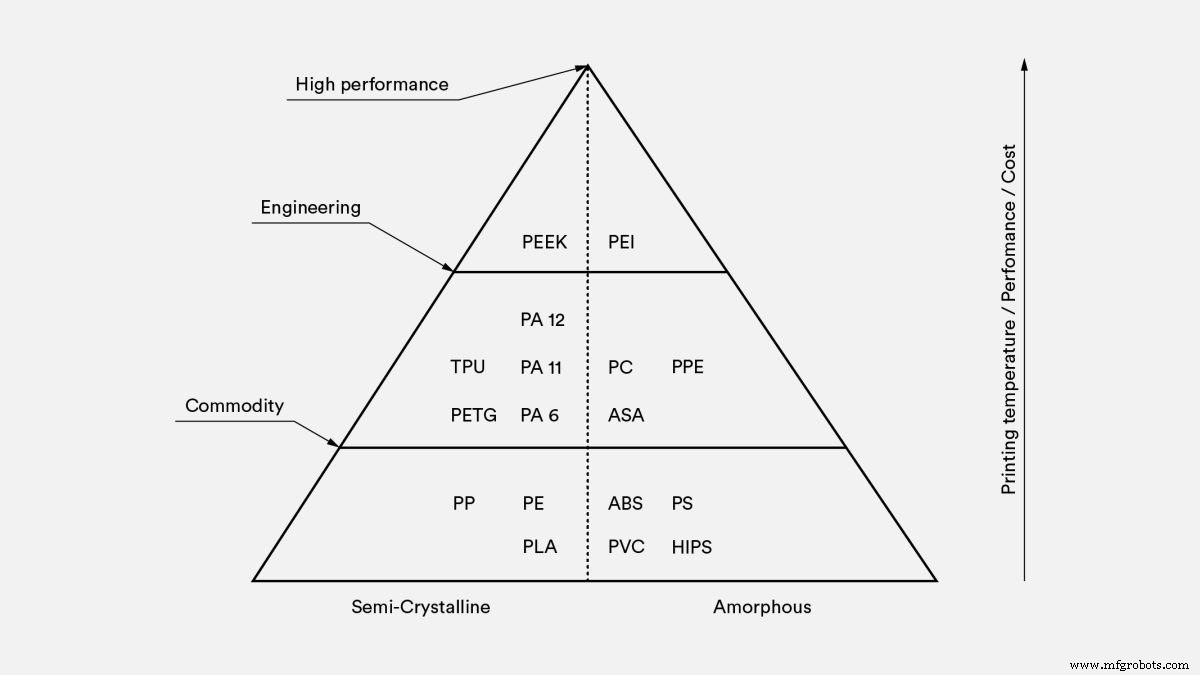
Выбор материала влияет на механические свойства, точность и стоимость детали. Сравнение популярных материалов FDM в таблице ниже.
| Материал | Характеристики |
|---|---|
| ABS | + Хорошая прочность + Хорошая теплостойкость - Сильнее подвержен искривлению |
| PLA | + Отличное визуальное качество + Легко печатать - Низкая ударная прочность |
| Нейлон (PA) | + Высокая прочность + Отличная износо- и химиостойкость - Низкая влагостойкость |
| PETG | + Пищевая безопасность* + Хорошая прочность + Легко печатать |
| TPU | + Очень гибкий - Трудно печатать точно |
| PEI | + Отличное отношение прочность/вес + Отличная огне- и химиостойкость - Высокая стоимость |
Подробнее: обзор основных различий между PLA и ABS — двух самых популярных материалов FDM — и расширенное сравнение всех распространенных материалов FDM.
Постобработка FDM-деталей
FDM-детали можно доводить до высокого качества методами: шлифовка и полировка, грунтовка и покраска, холодная сварка, паровое сглаживание, эпоксидное покрытие, металлизация.
Заинтересованы во всех вариантах постобработки для следующей партии? Читайте наше подробное руководство.
Лучшие практики печати FDM
- FDM быстро и недорого выдает прототипы и функциональные детали.
- Широкий выбор материалов.
- Типичный объем настольного принтера — 200 × 200 × 200 мм, промышленные — больше.
- Для предотвращения искривления избегайте больших плоских участков и добавляйте скругления на острых углах.
- FDM по своей природе анизотропен, поэтому не подходит для механически критичных компонентов.
- Минимальный размер элемента ограничен диаметром сопла и высотой слоя.
- Экструзия не позволяет создавать вертикальные элементы (по Z) меньше высоты слоя (тип. 0,1–0,2 мм).
- FDM обычно не дает плоских элементов (в XY) меньше диаметра сопла (0,4–0,5 мм).
- Стены должны быть в 2–3 раза толще диаметра сопла (0,8–1,2 мм).
- Для гладких поверхностей и тонких деталей может потребоваться постобработка (песконат, обработка). В таких случаях SLA может быть более подходящим.
Готовы запустить детали в производство? Перейдите на платформу Hubs — мы подготовим мгновенный расчет для всех ваших потребностей в FDM 3D-печати.
Часто задаваемые вопросы
Каковы преимущества FDM 3D-печати?
FDM экономичнее любой другой аддитивной технологии и использует обширный спектр термопластиков. Производство FDM означает более короткие сроки исполнения.
Каковы недостатки FDM 3D-печати?
FDM очень экономичен, но имеет наименьшее разрешение среди технологий 3D-печати. Это делает его менее подходящим для деталей с очень мелкими деталями.
Требует ли FDM постобработку?
Детали, напечатанные FDM, обычно имеют видимые слои, поэтому постобработка необходима для гладкой поверхности.
Насколько точен FDM?
Точность зависит от калибровки принтера и сложности модели. Промышленные принтеры точнее настольных, но домашние технологии быстро догоняют.
Насколько дорог FDM?
FDM — самый экономичный способ изготовления специальных термопластиковых деталей и прототипов. Настольный FDM — абсолютно самый дешевый вариант, но качество ниже промышленного.
Какие материалы доступны для FDM?
Широкий спектр: PLA, ABS, TPU, PETG, PEI.
Насколько быстр FDM?
Изготовление деталей FDM относительно быстро, сроки исполнения короткие (обычно несколько дней).
Для чего בעיקר используется FDM?
FDM наиболее подходит для прототипирования, моделирования и малосерийного производства. Промышленный FDM применяют для функциональных прототипов и серийных деталей.
Почему FDM сейчас самая популярная технология 3D-печати?
FDM-принтеры дают качественные детали из долговечных материалов, сохраняющих хорошие механические свойства. Оба типа обеспечивают высокую размерную точность, и даже на промышленном уровне FDM дешевле других AM-процессов.
3D печать
- Понимание смещения слоев в 3D-печати: причины и решения
- Fused Deposition Modeling (FDM): практическое руководство для хоббистов и профессионалов
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- Прямая энергетическая депозиция (DED) в металлической 3D-печати: процесс, материалы и промышленные применения
- 4D-печать: Будущее адаптивного, времени-реагирующего производства
- FDM 3D-печать сегодня: текущее состояние, вехи и будущие перспективы
- Экспертные советы по проектированию для FDM 3D-печати: точность и эффективность
- FDM 3D-печать: выбор между настольными и промышленными решениями
- Fused Deposition Modeling (FDM) 3D-печать: всесторонний технический обзор
- Понимание смольной 3D-печати: процесс, применение и преимущества