



Оптимизация ретракций 3D-принтера: настройка и лучшие практики
Во время печати экструдер толкает филамент в хотэнд, где он расплавляется и экструдируется через отверстие сопла. В этом процессе создается давление внутри сопла, которое заставляет пластик выходить через сопло.
Однако, как только экструдер прекращает тянуть филамент, давление в сопле сохраняется, вызывая то, что небольшое количество расплавленного пластика продолжает вытекать до уравнивания давления внутри и снаружи сопла.
Это явление вызывает то, что небольшое количество материала продолжает выходить во время перемещений, в которых не должно экструдироваться материала. Это вызывает появление маленьких капелек и тонких нитей на поверхности детали.
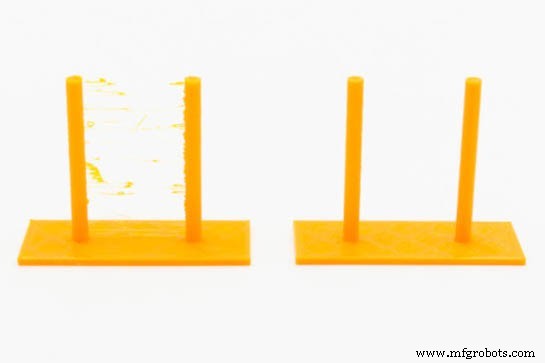
Чтобы избежать этого, FFF 3D-принтеры используют механизм, известный как ретракция (утяжка). Перед выполнением перемещения экструдер оттягивает небольшое количество филамента, снимая давление внутри сопла. Когда перемещение заканчивается и начинается экструзия, экструдер снова толкает небольшое количество филамента, пока сопло не заполнится и давление внутри сопла не восстановится.
Для максимальной оптимизации качества печати очень важно настроить параметры ретракции для каждого материала.
Параметры ретракции
Базовые параметры ретракции:
- Дистанция ретракции: Длина филамента, которую экструдер оттянет. Её значение, помимо типа материала, будет зависеть от длины между экструдером и хотэндом. В прямых экструдерах её значение будет в диапазоне 0.4–1.2 мм, а в боуден-системах — от 2 до 10 мм. Эмпирическое правило для расчета начального значения дистанции ретракции в боуден-системе — использовать 1% длины боуден-трубки. Например, для боуден-системы с трубкой 40 см дистанция ретракции будет 4 мм. Важно консультироваться со спецификациями хотэнда, так как многие производители указывают максимальную дистанцию ретракции для своего хотэнда. Превышение этого значения скорее всего приведет к затору.
- Скорость ретракции: Скорость, с которой мотор экструдера оттянет филамент. Очень низкие скорости не предотвратят капли на поверхности детали, а очень высокие могут вызвать подкусывание филамента. Значение этой скорости, в общем, будет между 25 и 45 мм/с, siendo 30 мм/с самое обычное значение в прямых системах и 40 мм/с в боуден-системах.
- Дистанция деретракции (deretraction): Количество филамента, которое экструдер экструдирует после ретракции филамента. Обычно используется то же значение, что и дистанция ретракции. Иногда может понадобиться другое значение, особенно в боуден-системах. Если после ретракции наблюдается маленькая капля на поверхности детали, это значение нужно уменьшить, а если наблюдается небольшой зазор — увеличить. В общем, нужно увеличивать или уменьшать примерно на 5–10%. Некоторые программы используют термин «reset distance», где это значение — увеличение или уменьшение относительно значения утяжки. Например, reset distance 0 использует ту же дистанцию ретракции и деретракции, а значение -0.2 возьмет дистанцию ретракции минус 0.2 мм как дистанцию деретракции.
- Скорость деретракции: Скорость, с которой филамент экструдируется во время деретракции. В общем, берется то же значение, что и скорость ретракции, или немного меньшее.
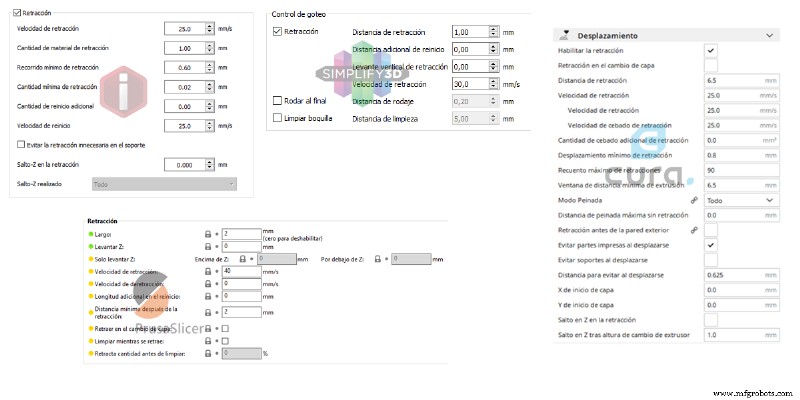
Помимо этих базовых параметров, есть другие, влияющие на качество детали:
- Минимальная дистанция после ретракции: Минимальное расстояние перемещения, перед которым будет выполнена ретракция. Избегает ненужных ретракций при очень малых смещениях.
- Lift, Z-Lift или Z-Hop: Если установлено значение, отличное от 0, хотэнд поднимется на указанное расстояние во время ретракции и снова опустится после смещения. Эта функция помогает избежать следов на поверхности детали и предотвращает появление нитей. Обычно достаточно значение между 100% и 200% высоты слоя.
- Clean while retracting, run-in, nozzle cleaning: Выполняет небольшое движение хотэнда во время ретракции для очистки сопла и скрытия шва. В некоторых программах это флажок активации, в других можно задать значение.
Не все программы включают все эти параметры, и некоторые из них могут вести себя по-разному в разных программах. Перед изменением значений параметров ретракции следует консультироваться с руководством программы, чтобы понять, как ведет себя каждый из них.
Калибровка параметров ретракции
Поскольку параметров несколько, сложно получить подходящую комбинацию прямым путем. Для этого нужно проводить множественные тесты поэтапно до получения правильных значений. Необходимо настраивать параметры ретракции независимо для каждого материала, и для этого мы должны заранее определить подходящую температуру печати для каждого материала.
Сначала нужно получить подходящие дистанцию и скорость ретракции, поэтому остальные параметры оставляем деактивированными или со своими предустановленными значениями.
Оптимальные значения скорости и дистанции ретракции — это наименьшие значения, избегающие появления нитей во время перемещений. Для определения этих значений выполните следующие шаги:
- Установите низкую скорость ретракции, предпочтительно 25 мм/с.
- Установите промежуточное значение дистанции утяжки: 0.8 мм для прямых экструдеров, 0.75% длины трубки для боуден-экструдеров.
- Напечатайте тест на ретракцию. Можно найти несколько в известных репозиториях файлов.
- Проверьте результат:
- Если нитей нет, уменьшите дистанцию ретракции вдвое.
- Если нити появляются, увеличьте дистанцию ретракции на 50%.
- Повторяйте процесс столько раз, сколько необходимо, пока не получите удовлетворительный результат.
В любом случае, не следует использовать дистанции более 3 мм для прямых экструдеров и более 5% длины трубки для боуден-систем. Если нельзя получить приемлемый результат в этом диапазоне, скорость ретракции следует увеличить на 5 мм/с и повторить процесс. Не рекомендуется использовать скорости ретракции выше 40 мм/с, поэтому если удовлетворительный результат все еще не достигнут после достижения этого значения, выбирайте комбинацию, дающую лучшие результаты.
С некоторыми принтерами и филаментами может быть невозможно полностью убрать нити, даже с лучшей комбинацией скорости и дистанции утяжки. В этих случаях рекомендуется активировать другие функции, такие как "Z-lift", "Clean while retracting", "Run-in" или "Nozzle cleaning", которые помогут минимизировать или устранить нити.
Проблемы, связанные с плохой настройкой ретракции
Последствия чрезмерно высоких или низких значений параметров утяжки очень разные. В то время как слишком низкие значения скорости и дистанции ретракции имеют чисто эстетические последствия (появление нитей и капелек на деталях), установка слишком высоких значений часто приводит к заторам внутри термобарьера. Это потому, что если ретракция слишком длинная, расплавленный кончик филамента достигнет холодной зоны термобарьера, расширится и заблокирует его.
Если после настройки ретракций происходят заторы, особенно на долгих печатях, дистанцию ретракции нужно немного уменьшить.
3D печать
- Переменные, константы и литералы в Python — подробное руководство
- Оптимизация бенчмарков затрат обслуживания: почему 4.9% MC/ERV может быть вводящей в заблуждение
- Металлоспиннинг и гидроформирование: экономичные альтернативы классической штамповке
- Серия Accupro HS: премиальное качество встречает практическую ценность для токаров
- Полное руководство по оценке машин и оборудования
- SIGRABOND® CFRP: Химически стойкий композит для высокопроизводительных компонентов и сборок
- SIGRABOND® Chemical CFRC: Высокопроизводительный композит для передовых компонентов и сборок
- Сталь DIN 1.5217 (закаленная и отваренная): Ключевые свойства и производительность
- Сталь SEW 395 G‑X120Mn13: афтермизированная, закаленная аустенитная сталь с низкой магнитной проницаемостью
- Сплав UGI® HT286: аутенитный железо-никелевый сплав для высокотемпературных применений