



Идеальные профили Cura для Ender 3 Pro и V2: Настройки для безупречной печати
Введение
Хорошо настроенный профиль слайсера — ключ к успеху в 3D-печати. Параметров много, но самые важные — немного. Понимание каждого поможет делать качественные печати со временем.
Не хотите проходить через все наши пробы и ошибки? Наши профили Cura для серии Ender 3 — за $7.
Основные настройки и их значение
Новичку достаточно сфокусироваться на нескольких параметрах. Освоив базу, можно переходить к продвинутым фичам. Ниже — параметры, которые нельзя игнорировать.
Используйте стандартные профили Cura как отправную точку
Cura имеет встроенные профили для основных филаментов (PLA, ABS, PETG, TPU и др.) — они обычно хорошо работают. Просто адаптируйте их под свои нужды.
Температура печати (Printing Temperature)
Базовая технология FDM — плавление филамента и слоистое нанесение. Разные полимеры — разные температуры плавления. У термопластов нет фиксированной температуры плавления как у воды: есть диапазон, где материал начинает течь и становится менее вязким при нагреве.
Правильная температура позволяет выдавливать пластик без неконтролируемого капания. Также важно: как материал связывается с предыдущим слоем после отложения — это зависит от температуры экструзии и охлаждения.
Идеальные температуры — только отправная точка. У каждого производителя своя рецептура, поэтому оптимальная температура разная. Даже между катушками одного бренда могут быть отличия, если контроль качества слабый.
Идеальные температуры печати для популярных материалов:
- PLA: 200–210 °C
- ABS: 230–240 °C
- PETG: 220–230 °C
- TPU: 220–240 °C
Температура стола (Bed Temperature)
Подогреваемый стол — стандарт. Правильная температура стола резко повышает шансы на успех. На рынке много покрытий, помогающих получить хороший первый слой, удержать деталь и легко снять её после остывания.
Как и с экструзией, идеальные температуры стола — лишь старт для тестов вашего конкретного сочетания принтер+филамент.
Идеальные температуры стола:
- PLA: 50–65 °C
- ABS: 90–110 °C
- PETG: 70–85 °C
- TPU: 50–65 °C
Высота слоя (Layer Height)
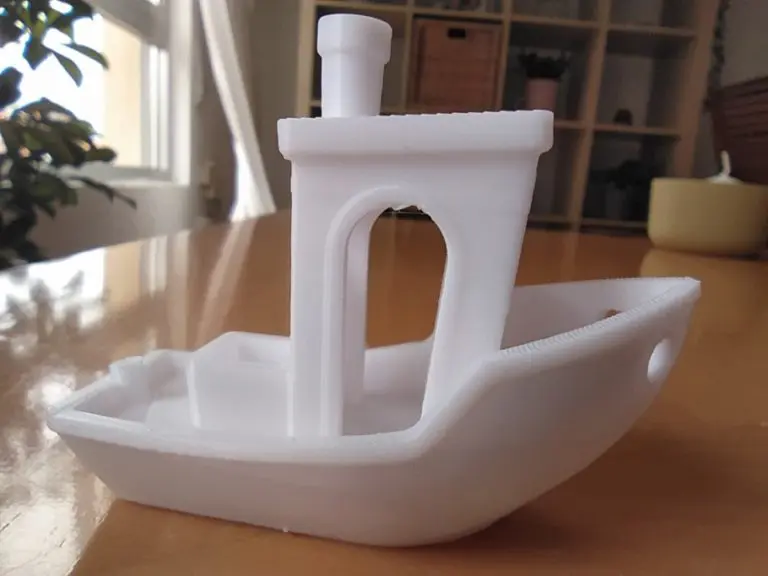
Теоретически высота слоя может быть любой, но механика принтера делает некоторые значения лучше других. Набор оптимальных высот называют «Magic Numbers» (магические числа). На Ender 3 шаг — 0,04 мм (0,08; 0,12; 0,16; 0,20; 0,24; 0,28…).
Высота слоя сильно влияет на время, детализацию и прочность. Больше слой — быстрее печать, но хуже детализация и прочность. Выбор зависит от цели печати. Размер сопла ограничивает высоту: не более 80% от диаметра сопла. Для сопла 0,4 мм разумный диапазон — 0,1–0,3 мм.
Подробнее про высоты слоёв — в нашей отдельной статье.
Идеальные высоты слоя для Ender 3:
- 0,12 мм (качественно) – 0,28 мм (черновик)
Ретракция (Retraction)
Когда принтер останавливает экструзию, просто прекратить подачу филамента недостаточно: расплавленный пластик продолжает капать из-за давления в сопле. Чтобы переместить головку без отложения пластика, экструдер должен оттянуть филамент назад. На боуден-принтерах (как стоковый Ender 3) это явление сильнее. Плохая ретракция → нитевитость (stringing). Слишком агрессивная — филамент сдирается (grinding) и создаёт новые проблемы.
Параметры ретракции:
- Retraction Distance — сколько филамента оттягивается. На боудене больше (3–6 мм).
- Retraction Speed — ограничена экструдером. Стартуйте низко (20 мм/с) и поднимайте, тестируя на модели для нитевитости.
- Maximum Retraction Count — макс. число ретракций на сегменте филамента. 5–10 — оптимально.
Дополнительные фичи против нитевитости и артефактов от вытекания:
- Combing: отключает ретракцию, заставляет перемещения идти над заполнением, сбрасывая вытекающий пластик. Не всегда рекомендуется.
- Wiping: короткое перемещение внутрь перед переходом к другому месту.
- Coasting: отключает экструзию на последних миллиметрах линии печати.
Подробнее про ретракцию и калибровочные модели — в нашей статье.
Идеальные настройки ретракции для PLA, ABS, PETG:
- Retraction Distance: 6 мм
- Retraction Speed: 20 мм/с
- Maximum Retraction Count: 5
Для TPU дистанция ретракции должна быть 0 мм.
Заполнение (Infill)
Каждый слой = внешние стенки + заполнение. Разные узоры и плотность влияют на время печати и в некоторых случаях на прочность. В слайсерах много узоров, но разница связана с назначением детали. Заполнение в основном держит верхние слои. Если деталь не под сжатием, для прочности лучше увеличить толщину стенок, а не плотность заполнения.
Общая рекомендация: простые узоры, плотность 5–20%.
Если деталь будет под сжатием/раздавливанием — рассмотрите 50%+. В остальных случаях прочность почти не растёт выше 25% плотности.
Подробнее: Самый прочный тип заполнения, Разные заполнения в одной печати.
Скорость печати (Printing Speed)
Макс. скорость движений по типам. Важно: пиковые скорости не достигаются на мелких или детализированных печатях — принтер тратит время на разгон/торможение, если ускорения не очень высоки.
Выше скорость — ниже качество и больше проблем. Если хотите ускорить — делайте это на заполнении или внутренних стенках (меньше влияют на внешний вид). Перемещения (travel) тоже можно ускорить до определённого предела.
Подробнее: скорость vs качество.
- ASA: 20–50 мм/с
- ABS: 40–80 мм/с
- PETG: 40–90 мм/с
- PLA: 30–90 мм/с
- NYLON: 40–60 мм/с
- HIPS: 25–55 мм/с
- TPU: 10–30 мм/с
Первый слой (Initial Layer)
Первый слой — самый важный, от его успеха зависит вся печать.
Он должен компенсировать небольшие неровности/несоосности. Рекомендация: не ниже 0,2 мм, если не уверены, что принтер откалиброван идеально.
Для хорошего сцепления со столом: снижайте скорость и выключайте вентиляторы.
Следующие 2–3 слоя тоже медленно и без вентилятора — чтобы не добавить напряжений к первому слою.
- Initial layer speed: 20 мм/с
- First layer fan: 0%
- Количество слоёв без вентилятора: 3–5
Угол оверханга для поддержок (Support Overhang Angle)
Каждый слой нужен подложка. На оверхангах принтер пытается положить пластик в воздух — он загибается. Большинство принтеров справляются с 45°, некоторые — до 60°. Протестируйте свой принтер тестом на оверханги.
Чтобы не печатать в воздух, слайсер генерирует поддержку — структуру снизу, которую потом удаляют. Дополнительные хлопоты...
- Support overhang angle: 45°
Адгезия к столу (Bed Adhesion)
Даже при идеальном первом слое адгезия может быть проблемой: длинные или острые первые слои скручиваются. Если у вас нет покрытия, позволяющего печатать без разделительного слоя (клей, лак, спец. лаки) — обязательно используйте их. Они помогают пластику сцепляться с поверхностью и после остывания работают как сепаратор.
Активация брима (brim) — хорошее решение. Создаёт однослойную обводку, увеличивающую контакт со столом. Удаляется в пост-обработке, поэтому если не нужно — проще не включать.
Рафт (Raft) работает так же, но 2–3 слоя под всей моделью, также компенсирует неровности стола. Подробнее про адгезию — в нашей статье.
Расход (Flow Rate)
Flow rate — скорость экструзии пластика. Слайсер считает её для каждого движения, обычно 100%. Можно поправить при недоливе/переливе, но шаг не более 5%.
Flow помогает тонко настроить экструзию под разные катушки. Полимеры разной жёсткости — зубчатое колесо экструдера захватывает по-разному. Хорошая практика: печатать калибровочный кубик и подстраивать flow для каждой новой катушки до исчезновения недолива/перелива. Сохраняйте настройки или вводите заново для каждой катушки.
Идеальные настройки Ender 3 для каждого типа филамента
Хорошие отправные точки для Ender 3.
Ender 3: Настройки для PLA
- Printing Temperature: 200–210 °C
- Bed Temperature: 50–65 °C
- Layer height: 0,12 мм (fine) – 0,28 (draft)
- Retraction: 6 мм
- Infill: 5–25%
- Speed: 30–90 мм/с
- Initial Layer Speed: 20 мм/с
- Initial Layer Height: 0,2 мм
- Initial Fan speed: 0%
- Fan speed (после первых слоёв): 100%
- Support overhang Angle: 45°
Ender 3: Настройки для ABS
- Printing Temperature: 230–240 °C
- Bed Temperature: 90–110 °C
- Layer height: 0,12 мм (fine) – 0,28 (draft)
- Retraction: 6 мм
- Infill: 5–25%
- Speed: 40–80 мм/с
- Initial Layer Speed: 20 мм/с
- Initial Layer Height: 0,2 мм
- Initial Fan speed: 0%
- Fan speed (после первых слоёв): 0–30%
- Support overhang Angle: 45°
Подробнее — в нашей статье.
Ender 3: Настройки для PETG
- Printing Temperature: 220–230 °C
- Bed Temperature: 70–85 °C
- Layer height: 0,12 мм (fine) – 0,28 (draft)
- Retraction: 6 мм
- Infill: 5–25%
- Speed: 40–90 мм/с
- Initial Layer Speed: 20 мм/с
- Initial Layer Height: 0,2 мм
- Initial Fan speed: 0%
- Fan speed (после первых слоёв): 30–100%
- Support overhang Angle: 45°
Подробнее — в нашей статье.
Ender 3: Настройки для TPU
Обычный TPU печатается без модификаций принтера, но для очень мягкого (NinjaFlex) нужен Direct Drive или EZRStruder.
- Printing Temperature: 220–240 °C
- Bed Temperature: 50–65 °C
- Layer height: 0,12 мм (fine) – 0,28 (draft)
- Retraction: 0 мм
- Infill: 5–25%
- Speed: 10–30 мм/с
- Initial Layer Speed: 20 мм/с
- Initial Layer Height: 0,2 мм
- Initial Fan speed: 0%
- Fan speed (после первых слоёв): 0–30%
- Support overhang Angle: 55°
Подробнее — в нашей статье.
Не хотите пробы и ошибки? Наши профили Cura для Ender 3 — за $7.
А как же Нейлон и Поликарбонат?
Ender 3 может печатать нейлон и поликарбонат после нескольких апгрейдов. Подробнее — в нашей статье.
Заключение
Хорошо откалиброванный профиль слайсера — основа 3D-печати. Всегда тестируйте под свой сетап, но для популярных принтеров вроде Ender 3 отличные стартовые точки дают сообщество и производители — это сильно упрощает процесс.
Рекомендуемые товары
Мы подобрали проверенные принтеры, филаменты и апгрейды — сэкономите время на исследованиях. Все протестированы нами.
3D печать
- Open Source 3D-печать: ускорение инноваций через общие дизайны
- Топ-13 умных домашних устройств и систем 2019 года — выбор экспертов
- Топ-11 3D-принтеров для ландшафтного моделирования: FDM и смола — обзор 2022
- Пошаговая замена сопла на Ender 3, Ender 3 Pro и Ender 3 V2
- Выбор идеальной высоты слоя для 3D-печати: советы для качества и скорости
- Настройка стола Ender 3: пошаговое руководство для идеальных печатей
- Топ апгрейдов для Ender 3, Pro, V2: бесплатные печати и премиум-киты
- PLA против PETG: какой филамент выбрать для прочности, качества и простой печати
- Настройки и профили Cura для печати ABS: Оптимизация для любого 3D-принтера
- Оптимизация производительности токарных станков: объединение точения и фрезерования для превосходной обраб…