



Оптимальные температурные настройки TPU для гибких, долговечных 3D-печатей
TPU — термопластичный полиуретан. Принадлежит к семейству термопластичных эластомеров.
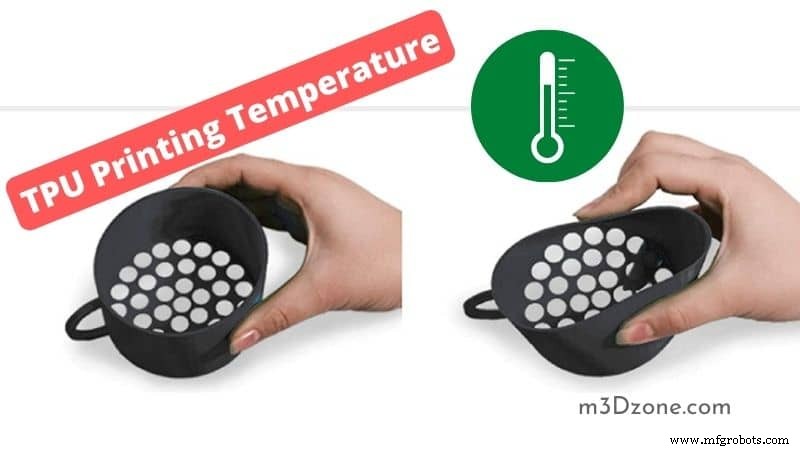
Что это значит? TPU — один из гибких филаментов на рынке 3D-печати.
Также TPU-филаменты сочетают свойства каучука и пластика, открывая уникальные возможности в 3D-печати. Эти свойства делают TPU гибким филаментом, легко гнущимся и сжимающимся.
Температура печати TPU
Важнее: TPU-филаменты экструдируются при высокой температуре 220–250 °C. Не используйте TPU на нагретом стеклянном столе выше 60 °C.
Статья дает глубокое исследование TPU-материала, его плюсы/минусы, особенности вроде температуры стола.
Что такое филамент TPU (Термопластичный полиуретан)?
TPU — термопластичный полиуретан, гибкий 3D-филамент с каучукоподобной эластичностью.
Каучукоподобная эластичность делает TPU долговечным, устойчивым и идеальным для поглощения ударов. Также дает TPU-печатям мягкую на ощупь поверхность.
Особенности TPU-филаментов
- Абразивная стойкость
- Долговечность
- Устойчивость (resilience)
- Прозрачность
- Стойкость к смазкам и маслам
- Эластичность по природе
- Гибкость
Преимущества TPU-филаментов
- Абразивностойкий
- Работает при низких температурах
- Гибкий филамент
- Структурно стабильный термопластичный эластомер
- Сохраняет эффективную пористость под механическим напряжением
- Химически стойкий
- Хорошая ударная вязкость
- Эластичность
- Нет кёрлинга (curling) при 3D-печати
- Идеальная межслойная адгезия
Недостатки TPU-филаментов
- Печатается только при низких температурах
- Постобработка печатей остается сложной
Применение TPU-пластиковых филаментов
- Производство уплотнений
- Производство трубок
- Изготовление защитных чехлов
- Прокладки (gaskets)
- Втулки (bushings)
- Производство конечных деталей (end-use parts)
Температура печати TPU. Какая лучшая температура стола для TPU?
Стол 3D-принтера дает идеально плоскую поверхность для нижнего слоя печати. Нагретый стол — где экструдер прямого привода (direct-drive) печатает объект слой за слоем до завершения.
Печать должна осесть на столе для идеального качества. Один способ — PVA клей-карандаш, синий скотч, (проверьте на Amazon) или синий малярный скотч для адгезии слоя.
Важно: нагретый стол помогает избежать варпинга, стрининга и блобов. Нагретые столы равномерно распределяют тепло, обеспечивая равномерное остывание.
Разные производители создают разные типы столов. Лучше понимать настройки стола вашего принтера, так как разные пластиковые филаменты экструдируются при разных температурах.
Равным образом, настройки платформы зависят от типа пластикового филамента.
Нужно использовать низкую, среднюю или высокую настройку в зависимости от стола принтера и выбранного филамента.
Для TPU оптимальные температуры стола — 45–60 °C.
Нарушение этих значений для TPU вызовет дефекты печати.
Кроме того, TPU имеет высокую температуру экструдера 225–245 °C. Нужен нагретый стол для качественных 3D-печатей.
Дефекты: кёрлинг пластика, варпинг, стрининг, блобы — снижают качество.
Нужен ли TPU обдув?
TPU не обязательно требует обдува при 3D-печати. Более того, если установите TPU на более низких температурах и скорости — вентилятор не понадобится.
Все равно TPU нужно больше времени для идеальной межслойной адгезии, и вентиляторы могут быть агентами сбоя.
Однако, если печатаете TPU при более высокой температуре и скорости — нужна система охлаждения. Проверьте настройки обдува — они контролируют скорость вентилятора. Слайсер влияет на итоговый продукт.
При высокой скорости и температуре поставьте вентилятор на 40% — гарантируете лучшие результаты.
Вентилятор поможет затвердеть печать, особенно при высокой температуре. Когда обдув затвердевает первый слой, он сразу служит хорошим фундаментом для последующих слоев.
Аналогично, при высокой скорости TPU-филамент не успевает остыть — слабый фундамент. Результат: серьезные дефекты — варпинг, стрининг, блобы.
Настройки печати гибкого TPU. Какие настройки использовать для TPU?
Как энтузиаст 3D-печати, всегда настраивайте принтер правильно перед любой сессией. Успех проекта зависит от принтера, филаментов и прошивки.
Гибкий TPU-филамент нуждается в правильных настройках принтера и прошивки для лучших результатов, как и другие филаменты. Для отличных результатов с TPU работайте над настройками:
Температура печати экструдера
Экструдер 3D-принтера (проверьте на Amazon) — жизненно важный компонент. Нужно постоянно проверять, что печатающая головка работает на правильной скорости.
Для отличных результатов TPU печатайте при 220–250 °C. Рекомендуется экспериментировать с принтером, варьируя температуру экструдера в указанном диапазоне при тестовых печатях.
Эксперименты гарантируют достижение лучшей температуры экструдера для вашего уникального 3D-принтера.
Температура стола печати
Платформа сборки (build platform) или стол печати — еще один критичный компонент. Стол — где объект лежит при поколочной печати.
Настройка температуры стола помогает печати затвердевать равномерно. Гарантирует отличные 3D-печати без варпинга.
Установите температуру стола ниже 60 °C при использовании TPU.
Настройки гибкости
TPU-филамент — гибкий. Нужно правильные настройки в софте принтера для реализации уровня гибкости печати.
Важно: для более гибкого дизайна снизьте уровень наполнения (infill) TPU. Для жестчестых/твердых печатей — повысьте infill.
Держите ретракцию (retraction) низкой
Для TPU всегда держите ретракцию низкой для лучших результатов печати. Более того, высокая ретракция вызывает засорение сопла.
Важно: будьте крайне осторожны, комбинируя гибкие филаменты вроде TPU с малыми ретракциями — серьезные вызовы.
Используйте Simplify3D софт, чтобы TPU не текал из хотэнда. Настройте уровень ретракции правильно, снижая настройки ретракции сопла.
Установите температуру хотэнда выше
Экструзионные сопла 3D-принтеров дают сопротивление при экструзии; результат — недоэкструзия (under-extrusion).
Для повышения температуры хотэнда при TPU-печати установите температуру на 5 °C выше рекомендаций производителя.
Также избегайте охлаждающих устройств вроде вентилятора — дадут противоположный эффект от того, что ищете повышением хотэнда.
Используйте экструдер прямого привода (Direct Drive Extruder)
Важно: не все Bowden-экструдеры экструдируют гибкие филаменты. Direct-drive — лучший для TPU 3D-печати.
При Direct-drive сократите расстояние между приводным колесом и зоной плавления. Сокращенное расстояние гарантирует, что материал находится в зоне плавления минимально возможное время.
Поэтому филамент никогда не варпится и не образует блобы.
Используйте требуемую скорость подачи (Feed Rate)
При TPU для 3D-печати равномерно настройте скорость подачи для оптимизации. Лучше использовать медленную скорость подачи для TPU или других гибких филаментов.
Кроме того, как эластичный материал, TPU сжимается при высокоскоростной печати. Может вызвать заторы. Рекомендуется стартовая скорость 20–35 мм/с для оптимальной TPU-печати.
Насколько быстро можно печатать TPU?
TPU эластичен. При попытке печати на высокой скорости — проблемы. Это гибкий материал, печатайте медленнее ABS или PLA.
Идеальная скорость печати TPU — 15–30 мм/с. При direct-drive экструдере — до 40 мм/с.
Для идеальной скорости вашего принтера — проведите тесты trial-and-error в рекомендуемом диапазоне до лучшего значения.
Альтернативно — возьмите среднее между минимальным и максимальным рекомендуемым.
Можно ли печатать TPU без нагретого стола?
Да! Практически можно печатать TPU без нагретого стола!
Нагретый стол дает отличное качество и адгезию слоев. Как работает? Держит экструдированный TPU на оптимальных температурах. Позволяет избежать частых проблем: варпинг/кёрлинг пластика, стрининг.
Полимерные смеси в TPU-филаментах определяют жесткость. TPU экструдируется при 220–250 °C.
Так что можно печатать TPU без нагретого стола. Но нагретый стол дает итоговому качеству превосходство.
Если используете нагретый стол для TPU — не превышайте рекомендуемую температуру стола 60 °C.
Нужно ли сушить гибкий TPU-филамент?
Да! TPU нужно сушить — очень быстро впитывает влагу. Тип филамента, впитывающий влагу даже при относительно сухом климате помещения. Если неправильно хранить — за 1–2 дня TPU впитает воду при комнатной температуре.
TPU становится мягким?
Также TPU размягчается при нагреве, хотя имеет отличную межслойную адгезию. Все равно ценится за минимальный варпинг в печатях.
Кроме того, TPU — тип каучука, но не впитывает влагу из среды. Для качественных 3D-печатей из TPU полезно знать, как сушить.
Большинство производителей рекомендуют сушить TPU при 65 °C 8–24 часа. Можно использовать духовку.
Сушка TPU в духовке
Можете сушить влажные TPU-филаменты в домашней духовке. Духовка — доступный вариант, нужно выставить 60 °C.
Положите пластик на ровную поверхность с грузом (книга, камень). После вытирки лишней воды тканью.
Включите духовку и сушите филамент 5 часов.
Поглощает ли TPU-филамент влагу?
TPU-филамент — гигроскопичный материал, впитывающий влагу из окружения. Гигроскопичность — заклятый враг всех термопластиков, TPU в том числе.
Механические свойства TPU делают его филаментом, быстро впитывающим влагу из атмосферы. Чтобы избежать увлажнения TPU, храните в герметичных контейнерах с силикагелем.
Силикагель (проверьте на Amazon) впитывает влагу в герметичном контейнере, делая его наиболее эффективным для сухого хранения TPU. Сухой филамент, защищенный от влаги и воды — идеален для оптимальных печатей.
Заключение
TPU-пластиковый филамент — один из самых используемых в 3D-печати. Принадлежит к семейству гибких филаментов с широким применением. Статья — исчерпывающее руководство по TPU.
Особенности TPU, плюсы/минусы, температурные настройки четко объяснены. TPU имеет температуру экструдера 220–250 °C и температуру стола не выше 60 °C.
3D печать
- Мастерство PolyJet 3D-печати: точность, детализация и универсальные применения
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- 4D-печать: Будущее адаптивного, времени-реагирующего производства
- Разрушение мифов 3D-печати: три распространённых заблуждения
- Насколько легко начать 3D-печать: гид для новичка
- Идеальные настройки PETG для Ender 3 Pro и V2: добиваемся идеальных печатей
- Оптимальные скорость и температура 3D-печати: настройка для лучших результатов
- Баланс скорости и качества 3D-печати: оптимальные настройки
- Топ-10 термостойких материалов для 3D-печати: выбор лучшего для высокотемпературных применений