



Идеальные настройки PETG для Ender 3 Pro и V2: добиваемся идеальных печатей
Проверил, как Ender 3 печатает PETG: десятки кубов 20 мм и ваза. Делюсь находками: что сработало, что нет, фото результатов.
Не хотите тратить время на подбор настроек? Наши профили Cura для серии Ender 3 — все за $7.
Температура печати
PETG хорошо печатается при 220–250 °C. Но Ender 3 — Bowden-система, не рассчитанная на >240–245 °C (повредит PTFE). Рекомендую 220–240 °C.
В тестах лучшее качество — 220 °C.
Идеальная температура PETG на Ender 3:
- 220–240 °C (220 °C дает чуть лучший результат)
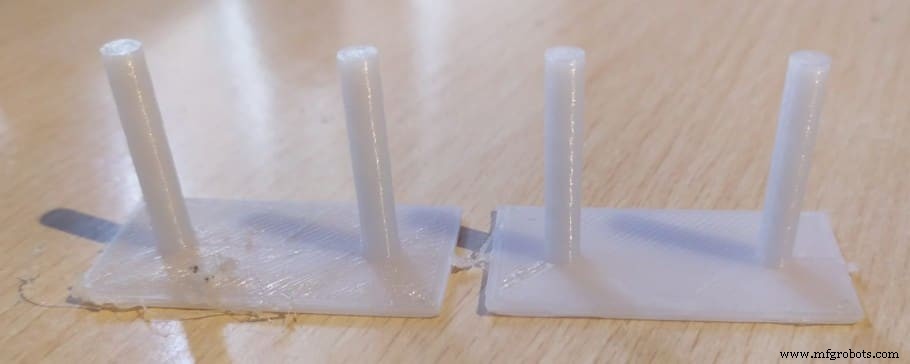
После 20+ тестов: 220 °C — лучшее. 230 °C и выше — нити и капли на верхних слоях (видно на тестах на нити: 10+ тестов двух филаментов до успеха):
Адгезия со стола
Критичный фактор: первый слой должен надежно прилипнуть, иначе — усадка и отрыв. Влияют: температура печати, стола, тип покрытия.
Температура стола
PETG печатается горячее — для борьбы с усадкой ставят 60–70 °C (обычно рекомендуют 60 °C, но у меня плохо работало).
Меньше известный факт: выше температура стола — сильнее адгезия. Исследование: максимальная адгезия чуть выше Tg пластика. Tg PETG = 80 °C → стол чуть выше 80 °C.
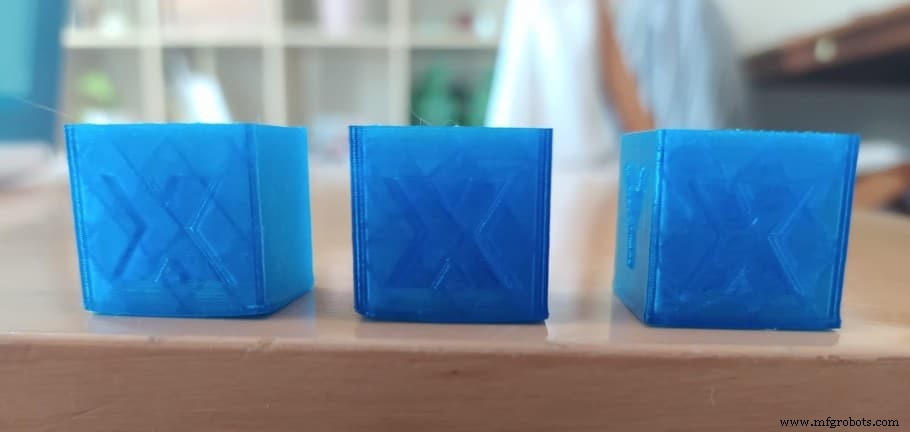
Печатал кубы при 230 °C с разным столом: 60 °C и 70 °C — углы усаживались, 85 °C — усадка почти убрана.
Начинайте с 60 °C, если усаживается — 70 °C, потом 80–85 °C.
Идеальная температура стола для PETG на Ender 3:
- Для максимальной адгезии — чуть выше Tg (80 °C). 85 °C дает лучшую адгезию.
Поверхность стола (Build Surface)
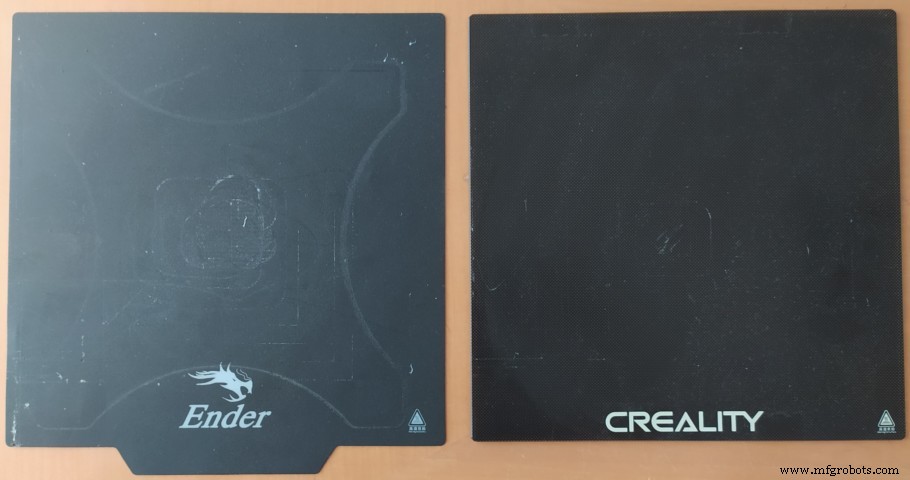
Тесты на стоковом стекле Creality: мелкие объекты (куб 20 мм) немного усаживались, но никогда не отрывались при любой температуре стола.
Часто советуют Kapton tape или синий малярный скотч — PETG к ним липнет сильнее.
Но идеальное решение — фирменное покрытие Ender 3 Pro / V2 (BuildTak / магнитное), а не стоковое стекло Ender 3. Отличная адгезия, простое снятие.
Важно: В сети пишут, что PETG может так прилипнуть к стеклу, что при снятии стекло треснет или уйдут осколки. У меня так не было — адгезия PETG на стекле слабее, чем PLA/TPU. Проверьте сами. Если трудно снимать — остудите стол (холодильник поможет сжатию).
Skirt, Brim или Raft для PETG?
Подробная статья про skirt/brim/raft — читайте, реально помогают с адгезией.
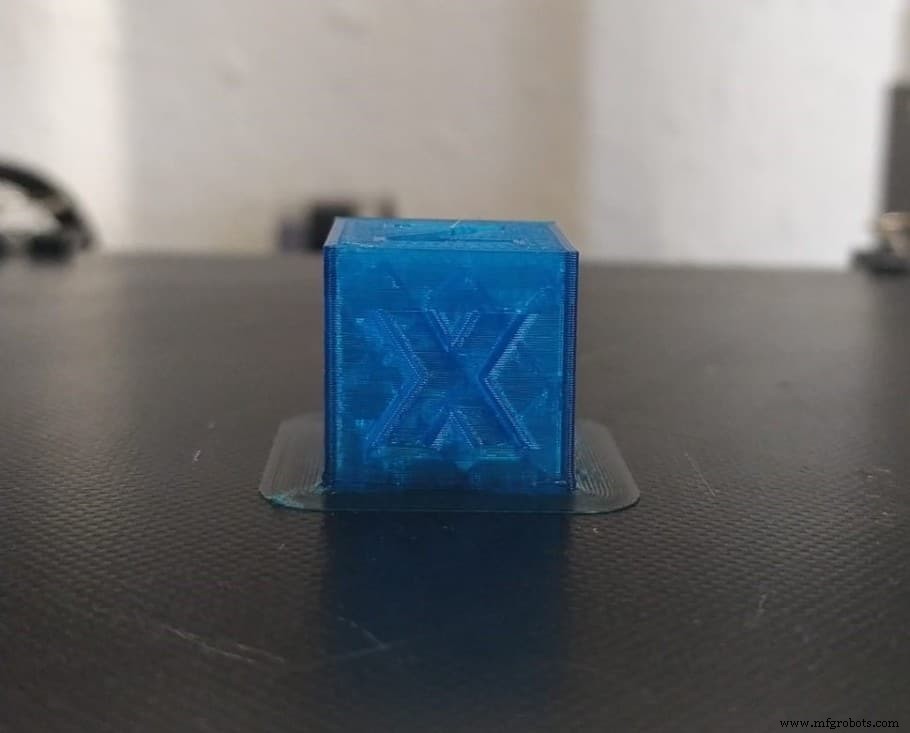
Все тестовые кубы с skirt усаживались. Попробовал brim при столе 60 °C — не только усаживался, но и отрывался от стола (несколько раз, всегда тот же результат).
Лучший результат: Brim + стол 85 °C — модель держалась идеально, без усадки.
Raft даст еще большую адгезию, но тратит материал и оставляет следы — читайте про raft/brim/skirt.
Обычно рекомендую skirt, если нужно лучше — brim.
Настройки ретракции
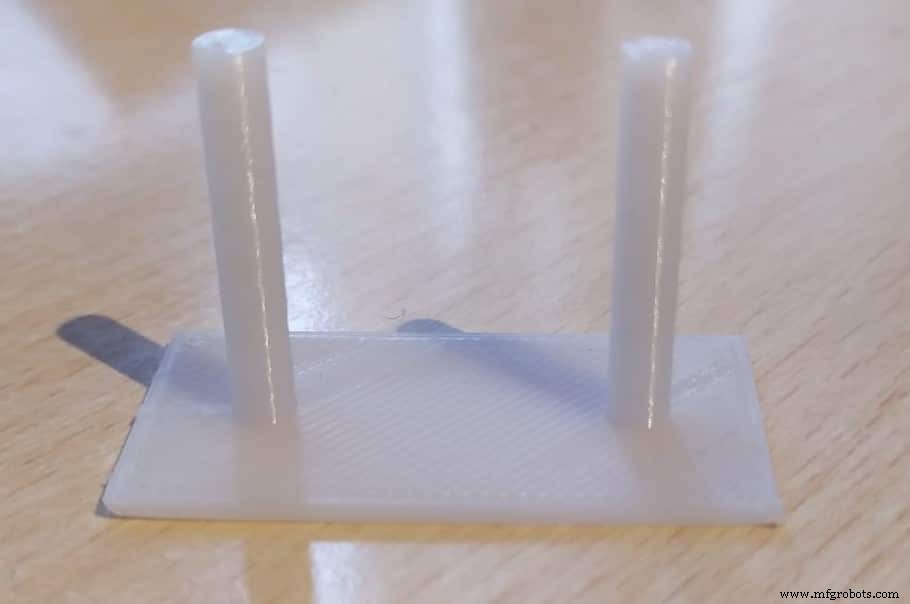
Ретракция — откат филамента для снятия давления в хотэнде, предотвращает нити. Плавленый PETG вязче других филаментов — нужны правильные настройки.
Но PETG печатается похоже на PLA — дефолтные настройки ретракции в Cura часто подходят.
Идеальная ретракция PETG для Ender 3:
- Retraction Distance: 6,5 мм
- Retraction Speed: 25 мм/с
- Maximum Retraction Count: 10
- Minimum Extrusion Distance Window: 10 мм
- Combing Mode: ON, «Within Infill» (нет нитей)
Подробно о ретракции на Ender 3 — в отдельной статье.
Скорость печати
PETG не требует печатать медленнее PLA. Дефолт Cura для Ender 3 (50 мм/с) ок. Для качества можно замедлить — 30–50 мм/с «золотая середина».
Идеальная скорость PETG для Ender 3:
- 30–50 мм/с
Охлаждение слоя
Для хорошего первого слоя вентилятор слоя выключен на первых слоях. Потом — 100% для детализации и борьбы с нитями.
Если важнее прочность, а не детали — печатайте весь модели с выключенным вентилятором: лучше межслойное сцепление, выше прочность.
Идеальные настройки вентилятора для PETG на Ender 3:
- Для деталей: 100% после первых слоев (первые — выкл. для адгезии)
- Для прочности: выкл. на всю печать
Нужна ли камера для PETG?
Не обязательна — материал простой. Но камера точно помогает против усадки/отрыва: внутри тепло и стабильно. В холодном климате камера снизит риск усадки.
Итоговые идеальные настройки Ender 3 для PETG
Похожи на PLA, но ключевые отличия:
- Температура печати: 220–240 °C (верхние слои лучше при 220 °C)
- Температура стола: 85 °C для лучшей адгезии
- Высота первого слоя: 0,2 мм для лучшей адгезии
- Ретракция: 6,5 мм
- Скорость: 30–50 мм/с
- Вентилятор: 100% для деталей, выкл. для прочности
Не хотите подбирать настройки? Наши профили Cura для Ender 3 — все за $7.
Заключение
Главная проблема PETG — адгезия, особенно при рекомендуемых везде 60 °C: усадка, отрыв. 70 °C не помогло. Tg PETG = 80 °C → попробовал 85 °C — заработало идеально (исследование выше: чуть выше Tg = макс. адгезия), и с brim, и без. Возможно, на BuildTak 60 °C достаточно — у меня стекло.
Проблемы с адгезией PETG? Поднимите температуру стола!
Остальное Ender 3 печатает PETG без проблем, качество отличное. PLA на этой машине выглядит чуть приятнее, но PETG — вполне допустимо.
Рекомендуемое оборудование и материалы
Раздел рекомендаций снимет головную боль при выборе принтера, филамента или апгрейдов. Мы тестировали и отобрали лучшее для любого уровня — гарантированно работает.
3D печать
- FDM 3D-печать: сравнение филаментов ASA, PETG и PC — экспертное руководство по производительности и применению
- Создание многодатчиковой системы мониторинга температуры и света с Raspberry Pi и DS18B20
- Пошаговая замена сопла на Ender 3, Ender 3 Pro и Ender 3 V2
- Точная калибровка Z-offset на Ender 3: пошаговое руководство
- Исправление провисания X-оси на Ender 3: простые шаги для восстановления уровня
- Теплостойкость PLA: сравнение с ABS, ASA, PETG и другими материалами
- Обзор Ender 3 Pro: гид по покупке 2022 года и оценка ценности
- Исправление проблем с выравниванием стола Ender 3: пошаговое руководство
- Настройка стола Ender 3: пошаговое руководство для идеальных печатей
- Топ апгрейдов для Ender 3, Pro, V2: бесплатные печати и премиум-киты