



Мастерство PETG bridging: проблемы, оптимальные настройки и быстрые фиксы
PETG bridging (перемостывание) все популярнее в 3D-печати, но не без вызовов, иногда делающих печать беспорядочной.
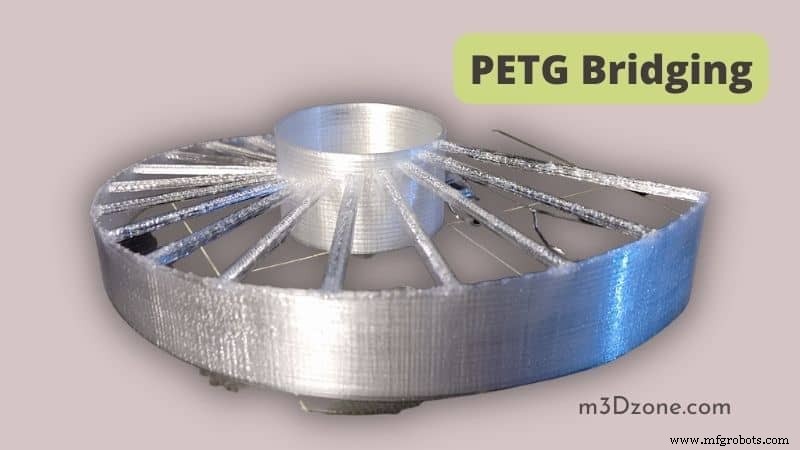
Самая частая проблема bridging в PETG — деформированные мосты, провисающие снизу, создающие нежелательные петли.
Что такое bridging в 3D-печати?
Bridging представляет множество вызовов из-за плохого перемостывания. Много факторов: неправильная температура экструдера, неверная скорость печати, низкая скорость обдува — ведут к проблемам bridging.
Хотя bridging технически сложен для идеальных мостов, вина в основном лежит на неправильных настройках bridging.
Как оператор, ваша компетенция в управлении параметрами решит проблемы bridging и предотвратит хаос до его возникновения.
Статья даст богатую информацию о правильных настройках bridging для вашего 3D-принтера и устранении неисправностей.
PETG хорош для bridging?
Ваше умение управлять bridging и печатью определит, хорош ли PETG для bridging. Но по определению PETG (полиэтилентерефталатгликоль) дает лучшие результаты в bridging.
Потому что термопластичный полиэстер обладает высокой долговечностью, формообразованием и химической стойкостью. Так что PETG хорош для bridging.
Проблемы PETG bridging
Проблема bridging возникает, когда печатаете, и часть объекта имеет слабую поддержку снизу. Проблема из-за горизонтально вывисающих нитей филамента от компонента.
Основные причины ошибок PETG bridging:
- Филамент не застывает, если не дать достаточно времени на обдув
- Поток (flow rate) установлен на очень высокую скорость печати
- Скорость печати выбрана слишком высокой
- Используете экстремально высокую температуру экструдера
- Плохая поддержка при печати длинных мостов
Как делать bridging в PETG?
Bridging в PETG может быть сложным и трудно достичь идеальных мостов, но с практикой и постоянным улучшением можно получить лучшее качество.
Следующий разбор проведет через процесс bridging для идеальных мостов.
Оптимальные настройки PETG bridging
Для лучшего качества 3D-печати отрегулируйте следующие настройки bridging.
Контроль температуры — не завышенной
Аномально высокая температура экструдера — частая причина провисания мостов PETG. Рассмотрите temperature tower (башню температур) — помогает определить идеальную температуру.
Если температура экструдера слишком высокая, остывание PETG займет время. Поскольку мост не имеет поддержки снизу, PETG провиснет.
Установите температуру минимум на 10 °C ниже рекомендуемой. Это предостережет от излишков, вызывающих перегрев PETG.
Например, если рекомендуемая температура сопла PETG 230 °C, поставьте 220 °C.
Скорость печати / Bridging Speed
Фактор bridging speed сложнее: слишком высокая или низкая скорость дают негативный эффект.
Слишком высокая bridging speed вызывает проблемы межслойной адгезии. Высокая скорость не дает достаточно времени на остывание.
На другом конце — экстремально низкая скорость вызывает провисание моста, так как филаменту не дано время на экструзию.
Для правильных настроек bridging установите bridging speed минимум на 10 мм/с выше стандартной рекомендуемой скорости печати для вашего PETG.
Скорость обдува (Cooling Speed)
Медленный обдув заставляет PETG оставаться расплавленным дольше — провисание. Для решения провисания поставьте скорость вентилятора 100%.
Если заметите проблему межслойной адгезии от чрезмерного обдува, снижайте скорость вентилятора с шагом 5%.
Установите и удерживайте скорость обдува в оптимальной точке, где нет проблем с засорением сопла и межслойной адгезией. То есть — максимально возможная скорость обдува, пока не возникают проблемы адгезии.
Поток bridging extrusion multiplier
Установите bridging extrusion multiplier на дефолт 100% и снижайте с шагом 1% при переэкструзии. Продолжайте снижение 1% до полного контроля переэкструзии.
Поток extrusion multiplier очень чувствителен — неверная настройка легко разрушит PETG мост.
Bridging Test. Что это?
Тестирование мостов — необходимый шаг для определения, где улучшить настройки bridging.
При тестировании проверяете все аспекты, влияющие на качество: температуру, поток extrusion multiplier, эффект обдува. PETG Bridging test также научит фиксить ошибки bridging: вывисы и влажные филаменты.
В процессе bridging test тренируйтесь на исправлении PETG bridging. Разбили простые фиксы частых проблем пользователей PETG мостов.
Простое исправление проблем PETG bridging
Упрощенные рекомендации для легкого исправления проблем печати.
Проверьте сухость филаментов
Признаки влажного филамента:
- Экструдер издает треск или хлопки.
- При выходе расплава из сопла — случайные пузыри.
- На печати: шероховатые края, оозинг (oozing), стрининг (stringing).
- Плохое качество поверхности и межслойной адгезии.
- Признаки выше — сушите филаменты.
- Храните филаменты в помещении с влажностью <30%.
- Используйте сушилку для филаментов.
- Можно сушить в духовке. Выставьте температуру и ждите пару часов.
- Фруктовые сушилки — вариант для сушки влажных филаментов. Безопаснее духовок: диапазон температур для сушки фруктов = диапазону для катушки.
Поддерживайте температуру в пределах стеклового перехода при сушке.
Используйте разные поддержки как фундамент
Разные поддержки стабилизируют мосты, соединяя их со столом. Это дает мостам фундамент.
Мосты обычно трудно печатать — им не хватает фундамента по сравнению с другими частями, контактирующими со столом.
Поддержки упрощают работу. Но минус: контакт с поддержкой делает поверхности шероховатее. Решайте увеличением зазора между поддержкой и печатью.
Другой минус — лишняя работа по удалению поддержки, замедляющая процесс.
Снизьте поток bridging extrusion multiplier
Снижение потока стабилизирует подачу филамента. Предотвращает излишний выплеск расплава из сопла, лишая его времени на остывание.
Результат — мост, выглядящий как застывшая лава. Рекомендуется: поток 100%, снижение шагами 1% до желаемого качества.
Рассмотрите тонкие слои
Тонкие слои = большая площадь контакта и больше межслойной адгезии за счет настройки высоты слоя. Преимущества:
- Увеличивают прочность, уменьшают пустоты.
- Печать точнее, особенно с правильным углом bridging.
- 3D-печать эффективнее с тонкими слоями, особенно при острых углах.
Рассмотрите минимизацию температуры экструдера
Эффекты высокой температуры экструдера — водянистые горячие филаменты, поврежденные вывисы и мосты. Низкие температуры снижают адгезию и делают филамент более твердым — качественный результат.
Настройки температуры экструдера обсуждали выше. Будьте в курсе: высокие температуры — частая причина плохого качества.
На какое расстояние можно сделать bridging на 3D-принтере?
Хотя 3D PETG bridging популярен worldwide, есть ограничения.
- Ограниченный размер сборки (build size)
- Авторские права — частая проблема 3D-печати
- Убирает производственные рабочие места
Есть правовые сложности, например, печать огнестрела. Большинство 3D-принтеров не производят сложные гаджеты из-за ограничения материалов за раз.
Заключение
Хотя PETG Bridging — сложная концепция, с усилием вы поймете все базовые элементы, делающие путь печати приятным. Управление настройками и troubleshooting — навык, приобретаемый со временем.
Всего один неправильно сконфигурированный параметр — рецепт множества осложнений, компрометирующих качество печати. Но терпение сделает 3D-печать увлекательной.
3D печать
- Адрессирование правовых вызовов в облачных вычислениях: риски, регуляции и лучшие практики
- FDM 3D-печать: сравнение филаментов ASA, PETG и PC — экспертное руководство по производительности и применению
- Бесшовный мониторинг температуры и влажности на Raspberry Pi с EzTemp
- Как быстро и безопасно окрасить нейлоновые 3D-детали
- Топ-5 вызовов 5G: навигация по спектру, стоимости, покрытию, устройствам и безопасности
- Навигация в 2017 году: главные вызовы для малых и средних производителей
- Борьба с пенообразованием в красках, покрытиях и чернилах: проверенные стратегии качества и эффективности
- Многоразовые респираторы и PAPR: превосходная защита для медицинских рабочих
- Насколько легко начать 3D-печать: гид для новичка
- Теплостойкость PLA: сравнение с ABS, ASA, PETG и другими материалами