



Устранение поднимания углов PETG: 9 проверенных шагов к идеальной печати
Каждый энтузиаст 3D-печати мечтает о бесшовном процессе с лучшим результатом.
Никто не любит частые проблемы: механические неисправности принтера, сбои софта, проблемы с филаментом.
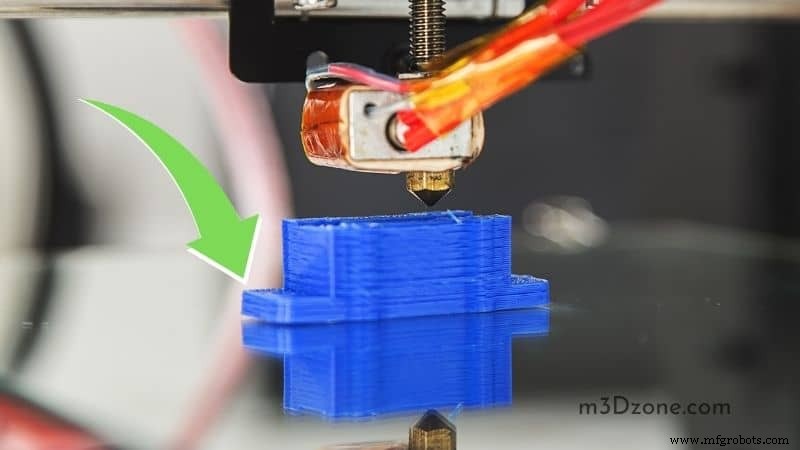
Например, варпинг (деформация) 3D-печати — частая проблема, ухудшающая качество, которую нужно устранить.
Проблема поднимания углов PETG
PETG слегка расширяется при нагреве, но сжимается при остывании. Если сжатие слишком сильное, углы печати загибаются вверх от стола.
Статья дает глубокое исследование PETG-филамента, проблемы поднимания углов и лучшие способы её решения.
Что такое филамент PETG?
PETG — полиэтилентерефталатгликоль.
Изготовлен из кополиэстера — долговечен и гибок. В 3D-печати PETG считается улучшением PET. «G» — гликоль-модифицированный, дает блеск и стекловидный внешний вид.
PETG — альтернатива популярному PLA, сочетающая свойства ABS и простоту использования.
Низкая температура формовки позволяет легко вакуумно и термически гнуть.
Особенности PETG
PETG выделяется:
- Гибкость
- Прочность
- Тепло- и ударная стойкость
Преимущества PETG
- Прочный филамент
- Экономичный
- Легко формируется
- Пищевой
- Легко окрашивается
- Перерабатываемый
- Беззапах
- Нетоксичен
Недостатки PETG
- Мало брендов
- Проблемы с варпингом
- Липкий
- Высокая температура печати
- Высокая температура стола
- Не для латунных сопел
- Меньше стойкости к царапинам
Применение PETG
PETG — один из самых используемых филаментов в промышленности и медицине. Также в навигации и упаковке.
- Медицинские корректоры
- Электронные устройства
- Крышки/накрывки
- Бутылки
- Графические дисплеи
Что такое поднимание углов (lifting) в 3D-печати?
Результат деформации — поднимание углов. Происходит при отверждении или остывании печати.
Что вызывает варпинг/завитие?
Если у печати большие грани у стола или большой отпечаток (footprint) выше первого слоя — возрастает сила варпинга. Результат: деформированные, низкокачественные печати.
Кроме того, филаменты с высоким наполнением (infill) имеют больше силы и концентрацию материала — легче вызывают варпинг.
Причины поднимания углов в 3D-печати
Первый слой
Первый слой — критичен для любого FDM. Он формирует фундамент для последующих слоев.
Нужна идеальная адгезия стола.
Иначе плохо приклеенные первые слои отсоединяют печать от платформы — PETG варпинг.
Температура нагреваемого стола
Если стол становится слишком горячим — красный флаг: варпинг может возникнуть.
Перегретый стол заставляет тяжелые верхние слои давить на нижние. При сжатии нижние слои провисают и текут наружу — варпинг.
Настройте температуру стола на оптимальные значения для качества без поднимания.
Важно: температура стеклового перехода PETG — 70–80 °C. Не грейте стол выше этого диапазона.
Температура сопла
Температура сопла критична для снижения варпинга. Лучшая адгезия — #1 решение варпинга.
Почему пользователи забывают калибровать температуру сопла?
Забывают, потому что печать с перегретым филаментом комфортнее — улучшает межслойную адгезию, помогая против варпинга.
Температура экструдера работает похоже на обдув. Охлаждение заставляет сопло понижать температуру расплавленного PETG.
Важно: низкая температура экструдера снижает адгезию к столу. Высокая — делает пластик более жидким, улучшая адгезию.
Влажный PETG-филамент
Большинство филаментов гигроскопичны — впитывают влагу из воздуха. Уровень впитывания разный, PETG — в середине.
PETG не впитывает слишком много воды. Но влага в филаменте негативно влияет на качество.
Влажный PETG — причина множества проблем печати, варпинг в топе.
Высокая скорость печати
Высокая скорость — первопричина варпинга. Медленная печать дает принтеру время сбросить излишки тепла. Объект остывает равномерно, без деформации.
Быстрая печать не дает сбросить тепло. Объект остывает неравномерно — варпинг.
Игнорирование камеры (enclosure)
Чтобы держать зону печати теплой — используйте камеру. Может быть простой картонной коробкой, если сохраняет однородную температуру у стола.
Это позволяет печати остывать равномерно, устраняя поднимание углов. Без камеры на некоторых принтерах — гарантированные проблемы.
Как остановить поднимание углов PETG?
Используйте камеру принтера
Для нулевого варпинга — используйте камеру (enclosure). Нагретая камера предотвращает температурные скачки у стола.
Если сохранить температуру стола стабильной, печать остывает равномерно. Важно: останавливает варпинг.
Камера помогает еще: безопасность, защита от пыли, шума, токсичных дымов.
Настройте температуру стола
Повышение температуры стола останавливает варпинг PETG. Как? Контролирует резкую смену температуры, помогая теплу равномерно распределяться по модели.
Следуйте требованиям производителя PETG: стол 70–80 °C.
Используйте клеи на платформе
Движения печати вызывают усадку материала — варпинг. Чтобы избежать деформации, наносите подходящий клей на стол для фиксации печати.
Много подходящих клеев на рынке:
- Клей-карандаш
- Синий малярный скотч
- PEI-покрытие стола
Выключите обдув на первых слоях
Чтобы избежать варпинга — выключите обдув на первых нескольких слоях.
Снизьте настройки обдува для замедления остывания. Можно изменить высоту слоя в Cura, чтобы вентилятор включался позже.
Важно: откладывайте запуск вентиляторов, если замечаете завитие углов на ранней стадии.
Выровняйте платформу
Давление от быстрого остывания и усадки материала вызывает варпинг краев. Лучший способ устранения — ровный и выровненный стол при каждой печати.
Хорошо выровненная платформа улучшает адгезию материала. Добавьте клей-карандаш на ровный стол — и печатайте без забот о завитии.
Проблемы, вызванные подниманием углов
Поднимание углов вызывает серьезные проблемы качества из-за мгновенных/резких температурных изменений на платформе.
Изменяет размеры печати — деталь может не выполнить назначение.
Негативно влияет на общее качество — низкое качество печати.
Решение поднимания углов PETG за 9 простых шагов
- Выровняйте стол, скорректировав Z-offset
- Нанесите слой PVA-клея на платформу для адгезии
- Используйте полоски малярного скотча для легкой чистки
- Увеличьте площадь контакта бримом (brim) — улучшает захват на платформе
- Добавьте «уши мыши» (mouse ears) к углам печати для лучшего приклеивания
- Предотвратите температурные колебания в помещении: закройте двери и окна
- При замеченном завитии — выключите обдув на первых слоях
- Снизьте скорость печати и температуру сопла
- Используйте нагретый стол для выравнивания температуры
Заключение
Варпинг или поднимание углов 3D-печати возникает из-за мгновенных и резких температурных изменений вокруг стола. Также усадка материала вызывает варпинг.
Чтобы избежать варпинга детали, лучше всего работать над предотвращением резких температурных скачков вокруг стола и усадки материала.
3D печать
- Освоение TIG-сварки магния: безопасное пошаговое руководство
- Исправление проблем с выравниванием стола Ender 3: пошаговое руководство
- Печать по USB на Ender 3: пошаговое руководство через Cura и Pronterface
- Сколько длится 1 кг филамента для 3D-принтера? Практическое руководство
- Устранение текучего сопла 3D-принтера: пошаговое руководство
- Предотвращение кёрлинга углов: простые решения переэкструзии в 3D-печати
- Предотвращение и устранение прилипания филамента к соплу: практическое руководство
- Как создать 3D-модель из фото за 5 шагов: бесплатное руководство по фотограмметрии
- Быстрый ремонт кондиционера авто за 5 шагов
- Как оформить выгодное автострахование за 5 простых шагов