



Решение проблем адгезии PLA на PEI-столе: простое руководство эксперта
Худший опыт — надоедливый баг: PLA не прилипает к PEI-покрытию.
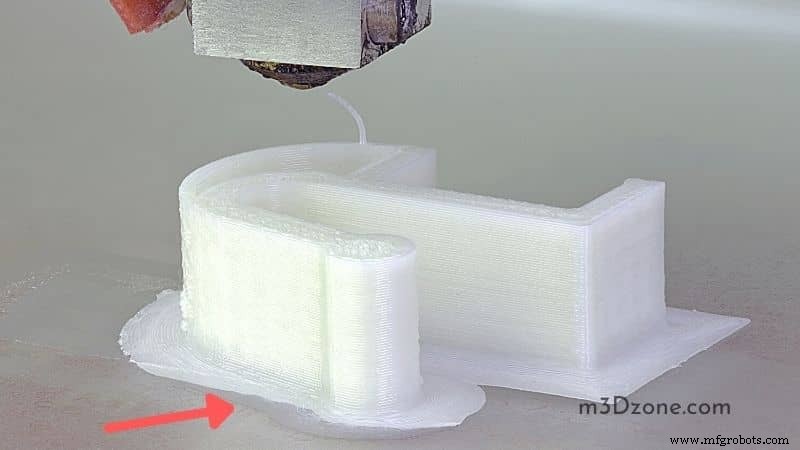
Но вы не знаете, что это исправимая ошибка, после устранения которой печати станут идеальными.
Статья проведет через комплексную методику устранения неисправностей при печати PLA.
Правильная температура печати делает филамент мягче и улучшает адгезию к столу.
Также критично: надежное основание модели с помощью рейфа и исправное, незасоренное сопло.
PLA не липнет к PEI? Как заставить PEI липнуть?
Ответ станет ясен, только если понять, почему PLA плохо прилипает к столу.
Старт — эффективный первый слой. На этом этапе любая ошибка критически нарушает результат.
Убедитесь, что адгезия стола идеально настроена — и проблема PLA решится.
Первый слой не запечатлется, если:
- Стол не выровнен
- Температура стола аномально низкая
- Температура печати слишком низкая
- Z-Offset задан неверно
- Стол деформирован (warped)
- Сопло повреждено или забито
- Плохое или отсутствующее использование клеев для стола
- Скорость первого слоя слишком высока
- Поток (flow rate) первого слоя слишком низок
- Филамент слишком влажный
12 простых фиксов, если PLA не держится на PEI
Печать станет приятнее, если освоите эти подходы. Они критичны для качественных PLA-печатей.
1. Выровняйте стол печати
Первый шаг при проблемах адгезии — проверка уровня стола. Идеально выровненный стол создает оптимальное расстояние между соплом и поверхностью для экструзии.
Оптимальное расстояние позволяет соплу давить на филамент на столе. Обычно ~0,1 мм — толщина листа А4.
Что при невыровненном столе?
Невыровненный стол вызывает неравномерную адгезию экструдированного филамента к PEI. Филамент не прилипает к части поверхности — плохая адгезия.
Ручное выравнивание стола
- Опустите/поднимите стол ручками выравнивания.
- Авто-хоминг для установки сопла в дефолт.
- Проверьте: стол ровный и не слишком далеко от сопла после авто-хоминга.
- Разогрейте стол до температуры печати ~50 °C.
- Настройте от левого угла: опускайте стол, пока за листом бумаги под соплом остается зазор для легкого шевеления.
- Калибровка первого слоя — критична. Может потребоваться несколько попыток.
- После равномерной настройки по углам — тест печати.
Автоматическое выравнивание
- Используйте датчик выравнивания (BLTouch и др.) в дефолтном режиме.
- Доступ через меню принтера.
- Перейдите к атрибуту выравнивания на экране.
- Нажмите кнопку — принтер сам настроится по заложенным замеркам.
2. Оптимизируйте скорость первого слоя
Не завышайте скорость первого слоя. Рекомендуемые 20 мм/с — лучший выбор для правильной адгезии первых слоев.
Скорость первого слоя независима от других настроек и постоянна во время печати. Правильная настройка в начале решает большинство проблем адгезии.
3. Оптимизируйте поток (flow rate) первого слоя
Поток первого слоя критичен: определяет, сколько филамента экструдировать. Повышенный поток (100%) выдавливает PLA с большей силой.
Больший поток вталкивает больше материала в стол. Больше материала — лучше адгезия.
Важно: повышенный поток помогает, если стол не выровнен. Если стол слишком близко — снижайте поток, если далеко — повышайте.
Настройка потока эффективна только при неидеальном выравнивании стола.
4. Настройте температуру стола
Повышение температуры стола улучшает адгезию PLA. Рекомендуемый диапазон: 40–60 °C.
Низкая температура стола дает тот же эффект, что низкая температура печати.
5. Настройте температуру печати
Филамент лучше липнет, если он мягче. Разогрейте его повышением температуры печати. Температура начального слоя влияет на весь процесс.
Низкая температура печати ухудшает адгезию. Калибруйте: повышайте на 5–10 °C до улучшения адгезии.
Убедитесь, что обдув работает корректно.
6. Скорректируйте Z-Offset
Z-Offset — регулировка высоты сопла, полезная для точного выравнивания. При идеальном уровне сопло в идеальной позиции.
Чтобы поднять сопло — увеличьте Z-Offset. Чтобы опустить — уменьшите до отрицательного значения.
7. Используйте рейф (raft) или брим (brim)
Рейф или брим увеличивают площадь контакта и улучшают адгезию PLA к столу. Это дополнительная опора под моделью для стабилизации.
8. Проверьте, не деформирован ли стол
Искривленный стол вызывает трудности адгезии PLA. Проверьте линейкой ровность платформы.
Стол может изогнуться при нагреве, вызывая неравномерное распределение филамента. Если деформирован — лучше заменить.
9. Прочистите или замените сопло
Поврежденное или забитое сопло — частая причина проблем адгезии. Поврежденное сопло нарушает плавный поток филамента.
Если забито — используйте чистящий филамент или метод «cold pull» (холодное вытягивание).
10. Обеспечьте чистоту стола
Грязный стол вызывает сбои адгезии PLA и снижает качество. Источник грязи — жирные пальцы при снятии деталей.
Всегда чистите стол перед печатью:
- Мягкая ткань/салфетка, смоченная ацетоном (≥70%) или изопропиловым спиртом.
- Мыльная вода (горячая + средство для посуды) для удаления жира.
- Дайте столу высохнуть полностью. Лучше натереть спиртом после сушки.
- Лучше чистить слегка разогретый стол (~40 °C). Горячая вода на теплом столе дает лучший результат.
11. Используйте клеи для стола
Клеи защищают участки стола и стабилизируют процесс, обеспечивая быструю адгезию первых слоев.
Хорошие клеи: малярный синий скотч, клей-карандаш, лак для волос. Избегайте излишков клея — могут испортить печать.
12. Наждачная бумага для шероховатости PEI
Если ничего не помогло — зашкурьте PEI наждачкой. Но осторожно: неправильная шероховатость повредит покрытие. Текстурированная поверхность дает лучшую адгезию PLA.
Шероховатите равномерно во избежание локальных проблем адгезии. Тщательно очистите от остатков абразива.
Растворяет ли ацетон PEI?
Ацетон не плавит PEI, но чрезмерное использование повреждает. Влияние зависит от мастерства.
Ацетон рекомендуется для чистки PEI, но осторожно — может повредить. Альтернатива — изопропиловый спирт.
Чрезмерный ацетон делает PEI хрупким и трескающимся, что потребует замены.
Также избегайте ацетона при печати PETG — может ухудшить качество.
Заключение
Исправление адгезии PLA — простой процесс при наличии материалов.
Главная причина неадгезии на PEI — невыровненный стол. Прежде чем пробовать другие методы, сначала выровняйте стол.
Если проблема повторяется — попробуйте другие материалы стола: стекло или алюминий.
3D печать
- Растворяется ли PLA в воде? Условия разложения и способы водостойкости
- Управление влажностью филамента: полное руководство по предотвращению дефектов печати
- Оптимальные температуры подогреваемого стола для печати PLA и ABS
- Как 3D-печатать кейкапы (накладки на клавиши): дизайн, файлы и практическое руководство
- Полное руководство по шаговым двигателям 3D-принтеров: типы, выбор, драйверы, настройка
- Частые проблемы с подачей пластика в 3D-принтере и способы их решения
- Настройка PID 3D-принтера: полное руководство по калибровке температуры
- Быстрое устранение зазоров и пробоин в 3D-печати: профессиональное руководство
- Руководство новичка по непланарной 3D-печати: основы с уверенностью
- Мастерство PETG bridging: проблемы, оптимальные настройки и быстрые фиксы