



Быстрое устранение зазоров и пробоин в 3D-печати: профессиональное руководство
Каждый 3D-энтузиаст хочет идеальную печать. Но часто на готовой модели обнаруживаются пробоины в слоях, стенах, верхушке. Причины: недоэкструзия, низкая температура, высокая скорость, плохая адгезия.
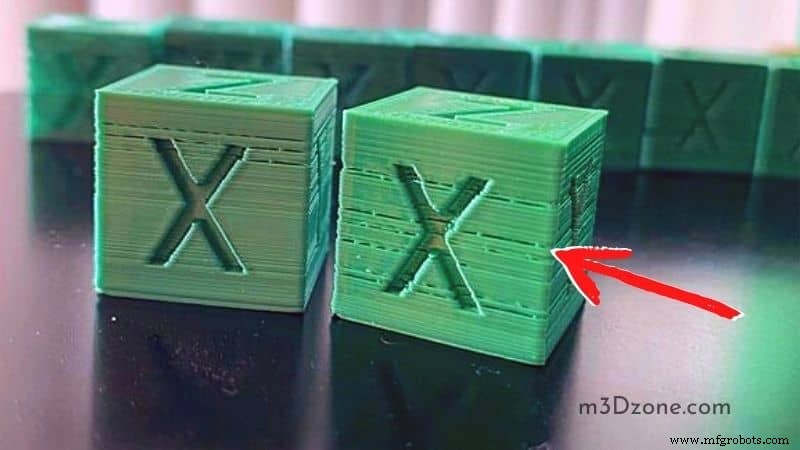
Почему возникают пробоины в 3D-печати
- Недоэкструзия (мало пластика).
- Низкая температура сопла.
- Слишком высокая скорость печати.
Лечение: перекалибровка стола, повышение температуры, снижение скорости.
Причины пробоин по слоям и деталям
Пробоины в первом слое
Критический этап. Сопло выдавливает пластик на стол. Причины:
- Слишком большой Z-оффсет: сопло далеко от стола — нить не прижимается, пробоины между линиями. Решение: уменьшите Z-оффсет (ближе сопло к столу) до лёгкого прижатия («бумажка с лёгким трением»).
- Недоэкструзия: верхние слои не держатся на слабом фундаменте. Проверьте Flow/Extrusion Multiplier, чистоту сопла, ток экструдера.
- Слишком малый зазор (сопло в стол): сопло царапает стол, пластик не выходит, забивается сопло. Калибруйте Z-оффсет аккуратно.
- Мусор, бугры, варп стола: грязь на столе = пробоины. Чистите стол изопропилом перед каждой печатью.
- Плохая адгезия: первый слой не держится → варпинг верхних. Клей, лак, PEI, текстурное покрытие, правильная температура стола.
- Переэкструзия: слишком много пластика → давление поднимает сопло, пробоины на следующем слое. Калибруйте Flow (обычно 95–100%).
- Высокая скорость печати: слои не успевают остыть/сцепиться → пробоины. Замедляйте.
- Неправильная ретракция: большая длина/скорость → пробоины после отката, забивание. Тюните по башне ретракции.
- Плохой филамент: влажный, с пузырями, неравномерный диаметр → забивание, недоэкструзия. Сушите, храните сухо.
- Забитое сопло: остатки старого пластика, пыль. Чистите регулярно (cold pull).
Как устранить пробоины между слоями
- Повысьте температуру сопла (шаги 5 °C) для лучшей сцепки.
- Уменьшите скорость печати (даёт время на диффузию полимеров).
- Для ABS/Nylon — закрытая камера (35–45 °C) против варпинга и разслоения.
- Калибруйте экструзию (Flow) и ретракцию.
- Сушите филамент (сушилка 50–60 °C 4–6 ч для PLA/PETG, 70–80 °C для ABS/Nylon).
Как убрать пробоины в верхних слоях (Top Layers)
Верхние слои закрывают полость наполнителя. Критичны для водонепроницаемости и вида.
- Оптимизируйте калибровку экструзии (Flow).
- Увеличьте процент заполнения (Infill %) — опора для верхних слоёв.
- Увеличьте число верхних слоёв в слайсере (Top Layers: 5–7 вместо 3–4).
- Проверьте диаметр филамента и качество.
- Исправьте механические проблемы (люфты, изношенные подшипники).
- Прочистите сопло.
Как устранить пробоины в стенах
Тонкие стены полого наполнителя. Решения:
- Infill Overlap (Cura) / Outline Overlap (PrusaSlicer) — увеличьте до 15–30% (перехлёст заполнения со стенами).
- Уменьшите скорость печати стен (Wall Speed 25–35 мм/с).
- Повысьте Infill Density.
Наполнители для заделки пробоин в PLA (постобработка)
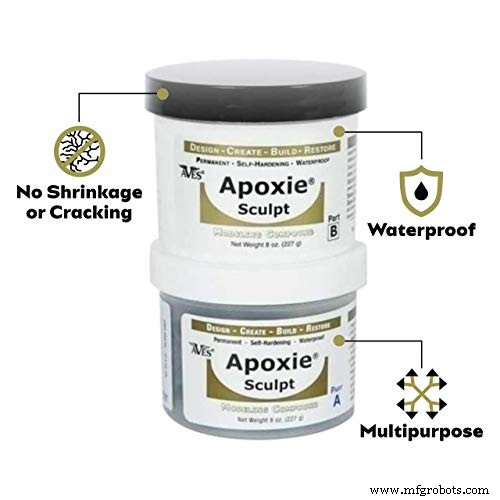
1. Apoxie Sculpt
Двухкомпонентная эпоксидная глина. Гладкая, легко месится руками, не требует инструментов. Комбинирует лепку и прочность эпоксиди. Водостойко, самоотвердевает, دائمная. Идеальна для заделки швов и дыр.
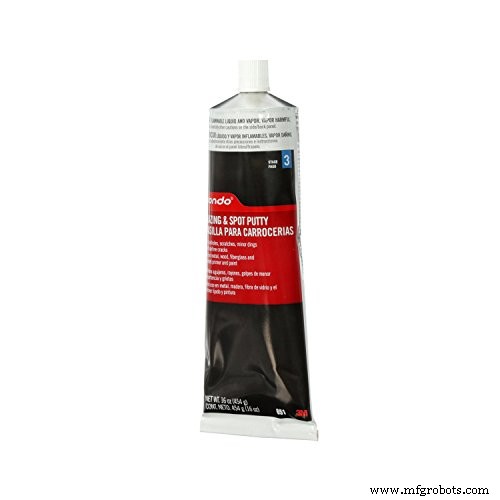
2. Bondo Glazing Putty
Полиэфирная шпатлевка (глейзинг). Быстрая, без усадки, гладкий финиш. Готова к использованию из тюбика. 3 мин схватывание, шлифуется через 30 мин. Для швов и отверстий.
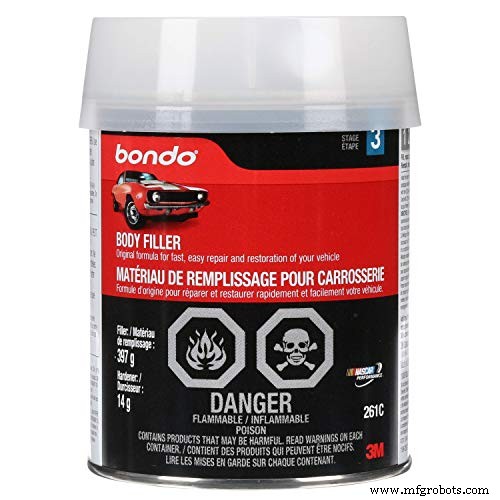
3. Bondo Body Filler
Кузовной мastic. Быстрое застывание, высокая прочность, нет усадки. Формует форму за минуты. Любим автолюбителями и моделлерами.
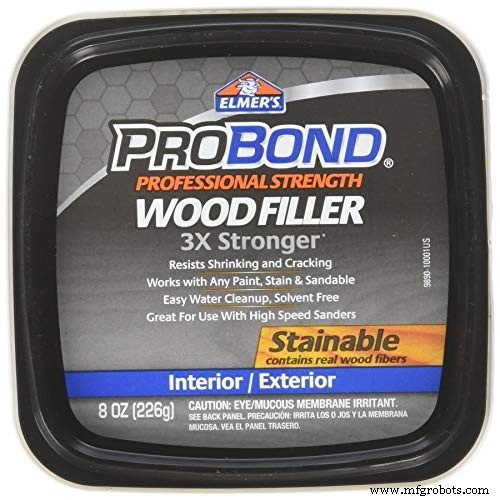
4. Elmer's ProBond Filler
Простой в использовании, быстро сохнет (15–30 мин), без запаха, сильное сцепление. Легко чистится водой до застывания.
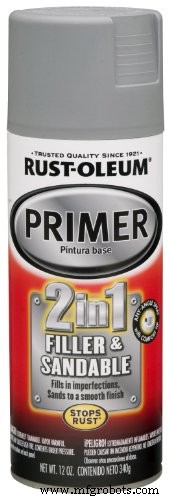
5. Rust-Oleum Automotive 2-in-1 Filler & Sandable Primer
2-в-1: шпатлевка + грунт для шлифовки. Долговечный, лёгкий в работе, отличный финиш. Популярен в DIY и 3D-печати.
Как исправить пробоины в первом слое
- Уровень стола: идеально плоский. Пружины сжатия → крепче или силиконовые колонны (Silicone Leveling Columns).
- Повысьте температуру сопла: лучше текучесть = лучшая адгезия и заполнение зазоров.
- Line Width первого слоя: в Cura дефолт 100%. Попробуйте 110–120% — шире нить = лучше сцепление и заполнение микрозазоров.
- Flow (Extrusion Multiplier): калибруйте (одиночная стена, замерьте толщину). Чистое сопло, рабочий экструдер.
- Z-оффсет: медленно снижайте (ближе к столу) тестовыми печатями до исчезновения пробоин. Зафиксируйте значение.
Дополнительно: BLTouch/CR-Touch (автоуровень), проверенные профили принтера/пластика, эксперименты со слайсером.
Как скрыть швы (Z-seam) на 3D-принтере
Два пути:
- Превенция: устраните причины (переэкструзия, ретракция, температура, ускорения).
- Слайсер: настройте Z Seam Alignment — «Random», «Rear», «Sharpest Corner» — прячут шов в менее заметных местах. Coasting + Wipe помогают убрать блоб на конце периметра.
Как исправить пробоины в верхних слоях (чек-лист)
- Увеличьте число верхних слоёв (Top Layers).
- Поиграйте со скоростью (иногда быстрее — лучше заполнение, иногда медленнее — лучше сцепление).
- Проверьте качество и диаметр филамента.
- Исправьте механику (ременя, штоки, подшипники).
- Повысьте плотность заполнения (Infill Density).
- Прочистите/замените сопло.
Заключение
Пробоины — симптом: скорость, температура, адгезия, ретракция, забитое сопло, кривой стол. Системная калибровка (e-steps, Flow, PID, Z-offset, ретракция, уровень стола) устраняет 95% случаев. Для косметического ремонта — качественные наполнители (Apoxie, Bondo, Elmer's, Rust-Oleum). Качественная печать начинается с дисциплины настройки.
3D печать
- Топ узких мест рабочего процесса 3D-печати и проверенные исправления
- 5 частых проблем металлической 3D-печати — и как их решить
- Экспертное руководство Карла Калабрии по установке вставок на 3D-принтер Mark One
- Otto DIY+ — Bluetooth-робот на Arduino: продвинутый 3D-набор для сборки
- 9 сварочных проблем, с которыми вы столкнетесь — экспертные исправления и советы по предотвращению
- Насколько легко начать 3D-печать: гид для новичка
- Исправление проблем с выравниванием стола Ender 3: пошаговое руководство
- Skirt, Brim, Raft: как выбрать лучший метод адгезии для 3D-печати
- RTC-модуль DS3231: точное время для Arduino, схемы, библиотеки и проект часов-календаря
- Эффективное детектирование и устранение утечек в промышленных пневмосистемах