



Оптимальные температуры и скорости печати для PLA и ABS: руководство новичка
Новичок в 3D-печати часто сомневается: при какой температуре печатать PLA или ABS — два самых популярных материала для входа в 3D-печать.
Большинство знают: один из главных параметров, влияющих на качество деталей FDM — скорость печати. Чем выше скорость, тем хуже финиш, а чем ниже — тем лучше. Качество поверхности прямо пропорционально времени печати.
Есть исключения: при мелких деталях с малыми площадями слоев даже сильное снижение скорости экструзии не дает качественный финиш или печать проваливается. Решение: печатать нужную деталь и рядом — «башню» или копию, чтобы слой успел полностью застыть. Для PLA, PETG, CPE 100 можно использовать обдув слоя для быстрого застывания. Еще вариант — программировать паузы между слоями в слайсере (Cura, Simplify3D).
Связь скорости печати и температуры экструзии
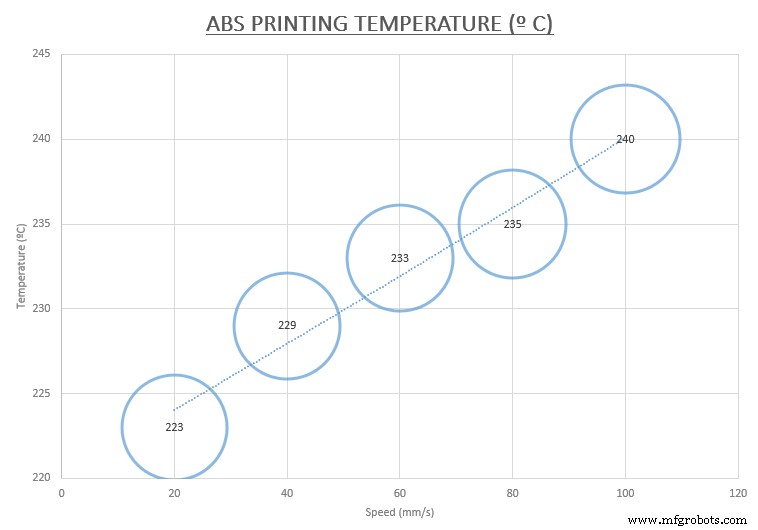
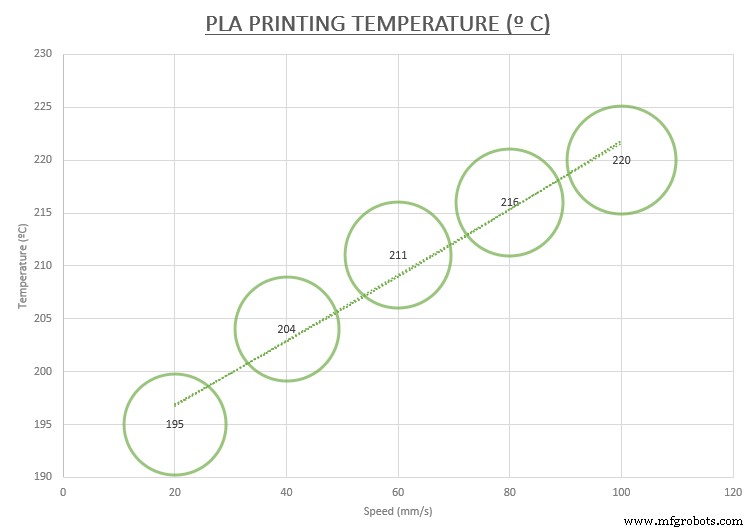
Скорость печати (мм/с) влияет на температуру экструзии: выше скорость — выше нужная температура.
Для максимальной скорости без повышения температуры стандартный экструдер (v6) можно заменить на Volcano — благодаря параллельному расположению нагревательного картриджа относительно потока филамента он плавит больше материала эффективнее и с меньшим энергопотреблением.
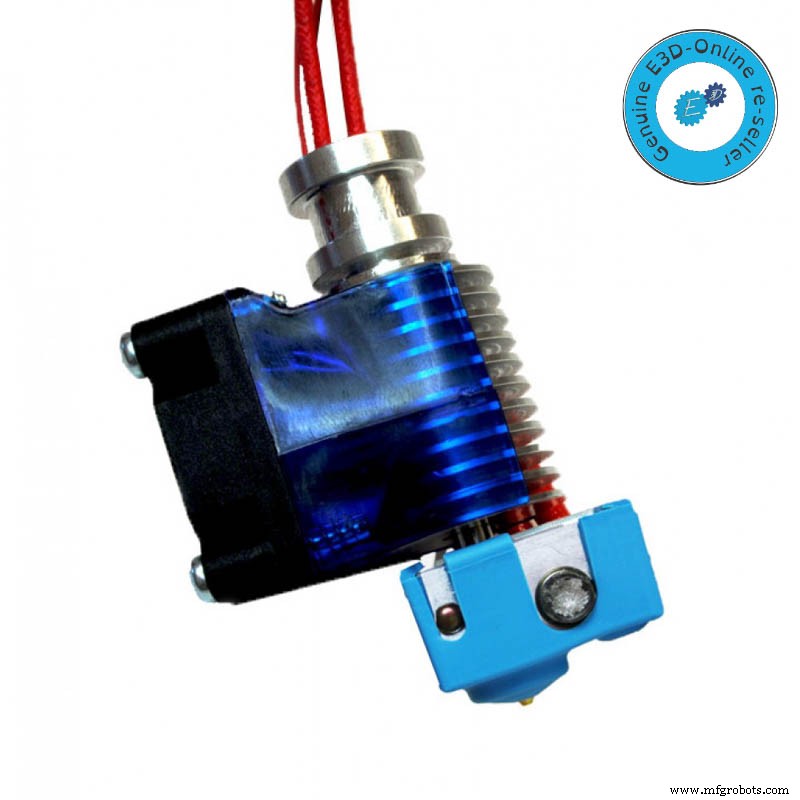
Изображение 1: HotEnd v6 Original. Источник: E3D-Online
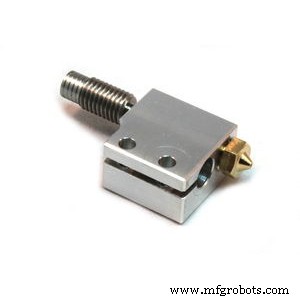
Изображение 2: HotEnd Volcano E3D Original. Источник: E3D-Online
Производители филамента указывают рекомендуемый температурный диапазон. Идеальную температуру нужно подбирать тестами для лучшего финиша и адгезии — она может сильно варьироваться в зависимости от экструдера, позиции и состояния термистора.
Наш ассортимент PLA-филаментов
 Basic PLA
 Smartfil PLA
 Premium PLA
Special PLA
Другие факторы, влияющие на температуру экструзии
Диаметр сопла
Смена диаметра сопла меняет температуру. Переход с 0,4 мм на 0,8 мм увеличивает площадь выхода — нужна выше температура для нагрева дополнительного материала. Для правильной смены сопла — отдельная статья.
Тип филамента: материал, цвет
ABS имеет меньший коэффициент трения, чем PLA — требует меньше силы на экструзию, но нужна выше температура печати. При неоптимальной температуре — проблемы. Слишком низкая — филамент не течет, зазоры между слоями, расслоение. Слишком высокая — пластик пенится на детали.
Способ найти правильную температуру — тестовые печати при разных температурах. В статье «Советы перед 3D-печатью» — как это делать и много полезного.
Учтите: темный цвет филамента требует выше температуру из-за пигментов. Разница до 5°C при той же скорости (в обе стороны).
Некоторые материалы меняют оттенок с температурой. Деревянные филаменты: светлее при низкой температуре, темнее при высокой — декортивный эффект.
На графике — тренд зависимости температуры экструзии от скорости, но не «абсолютная правда» — вариации от множества параметров.
Прочие факторы для качественной 3D-печати
Не только температура экструдера и стола влияет, но и окружающая температура. В закрытых принтерах температуру можно стабилизировать предогревом стола или выбором по материалу (как в 3NTR A4).
Контроль среды позволяет печатать крупные детали из ABS без варпинга и трещин.
Рекомендуется контролировать внутреннюю температуру (не выше 28°C) и сквозняки вокруг принтера для стабильного качества без ошибок.
Статья опубликована 18.11.2015, обновлена 27.08.2018.
3D печать
- Генеративный дизайн и 3D-печать: строительство производства завтрашнего дня
- Ребрендинг Ultimaker сигнализирует о подъёме промышленной 3D-печати
- Как кризис COVID-19 раскрыл 4 ключевых урока о 3D-печати
- Революция в пищевой промышленности: как 3D-печать движет инновации и эффективность
- IXON Cloud: Часто задаваемые вопросы — цены, функции, безопасность и другое
- Топ-6 частых вопросов о 3D-печати: экспертные ответы от CADimensions
- Open Source 3D-печать: ускорение инноваций через общие дизайны
- Экспертные ответы: ваши вопросы по металлической 3D-печати разъяснены
- Экспертные ответы на ваши топовые вопросы по 3D-печати
- Баланс скорости и качества 3D-печати: оптимальные настройки