



Частые проблемы с подачей пластика в 3D-принтере и способы их решения
Качественная печать начинается с надёжной подачи филамента. Забитое сопло, изношенная ПТФЕ-трубка, слабый экструдер, неправильная ретракция — главные виновники подтормаживаний и недоэкструзии.
Как исправить плохую подачу филамента
Правильный ток экструдера
Ток шагового двигателя экструдера должен быть достаточно высоким, чтобы проталкивать пластик, но не перегревать драйвер. Цель: при забивании сопла двигатель пропускает шаги, а не вырезает рулон в филаменте. 85% от номинального тока — хорошая отправная точка. Настройте через VREF на драйвере или в меню принтера (если поддерживается).
Прочистка забитого сопла и экструзионного пути
- Механическая чистка: латунная щётка, игла (при разогретом сопле).
- Cold pull (атомизация): нагрев до 90–100 °C (PLA) / 140–160 °C (ABS), резкое вытягивание филамента — выносит нагар.
- Пирочистка: нагрев сопла до 250–280 °C без пластика (осторожно, не для ПТФЕ!).
Подносите катушку ближе к экструдеру — филамент должен входить под мягким углом, без излишнего натяжения. Чистите сопло при каждой смене материала.
Корректные настройки ретракции
Ретракция оттягивает пластик при перемещениях, предотвращая течь.
- Длина: Bowden — 4–7 мм, Direct — 0,8–2 мм.
- Скорость: 30–50 мм/с (не выше 70 мм/с, иначе стерется зубчики).
Старт: 2 мм / 40 мм/с. Тюните по тесту «ретракция-башня». Слишком малая — нитевание, слишком большая — пробоины, забивание, подергивания.
Замена изношенной ПТФЕ-трубки
ПТФЕ деградирует от тепла (>250 °C) и трения. Внутренний диаметр расширяется, филамент качается — забивании, недоэкструзия. Признаки: потемнение трубки, расширение входного фаска, трудная подача. Меняйте ПТФЕ каждые 200–500 ч печати (или при переходе на высокотемпературные пластики — на Capricorn XS / сухой ПТФЕ). Проверяйте радиатор хотэнда: если не отдаёт тепло — heat creep загребает ПТФЕ.
Коррекция натяжения пружины экструдера
Слишком сильное — пружина врезается в филамент, стерая зубчики, блокируя подачу. Слабое — проскальзывание, недоэкструзия. Регулируйте методом проб: натяните до уверенного захвата без деформации филамента. На прямых экструдерах часто достаточно лёгкого прижима.
Замена изношенного зубчатого вала (шейкера)
Зубчики стираются — хват пропадает. Ставьте стальные/заgehартированные шестерни (например, Bondtech BMG, Dyze Design). Двойные приводы (dual drive) дают лучший захват и меньше деформируют филамент.
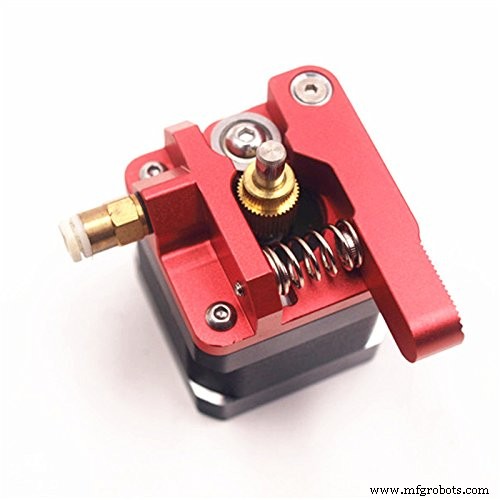
Решение проблемы слабого экструдера
Щелчки двигателя = недостаточный момент. Причины:
- Слишком близкое сопло к столу (Z-оффсет) — пластик не выходит, давление растёт.
- Забитое сопло / ПТФЕ.
- Низкая температура хотэнда.
- Плохая проводка / низкий ток.
Проверьте всю цепочку: проводку, ток, температуру, чистоту. Если мотор слабый конструктивно — замените на более крутой (например, 40 мм NEMA17 с высоким моментом) или поставьте редуктор (геарбокс 3:1 / 5:1).
Правильная температура хотэнда
Каждый пластик — свой диапазон. PLA 190–210, ABS 220–250, PETG 230–250, TPU 210–230 °C. Низкая темп. — высокое вязкость, заклинивание. Высокая — heat creep, нитевание, деградация. Держитесь рекомендаций катушки.
Правильная закладка филамента между шестерней и роликом
Не зажимайте кончик слишком туго. Филамент должен свободно входить в захват, не сгибаясь. Подайте вручную до выхода из сопла — тогда включайте печать.
Почему принтер не подаёт пластик: основные причины
- Забитый экструзионный путь (сопло, ПТФЕ, теплозакрут).
- Повреждённая ПТФЕ-трубка (heat creep от плохого радиатора).
- Неправильная ретракция (слишком большая длина/скорость → износ филамента).
- Слишком сильное натяжение пружины (износ филамента, заклинивание).
- Низкая температура экструзии (поднимайте по 5–10 °C).
- Изношенные зубчики шестерни (замена на металлическую).
- Забитое сопло (остатки прошлого пластика, пыль).
- Слабый мотор экструдера (щелчки, пропуск шагов).
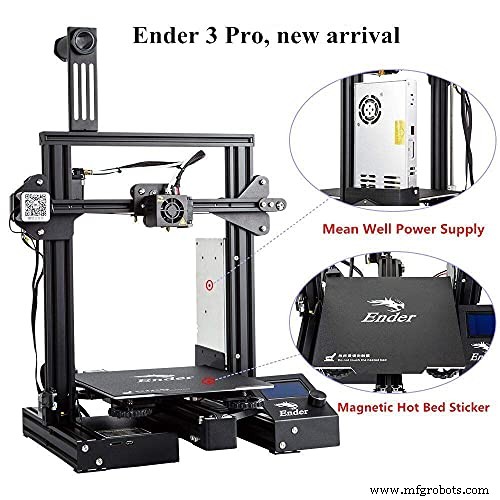
Почему Ender 3 Pro не подаёт филамент
Типичные причины для Ender 3 линейки:
- Забитое сопло (стандартное 0,4 мм быстро забивается пылью).
- Стертая 놋енистая шестерня (замените на стальную).
- Сопло слишком близко к столу (Z-оффсет).
- Изношенная ПТФЕ (стандартная белая — слабая).
- Изношенные шестерни / неправильное натяжение пружины.
Почему принтер не экструдирует правильно
- Закончился филамент — просто подключите новый (спайте или загрузите).
- Перегрев мотора экструдера — паузы между печатями, проверка тока.
- Сопло слишком близко к столу — переэкструзия первого слоя, варпинг. Выставляйте Z-оффсет (бумажка / датчик BLTouch).
- Забитое сопло — чистите регулярно.
Как подтянуть фидер (натяжение экструдера)
- Выгрузите филамент.
- Ослабьте винт пружины.
- Заложите филамент, слегка прижмите ролик.
- Закрутите винт до уверенного хвата (филамент не самовыдвигается).
- Тест: попробуйте выдернуть филамент рукой — должен удерживаться, но не рваться.
Почему филамент перестаёт экструдироваться
Забивка хотэнда, перегрев мотора, плохой калибровка, низкое качество пластика, пыль. Устраняйте причины: сушите филамент, чистите зону печати, калибруйте PID и Z-оффсет.
Как проверить, забито ли сопло
- Отключите захват экструдера (рычаг).
- Ручной протолкните филамент в горячее сопло.
- Лёгко уходит — чисто. С усилием / не уходит — забито.
Как прочистить сопло
- Разогрейте до 90 °C (PLA) / 140 °C (ABS), выдерните филамент (cold pull).
- Разогрейте до 250 °C, протолкните чистый филамент до чистого выхода.
Как отрегулировать натяжение филамента
- Выгрузите филамент.
- Найдите винты пружины (обычно 2 мм шестигранник).
- Поверните на 1/2 оборота против часовой стрелки (ослабление) или по часовой (натяжение).
- Протестируйте подачу.
Заключение
Проблемы с подачей — топ-1 головной боли. Главные враги: забитое сопло, ПТФЕ, ретракция, слабый мотор. Системный подход: чистота, калибровка температуры (PID), правильный ток, качественные расходники (Capricorn ПТФЕ, стальные шестерни) — и подача будет идеальной.
3D печать
- Обслуживание экструдера 3D-принтера: лучшие практики для оптимальной производительности
- Устранение щелчков, пробуксовок и пропусков экструдера: пошаговое руководство
- Исправление прекращения экструзии посреди печати: быстрое руководство по устранению неполадок
- Сколько длится 1 кг филамента для 3D-принтера? Практическое руководство
- Может ли филамент для 3D-принтера портиться? Причины и решения
- Исправление 3D-принтера, который не подает филамент: пошаговое руководство
- Ремонт вентилятора охлаждения слоя 3D-принтера — быстрое руководство по устранению неисправностей
- Ремонт шагового двигателя 3D-принтера: пошаговое руководство
- Быстрое руководство: как распутать запутанную катушку филамента для 3D-принтера
- Оптимальные настройки ретракции 3D-принтера: длина и скорость для идеальных печатей