



Оптимальные настройки ретракции 3D-принтера: длина и скорость для идеальных печатей
Ретракция (откат филамента) — ключ к чистой печати без нитей (stringing), блобов и зумов. Правильные длина и скорость отката зависят от типа экструдера, пластика и температуры.
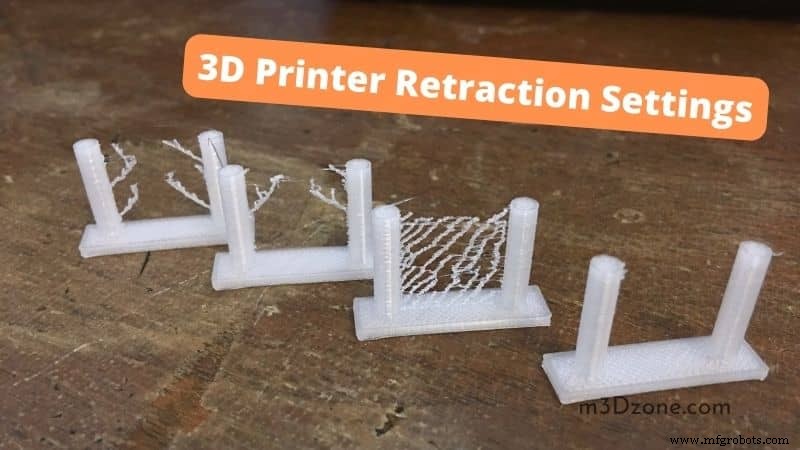
Что такое ретракция в 3D-печати
Когда головка перемещается между участками печати, экструдер оттягивает пластик назад, снижая давление в сопле — расплав не течёт (не нитеет). Два параметра:
- Длина ретракции (Retraction Distance): сколько мм филамента оттянуть.
- Скорость ретракции (Retraction Speed): как быстро (мм/с).
Скорость ретракции
Критична: слишком медленно — пластик успевает вытечь (нитевание). Слишком быстро — зубчатый вал стирает филамент (grinding), вызывая недоэкструзию. Предел: ~70 мм/с — выше филамент повреждается. Оптимум: 30–50 мм/с.
Длина ретракции
Объём пластика, который уходит назад. Bowden (длинная трубка) — 4–7 мм. Direct Drive (прямой) — 0,8–2 мм. Не больше длины нагретой зоны (обычно <10 мм). Подбирайте инкрементами 0,5 мм по тесту «ретракция-башня».
Включать ли ретракцию всегда?
Да, для жестких пластиков (PLA, ABS, PETG, ASA). Отключайте только для мягких (TPU, TPE) — они загибаются в зубчатом валу при откате. При высоких температурах ретракция критична: горячий пластик течёт как вода.
Какая длина ретракции хорошая?
Эксперты: 2–7 мм (Bowden), 0,5–2 мм (Direct). Не превышайте длину горячей зоны. Начните с минимума, повышайте до исчезновения нитей. Зависит от пластика: PLA меньше, PETG/ABS больше.
Последствия слишком большой ретракции
- Пробоины и пузыри (air pockets) в сопле → недоэкструзия после отката.
- Забивание сопла (blobs, zits) — пластик застывает в холодной зоне.
- Износ филамента зубчиками (grinding) → полная остановка подачи.
Слишком малая — нитевание между островами печати.
Как понять, что ретракция слишком большая
- Постоянные блобы/зиты на поверхности.
- Частые забивания сопла.
- Пробоины в стенах сразу после перемещений.
- Щелчки экструдера (пропуск шагов).
Лечение: уменьшайте длину на 0,2 мм и скорость на 5 мм/с до исчезновения дефектов.
Ретракция для PLA
Температура 190–210 °C, скорость печати 40–60 мм/с.
Bowden: 4–5 мм / 40 мм/с.
Direct: 0,8–1,2 мм / 35 мм/с.
Тестируйте в диапазоне 0,5–1,5 мм (Direct) / 3–6 мм (Bowden).
Ретракция при смене слоя (Z-hop / Lift Z)
Если есть оозинг (течение) при подъёме Z — оставьте ретракцию включённой, добавьте Z-hop (подъём сопла 0,2–0,4 мм) чтобы не царапать верхний слой. В слайсерах: «Retract at layer change» + «Z hop when retracted».
Ретракция для PETG
PETG более вязкий и липкий. Скорость печати 30–80 мм/с.
Bowden: 3–5 мм / 30–40 мм/с.
Direct: 1–2 мм / 25–35 мм/с.
PETG склонен к нитеванию — часто нужна дольше ретракция, но аккуратно с температурой (230–250 °C).
Ретракция в настройках слайсера
Главные галки: Enable Retraction, Retract at Layer Change, Wipe Nozzle, Coasting (предварительная остановка экструзии перед концом периметра). Coasting 0,2–0,5 мм³ заменяет часть ретракции, снижая блобы.
Заключение
Скорость ретракции — как быстро экструдер тянет пластик назад (30–50 мм/с).
Длина ретракции — сколько мм оттягивает (Bowden 4–7 мм, Direct 0,8–2 мм).
Идеальные настройки = нет нитей, нет блобов, нет пробоин, нет grinding. Подбирайте методом тестовой башни (Retraction Tower) для каждого филамента. Сохраняйте профили в слайсере.
3D печать
- От прошлого к настоящему: 25 лет эволюции 3D-печати Stratasys
- Устранение щелчков, пробуксовок и пропусков экструдера: пошаговое руководство
- Оптимальные скорость и температура 3D-печати: настройка для лучших результатов
- Исправление прекращения экструзии посреди печати: быстрое руководство по устранению неполадок
- Сколько длится 1 кг филамента для 3D-принтера? Практическое руководство
- Устранение текучего сопла 3D-принтера: пошаговое руководство
- Может ли филамент для 3D-принтера портиться? Причины и решения
- Выбор идеального филамента для RC-деталей: подробное руководство
- Баланс скорости и качества 3D-печати: оптимальные настройки
- Ретракция в 3D-печати: ключевая техника для качественной печати