



Предотвращение кёрлинга углов: простые решения переэкструзии в 3D-печати
И новички, и опытные энтузиасты 3D-печати регулярно сталкиваются с проблемами печати, чтобы в итоге достичь вознаграждающих и красивых печатей. Главная разница — опытные могут взглянуть на печать и быстро диагностировать, что пошло не так и что изменить для решения. Как мы узнаем в этой статье, знание первопричины проблемы — самый сложный и важный шаг.
Перейдём сразу к делу: как решить переэкструзию (кёрлинг) на углах!
Чтобы исправить переэкструзию или кёрлинг на углах, рекомендуется снизить температуру экструзии, включить вентилятор слоя на максимум и увеличить минимальное время на слой до ~15 секунд, тем самым снижая скорость перемещения на мелких слоях. Кёрлинг на углах часто путают с переэкструзией, но в отличие от той проблемы, этот дефект появляется только на углах объекта, а не на всей внешней оболочке.
Различая обе проблемы, можно изолировать дефект и определить, что причина кёрлинга углов — не переэкструзия, а медленное остывание отложенного термопласта.
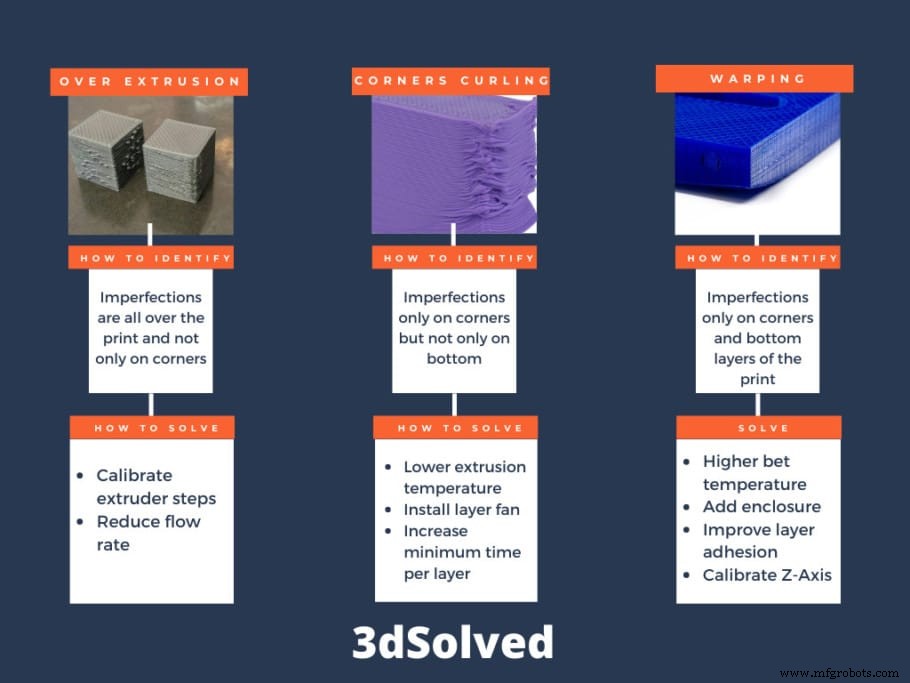
Из-за природы этой проблемы очень легко ошибочно определить причину. Поэтому я постараюсь помочь отличать кёрлинг углов от общей переэкструзии, а также от усадки (warping) на первых слоях. Начнём!
Кёрлинг только на углах vs переэкструзия везде
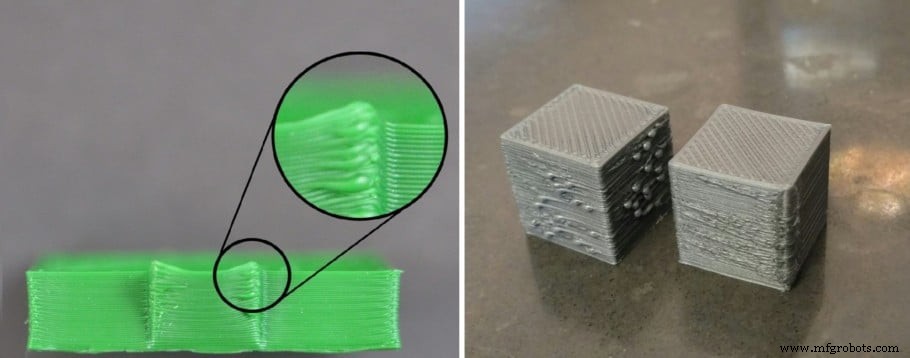
Проблема кёрлинга в углах часто ассоциируется с переэкструзией, хотя это не всегда причина. Многие пытаются исправить это изменением параметров потока (flow), заставляя принтер экструдировать меньше материала, но хотя это иногда помогает, кёрлинг не устраняется полностью.
Один способ различить, когда кёрлинг вызван переэкструзией — проверить размер и форму вертикальных стенок объекта. Когда экструдер даёт больше материала, чем нужно, дефект виден по всей детали, а не только в углах.
Теперь, когда мы знаем, как отличать обе проблемы, сосредоточимся на кёрлинге. Главное отличие: переэкструзия по всей детали, а кёрлинг — в областях, где объекту нужно большее поставление материала, например, острый угол.
Кёрлинг состоит в подъёме последнего напечатанного слоя в определённых острых участках. Это происходит потому, что материал сокращается при остывании, и участки с большим количеством материала тянут углы внутрь, заставляя их подниматься.
Проблема постепенно усиливается на каждом слое, когда экструдер снова проходит через поднятую область, так как контакт хотэнда с изогнутым углом производит нежелательные деформации периметров детали.
Хуже всего, если пластик закурлился и остыл до следующего слоя, сопло может ударить в этот угол и отсоединить всю деталь. Также шаговый мотор может потерять шаги и сместить следующие слои печати. Исправить это невозможно, так как у 3D-принтеров нет замкнутой системы управления.
Кёрлинг на углах vs усадка (warping)
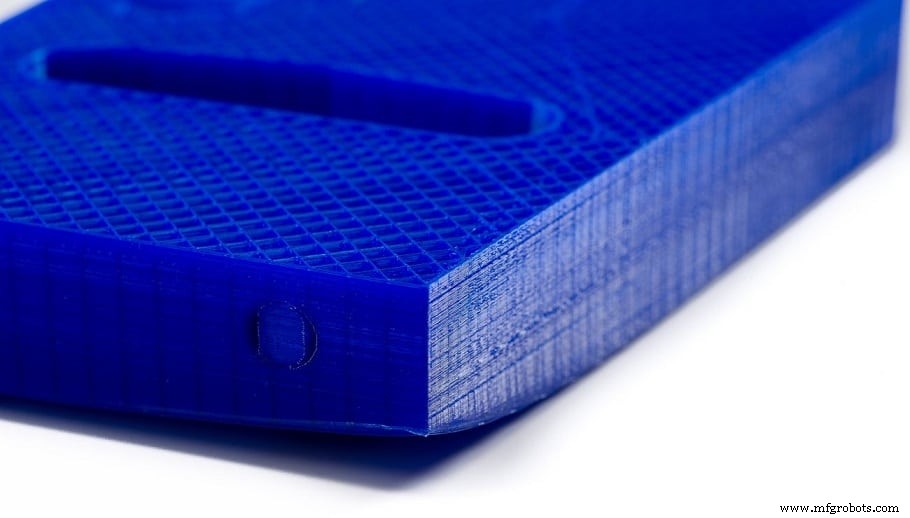
Легко путать кёрлинг с усадкой, и хотя у них есть общее, причины и способы решения разные.
Усадка (warping) происходит только у основания детали, потому что это проблема адгезии к подогреваемому столу. Похоже на кёрлинг, потому что оба случаются в углах, и чем они острее, тем заметнее дефект.
Шансы детали отсоединиться от стола намного выше при усадке, когда она начинает поднимать один из углов объекта. Решение усадки довольно прямолинейно: повысьте температуру подогреваемого стола или закройте принтер в оболочку. Холодные потоки воздуха также очень вредны и приводят к усадке.
Кёрлинг, с другой стороны, случается и на верхних слоях, поэтому температура стола мало или не влияет на эту проблему. Чтобы исправить, придётся учитывать другое: снизить температуру сопла, поставить вентилятор слоя или снизить скорость печати.
Как исправить кёрлинг на углах
Можно сказать, что кёрлинг в основном производится чрезмерными температурами экструзии филамента. Поскольку материал выходит из сопла очень горячим, он остаётся липким дольше. Это чрезмерное время, вместе с усадкой материала, заставляет углы подниматься вверх.
Поэтому мы сфокусируемся на температурных параметрах хотэнда для окончательного решения. Чтобы предотвратить кёрлинг, изменим в слайсере следующие параметры:
Температура сопла
Часто, когда у нас проблемы с заторами или недоэкструзией, некоторые рекомендуют повысить температуру печати. Это иногда улучшает печати, но не решает исходную проблему. Хотя филамент течёт лучше, у экструдера может быть другая проблема, и мы просто прячем её под ковёр, повышая температуру.
В долгосрочной перспективе слишком высокое повышение температуры печати несёт другие дефекты — кёрлинг или сгорание внутренней PTFE-трубки. Чтобы избежать, будем использовать минимально возможную температуру, давая меньше времени на усадку материала. Этот тест поможет определить оптимальную температуру принтера для конкретного филамента.
Другой способ узнать, не слишком ли высока температура при печати PLA — обратить внимание на яркость печатей. Объект становится ярче при повышении температуры. Снижайте, если деталь выглядит слишком глянцевой.
Охлаждение
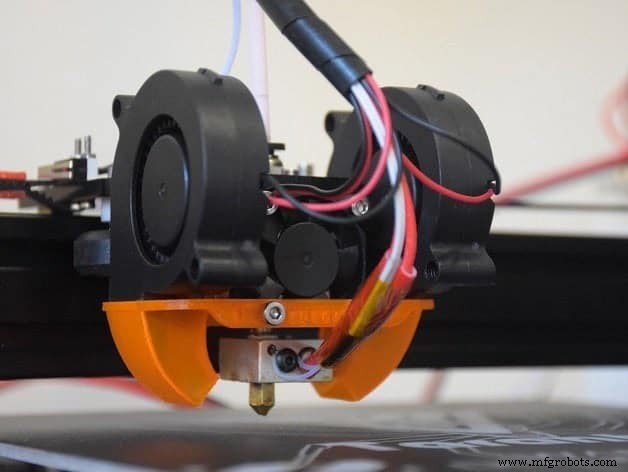
Если у принтера нет вентилятора слоя — время установить его. Этот вентилятор драматически сокращает время остывания материала, не давая углам время согнуться вверх. Только будьте осторожны: не включайте его на первых слоях, иначе приведёт к усадке (warping).
Эти вентиляторы могут менять скорость во время печати, управляемые ШИМ (PWM). Это позволяет включать их когда нужно и на точной скорости.
Одна вещь при использовании вентилятора слоя — его ориентация. Она может быть неверной, что охладит сопло, вызвав ошибки температуры и остановки печати.
Также может случиться, что из-за ориентации объекта вентилятор охлаждает только одну сторону. Можно узнать, если кёрлинг всегда на стороне, противоположной вентилятору. Есть радиальные воздухораспределители, дующие равномерно во все стороны. Если у вас GeeTech i3 Pro B, обязательно напечатайте и установите этот Air Duct. Вот ещё один, совместимый с Tevo Tarantula.
Скорость печати
В некоторых мелких деталях новый слой может начать печататься поверх ещё горячего предыдущего, так что он никогда не полностью застывает. Чтобы предотвратить, слайсеры имеют опцию минимального времени на слой. Это снижает скорость печати на мелких слоях. Типичное значение — около 15 секунд на слой.
Если всё ещё есть проблемы с кёрлингом, снизьте скорость печати на 10 мм/с до улучшения результатов.
Как исправить переэкструзию
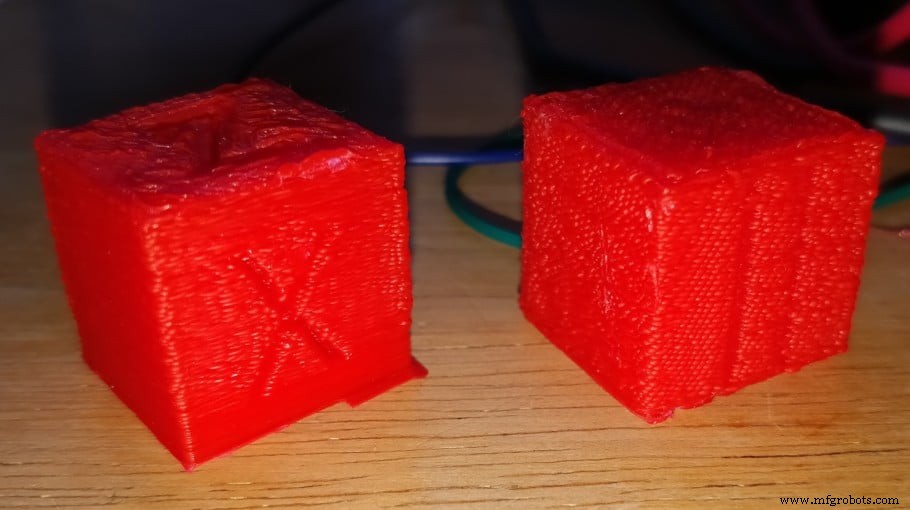
Если стенки выглядят «размазанными», будто материал выпадает из объекта, скорее всего, нужно правильно настроить параметры экструзии.
Эта конфигурация в основном включает калибровку шагов экструдера (e-steps), чтобы подавалась точная нужная كمية материала. Процедура очень проста, в интернете несколько туториалов.
Один лёгкий тест: нанесите метки на филамент перед экструзией. Нагрейте хотэнд и прикажите принтеру экструдировать 10 см материала. Если шаги верны, следующая метка должна быть ровно на входе экструдера (в той же точке, где была предыдущая).
Если метка окажется внутри экструдера, значит, принтер думает, что экструдирует 10 см, но на самом деле экструдирует больше (переэкструзия). В этом случае излишек материала придавится к предыдущему слою и стечет по бокам внешней оболочки, оставляя некрасивую отделку.
Другой параметр для проверки после калибровки e-steps — flow rate (поток). Позволяет умножать или уменьшать объём подаваемого филамента. Более прямой способ контроля потока от экструдера в зависимости от разных плотностей материалов. В отличие от калибровки шагов, этот параметр переменен. Не то же самое использовать ABS, PLA или TPU, поэтому желательно менять flow rate под материал. Можно использовать этот тест для быстрой настройки flow rate.
Он содержит инструкции для теста с штангенциркулем или микрометром. Обязательно прочитайте их перед началом.
Влияют ли эти проблемы на все типы филаментов одинаково?
Есть свойство, общее для всех материалов 3D-печати: они расширяются при нагревании и сокращаются при остывании. Так технически любой филамент может показывать усадку или кёрлинг. Разница в том, что не все материалы расширяются и сокращаются с одинаковой скоростью и темпами.
PLA — самый популярный материал сейчас, потому что, кроме дешевизны, его коэффициент усадки один из самых низких, делая печать проще в более широких условиях, чем большинство филаментов. PETG также имеет низкий коэффициент усадки, но требует подогреваемого стола.
Другие пластики (найлон, ABS) сильно усаживаются, поэтому использование закрытого принтера практически обязательно для приемлемых результатов.
Почему ABS нужен подогреваемый стол?
ABS — термопласт, который точно сильно усаживается при остывании. Без подогреваемого стола, держащего первые слои тёплыми при 90 °C, разница температур по детали приведёт к сокращению, поднимающему углы детали.
Усадка ABS очень частая и трудноустранимая. Можно минимизировать риск правильной калибровкой стола и закрытием принтера в оболочку. Дополнительно, когда ABS кёрлится и остывает, он становится твёрже PLA, повышая риск потерять всю печать, если сопло ударит в объект.
Имейте в виду: если нет технической необходимости печатать именно ABS, большинство ваших проблем автоматически исчезнут переходом на PLA!
Рекомендуемые продукты
Мы создали раздел рекомендуемых продуктов, чтобы убрать гадание и сократить время на поиск принтера, филамента или апгрейдов, так как мы знаем, что это может быть очень пугательной задачей, обычно ведущей к путанице.
Мы отобрали несколько 3D-принтеров, которые считаем хорошими для новичков, среднего уровня и даже экспертов, упрощая выбор. Филаменты и апгрейды в списке все тестировались нами и тщательно подбирались, так что какой бы вы ни выбрали — он будет работать как надо.
3D печать
- Топ узких мест рабочего процесса 3D-печати и проверенные исправления
- Простое преобразование строк в целые числа в Java: пошаговое руководство
- Зацепление в углах: мастерство точного фрезерования для высокого качества углов
- Как быстро и безопасно устранить утечку бензина
- Устранение медленной утечки шины: быстрые и надежные способы
- Пошаговое руководство по ремонту ручки автомобильной двери
- Ремонт сломанного автомобильного ключа: быстрые решения и советы экспертов
- Пошаговое руководство: как убрать глубокие царапины на кузове
- Эффективное детектирование и устранение утечек в промышленных пневмосистемах
- Ремонт текучего гидравлического цилиндра: подробное руководство по ремонту