



Печать долговечных прокладок 3D-филаментом: какой материал лучше всего?
Одной из причин, почему мне так нравится 3D-печать, — насколько она может быть полезна для ремонта вещей дома, вроде раковины в ванной или на кухне.
Однако не у всех типов филаментов одинаковые свойства, что поднимает вопрос: какой филамент лучше для печати прокладок, которые действительно работают и служат годами?
Коротко: Лучший филамент для печати прокладок — TPU, не только из-за гибкости, но и потому что он выдерживает 110 °C и очень низкие температуры без деформации или повреждений, и даже устойчив к абразии, химикатам и маслам, что делает его идеальным пластиком для объектов, проходящих через много износа, как прокладки.
В этой статье я рассмотрю, почему TPU лучший для этой задачи, потенциальные проблемы при печати TPU, какие бренды брать, и даже как успешно печатать TPU.
Итак, без лишних вступлений, начнём!
Свойства TPU, делающие отличные 3D-печатные прокладки
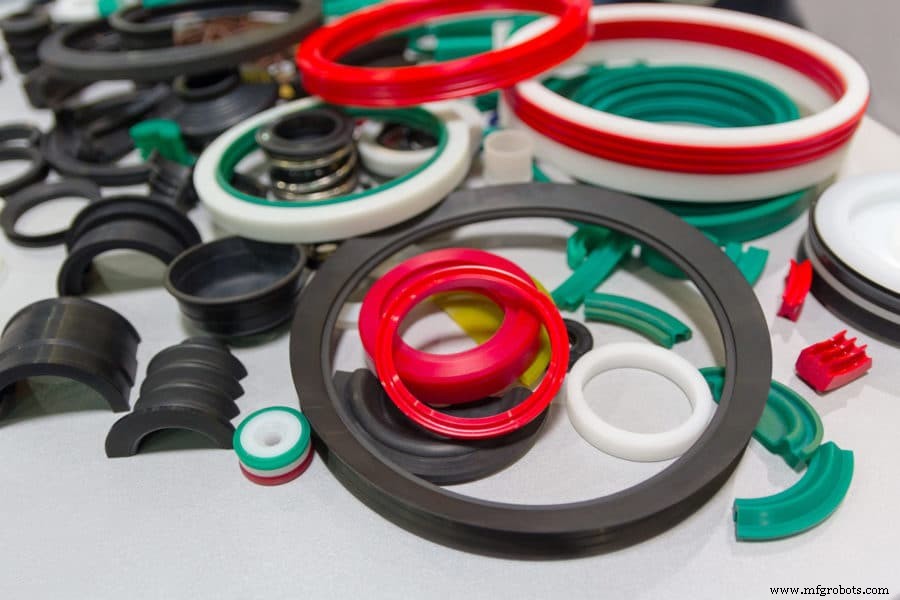
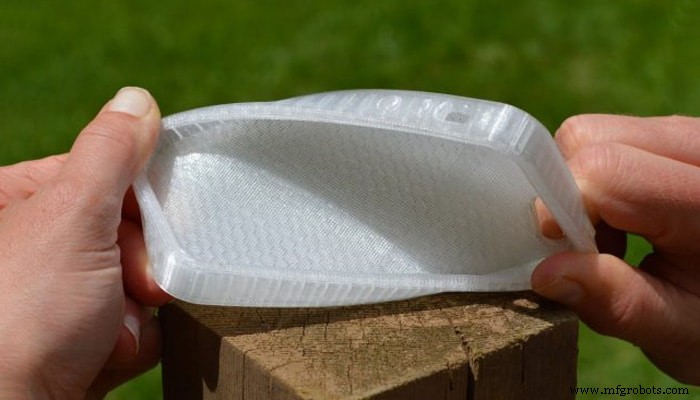
Термополиуретан (TPU) — гибкий тип термопласта, также высоко устойчивый к абразии, износу и desgaste. В производстве используется для множества предметов потребительского и промышленного назначения. При правильной смеси TPU может предлагать гладкую мягкую текстуру, сохраняя долговечность для разного применения.
3D-печать с TPU идеальна для тех, кто ищет мягкие, гибкие и функциональные печати без жертвы долговечности и устойчивости к абразии, химикатам и маслам.
TPU также работает без проблем при температурах до 110 °C, и все эти фичи делают его идеальным типом филамента для печати прокладок. Дополнительно, тот факт, что TPU устоен к экстремально низким температурам, означает, что детали из TPU не станут хрупкими и трудными в работе.
TPE-филамент — хорошая замена TPU, но он склонен деформироваться при более низких температурах и сохраняет меньше гибкости. TPE также немного сложнее печатать, чем TPU.
Прокладки, O-кольца и уплотнители требуют высокой абразивной стойкости, долговечности и устойчивости к маслам и химикатам. Высокая абразивная и химическая стойкость TPU, сопровождаемая отличной гибкостью, разрывной прочностью и удлинением, гарантируют, что ваши прокладки и уплотнители напечатаны с тем же, если не более высоким качеством, чем коммерческие из строительного магазина.
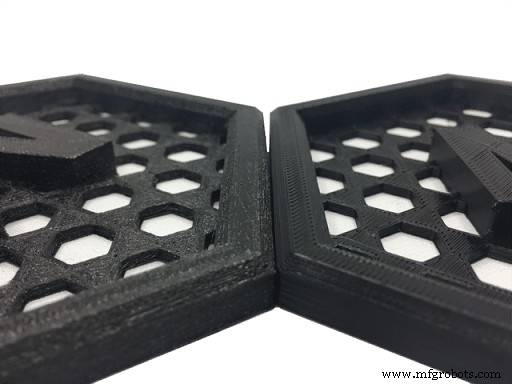
Межслойная адгезия TPU отличная — очень мало кёрлинга, усадки или деламинации в процессе печати, и готовый изделие обычно выходит отличным.
Гибкость TPU сильно зависит от настройки 3D-печатного софта: дизайны с низким процентом инфилла более гибкие, а с высоким — более жёсткие, позволяя создавать объекты чуть более эластичными или жёсткими.
Всё это сказано, для обработки TPU-филаментов 3D-принтеру нужно много мощности, так как температура печати 250 °C, и большинство доступных 3D-принтеры не способны печатать TPU прямо из коробки — могут понадобиться модификации.
Может ли TPU выдерживать высокие температуры?
Учитывая, что у TPU vitreous transition всего до 60 °C, возникает вопрос: возможно ли 3D-печатать прокладки из этого филамента, выдерживающие высокие температуры?
Я провёл тесты и обнаружил, что прокладки из TPU более чем способны выдерживать постоянные высокие температуры до 110 °C без проблем.
Может звучать странно, но причина проста: выше vitreous transition 3D-печатные объекты становятся мягкими и теряют жёсткость, и это не проблема для деталей из TPU, так как они уже мягкие и гибкие даже ниже vitreous transition TPU. Замечу, что хотя vitreous transition TPU всего 60 °C, температура плавления — 225 °C.
Коротко: TPU выдерживает до 110 °C, или даже выше при правильных условиях, несмотря на vitreous transition 60 °C. Причина: поскольку это уже гибкий материал, повышение температуры не заставит его деформироваться, как случается с PLA.
Потенциальные проблемы при печати TPU
При печати гибкими филаментами нужно убедиться, что вентиляция в зоне печати хороша, так как эти материалы иногда выделяют небольшое количество токсичных газов, и вентиляция защитит от вдыхания.
Все гибкие филаменты, включая TPU, гигроскопичны и склонны впитывать влагу из воздуха и набухать, если не просушены перед использованием (конечно, лучшее решение — правильно хранить филаменты).
Когда материал ещё влажный, его можно экструдировать, но он не будет печататься хорошо — скорее всего, придётся чистить экструдер после. Поэтому использование полностью сухого филамента — крайне важно.
Если попытаетесь экструдировать материал до полной сушки, он будет хлопкать и шипеть. Шипение — это вода, впитавшаяся в филамент, мгновенно превращающаяся в пар при попадании в сопло, обычно оставляя пустоты в печати или вызывая чрезмерный стрингинг.
Когда это происходит, качество напечатанной детали не только визуально хуже, молекулярная структура также компрометирована, так что она не так прочна, как была бы при печати сухим TPU. Поэтому сушьте гибкие филаменты перед печатью прокладок, если хотите, чтобы они работали правильно и служат долго.
Рекомендуемые филаменты для печати прокладок
Важно купить качественный TPU-филамент, особенно если планируете использовать напечатанные детали для чего-то, что должно выдерживать высокие температуры и много износа, как прокладки. Много компаний продают низкокачественный TPU, вызывающий проблемы при 3D-печати.
Рекомендую эти два бренда TPU, и обязательно проверьте их технические спецификации перед покупкой и строго следуйте их гайдлайнам печати.
NinjaFlex (TPU)
Ninjatek — премиальный бренд филаментов для 3D-печати, и их гибкий филамент NinjaFlex — надёжный выбор для печати профессионального качества уплотнителей, прокладок и пробок.
У филамента NinjaFlex текстура, намного более дружелюбная к экструдерам, чем у других материалов. Их уникальная технология снижает риск поломки или забивания экструдера и печатает прочные детали на прямых экструдерах (direct drive).
Хотя он может быть дороже других брендов, если нужно напечатать объект, который должен быть надёжным, думаю, это лучшая ставка.
MatterHackers Pro TPU
MatterHackers PRO Series TPU — отличный выбор для печати прокладок, так как детали из их TPU имеют пружинистость и устойчивость к усталости.
PRO Series TPU — универсальный материал для множества применений, и как NinjaFlex, рекомендую его над большинством других брендов.
Как печатать TPU
Одной из уникальных сложностей гибких филаментов вроде TPU — они могут быть капризны при определённых условиях, и есть несколько проблем, которых нужно избегать при 3D-печати TPU: забивание филамента, его закручивание (kinking) и стрингинг. Чтобы избежать, следуйте этим инструкциям!
Примечание: Хотя не обязательно, для лучших результатов печатайте на подогреваемом столе ~65 °C и установите температуру печати 225–250 °C.
Используйте прямые экструдеры (Direct Drive)
Полностью гибкие филаменты обычно используются с прямыми экструдерами, потому что филамент слишком гибок для боуденовского экструдера. Чем ближе приводное шестерёнка к зоне плавления, тем быстрее и эффективнее филамент плавляется и поступает в сопло.
Филамент также должен проходить через канал с тёсными допусками, предотвращающими его закручивание или свертывание. Из-за этих причин боуденовский экструдер обычно менее практичен, чем прямой. Если не уверены, готов ли ваш принтер к гибкому филаменту, проверьте с производителем.
Примечание: Как я сказал, большинство бюджетных принтеров не могут печатать гибкий филамент.
Используйте медленные и постоянные скорости подачи
Для лучших результатов при печати гибкого филамента рекомендуется медленная и постоянная скорость подачи, так как сложно контролировать резкое изменение скорости экструзии при использовании эластичного филамента.
Чем быстрее пытаетесь напечатать объект, тем больше вероятность, что филамент сожмётся против экструдера и вызовет затор. Лучший подход — печатать медленно и с постоянной скоростью. Можете сэкономить время и деньги, протестировав разные скорости и выбрав оптимальную по результатам.
Скорее всего, скорости 20 мм/с — хорошая стартовая точка для большинства материалов.
Уменьшите сопротивление от катушки филамента
При печати гибкими материалами нужно изменить способ загрузки катушки: когда экструдер тянет филамент в сопло, катушка разматывает немного пластика. Однако гибкие филаменты, как TPU, и материалы с высокой эластичностью растягиваются под этой тягой, что приводит к недоэкструзии.
Чтобы решить, смонтируйте катушку прямо над принтером — это позволит филаменту разматываться более естественным движением вниз и устранит трение. Если ось катушки на подшипнике, катушка будет вращаться ещё свободнее, что тоже помогает филаменту разматываться легко.
Настройте ретракцию
Гибкие филаменты чувствительны к быстрым движениям вроде ретракций. Нужно уменьшить ретракционные движения для успешной печати, оптимизируя настройки ретракции.
Для только начинающих с TPU рекомендую полностью отключить ретракцию, чтобы сфокусироваться на оптимизации скорости и экструзии для надёжной печати моделей.
После большей практики с этими настройками, если добавите немного ретракции, уменьшите утечки (oozing).
Оптимизируйте перемещения (travel movements)
При использовании гибких материалов следует использовать как можно меньше ретракций, так как они могут вызывать серьезные проблемы для печатей. Проверьте настройки слайсера для корректировки этого.
Заключение
Большинство гибких филаментов подойдут для печати прокладок, но TPU, особенно бренды, которые я упомянул, в целом сработают лучше.
Печать с ним может быть чуть сложнее, чем с добрым старым PLA, но не так сложно, как некоторые другие материалы — так что попробуйте!
Надеюсь, информация была полезна!
Хорошего дня!
Рекомендуемые продукты
Мы создали раздел рекомендуемых продуктов, чтобы убрать гадание и сократить время на поиск принтера, филамента или апгрейдов, так как мы знаем, что это может быть очень пугательной задачей, обычно ведущей к путанице.
Мы отобрали несколько 3D-принтеров, которые считаем хорошими для новичков, среднего уровня и даже экспертов, упрощая выбор. Филаменты и апгрейды в списке все тестировались нами и тщательно подбирались, так что какой бы вы ни выбрали — он будет работать как надо.
3D печать
- Многоматериальная 3D-печать: раскрытие сложных дизайнов и ускорение производства
- Робокастинг (Robocasting) в 3D-печати: процесс, отличия и ключевые преимущества
- Понимание рингинга (Ghosting) в 3D-печати и как его устранить
- Что такое маркетплейс 3D-печати? Полное руководство по покупке и продаже 3D-моделей
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- Лучшие металлические порошки для 3D-печати 2020: полное руководство
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- 4D-печать: Будущее адаптивного, времени-реагирующего производства
- Как относиться к 3D-печатаемому огнестрельному оружию: Этика, технологии и общественная политика
- Понимание смольной 3D-печати: процесс, применение и преимущества