



Мастерство 3D-печати поддержек: полное руководство по качеству и эффективности
Если у вас есть 3D-принтер и вы пользовались им хотя бы раз в жизни, практически нет шансов, что вы не знаете о существовании поддержек (supports). Хотя они — общая фича 3D-печати, они чаще всего параметризованы субоптимально. Эта статья покажет, как улучшить качество поддержек, но также и уменьшить необходимость добавлять их в первую очередь.
Для лучших результатов в 3D-печати поддержки должны добавляться, когда угол нависа (overhang) больше 45° или когда расстояние моста (bridging) между двумя структурами превышает 50 мм. Стоит отметить, что эти значения занижены для гарантии успешной печати, но маржинальные улучшения достижимы снижением температуры экструзии до жизнеспособного минимума, улучшением охлаждения слоя и снижением скорости перемещения. Так можно достичь углов 60°–65° и мостов до 150 мм.
Что такое поддержки и когда они нужны?
Когда печатаем на 3D-принтере, нужно детально знать процесс, которым машина придаёт форму объекту. Поскольку объект сделан из расплавленного пластика, накладываемого слой за слоем, всегда должен задаваться вопрос:
А что, если экструдер отложит филамент в этой конкретной точке, но под ней нет материала?
Поскольку 3D-принтер просто следует командам G-кода, нет способа, чтобы он скорректировал такую ситуацию. Если параметры неверны, машина продолжит печатать в воздухе, что (в большинстве случаев) arruina печать, и мы теряем время и материал.
Чтобы решить эту проблему, используются поддержки. Это вертикальная структура, поддерживающая основную деталь, чтобы предотвратить экструзию филамента в воздух. Эти поддержки автоматически размещаются слайсером с разными параметрами, которые можно менять. Альтернативно, можно вручную выбирать расположение каждой.
Области объекта, требующие поддержек — это нависы (overhangs) или мосты (bridges). У них специфические настройки для выбора и модификации для лучшего финиша.
Когда нужны поддержки?
Когда начинаете учить 3D-печать, всегда ставьте самые консервативные параметры. Так гарантируете печать объекта без больших неудобств. По мере набора навыка и опыта сможете уменьшать количество или плотность поддержек.
Надо помнить: каждый принтер разный, и что работает для одних, может не работать для других. Обычно лимиты для нависов измеряются углами (градусы), а для мостов — расстоянием (миллиметры).
Что такое нависы (overhangs) и мосты (bridges)?
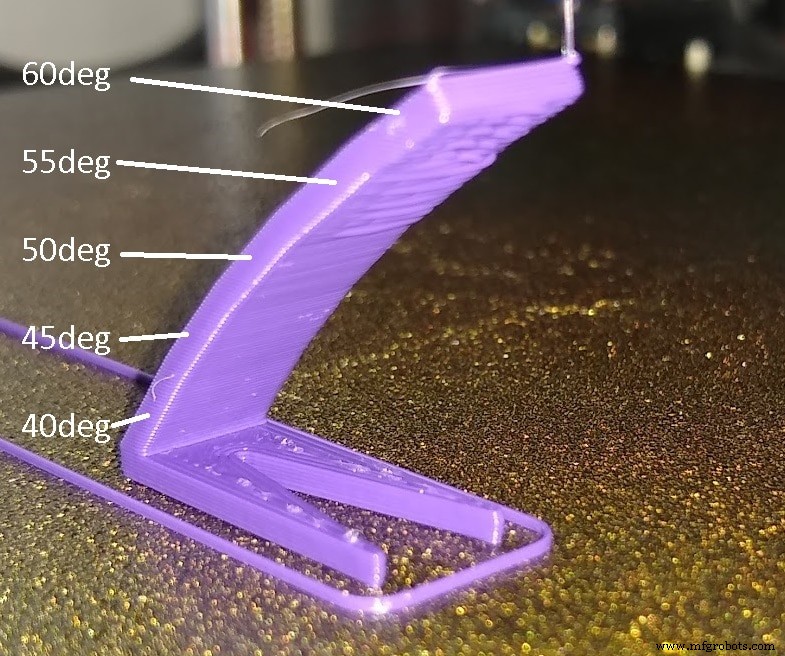
Навис (overhang) происходит в точках, где угол наклона конкретной части слишком велик. В сочетании со скоростью печати, температурой филамента и высотой слоя параметры могут буквально создать «обрыв», заставляя расплавленный филамент провалиться вниз.
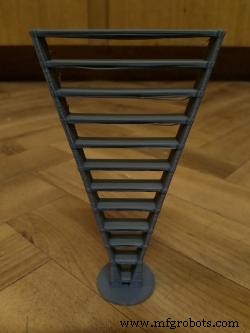
Мосты (bridges) — как следует из названия — соединения между двумя точками детали, разделёнными определённым расстоянием. Экструдер движется в одном направлении в плоскости XY, подавая материал по ходу.
На первый взгляд кажется сценарием, склонным к проблемам печати, однако мы увидим, что можно установить параметры, позволяющие выполнять мосты удовлетворительно, даже без поддержек.
Ограничения по углу нависов в 3D-печати и как их улучшить
С точки зрения структуры, линия филамента будет иметь достаточное основание, если как минимум половина её ширины поддерживается предыдущим слоём. Это значит, что для стандартной ширины линии 0,4 мм как минимум 0,2 мм должно поддерживаться снизу.
Единственный способ обеспечить это для любой высоты слоя — установить максимальный угол нависа 45°. Этот угол измеряется от воображаемой вертикальной линии до края объекта. Определённым так, 0 градусов — вертикальная деталь, 90 градусов — горизонтальная (мост). Таким образом, слайсер ставит поддержки там, где угол нависа больше 45°.
Это очень консервативное правило, поэтому всегда работает, независимо от других параметров печати. Реальность такова, что мы можем улучшить этот угол, подкрутив несколько параметров.
Как увеличить допустимый угол нависов
Из-за времени, добавляемого к печати только из-за нужных поддержек, мы должны чётко заинтересованы в увеличении максимального допустимого угла без жертвы качеством печати. Это также сэкономит много потраченного филамента.
После модификации параметров, улучшающих качество нависов, попробуйте напечатать этот overhang test. Делая маржинальные изменения и улучшения, вы должны суметь успешно печатать углы 60°–65°.
Пройдёмся по параметрам, которые можно модифицировать для оптимизации нависов!
Снизите температуру экструдера
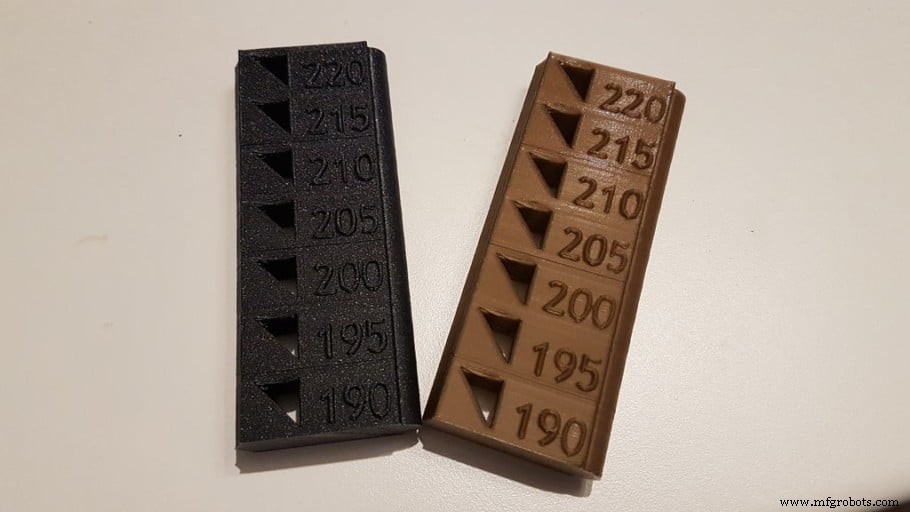
Филамент течёт, когда достигает рабочей температуры, обычно 190–220 °C для PLA, в зависимости от производителя, пигментации или состава термопласта.
Как только экструдер кладёт пластик на место, нам нужно, чтобы он остыл и затвердел. Тогда у него не будет времени капать или падать в «обрыв» без достаточной поддержки. Когда материал слишком горячий, он долго остывает, поэтому склонность к соскальзыванию растёт, и деталь деформируется.
Один способ улучшить — снизить температуру печати до абсолютного минимума. Для этого есть так называемые «temperature towers» (температурные башни), позволяющие найти оптимальную температуру для каждого материала. Всегда рекомендую печатать башню каждый раз, когда пробуем новый филамент.
Этот тест настоятельно рекомендую, так как у него есть «готовый к печати» G-код с разными температурами для разных участков слоёв.
Снизьте flow rate (поток)
Если из сопла выходит слишком много материала, ему потребуется ещё больше времени на остывание, поэтому этот параметр должен быть задан правильно. Если видите, что края деталей слишком текут вместо формирования ровной твёрдой линии — время настроить flow rate или даже проверить, правильны ли шаги экструдера.
Увеличьте охлаждение
Этот параметр критичен для хороших финишей на сильно выраженных нависах. Использование хорошего вентилятора слоя — приоритет при печати сложных деталей. Это турбина (brushless fan), дующая мощный поток холодного воздуха прямо на выход сопла. Это помогает охлаждать филамент и затвердевать его. Таким образом, внешние стенки объекта будут стремиться сохранить форму, которую должны иметь.
Можете также заметить, что одна сторона печати имеет более высокие и лучшие детали, чем другая. Это может быть потому, что одна сторона получает воздух от вентилятора слоя напрямую, а другая блокируется самим объектом. В таких случаях ориентируйте объект так, чтобы самые критичные детали печати имели прямой контакт с потоком воздуха вентилятора.
Ограничения по дистанции мостов в 3D-печати и как их улучшить
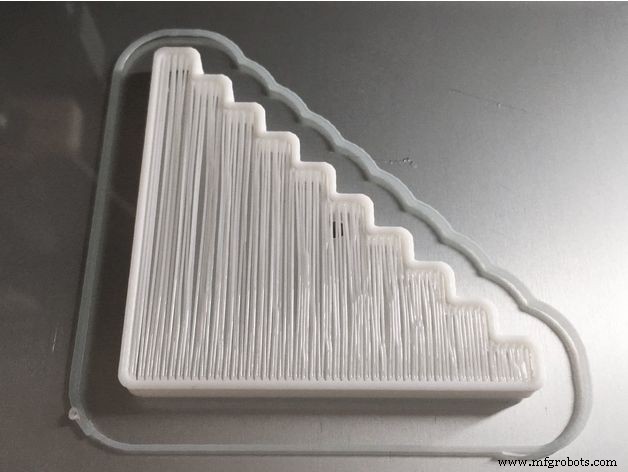
Когда филамент экструдируется соплом во время движений, заданных G-кодом, пластиковая нить может склоняться к обрушению под собственным весом при попытке напечатать большой мост между двумя структурами.
Это образует нисходящую дугу, если расстояние между двумя опорными точками превышает определённое значение. Чтобы узнать возможности и ограничения 3D-принтера, проводятся специфические тесты, генерирующие всё более длинные мосты в одном STL. Можно начать с печати этого bridging test с Thingiverse (картинка выше).
Эти тесты не только показывают возможности принтера, но и позволяют варьировать параметры печати для улучшения качества мостов. Для этого нужно менять один параметр за раз и перепечатывать тест, чтобы изолировать эффект маржинальной модификации.
Первичный параметр при печати мостов — снова температура экструзии. Скорость, с которой материал остывает в воздухе, напрямую связана с качеством моста.
Если у принтера нет вентилятора слоя, рекомендую купить и добавить к хотэнду. Лучшие результаты — с вентилятором типа Blower (радиальный) на 100% мощности. Сопло должно пропускать воздух и не быть препятствием.
Он также должен быть ориентирован на филамент, а не на сопло, иначе охладит его и вызовет температурные проблемы. Мой любимый blower — 5015. И очень дешёвый, и невероятно эффективный.
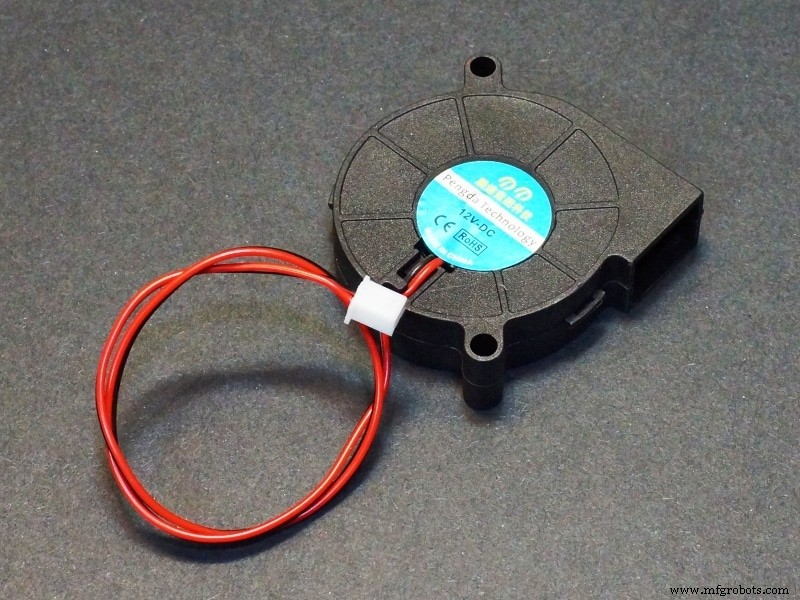
Если используете вентилятор слоя впервые, хорошая идея — настроить PID-контроль экструдера. На YouTube много видео-туториалов, как это сделать.
Когда вы настроите принтер для печати мостов и нависов удовлетворительно, можете всё равно наткнуться на слишком большие мосты. Для таких случаев поддержки приходят как удобный последний рубеж, автоматически решающий проблему. Научимся настраивать поддержки в Cura, но в других слайсерах похожие опции.
Лучшие настройки для 3D-печати с поддержками
Для начала нужно выбрать места детали, где мы хотим поддержки. Опция «Everywhere» может ставить поддержки и внутри объекта, что в некоторых случаях избыточно, а в других — абсолютно необходимо. Зависит от дизайна объекта.
Тип структуры поддержки (Support structure type)
Эта опция определяет структуру поддержек. «Grid» (сетка), например, генерирует более прочные поддержки без риска падения даже при большой высоте. Минус — их гораздо труднее удалять и они сильно увеличивают время печати (и расход филамента).
«Lines» (линии) — гораздо более быстрый вариант, состоящий из структуры тонких линий филамента одна на другой. Главный минус — по определению очень тонкие, они склонны к наклону или рассыпанию при высокой структуре.
Редко нужно печатать со структурой сетки, так как линейный паттерн почти всегда более чем достаточно и сэкономит время и филамент.
Угол нависа для поддержки (Overhang angle for support)
Как мы говорили, объекты с выступами, угол которых больше заданного в этом параметре, будут усилены поддержками. Это значение выйдет из теста нависов. Если ещё не делали, поставьте 45 как максимальный угол как временное и фейлсейф значение.
Количество заполнения (Fill amount)
Этот параметр в процентах устанавливает плотность материала, формирующего поддержку. Для «lines» — чем выше значение, тем ближе линии друг к другу. Начинайте с минимум 25% первые разы. Если качество сохраняется, попробуйте маржинально снизить. Эмпирически, оптимальное значение между 25% (макс) и 10% (мин).
Дистанция X / Y
Устанавливает расстояние между деталью и поддержкой в горизонтальной плоскости (плоскость слоя). Чем меньше — тем лучше поддержка работает, но она также прилипнет к объекту, затрудняя удаление. Рекомендуемое значение — 0,6 мм.
Дистанция Z
Показывает зазор между поддержкой и деталью по вертикали. Хорошее значение — 0,2 мм, так как позволяет легко удалить поддержку без влияния на качество детали.
Если не оставить зазор, поддержка и модель станут одним целым. Это оставит неприятные следы на объекте при удалении поддержек.
По мере набора опыта можно увеличивать дистанции между объектом и поддержкой, чтобы легче удалять их после печати.
Мультиэкструзия и поддержки
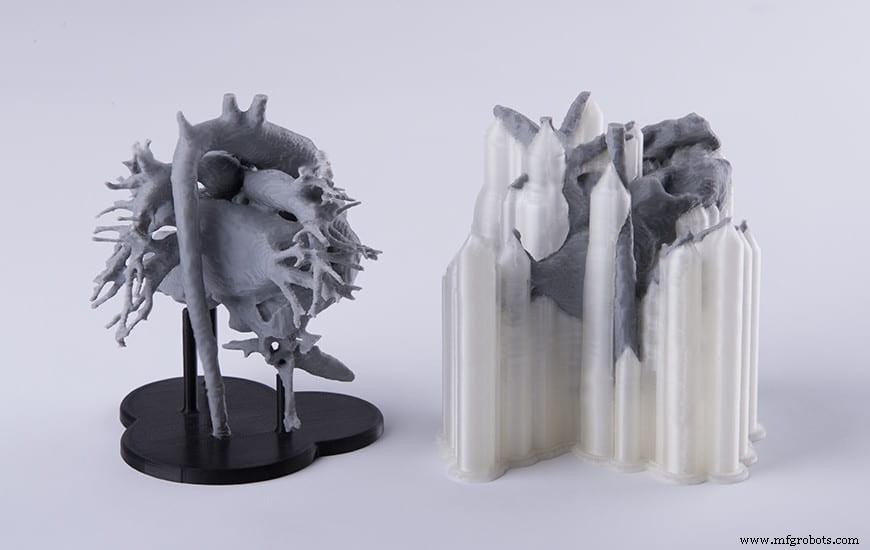
Некоторые 3D-принтеры имеют два экструдера, которые можно настроить на печать двух деталей одновременно или один печатает деталь, а второй — поддержки. Главное преимущество — второй экструдер позволяет печатать поддержки из водорастворимого материала. Филамент с этим удобным свойством — PVA.
PVA позволяет просто опустить деталь в воду и получить хороший финиш, как бы близко ни были поддержки к детали. Как недостаток — цена PVA довольно высока.
Другой филамент для поддержек — HIPS, растворимый в d-лимонене (производное цитрусовых, популярное как инсектицид). Дешевле PVA, но требует дополнительных затрат на растворитель.
3D-печать с древовидными поддержками (tree supports)
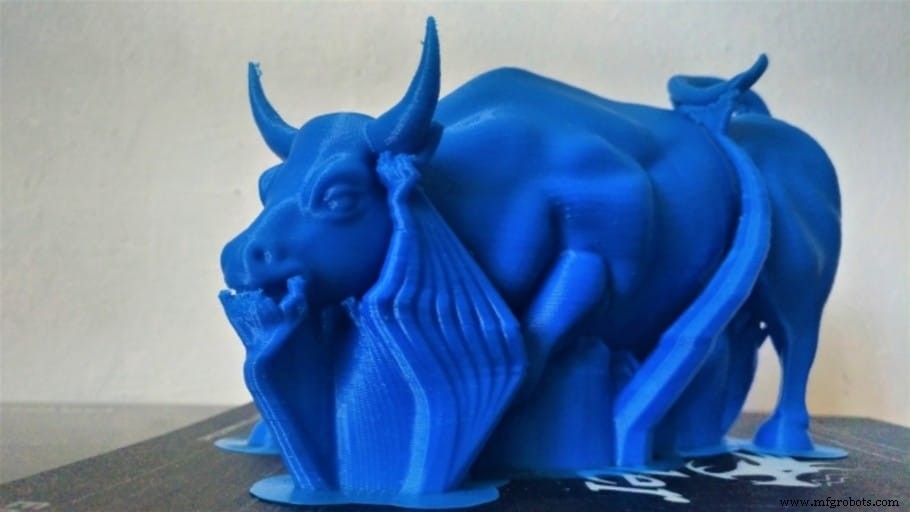
«Tree supports» (деревовидные поддержки) названы так из-за формы. Они начинаются как ствол, который ветвится по мере подъёма по оси Z. Эти ветви контактируют с деталью в очень маленькой точке, размещённой в лучшей позиции для поддержки структуры объекта.
Некоторые слайсеры, как Cura, имеют опцию использования этих поддержек. Чтобы включить: нажмите на шестерёнку настроек и выберите «Experimental» → «Tree Support».
Программы моделирования, как Meshmixer, позволяют генерировать древовидные поддержки в STL-файле, так что нужно только слайсить объект без заботы о конфигурации поддержек.
Преимущества и недостатки древовидных поддержек
Главное преимущество — они контактируют с моделью только в одной точке, а не линией, как традиционные поддержки. Это делает поверхностную отделку объекта намного гладче после удаления.
Другое преимущество — «дерево» держится подальше от детали в областях, где поддержки не нужны. Особенно удобно при печати органических моделей — людей или животных.
Главный недостаток — они не подходят для мостов или больших нависов, так как не могут правильно поддерживать плоскости, как линейные или сеточные поддержки. Кроме того, они намного медленнее и требуют очень долгое время слайсинга.
Рекомендуемые продукты
Мы создали раздел рекомендуемых продуктов, чтобы убрать гадание и сократить время на поиск принтера, филамента или апгрейдов, так как мы знаем, что это может быть очень пугательной задачей, обычно ведущей к путанице.
Мы отобрали несколько 3D-принтеров, которые считаем хорошими для новичков, среднего уровня и даже экспертов, упрощая выбор. Филаменты и апгрейды в списке все тестировались нами и тщательно подбирались, так что какой бы вы ни выбрали — он будет работать как надо.
3D печать
- Упрощение металлической 3D-печати: экспертные советы по управлению поддержками
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики
- ULTEM и PEEK: Освоение высокопроизводительных материалов для 3D-печати
- Выбор между инхаусной и аутсорсинговой 3D-печатью: Практическое руководство
- Титановая 3D-печать: применение, преимущества и новые технологии
- Собственное производство: Fuse 1 печатает свои собственные детали
- Ваш экспертный гид по выбору цифровой резальной машины
- Ваше полное руководство по 3D-печати: от основ до передовых техник
- Ultiboard: подробное руководство для начинающих по проектированию PCB
- Протоколы Bluetooth: архитектура, профили (SPP, HID, A2DP, HFP) и сравнение с Wi-Fi/Zigbee