



Сравнение прочности смолы и филамента: какой материал для 3D-печати прочнее?
Сообщество 3D-печати давно ведет споры о преимуществах и недостатках как смоловых (SLA/DLP/LCD), так и филаментных (FDM/FFF) принтеров. Чаще всего обсуждаются качество печати, стоимость материалов и скорость работы каждой технологии.
Однако иногда возникает задача напечатать деталь с определенными структурными свойствами — например, с высокой разрывной прочностью или устойчивостью к удару. В таких случаях важно понять: детали из смолы прочнее или слабее, чем напечатанные из филамента?
Когда речь заходит о прочности, детали FDM-печати, как правило, превосходят смоловые. Это справедливо и для ударной вязкости, и для разрывной прочности. Почти все популярные филаменты — ABS, PLA, PETG, нейлон и поликарбонат — обходят обычные смолы по прочности. Однако стоит отметить: Tough-смола (упрочненная) прочнее ABS, PETG и нейлона.
Сравнение разрывной прочности смол и филаментов
Разрывная прочность различных филаментов и смол (МПа)
| Материал | МПа |
| Поликарбонат | 67 |
| PLA | 64 |
| Tough-смола | 55 |
| PETG | 50 |
| Нейлон | 48 |
| ABS | 38 |
| Обычная смола | 23 |
Разрывная прочность показывает, какое напряжение материал выдерживает при растяжении до момента разрыва. Значение измеряется в точке разрушения и варьируется в зависимости от материала, из которого изготовлена идентичная деталь.
Это распространенный тест во многих отраслях, но для получения достоверных результатов необходимо учитывать сам процесс построения как переменную.
Существует мнение, что смоловые печати слабо устойчивы к удару, а также под большим вопросом стоит их продолжительное твердение под воздействием УФ-излучения. С другой стороны, PLA часто считают дешевым материалом с низкой термостойкостью, пригодным только «в крайнем случае».
Эти предположения далеки от правды, и истина раскрывается при честном и точном тестировании. Ниже приведен обзор тестов на разрывную прочность различных типов FDM-филаментов, проведенных компанией Airwolf 3D в соответствии со стандартами ISO 527*. Крючок печатался из разных материалов и подвергался нагрузке.
*: Эти рекомендации определяют общие условия для измерения свойств термопластов при растяжении при заданных условиях.
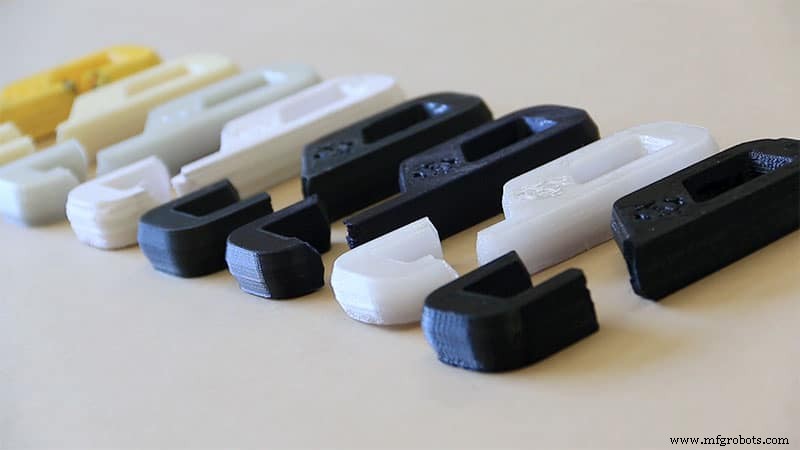
PLA
Стол печати нагревали до 60 °C, крючок печатался без камеры для удержания тепла. Крючок из PLA выдержал вес 285 фунтов (около 129 кг), что соответствует разрывной прочности 64,4 МПа. Но есть нюанс.
PLA теряет разрывную прочность со временем, поэтому его стоит использовать только по назначению — для игрушек и декоративных изделий, но не для деталей, требующих высокой прочности на разрыв.
PETG
PETG показал 50,0 МПа, что удивительно: ожидалось, что он будет прочнее PLA. В другом тесте (toms3d.org) сравнивали PLA и PETG, печатая по два образца каждого — вертикально и горизонтально.
Проводился тест на изгиб до разрушения. Вертикальные образцы проверяли сцепление слоев: PLA выдержал чуть менее 8 кг, PETG — 5,9 кг. Горизонтальные образцы проверяли прочность материала: PLA разрушился при 16,6 кг, а PETG не лопнул, а просто деформировался.
Вывод: PETG более пластичен и не ломается под нагрузками, при которых ломается PLA, но по разрывной прочности PLA все же сильнее.
ABS
По тесту ISO 527 ABS набрал 38,6 МПа — существенно слабее PLA и PETG. В тесте с крючком ABS мгновенно лопнул под той же нагрузкой в 285 фунтов.
Хотя ABS считается инженерным материалом для повседневных применений, эти применения не требуют высокой разрывной прочности. Разрывная прочность ABS составила 4700 psi (32,4 МПа).
Поликарбонат
В базовом тесте с крючком поликарбонат печатался при высоких температурах: стол — не ниже 145 °C, экструдер — не ниже 290 °C.
Важно: обычные бытовые принтеры не достигают таких температур. На крючок повесили 685 фунтов (311 кг), что дало 9800 psi (67,6 МПа) — поликарбонат стал безусловным лидером по разрывной прочности.
Нейлон
Нейлон не является единообразным филаментом: разные виды имеют разную прочность. Оценочное значение — 7000 psi (48,3 МПа), что лучше ABS, но ниже PLA. В тесте использовался Nylon 910, печатался при 250 °C, стол 70–100 °C. Нейлон начал гнуться и сдался только при 485 фунтах (220 кг).
Как и PETG, нейлон сильнее гнется, чем PLA.
Смола
Тесты на разрывную прочность смол проводили другие специалисты, но воспроизвели те же условия — результаты валидны и сравнимы.
Смола известна как слабый материал по разрывной прочности, и результаты это подтверждают: обычная смола — всего 23,4 МПа, ниже всех протестированных филаментов.
Тем не менее, в SLA-печати произошел огромный прогресс, и разрывная прочность — одно из направлений, получивших наибольшее внимание.
Все крупные производители предлагают «tough» (упрочненные) смолы, и это не просто маркетинг: например, eSun Tough Resin дает 55 МПа.
Это показывает, что производители прилагают большие усилия для удовлетворения растущих требований отрасли.
Разница между обычной и упрочненной смолой
Обычные смолы считаются слишком слабыми для нагруженных деталей и не рекомендуются для уличного использования из-за продолжающегося твердения под солнечными УФ-лучами. Но на рынке есть смолы, разработанные для высокой прочности.
Технологии развития смол идут быстрыми темпами, открываются новые применения. Одиножжевые смолы используются в ювелирном деле и стоматологии.
Главное отличие — разрывная прочность: у tough-смолы она примерно в два раза выше.
В тесте обычной смолой была Anycubic Colored UV Resin (23,4 МПа), а tough-смолами — Formlabs Tough 2000 (46 МПа), eSun Hard-Tough (55 МПа) и Siraya Tech Blu (44 МПа).
Тough-смолы действительно намного прочнее обычных, но результаты тестов не автоматически переносятся на ваши проекты. Главная причина — конструкция детали и условия эксплуатации.
Сравнение ударной вязкости смол и филаментов
Ударная вязкость для разных материалов и ориентаций (Дж/м)
| Плоский | Горизонтальный | Вертикальный | |
| Поликарбонат | 354 | 515 | 42 |
| Нейлон | 325 | 249 | 60 |
| Prusa Tough Resin | 280 | 280 | 280 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
Ударная вязкость отличается от разрывной прочности: она измеряет, сколько энергии удара может поглотить стандартный образец. Использовался метод IZOD. Тестировались три ориентации: плоская, горизонтальная и вертикальная.
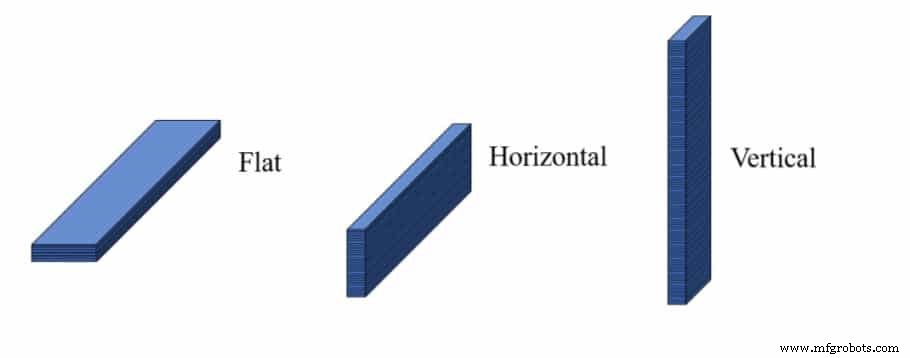
PLA
- Плоский: 152,52 Дж/м
- Горизонтальный: 113,21 Дж/м
- Вертикальный: 77,42 Дж/м
PETG
- Плоский: 238,98 Дж/м
- Горизонтальный: 178,09 Дж/м
- Вертикальный: 35,45 Дж/м
ABS
- Плоский: 128,69 Дж/м
- Горизонтальный: 149,14 Дж/м
- Вертикальный: 55,14 Дж/м
Поликарбонат
- Плоский: 354,15 Дж/м
- Горизонтальный: 514,90 Дж/м
- Вертикальный: 42,03 Дж/м
Нейлон
- Плоский: 324,90 Дж/м
- Горизонтальный: 248,86 Дж/м
- Вертикальный: 59,61 Дж/м
Результаты неоднозначны. PLA лучше всех в вертикальной ориентации (77,42 Дж/м), PETG — худший (35,45 Дж/м). Поликарбонат и нейлон близки, но в горизонтальной ориентации поликарбонат (514,90) в два раза превосходит нейлон (248,86).
Разница между обычной и tough-смолой по ударной вязкости
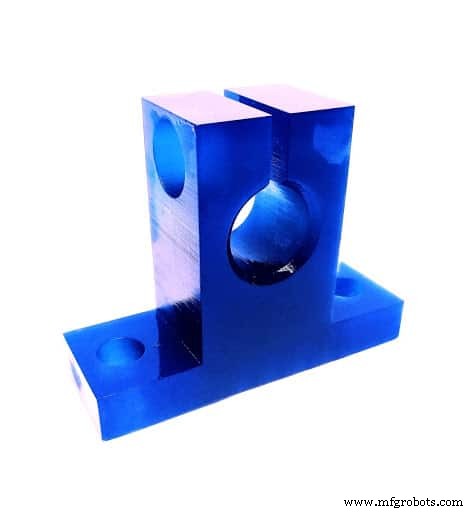
Тест проводился по методу IZOD с оценкой Filaween. Том использовал Elegoo ABS-like Clear Red (обычная) и Prusa Maroon Tough (упрочненная). Результаты говорят сами за себя.
Будучи изотропным материалом, смола требовала только по одному образцу на ориентацию. Prusa Tough Resin показал 280 мДж — сравнимо с результатами PLA.
Какой филамент самый прочный?
Производители, обзорщики и пользователи сходятся во мнении: поликарбонат (PC) — самый прочный филамент.
При правильной печати и нужных температурах PC дает невероятно прочные и долговечные детали. Но печать на PC проблематична: он плохо работает с нависами и мелкими деталями. У PC высокая термостойкость и хорошая ударная вязкость (см. таблицу выше).
Нейлон также высоко оценивается и сравним с PC. Nylon 910 от Airwolf показал 7000 psi, зажим из него выдержал 485 фунтов. MatterHackers тестировали свой Nylon X — крючок выдержал 364 фунта. Многие обзорщики ставят нейлон выше PLA по прочности и износостойкости.
Нейлон гигроскопичен — впитывает влагу, поэтому его нужно сушить. Температура печати 220–270 °C, склонен к варпингу. Плюсы: ударная вязкость, усталостная прочность, термостойкость, и он легче в печати, чем PC.
Рекомендуемые нейлоновые и поликарбонатовые филаменты:
Как сделать FDM-деталь прочнее?
Сильная FDM-печать — желательная цель. Есть несколько способов повысить прочность: прямоугольная заливка, уменьшение обдува, увеличение ширины экструзии, увеличение периметров, более тонкие слои. Эти методы проверены специалистами и энтузиастами.
Используйте заливку типа «прямоугольная» или «восень»
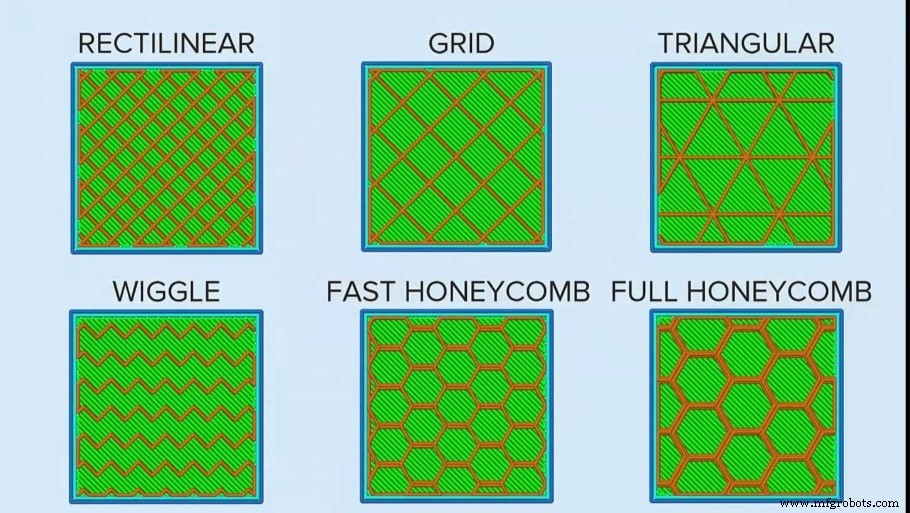
Паттерны заливки точно усиливают печати, но универсального решения нет. Восень известна своей прочностью — её используют даже в бесшпоновых шинах. С технической точки зрения, прямоугольная заливка самая прочная, но только в направлении силы — в перпендикулярном направлении она слаба.
Прямоугольная заливка экономит пластик и печатает до 30% быстрее, чем восьмиугольная. Восень равномерно прочна во всех направлениях — надежный универсальный вариант.
Отжигайте 3D-печати (Annealing)
Отжиг — стандартный процесс в металлургии и литье пластиков. Суть: нагрев до определенной температуры для повышения твердости, разрывной прочности и термостойкости. В 3D-печати это малоизвестно, но применимо с экспериментами для подбора оптимальной температуры.
Дома можно использовать духовку, но нужно строго контролировать температуру и равномерность нагрева.
Отжиг — это нагрев пластика до температуры стеклования: форма сохраняется, но молекулы перестраиваются в более упорядоченное состояние, снимая внутренние напряжения и укрепляя структуру.
Полимеры имеют длинные молекулярные цепи с аморфными и полукристаллическими структурами. Кристаллические — жесткие, аморфные — эластичные. В сопле филамент становится аморфным и сохраняет это при быстром охлаждении. Отжиг превращает аморфную структуру в кристаллическую.
PLA и PETG дают хорошие результаты при отжиге, ASA и ABS — практически не меняются, кроме варпинга. PLA улучшает разрывную прочность, PETG — ударную вязкость.
Отжиг эффективен, но может вызвать проблемы с детализированными печатями.
Дополнительные соображения
При выборе материала учитывайте назначение детали. Помимо филамента или смолы, на полезность печати влияют другие факторы.
Анизотропия vs Изотропия
Анизотропия — разные свойства в разных направлениях (как у прямоугольной заливки). Изотропия — одинаковые свойства во всех направлениях (как у восьмиугольной заливки).
В FDM направление печати дает анизотропию: сцепление слоев по Z слабее, чем прочность по X и Y. Если не учитывать анизотропию, деталь разрушится при нагрузке на слабое звено.
В SLA смола изотропна — одинаковая прочность во всех направлениях. Для прочности модель не должна быть полой.
Настройки слайсера
Прочная печать начинается с грамотного дизайна, учитывающего концентрацию напряжений. Топологическая оптимизация автоматизирует этот процесс.
Процесс печати сильно влияет на прочность: настройки слайсера — высота слоя (чем больше, тем прочнее, и для FDM, и для SLA), структура заливки, скорость, толщина экструзии, оптимальные температуры.
В SLA обычно печатают с 100% заливкой, но некоторые слайсеры позволяют сливать излишки смолы из внутренних полостей. Чтобы не ухудшить прочность, дизайн не должен быть полым.
Как печатаются объекты
Толщина слоя и сцепление слоев доминируют в общей прочности. В тесте печатали крючки разной толщины слоя и в разной ориентации (вертикально и горизонтально).
Результаты однозначно в пользу горизонтальной печати: структурная целость выше, когда слои ориентированы вдоль приложенной силы.
Использовалась сопло 0,4 мм, слои от 0,05 до 0,4 мм. В обеих ориентациях лучшие результаты дали слои 0,1–0,2 мм, хуже всего — 0,3 и 0,4 мм.
Вывод: толщина слоя не должна превышать половину диаметра сопла, если прочность важна. Подробности — в видео CNCKitchen.
Раздел рекомендуемых продуктов
Мы создали раздел рекомендаций, чтобы убрать догадки и сэкономить время на поиске принтера, филамента или апгрейдов — это сложная задача, часто приводящая к путанице.
Мы отобрали несколько 3D-принтеров, подходящих новичкам, продвинутым и экспертам, а также филаменты и апгрейды, все протестированные и тщательно подобранные нами.
3D печать
- Понимание предельной прочности на разрыв: три ключевые метрики для промышленных материалов
- Стекловолокно сильнее стали? Окончательное промышленное сравнение
- Влияние поверхностных модификаций оксида циркония на прочность на разрыв полимерных композитов
- Революционное высокотехнологичное дерево снижает температуру зданий на 10°C и сокращает затраты на охлаждени…
- Цифровые закупки: проверенный путь к успеху после пандемии
- Обеспечение безопасности коммерческих зданий: роль оборудования для подготовки образцов на растяжение
- Понимание предельного сопротивления полиуретана для создания материалов с лучшими свойствами
- Понимание стоимости 3D-принтеров: цены FDM vs Resin
- Какой металл обладает самой высокой прочностью на разрыв?
- Понимание смольной 3D-печати: процесс, применение и преимущества