



Как предотвратить варпинг PLA: проверенные советы и FAQ
Что происходит, когда вы потратили бесчисленные часы на ожидание завершения 3D-печати, а результат — деформированный?
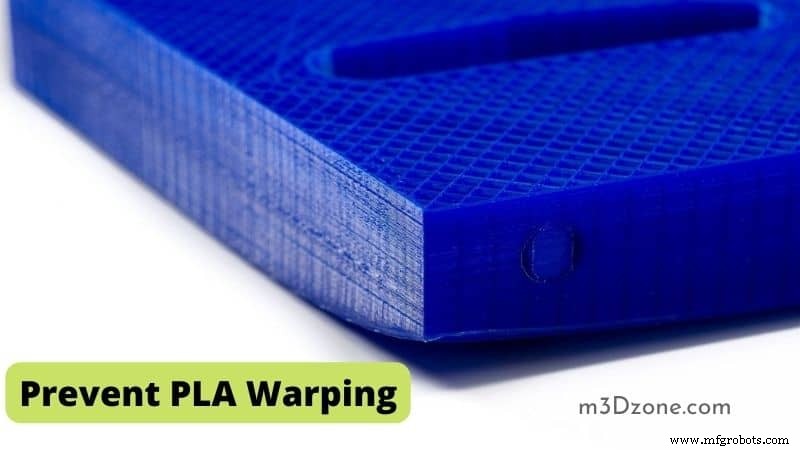
Я бы точно расстроился: все усилия и терпение напрасно. Такая проблема 3D-печати называется варпинг (warping) и обычно возникает из-за температурных изменений, вызывающих усадку материала.
Создание 3D-печатей — не простая задача, можно ожидать худшего.
Проблема варпинга PLA
Что касается варпинга PLA, шанс столкнуться с 3D-варпингом низок, так как этот материал — полилактид (PLA) — наименее склонен к таким осложнениям.
Но это не гарантирует безопасности печати. Единственный способ исправить или предотвратить — детально понять, почему это происходит, и необходимые меры. Оставайтесь, чтобы узнать больше о варпинге и предотвращении!
Причины варпинга PLA
Варпинг или завитие углов — проблема 3D-печати с момента появления принтеров. Просто: 3D-варпинг вызван температурными изменениями или неравномерным остыванием.
Технология принтеров требует тепла для плавления филаментов в слои, изображающие дизайн. Температура нагрева филаментов и скорость вентилятора для охлаждения определяют общее качество печати.
Проблема варпинга более определена в первом слое филамента, когда он не остывает равномерно. Следовательно, внешние края подвергаются холодной среде, заставляя их сжиматься быстрее внутренних.
Неровность сжатий вызывает напряжение в углах печати, приводя к варпингу.
Хотя филаменты склонны к проблеме, есть специальные меры предотварпинга. Они просты и не требуют высокотехнологичных машин.
Краткий список возможных причин PLA 3D-варпинга:
- Плохо нагретый стол печати
- Экстремальные и быстрые температурные изменения
- Плохая адгезия на поверхности печати
- Грязная поверхность сборки
- Отсутствие камеры (enclosure) против холодного воздуха
- Низкие настройки обдува
- Невыровненная платформа сборки
10 полезных советов для предотвращения варпинга PLA
Поняв, почему и как возникает проблема, найти решение для предотвращения варпинга становится легкой задачей.
Какие техники устраняют варпинг?
Они намного проще в реализации, чем кажутся. Ниже — список мер для снижения варпинга.
1. Z-offset
Если расстояние между соплом и столом слишком велико, только малая часть нити филамента прилипнет к столу. К тому же она слишком быстро остынет по пути.
Если расстояние слишком мало, филаменту негде разместиться — он уходит в стороны.
Однако существует тонкий баланс в настройке начальной Z-координаты сопла: если слишком близко к платформе — приведет к другому набору проблем.
Для идеальной настройки постепенно снижайте начальную высоту сопла шагами 0,05 мм до явного улучшения адгезии стола.
2. Используйте закрытую камеру печати (Enclosure)
Закрытая камера полезна для поддержания разницы окружающей температуры внутри принтера. Это предотвращает быстрое остывание материала. Также снижает сквозняки, дующие холодным воздухом в камеру и охлаждающих печать слишком рано.
Можно приобрести кастомную камеру для 3D-принтера у онлайн-ритейлеров. Не только снижают завитие углов, но и снижают шум машины.
3. Добавьте рейф (Raft)
Рейф — тонкий горизонтальный слой, добавляемый к низу дизайна. Этот слой откладывается прямо на платформу, улучшая адгезию стола и облегчая первый слой.
Хотя добавление рейфа может решить проблему варпинга, у него есть недостатки.
Рейфы снимаются после печати и обычно проектируются прочными и стабильными; удаление бывает трудным и может даже сломать мелкие компоненты печати.
4. Используйте дизайн со скругленными углами
Проблема варпинга PLA обычно более выражена в углах печати. При неравномерном сжатии возникает напряжение на углах филамента, заставляя каждый угол выдерживать давление минимум из двух направлений.
Использование скругленных краев в дизайне значительно снижает напряжение в одной точке и распределяет его равномернее по краям печати. Однако метод не гарантирует полное отсутствие варпинга.
5. Очистите стол печати
Перед использованием клеев убедитесь, что нагревательный стол без пятен. Следы масла или жира — враги хорошей адгезии.
Наиболее рекомендуемая чистка — аммиачно-содержащее средство типа Windex. Можно домашнее: вода с изопропиловым спиртом для максимального эффекта.
6. Используйте сильный клеящий материал
Хороший клей для платформы предотвращает смещение материалов на нагретом столе из-за усадки.
Разные клеи для проб, самый рекомендуемый — клей-карандаш. Есть специальные клей-карандаши для 3D-печати, помогающие снизить варпинг.
Малярный скотч (masking tape) — тоже хорошая альтернатива клеящего материала.
7. Используйте нагретый стол печати
Нагретый стол — вероятно, самое надежное решение проблемы варпинга. Дает гибкость работы с большим числом типов филаментов.
Позволяет класть филамент на платформу с температурой выше окружающей. Стандартный совет: установите температуру ниже температуры стеклового перехода материала.
Это держит филамент в твердом состоянии, но достаточно мягким для адгезии к поверхности стола.
Рекомендуемая температура стола для PLA — 60 °C. Для лучших результатов нагретое стеклянное стол практически устранит любые проблемы с варпингом PLA.
Помимо огромного улучшения адгезии, печати на стеклянном нагретом столе выходят с гладким и блестящим нижним слоем.
8. Правильно выровняйте платформу сборки
Неровная платформа ведет к слабему фундаменту и адгезии, повышая вероятность варпинга. Всегда убеждайтесь, что платформа идеально выровнена для снижения давления от усаживающегося материала.
9. Не используйте обдув — хотя бы для первых нескольких слоев
Цель — предотвратить быстрое или неравномерное остывание, вызывающее напряжение и затем варпинг. Попробуйте выключить обдув для первых нескольких слоев, чтобы каждый слой идеально прилип к соседнему до начала остывания.
Однако PLA требует постоянного обдува, поэтому лучше держать скорость вентилятора оптимизированной для лучших результатов.
10. Печатайте в теплом помещении
Для лучших результатов нужно больше контроля температуры в принтере. Всегда учитывайте температуру комнаты печати.
Например, если печатаете модель в холодном кондиционированном помещении летом — вероятнее испытаете варпинг, чем если выключите кондиционер.
FAQ
Почему мой PLA варпится?
Ваш PLA варпится из-за усадки материала при 3D-печати, вызывающей подъем и отсоединение углов печати от платформы.
При печати пластики слегка расширяются, но сжимаются при остывании. Если материал сжимается слишком сильно — печать загибается вверх от платформы.
Температура варпинга PLA. При какой температуре PLA варпится?
PLA претерпевает значительные размерные изменения даже при 70 °C (158 °F).
PLA варпится на солнце?
Степень влияния солнца варьируется, но если любая часть PLA-модели подвергается солнцу или косвенному теплу, она может начать размягчаться и варпиться.
Почему важно поддерживать температуру стеклового перехода?
Температура стеклового перехода — температура, ниже которой материал печати затвердевает. Важна, потому что держит материал плоским и прикрепленным к нагретому столу, снижая шансы варпинга.
Можно ли использовать клей-карандаш на нагретом столе?
Хорошо использовать клей-карандаш на нагретом столе как клей — поможет предотвратить смещение из-за усадки краев или углов филамента.
Почему первый слой считается очень важным для всей печати?
Первый слой определяет общий результат печати. Один из лучших способов получить лучший первый слой — убедиться, что Z-координаты в правильных настройках.
Почему скорость вентилятора должна быть низкой для первых нескольких слоев?
Не хотим, чтобы нижний слой филаментов остывал чрезмерно и вызывал варпинг. Поддержание низкой скорости вентилятора на первых слоях держит постоянную температуру без вариаций.
Как остановить варпинг PLA?
- Используйте нагретый стол.
- Печатайте в закрытой камере.
- Выключите обдув материала на первых слоях.
- Улучшите адгезию стола клеями или подходящей поверхностью стола.
PLA легко плавится?
Температура плавления PLA ~160–180 °C, значит, он никогда не расплавится на солнце, где бы вы ни жили.
Как горячий может стать PLA перед деформацией?
PLA — прочный, упругий материал с матовой непрозрачной качественностью, но не столь термоустойчив, как ABS. PLA начинает деформироваться при температуре выше 60 °C.
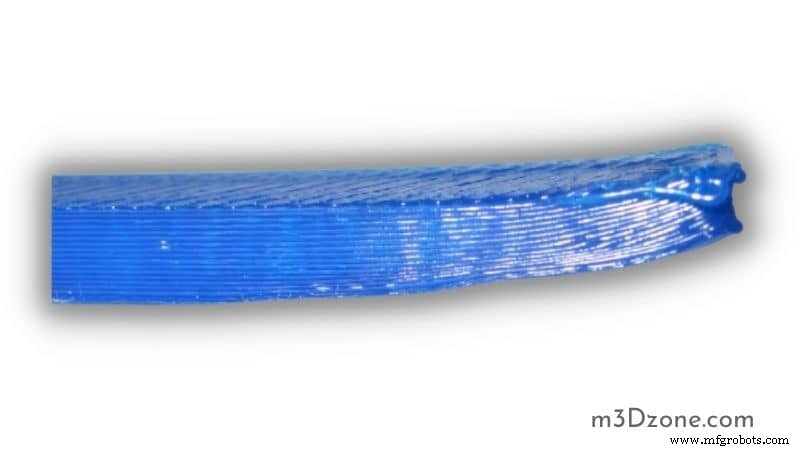
Как исправить заварпившуюся печать?
Не все заварпившиеся печати можно исправить, но если варпинг дна незначителен, а печать не слишком толстая или большая по объему — возможно спасти.
Нужно нагреть печать близко к температуре стеклового перехода (станет достаточно мягкой, чтобы смолдить обратно).
Нужен большой металлический предмет, как сковорода, достаточно большой для размещения печати дном вниз (сторона вверх — та, что была на столе).
Возьмите фен, положите печать в сковороду. Нагрейте на полной мощности, двигайте фен для равномерного нагрева.
Через минуту выключите фен и вы сможете прижать печать, выпрямляя обратно в плоскую форму. Держите пару минут до остывания.
Повторяйте до достаточного результата. Не кладите печать обратно на нагретой стол или грейте сковороду — это нагреет только низ печати, а не равномерно целиком.
При какой температуре PLA становится мягким?
PLA становится мягким уже при 50 °C и быстро деформируется в этом ограниченном тепе.
Заключение
3D-печать — увлекательное приключение, но с осложнениями, как любой принтер. Если вы решили доводить печати до идеала и обеспечивать качественные результаты, эти проблемы не станут большим вызовом.
Хотя советы выше значительно помогут достичь лучших результатов, они не исключают возможность варпинга. Всегда можно исследовать больше о том, как исправлять такие проблемы самостоятельно.
3D печать
- 5 основных советов по обслуживанию кастеров для продления срока службы
- Как предотвратить флаттер кастеров (caster flutter): экспертные советы для плавного, стабильного движения
- Подключение GrabCAD Print к Stratasys 3D-принтеру: пошаговое руководство
- Защитите свою электронику: экспертные стратегии предотвращения повреждений грызунами
- Экспертные стратегии устранения дефектов непромокаемости в производстве печатных плат
- Предотвращение плохой промокаемости припоя: проверенные методы для надежных соединений
- Устранение дефектов породистости в паяных соединениях: экспертное руководство по предотвращению
- PLA+ против обычного PLA: ключевые отличия, преимущества и когда что выбрать
- Печать по USB на Ender 3: пошаговое руководство через Cura и Pronterface
- Предотвращение коррозии металлов: проверенные стратегии для долговечности