



Оптимальные настройки печати Nylon: температура, скорость, сушка, адгезия, энклоузер
Nylon (полиамид PA12, PA11, PA6, PA-CF) — король функциональных деталей FDM: живучесть, термостойкость, химиостойкость, износостойкость. Но самый капризный из популярных филаментов. Гайд по настройкам для стабильных, качественных печатей.
Температура сопла (Nozzle Temperature)
Диапазон: 240–270°C. Зависит от града и наполнителя.
| Тип нилона | Температура (°C) | Примечание |
|---|---|---|
| PA12 (чистый) | 240–255 | Базовый, eSun PA12, Polymaker PolyMide PA12 |
| PA11 | 245–260 | Выше вязкость, выше термостойкость |
| PA6 | 250–270 | Выше прочность, сильнее варпит, гигроскопичнее |
| PA12-CF / PA6-CF (Carbon Fiber) | 250–275 | Карбон повышает вязкость, нужно выше т° |
| PA12-GF (Glass Fiber) | 245–260 | Стекловолокно менее абразивно |
Правило: начните с середины диапазона бренда. Если подтеки/нити — снижайте на 5°C. Если недоэкструзия/шероховатость — повышайте на 5°C. Всеметалл хотэнд ОБЯЗАТЕЛЕН (BiMetal, Revo HighFlow, Mosquito, Dragon HF). PTFE трубка умирает >250°C.
Температура стола (Bed Temperature)
70–90°C. PA12/PA11: 70–80°C. PA6/PA-CF: 80–90°C.
- Слишком низко (<65°C) → отрыв углов, варпинг.
- Слишком высоко (>95°C) → деградация нижних слоев, «слонья нога», трудно снять.
- PID-калибровка стола — обязательна (M303 E-1 S80 C5).
Охлаждение слоя (Part Cooling Fan)
0–20% (только для надвисов/мостиков).
- Первые 5–10 слоев: 0% (ОБЯЗАТЕЛЬНО).
- Остальные: 0% для идеальной адгезии слоев. 10–20% только на острых надвисах (>60°).
- Высокое охлаждение → термошок → разслоение, варпинг, хрупкость.
- В OrcaSlicer/PrusaSlicer: «Fan Speed per Layer» или модификаторы на надвисах.
Сушка нилона — НЕОПЦИОНАЛЬНО
Нилон всасывает 3–8% влаги за 24–48ч в нормальном климате. Мокрый нилон = пузыри, хлопоты, хрупкость, нулевая адгезия слоев, пена из сопла.
Протокол сушки:
- Температура: 80°C (не выше 90°C — риск деградации/окисления).
- Время: 8–12 часов (PA12/PA11), 12–16 часов (PA6), 4–6 часов (PA-CF — карбон меньше всасывает).
- Оборудование: филамент-сушилка (PrintDry Pro, Sunlu FilaDryer S4, Creality Dry Box, eBOX) или конвекционная духовка с точным термометром (не микроволновка!).
- Хранение: герметичный контейнер + силикагель (индикаторный) + сушилка на столе (active dry box) для печати >4ч.
Оптимальная скорость печати
40–60 мм/с (периметры), 60–80 мм/с (заполнение).
- Нилон вязкий, нужно время на диффузию слоев. Высокая скорость → слабая адгезия Z.
- Первый слой: 15–20 мм/с.
- Внешние периметры: 30–40 мм/с (качество).
- Для PA-CF скорость может быть чуть выше (50–70 мм/с) за счет жесткости карбона.
Адгезия к столу: магия для нилона
Нилон не держится на чистом стекле, PEI, BuildTak. Рабочие решения (по убыванию надежности):
- Гаролит (Garolite / фенолпластик G10/FR4) — ЗОЛОТОЙ СТАНДАРТ. Нилон молекулярно сцепляется с эпоксидой гаролита. При 80°C держит смертельно, при остывании — отходит сам (или легко со шпателем). Лист 3мм на алюминий стола (клипсы/магниты). Цена $15–30 за лист 200×200.
- PEI порошковое/текстурированное + клей-карандаш (PVP) густым слоем. Нанесите перед КАЖДОЙ печатью. Держит хорошо, снимается пощелкиванием в холодном.
- Magigoo PA / 3DLac / Dimafix Pen — специальные клеи для нилона. Дороже, удобнее.
- Стекло + клей-карандаш (3-4 слоя) + брим 15 мм. Работает, но меньше надежность.
- Синий малярный скотч / Kapton + клей — старый метод, менее надежный.
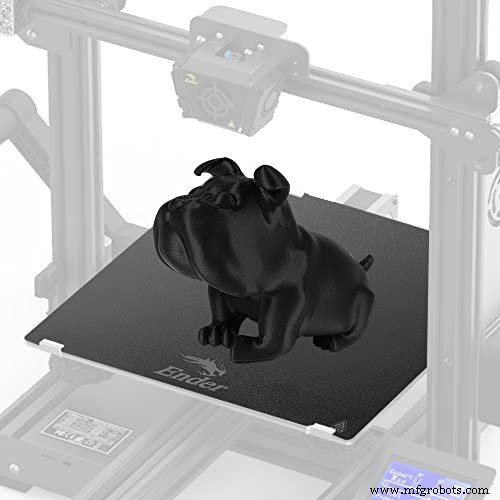
Адгезия к PEI: можно ли печатать нилон на PEI?
Да, но только с клеем. Чистый PEI (гладкий или текстурированный) — нилон либо не держится, либо держится слишком сильно (рвет PEI при снятии). Рецепт:
- PEI лист (порошковый/текстурированный лучше гладкого).
- Клей-карандаш (PVP) — наносите тонкий равномерный слой на теплый стол (60°C) перед каждой печатью.
- Брим 10–15 мм обязателен.
- После печати: остудите стол до 30–40°C → деталь отойдет с легким щелчком. Если не отходит — положите в морозилку на 10 мин (тепловое усадка PEI > нилона).
Cold pull (холодная оттяжка) чистит сопло после нилона: нагрейте 250°C → охладите до 90°C → резко выдерните филамент. Убирает остатки нилона из сопла.
Нужен ли энклоузер (камера)?
ДА, ОБЯЗАТЕЛЬНО. Пассивный (закрытый корпус принтера) — минимум для деталей <100 мм. Активный (нагрев камеры 40–55°C) — для больших деталей, PA6, высокой прочности Z. Без энклоузера нилон варпитит гарантированно из-за термического градиента. Для Ender 3 — коробка из акрила/поликарбоната/пенопласта с дверцей.
Лучшая поверхность стола для нилона (рейтинг)
- Гаролит (G10/FR4) 3 мм — лучшая адгезия/снятие, повторяемость 99%.
- PEI порошковое + клей-карандаш — удобно (снимаемая пружинная сталь), надежно при клее.
- Спец. клеи (Magigoo PA, Dimafix) — на стекле/PEI, дороже, удобно.
- BuildTak / PEI гладкое + клей — работает, но риск порвать PEI.
Избегайте: чистое стекло, чистый PEI, синий скотч без клея, алюминий.
Можно ли печатать нилон на Ender 3?
Да. Требования:
- Всеметалл хотэнд (Creality Sprite Direct Drive на S1/Neo — ок. На V2/Pro — нужен апгрейд: BiMetal heatbreak + закаленное сопло).
- Энклоузер (DIY за $20–50).
- Сушилка (DIY за $30 или купленная $80–150).
- Гаролит или PEI+клей.
- Клиппер (Klipper) настоятельно рекомендуется: Pressure Advance + Input Shaper критичны для нилона (вязкость, резонансы).
Ender 3 V3 KE / SE / Plus — из коробки: всеметалл хотэнд 300°C, Klipper, энклоузер (KE/SE), сушилка (опция) — **лучшие бюджетные принтеры для нилона сегодня**.
Продвинутые настройки для нилона (Klipper / OrcaSlicer)
- Pressure Advance (PA): критично для нилона (вязкий). Калибруйте линией PA (0.04–0.12 для Direct, 0.4–0.8 для Bowden). Убирает усадку на углах, блобы.
- Input Shaper: калибруйте резонансы (ADXL345) — позволяет печатать 80–100 мм/с без призраков.
- Variable Layer Height: 0.1 мм на кривых/деталях, 0.3 мм на вертикальных стенах — скорость + качество.
- Infill: Gyroid 20–30% для изотропной прочности. Lightning для декора.
- Wall Generator: Arachne (в OrcaSlicer/PrusaSlicer 2.7+) — лучшая адгезия периметров, меньше пробоин.
- Seam: Random / Rear — скрыть шов.
Заключение
Nylon — материал для тех, кто готов инвестировать в процесс: **сушилка + энклоузер + гаролит/PEI+клей + всеметалл хотэнд + Klipper + PA-калибровка**. Но вознаграждение — детали, которые выдерживают удары, трение, температуру 150°C+, масло и бензин, работают годами. PA12-CF на гаролите с Klipper — вершина доступного FDM. Начните с малой детали (живой шарнир, втулка) на PA12, отработайте сушку и адгезию. Результат того стоит.
3D печать
- Нейлон в 3D-печати: Экспертное руководство по материалам, технологиям и применениям
- Выбор между 3D-печатью и CNC-обработкой: Точность, материалы и время
- Шпаргалка по материалам 3D-печати: Выбор правильного полимера для вашего приложения
- AION500 MK3: самый быстрый FFF 3D-принтер для мелкосерийного производства
- Революция в быстром прототипировании с AFPM
- Высокоскоростная 3D-печать на AION500 MK3 — непревзойденная скорость, точность и прочность
- Освоение толщины стенок в 3D-печати: оптимизация прочности, уменьшение деформаций и достижение точности
- Лучшие филаменты для прочных шестеренок: Нейлон, PLA, ABS, PETG — сравнение
- Баланс скорости и качества 3D-печати: оптимальные настройки
- Топ гибких материалов для 3D-печати: свойства и применение