



Почему PETG не липнет к столу 3D-принтера — причины и решения
Полиэтилентерефталатгликол (PETG) — термопластичный полиэстер, используемый в 3D-печати уже десятилетия.
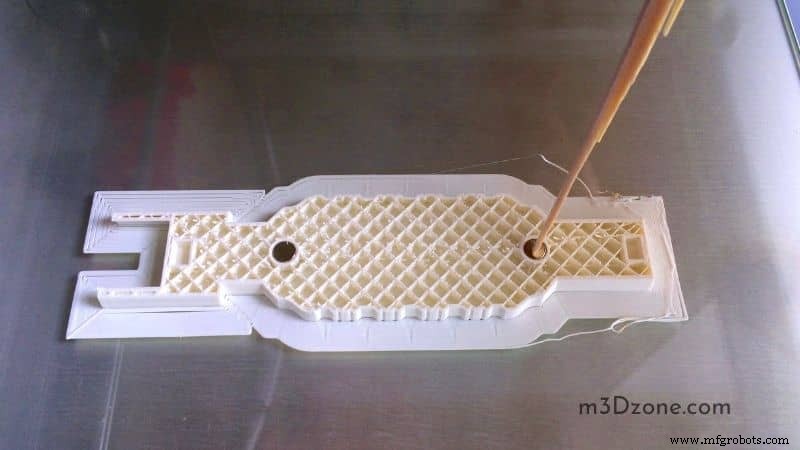
Это одна из самых популярных нитей на рынке, её можно купить во многих онлайн-магазинах.
Однако некоторые пользователи сообщают, что PETG не прилипает к столу. Эта статья поможет понять причины и избежать проблем.
Что такое нить PETG? Из чего сделан PETG-пластик?
PETG — пластик из этиленгликоля и терефталовой кислоты. Эти химикаты образуют длинные цепи аморфного полимера PETG, который затвердевает при нагревании. Остыв, продукт принимает конечную форму.
При охлаждении быстро плавится в жидкое состояние. PETG плавится около 230 °C, что делает его идеальным для горячего клея.
Почему PETG не прилипает к столу?
Несколько причин плохого сцепления между слоями:
1) Стол слишком холодный
Если используете нагретый стол, но сцепления нет, повышайте температуру печати, пока не исчезнет липкость в зоне печати. Не нагревайте стол выше температуры стекловидения (80 °C).
Если принтер не остужает стол достаточно перед следующим слоем, тепло может повредить предыдущий слой. Всегда убеждайтесь, что стол холодный перед нанесением нового материала.
2) Нить PETG недостаточно гладкая
Зашлифуйте шероховатости наждачной бумагой перед печатью. Тщательно чистите сопло после каждого прогона и следите, чтобы оно было близко к поверхности стола.
3) В экструдере застрял посторонний предмет
Удалите мусор из камеры экструдера и сбоку. Проверьте, не забит ли путь нити. Проверьте фильтры и замените при необходимости.
4) Объект не содержит UV-отверждаемую смолу
Некоторые смолы требуют УФ-освещения для правильного отверждения.
5) Материал не прилипает к поверхности
Обычно происходит при слишком сильном давлении при нанесении клея. Попробуйте уменьшить давление.
6) Печать объекта с очень тонким слоем
PLA сработает, но ABS нет — ему нужны более толстые стены. Острые края также вызывают проблемы с адгезией.
7) Объект ранее подвергался высоким температурам
Экстремальные температуры экструдера вызывают деформацию первых слоев, затрудняя адгезию. Можно использовать выравниватель стола, улучшающий сцепление первого слоя и предотвращающий варпинг PETG.
Как улучшить адгезию PETG к столу?
Зная причину, быстро устраните её. Вот как исправить плохую адгезию:
- Очистите сопло спиртом.
- Проверьте, что стол полностью остыл.
- Нанесите больше PLA на верхнюю сторону напечатанного объекта и подождите ~10 минут.
- Снимите деталь и почистите сопло.
- Печатайте снова.
- Перегрейте стол для надежного сцепления слоев.
Лучший способ очистки 3D-принтера после печати
Правильно чистите стол мылом и водой, а не ацетоном и спиртом. Спирт и ацетон могут удалить защитное покрытие стеклянного стола. Мыло и вода работают лучше всего!
После печати вытрите стол влажной тканью. Не допускайте сопло к влаге. Затем промойте нить теплой водой.
Как заставить PETG прилипнуть к стеклянному столу?
Если PETG не прилипает, попробуйте эти советы:
-
Правильная температура сопла
Для хороших результатов установите правильные температуры нагревателя и экструдера. При сопле 0,4 мм — 230 °C; при 0,6 мм — 250 °C.
-
Регулировка скорости экструдера
Скорость определяет, как быстро нить проходит через бочку. Выше скорость — быстрее подача, но выше риск перегрева. Настройте скорость под тип нити.
-
Температура нагревателя ниже рекомендуемой
Ниже настройки — дольше прогрев, но медленный прогрев улучшает адгезию к билд-плате.
-
Держите билд-плату холодной перед новым материалом
Никогда не наносите новый материал на расплавленный. Это расплавит предыдущий слой. Ждите завершения печати перед снятием старой детали — так не останется следов.
-
Охлаждайте билд-плату после каждого слоя
После каждого тонкого слоя дайте столу остыть минимум 5 секунд. Иначе новый материал начнет прилипать к существующему. Тщательно вытирайте все предыдущие следы с поверхности стола после каждого использования.
-
Избегайте излишнего тепла при плавлении
Важно использовать правильное количество тепла. Идеальное количество зависит от модели принтера. Большинство машин имеют оптимальный диапазон. Общие советы:
– Попробуйте сопла от 0,15 мм. Они позволяют плавить меньше материала, снижая риск засора.
– Если проблемы остаются, смените бренд нити. Некоторые бренды требуют других условий.
-
Рассмотрите смену типа пластика
Много типов пластиков, разных цветов и размеров. Выбирайте под ваши задачи. Примеры:
а) PLA
Из кукурузного крахмала и сахарного тростника. Главное преимущество — нет токсичных веществ. Недостаток — сильнее усаживается, чем ABS.
б) Нейлон 6/12
Две разновидности: нейлон 6 и 12. Оба прочные и гибкие, выдерживают высокие температуры. Главный недостаток — склонность к деформации при экстремальном тепле.
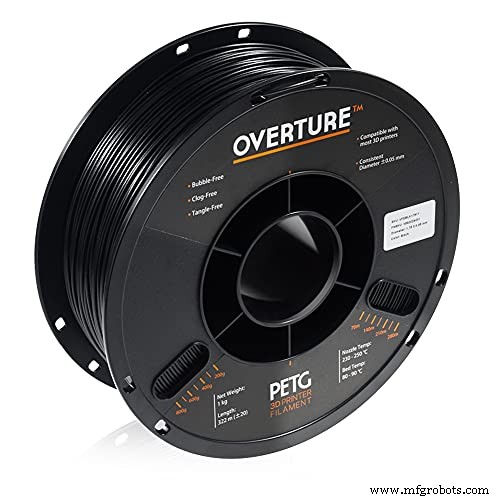
в) PETG
Многие считают PETG самым безопасным полимером. Нет вредных химикатов, быстро плавится. Недостаток — сильнее усаживается других.
-
Используйте нить, подходящую для вашей модели
Для реалистичных моделей выбирайте нить, похожую на натуральную кожу (например, TPE для лица). Для игрушечного робота — ABS.
-
Проверьте принтер на неисправности
При признаках неисправностей остановитесь. Не пытайтесь чинить сами — можете ухудшить ситуацию.
Что еще нужно знать о PETG перед использованием?
Если принтер не «любит» PETG, попробуйте другой материал. Разные материалы лучше подходят для разных проектов.
Если вы пробовали несколько пластиков, чтобы найти лучший для вашего стола, возможно, вы задаетесь вопросом, как кто-то выяснил, что работает достаточно хорошо для повседневного использования.
Если не знаете, где искать качественные детали, начните с нашего списка рекомендуемых ресурсов:
Первое — проверьте, из переработанного ли контента материал. Почти все популярные бренды PLA делаются из переработанных бутылок. Это не всегда так, но означает больше экологичных вариантов.
Дешевые материалы быстрее деградируют, чем дорогие. Экономия в начале приведет к большим расходам позже из-за частой замены нити.
Думайте о размере объекта. Меньшие объекты требуют меньше нити, но большие занимают больше времени.
Плюсы и минусы нити PETG:
Плюсы
- Легко печатать
- Биоразлагаемая
- Доступна по цене по сравнению с PLA или ABS
- Не требует много ухода при чистоте
- Очень гибкий материал, легко резается любой формой
Минусы
- Недолговечна при экстремальных перепадах температур
- Требует особого ухода при резке и шлифовке
- Возвращается в исходное положение после изгиба
- Не подходит для всех типов печати
Часто задаваемые вопросы о PETG:
Является ли нить PETG водонепроницаемой?
PETG подходит для водонепроницаемых применений и выдерживает суровые погодные условия, в отличие от ABS. Это делает его одним из самых универсальных материалов. Высокое отношение прочности к весу делает его идеальным для легких конструкций.
Гибкая ли нить PETG?
Да! PETG гибкий и изгибаемый, идеален для множества проектов. Хотя изгиб требует планирования — он стремится вернуться в исходную форму. Это позволяет печатать сложные дизайны на труднодоступных поверхностях и формировать формы без легкого разрушения.
Абразивна ли нить PETG?
Нет. PETG не содержит абразивных частиц, поэтому проблем при шлифовке нет. Используйте с осторожностью на нежных деталях. Чтобы избежать царапин, наносите давление равномерно перед снятием поддержек и во время шлифовки.
Заключение
PETG предлагает отличную гибкость и прочность по доступной цене. Но есть вызовы, требующие внимания.
Например, PETG трескается при нагреве, ограничивая применение в определенных задачах.
Важно знать тип поверхности для PETG — некоторые пластики не сочетаются. Надеемся, это руководство поможет начать ваш проект.
3D печать
- Почему индуктивная постоянная времени L/R, а не LR
- Почему профилактическое обслуживание не всегда предотвращает отказы оборудования (и как это исправить)
- Почему автоматизация не заменит человеческих сотрудников
- Избегайте перегрева: почему вспомогательные двигатели должны нагружаться плавно
- MES против IIoT-платформ: как выбрать правильное решение для ваших производственных операций
- Почему традиционные бумажные и PDF-инструкции не работают в современном производстве
- Тяжелое оборудование: не просто инструмент — это ценный актив
- Вертикальные vs горизонтальные токарные станки с ЧПУ: выбор лучшего варианта для вашего производства
- Почему CNC-обработка все еще превосходит 3D-печать в точном производстве
- Расшифровка 100R2: понятное руководство по стандартам SAE J517 гидравлических шлангов