



Настройки поддержок (Supports) для Ender 3 Pro / V2: Полное руководство по оптимизации качества
Введение
В 3D-печати каждый новый слой должен держаться за что-то: стол или предыдущий слой. Лучше проектировать деталь с учётом этого, но когда невозможно — на помощь приходят поддержки (supports).
Поддержки обычно избегают: они тратят материал, удлиняют печать и могут быть трудны в удалении. Но иногда они неизбежны или даже улучшают качество. С хорошо настроенным профилем результат может быть отличным с минимальной пост-обработкой.
Если спешите, вот хорошие стартовые настройки поддержок для Ender 3 Pro/V2: структура — Normal, размещение — Touching Buildplate, угол оверханга — 45–60°, плотность — 20%, Z-дистанция — 0,2 мм, X/Y-дистанция — 0,6 мм.
Далее подробно разберём каждый параметр, эвристики для изменения и дополнительные настройки, которые нельзя оставлять дефолтными.
Не хотите тратить время на подбор? Посмотрите наши профили Cura для серии Ender 3 (все профили за $7).
Что такое поддержки и зачем они нужны?
Поддержки — печатаемые структуры, не входящие в модель, предотвращающие печать «в воздухе». Генерируются автоматически слайсером или моделируются заранее. После печати удаляются в пост-обработке. Принтеры с двойным экструдером могут печатать растворимые поддержки — у них другие правила, здесь не рассматриваем.
Типы поддержок: Normal (обычные) и Tree (древовидные)
Автоматические поддержки бывают простыми (линии, сетка) или сложными — с ветвями, как у дерева. Выбор не всегда очевиден: для коробчатых/плоских моделей обычно подходят Normal, для органических форм — Tree оставляют лучшую поверхность после удаления. Оба сильно зависят от настроек. Normal обычно можно выломить или раздавить, Tree — более монолитны. Tree заметно увеличивает время нарезки (slicing), на больших моделях придётся подождать.
Узоры обычных поддержок (Support Patterns)
Слайсеры предлагают много узоров, но по сути две категории: жёсткие и хрупкие. Переплетённые структуры (Grid) — жёсткие, снимаются одним куском или вообще не снимаются, если настроены неверно. Хрупкие (Lines, Zig-Zag, Concentric) — их можно раздавить. Загрязнение больше, но они всегда выходят. Универсального лучшего нет — дело вкуса и инструментов.
Разумный первый выбор — хрупкие структуры: быстрее печатаются, меньше материала. Но если слишком хрупкие — рухнут и испортят печать. Можно усилить: включить Support Brim или увеличить Support Wall Line Count до 1.
Размещение поддержок (Support Placement)
Настройка определяет: везде (Everywhere) или только касающиеся стола (Touching Buildplate). «Everywhere» — поддержки могут начинаться на самой модели, что добавляет поверхностей для очистки. «Touching Buildplate» — поддержки только где есть свободное место на столе прямо под оверхангом. Чище при удалении, но может оставить участки без поддержки — риск провала. Третий вариант — Tree supports: начинаются только на столе, но ветвятся везде, где нужно.
Плотность поддержок (Support Density)
Аналогично заполнению: количество линий в структуре. Слишком плотно — труднее снимать, больше материал и время. Редко — плохая поддержка или её отсутствие. Хороший старт — 20%. Обязательно проверяйте в режиме «Layer View» — так увидите, как будут печататься поддержки и как сложна будет очистка.
Оверханги и мосты (Overhangs & Bridges)
При печати консоли (overhang) пластик выдавливается в воздух, загибается или провисает. С правильным экструзией и охлаждением можно печатать до определённого угла.
Мост (bridge) — тоже печать в воздухе, но с двумя опорными точками по прямой. Если опоры близко и охлаждение сильное, нить остаётся почти горизонтальной. Некоторое провисание всегда есть, но часто допустимо.
Тесты на оверханги и мосты
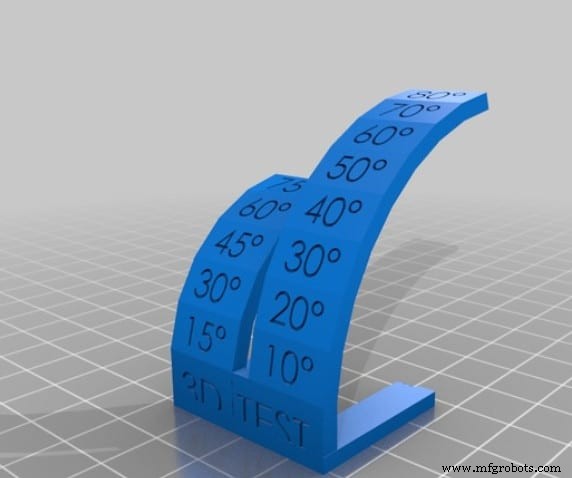
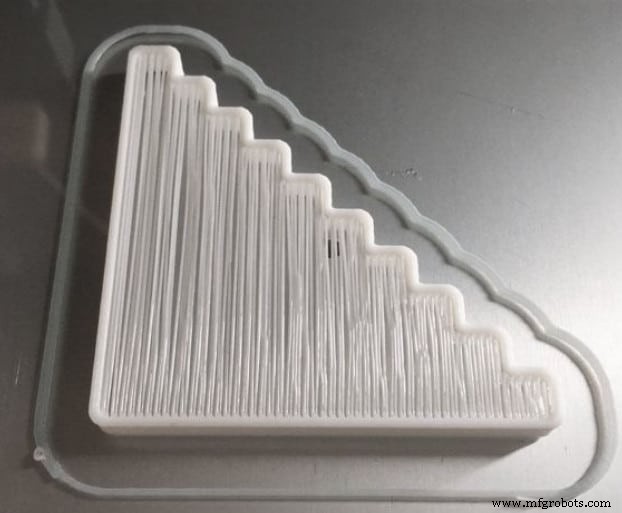
Чтобы узнать возможности своего принтера, печатают тестовые модели. Сообщество создало много вариантов, вот два простых для старта.
Результаты тестов обычно можно улучшить настройкой профиля.
Тест №1
Тест №2
Угол оверханга, мосты и как их улучшить
Большинство принтеров справляются с 45°, Ender 3 — до 60° при правильных настройках. Успех моста зависит от допустимого провисания. До 5 мм — скорее всего получится. Больше — настраивайте принтер или используйте поддержку. На некоторых филаментах возможны мосты до 150 мм.
Лучшее охлаждение → лучшие оверханги и мосты. Для PLA и PETG крутите вентилятор на 100%. Для ABS это приведёт к расслоению — будьте осторожны.
Снижение температуры экструзии на 5–10 °C тоже помогает оверхангам и мостам, но ухудшает межслойную адгезию. Для прочных деталей не занижайте температуру слишком сильно.
Ещё фактор — расход (flow rate). Чуть-чуть недолив улучшает качество мостов и оверхангов, но снова бьёт по адгезии и может дать недолив в детали. Экспериментируйте с flow в слайсере, снижая на 1–5% за раз.
Z-дистанция и X/Y-дистанция поддержок
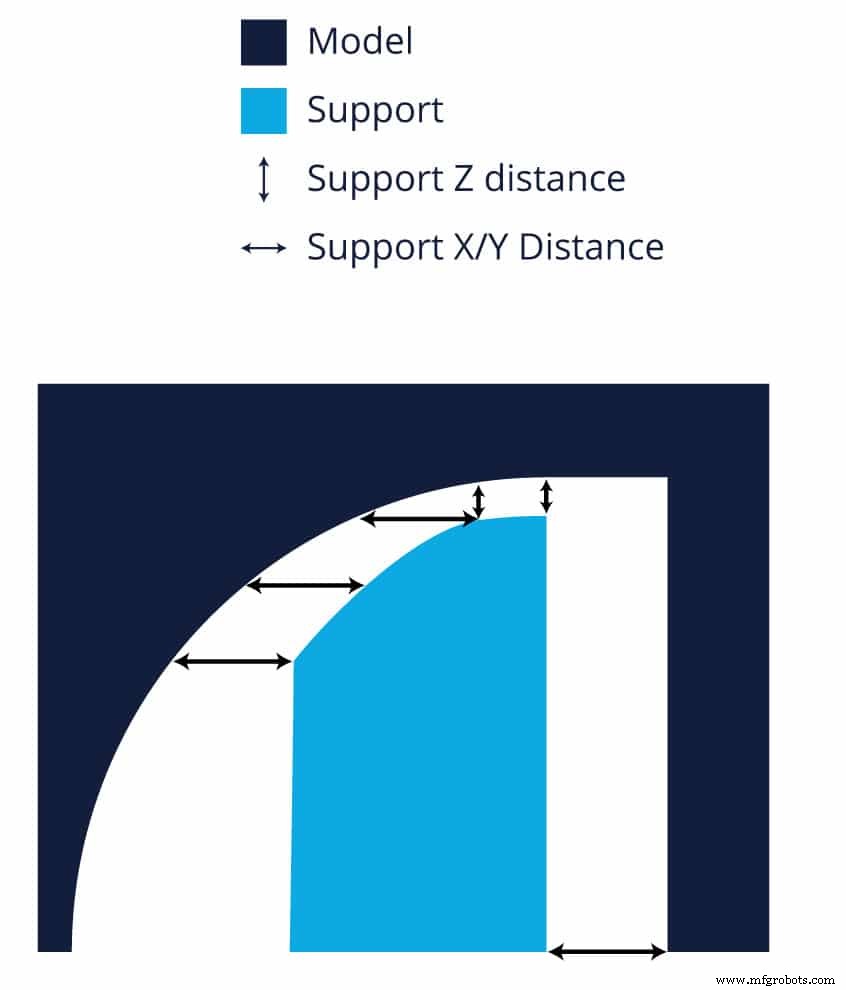
После печати поддержки сопло должно оставить зазор, чтобы не приклеиться слишком сильно. Это упрощает удаление, но оставляет шероховатость на контактной поверхности. Зазор по Z рекомендуется минимум 1–2 слоя. 0,2 мм — стандарт, но если высота слоя сильно меньше или больше — меняйте. Чем больше зазор, тем легче снимать, но хуже качество контакта.
X/Y-дистанция менее чувствительна. Это зазор по X и Y, чтобы поддержки не касались модели. 0,6–0,7 мм — норма. Если поддержки плохо отходят — увеличьте.
Когда нужны поддержки? (Правила 45° и 5 мм)
Два эмпирических правила для проектирования и нарезки:
- Если угол оверханга > 45° — скорее всего нужны поддержки.
- Если мост > 5 мм — скорее всего нужна поддержка.
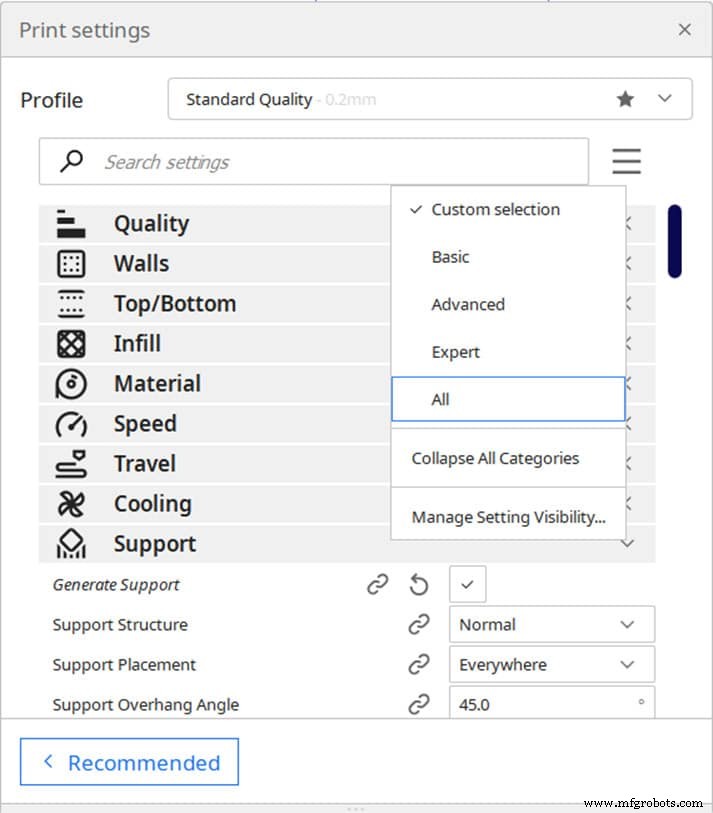
Как открыть настройки поддержок в Cura
Нажмите иконку «гамбургер» (три полоски). Все настройки из статьи доступны в режиме «Advanced» в выпадающем меню, кроме Tree Supports — они в «Experimental» при выборе «Expert».
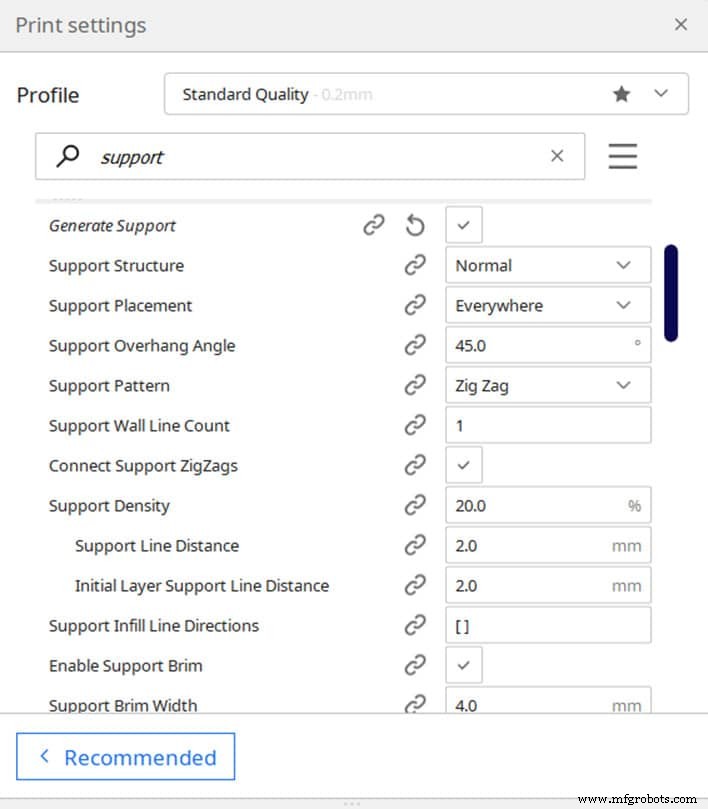
Идеальные настройки поддержок для Ender 3
- Support Structure: Normal
- Support Placement: Touching Buildplate
- Support Overhang Angle: 45–60°
- Support Pattern: Zig Zag
- Support Density: 20%
- Support Z Distance: 0,2 мм
- Support X/Y Distance: 0,6 мм
- Enable Support Roof: ВКЛ
- Enable Support Brim: ВКЛ
Не хотите проб и ошибок? Наши профили Cura для Ender 3 — за $7.
Заключение
Правильная настройка поддержок делает 3D-печать намного проще. С правилами 45° и 5 мм и парой настроек вы уже готовы к работе.
Помните: всегда проверяйте поддержки в режиме «Layer View» слайсера!
Рекомендуемые товары
Мы подобрали проверенные принтеры, филаменты и апгрейды, чтобы сэкономить ваше время на исследованиях. Все протестированы нами.
3D печать
- Опорные структуры в 3D-печати: экспертное руководство по проектированию, использованию и оптимизации
- Выбор правильного взрывозащищенного двигателя: всеобъемлющее руководство
- Лучшие практики хранения электродвигателей: максимизация ресурса и производительности
- Мастерство ЧПУ-цехов: полное руководство для профессионалов
- Ваше полное руководство по 3D-печати: от основ до передовых техник
- Полное руководство по обработанным деталям: преимущества, применение и экономически эффективные решения
- Промышленные мокрые тормоза: полное руководство по надежному торможению тяжелой техники
- Топ брендов кранов: экспертное руководство для строительных профессионалов
- Мастерство управления запасами: проверенные стратегии для любого бизнеса
- Мастер 5-осевой ЧПУ-обработки: экспертное руководство для точного производства