



Оптимизация прочности 3D-деталей эффективной маршрутизацией волокна — Часть 1
Примечание редактора: Это Часть 1 всеобъемлющей серии об эффективной маршрутизации волокна на 3D-принтере Markforged. Если вы новичок на платформе Markforged и хотите узнать больше, свяжитесь с нами здесь. После прочтения переходите к Части 2 для продвинутых техник.
Типы волокнистого наполнения
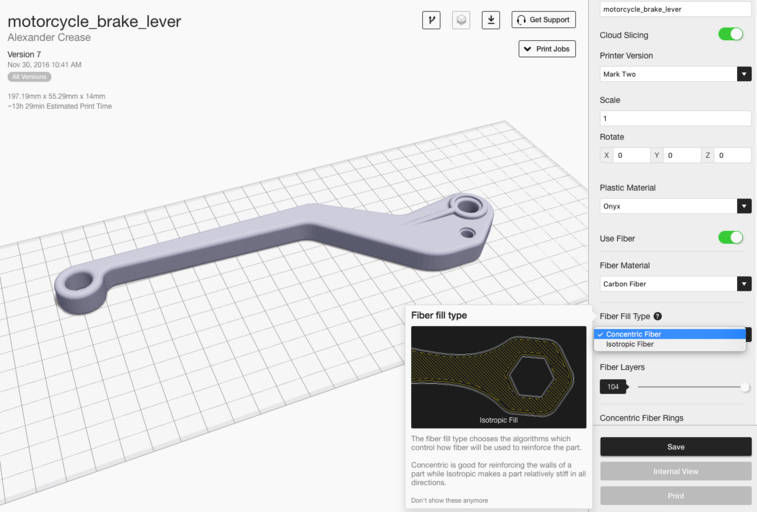
Наши высокопрочные 3D-принтеры предоставляют две различные стратегии волокнистого наполнения для усиления деталей: изотропное волокно и концентрическое волокно. Эти варианты можно применять глобально на странице Part View или по слоям на странице Internal View. Каждый тип наполнения предлагает уникальные характеристики усиления — см. подробности ниже. Если у вас нет принтера Markforged, вы все равно можете протестировать эти тактики с пробной версией Eiger.
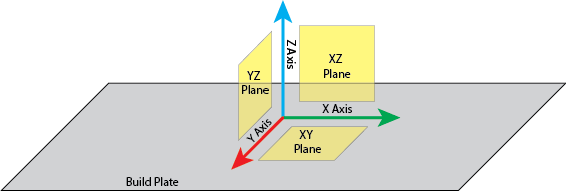
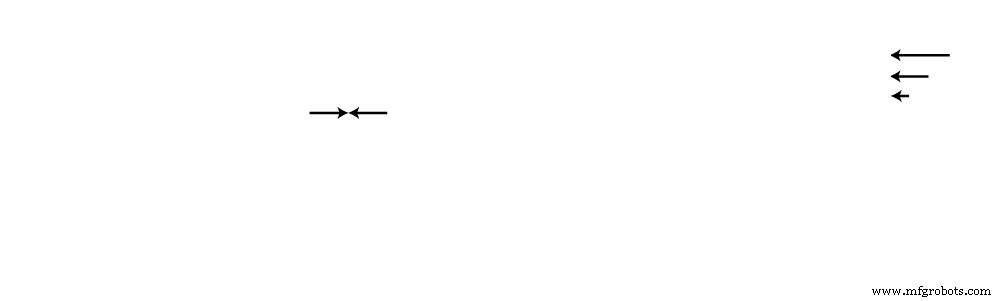
Сначала, стандартные соглашения об именовании, чтобы все были на одной волне. Я буду часто ссылаться на прочность в разных осях и плоскостях, поэтому используйте этот ключ как руководство:
Усиление концентрическим наполнением
Концентрическое наполнение прослеживает определенное количество оболочек внутри внешних контуров вашей детали, усиливая стенки против изгиба вокруг оси Z. Поскольку печатающая головка следует за внешней кривизной при движении по спирали внутрь, движение нелинейно, и головка должна замедляться для точного слежения траекторией, что увеличивает время печати. Вы можете указать, сколько концентрических колец прослеживать, получая точный контроль над расходом волокна на слой.
Усиление изотропным наполнением
Наши принтеры с непрерывным волокном также могут производить узор изотропного волокнистого наполнения, имитирующий однонаправленные слои традиционного ламинированного композита. Каждый слой состоит из одной угловой ориентации параллельных волокон, с разворотами 180° на краях. Последующие изотропные слои автоматически поворачиваются Eiger на 45°, хотя возможны пользовательские узоры ориентации (см. Часть 2). Изотропное волокно сопротивляется изгибу в плоскости XY, потому что любая приложенная сила создает растягивающую нагрузку как минимум на некоторых волокнах, которые отлично работают на растяжение. Оно также может использоваться для создания сэндвич-панелей, повышающих крутильную прочность в этой плоскости.

По умолчанию изотропное волокно добавляет два концентрических кольца вокруг внешней поверхности, обеспечивая гладко усиленное внешнее покрытие. Хотя этот метод усиливает всю плоскость каждого слоя, он затратен по волокну и времени, и не всегда необходим для достижения прочных деталей.
Базовые техники маршрутизации волокна
Имея эти два варианта маршрутизации волокна в своем наборе инструментов, вы можете комбинировать их для нацеливания на конкретные нагрузочные пути, экономя материал и время печати, одновременно максимизируя прочность.
Одиночная сэндвич-панель
Сэндвич-панель — это распространенная схема укладки композитов, повышающая крутильную жесткость вокруг поверхности, которую образует композитный лист. Думайте о ней как о композитном аналоге двутавра, где верхние и нижние слои несут основную нагрузку на изгиб. Если ваша деталь будет испытывать кручение в плоскости XY, сэндвич-панель значительно увеличит крутильную прочность.
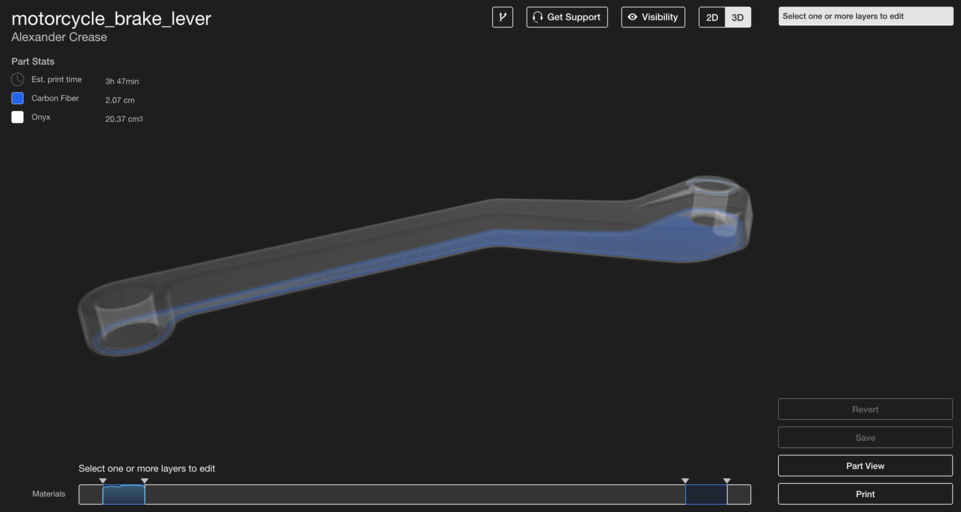
Наше ПО автоматически генерирует сэндвич-панель при выборе «Use Fiber», но она лучше всего работает на симметричных деталях, где верхние и нижние слои совпадают. В примере верхняя поверхность тормозного рычага — это небольшая выемка, поэтому мы вручную добавили волокно под самой большой верхней поверхностью. В целом, сэндвич-панель должна состоять из слоев с похожими поперечными площадями.
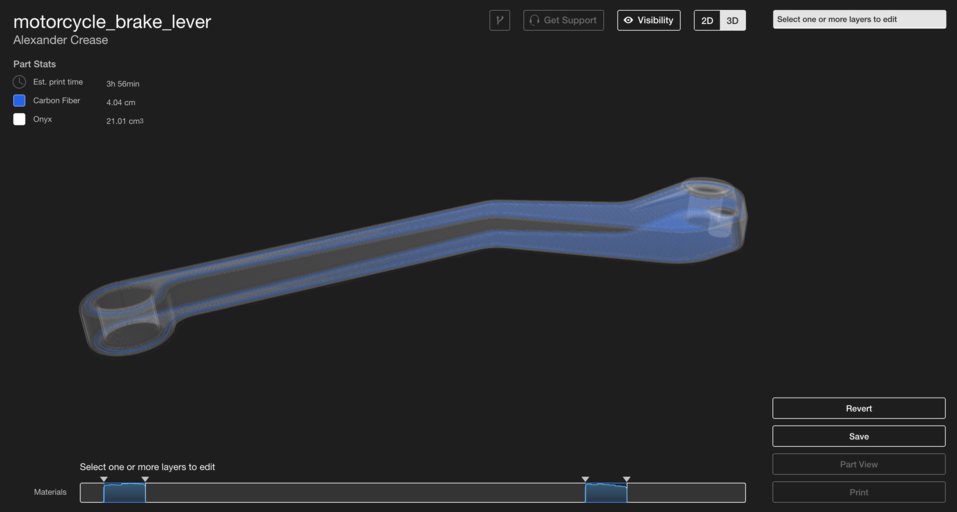
Чтобы сохранить сэндвич сбалансированным, обеспечьте равное количество изотропных слоев на верхней и нижней поверхностях, которые вы хотите усилить. Неровный сэндвич создает асимметричную изгибную жесткость, что может привести к деформации или преждевременному разрушению. Чем больше слоев вы разместите на каждой стороне и чем дальше они будут друг от друга, тем прочнее деталь. Волокна, размещенные в центре детали, имеют меньшее влияние на изгибную прочность, поэтому полное заполнение внутренней части не требуется.
Волокнистый периметр
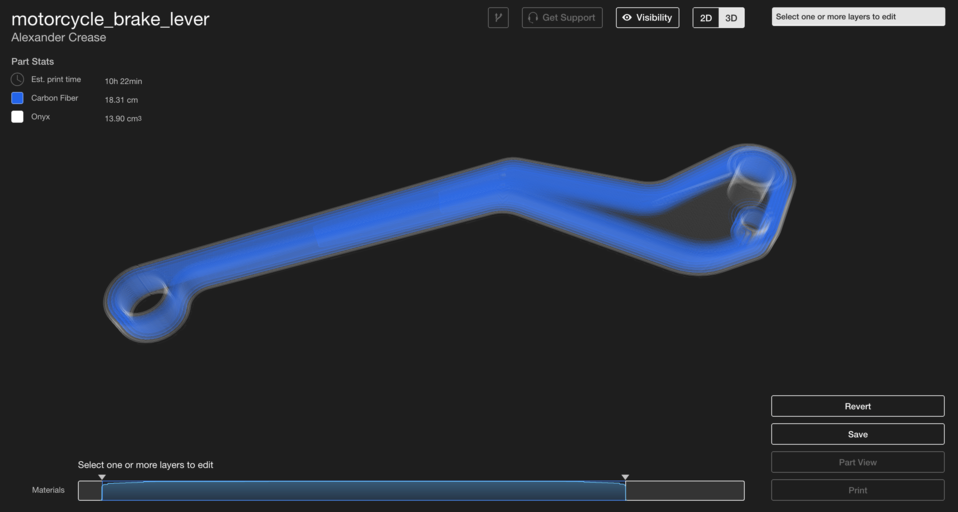
В то время как сэндвич-панели усиливают плоскость XY, волокнистый периметр усиливает деталь вокруг оси Z. Применяя концентрическое наполнение на каждом слое, вы увеличиваете жесткость стенок против изгиба вокруг оси Z. Этот подход отражает инженерную практику использования швеллеров или труб вместо твердых блоков для снижения веса с сохранением прочности.
Для настройки волокнистого периметра выберите концентрическое наполнение на слоях, которые хотите усилить. Увеличение количества концентрических колец или расширение концентрического наполнения на больший عدد слоев повышает прочность по оси Z. В примере тормозного рычага мы усилили каждый слой тремя концентрическими кольцами для максимальной жесткости, оставив внутреннюю часть неусиленной, так как она испытывает наименьший изгиб.
Оболочки (Shelling)
Когда деталь должна сопротивляться изгибу во всех направлениях — или когда нагрузочные пути неопределенны — объедините сэндвич-панели с промежуточными волокнистыми оболочками. Полученный дизайн обеспечивает изгибную прочность по всем осям. Например, кронштейн двигателя для тяжелой робототехники требует надежного усиления со всех сторон.
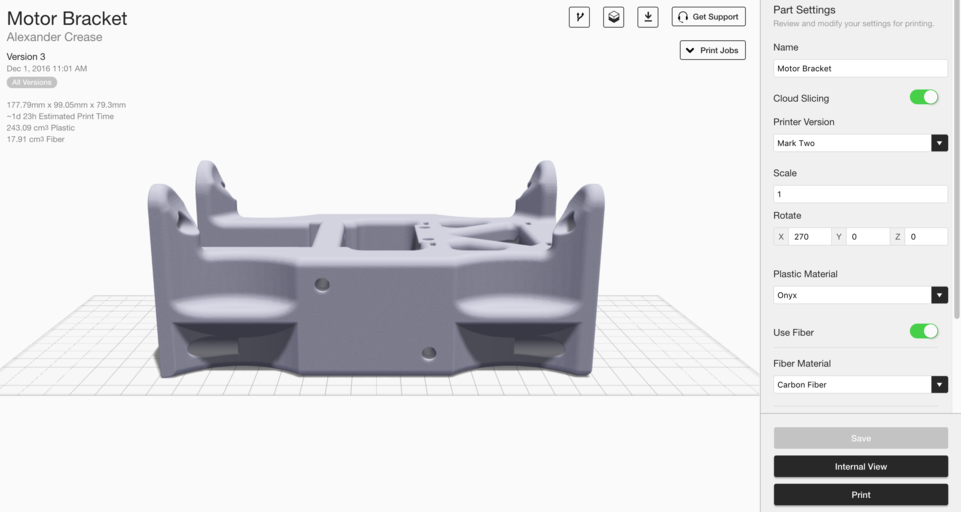
В этом случае мы выбрали 20 слоев изотропных сэндвич-панелей (10 с каждой стороны) для достижения очень надежной детали. Поскольку верхняя грань имеет выемки под болты, мы переместили верхнюю панель под верхнюю поверхность.
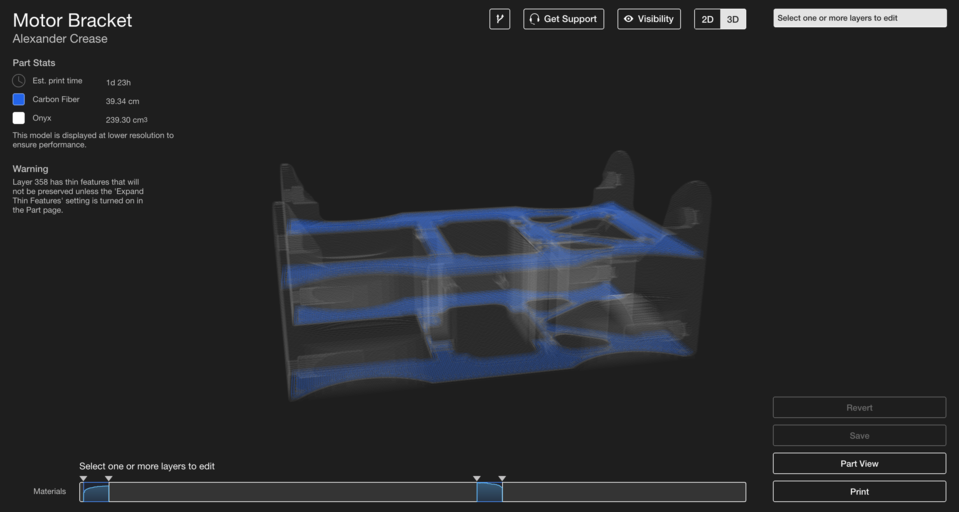
Панель внизу внутреннего вида позволяет отслеживать расход волокна для каждой секции, нормированный к максимуму. Здесь мы видим две отдельные волокнисто-усиленные области для простой изотропной сэндвич-панели. Выбрав центральную область между двумя панелями, сгруппировав её и назначив концентрическое наполнение с двумя кольцами, мы создаем эффективную многоканальную стратегию усиления.
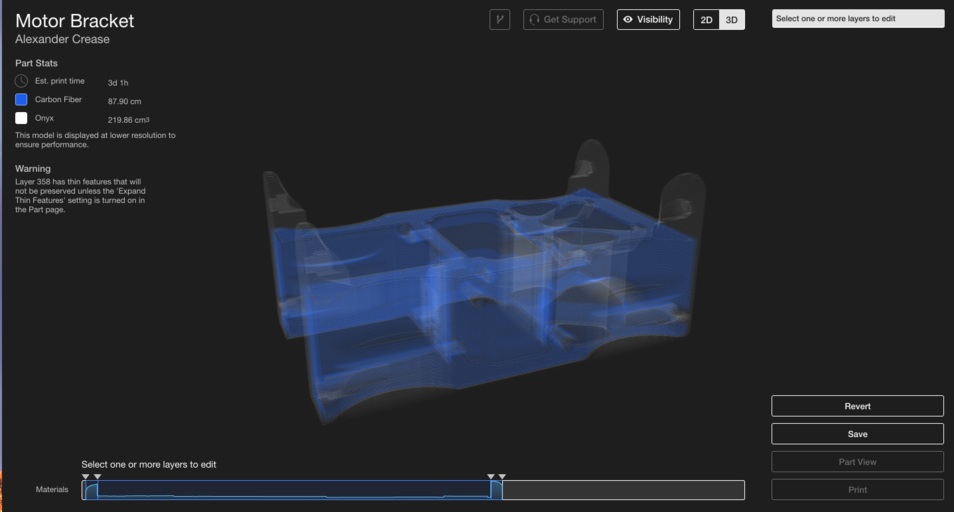
Четкое понимание механизма усиления каждого типа наполнения позволяет применять простые, но мощные трюки — как комбинация выше — для повышения производительности детали и сокращения времени печати без потерь волокна.
Заинтересованы в узнавании большего? Запросите пробный доступ к Eiger, чтобы поэкспериментировать с нашим ПО и вариантами волокнистого усиления. Также ознакомьтесь с Частью 2 для продвинутых техник маршрутизации волокна!
3D печать
- Окрашивание 3D-печатных деталей восковыми мелками: новаторская техника постобработки
- 3D-печатанный карбон: превосходная альтернатива алюминию при глобальном дефиците
- Повышение качества контроля: 3D-печатаемое оснащение повышает точность производства
- Встроенный контроль: повышение качества 3D-печатных деталей
- Проектирование функциональных 3D-печатных адаптеров для велосипедных сумок с Kevlar CFF
- Переосмысление картинга: 3D-печатные карбоновые детали для непревзойдённой производительности
- 3D-печатный дрон обеспечивает быстрый, экономичный сбор данных в Антарктиде
- Обеспечение размерной точности в 3D-печатных деталях
- Укрепление 3D-напечатанных деталей: проверенные техники
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3