



Насколько прочны детали из 3D-принтера?
3D-принтеры создают объекты аддитивно — деталь столь прочна, насколько прочен ее слабое звено (слой). Обычно они слабее фрезеровки, литья под давлением или литья смолой.
Во многих приложениях важна структурная прочность. Из-за принципа FDM детали получаются не такими прочными, как литье.
Но не отчаивайтесь: есть способы компенсировать этот недостаток через дизайн и настройки.
Можно повысить прочность правильной температурой экструзии, большим инфиллом, толстыми стенками, правильным материалом и ориентацией детали на столе.
Почему 3D-детали слабее?
Аддитивная технология имеет врожденную тендацию к более слабым деталям по сравнению с другими процессами, потому что она наносит слой пластика на слой, которые сцепляются.
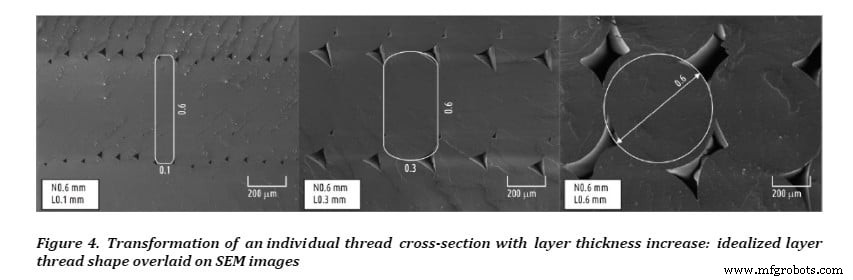
Если не тратить время на настройку параметров, мы добровольно рискуем получить слабое межслойное сцепление.
Низкие температуры, большие перепады температур между слоями и прочие факторы приводят к плохому сцеплению и слабым деталям.
Вычитающее производство (фрезеровка) не имеет этой проблемы — начинает с твердого бруска, вырезая форму.
Литье под давлением: расплав вформовывается в форму, остывает, застывает — получаются монолитные прочные детали.
Теперь, зная о слабости FDM, вы можете захотеть выбросить принтер. Не спешите — прочитайте дальше и узнайте простые способы усилить детали.
Учтите: большинство наших деталей не для ракет SpaceX. Слабее Baby Yoda нам вполне достаточно.
Как улучшить прочность 3D-детали?
Много мелких твиков настроек дают общий прирост прочности. Самые важные: процент инфилла, температура экструзии, толщина наружных стенок, выбор филамента, ориентация детали.
Кратко о каждом:
Процент инфилла (Infill percentage)
Инфилл — регулярная структура внутри объекта, заменяющая пустоту. Работает как внутренняя опора: не дает крышке провалиться и держит оболочку вместе.
Вглядитесь, как выглядят разные проценты инфилла:
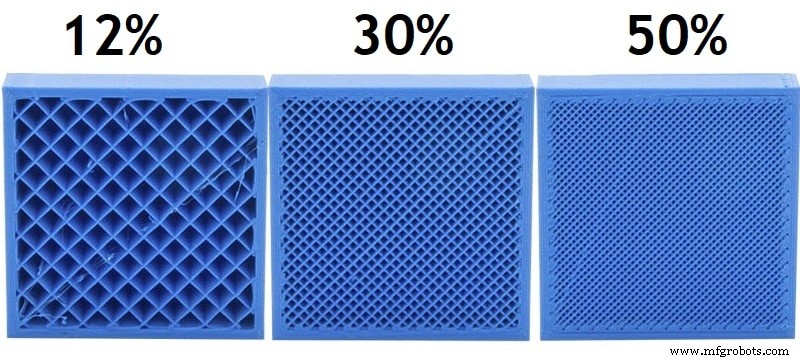
Эмпирическое правило: инфилл 50% дает огромный прирост качества и прочности. Больше 50% — маржинальный прирост прочности, но резко растет расход филамента и время печати.
Инфилл может иметь разные паттерны: прямоугольный, сетка, треугольный, zigzag*, быстрые/полные соты, экспериментальные. Плюсы/минусы каждого — за рамками статьи, но прямоугольный или сетка обычно отлично работают.
*До сих пор не придумаю преимущество zigzag. Видимо, у разработчика было свободное время и вкус к субоптимальным формам.
Толщина стенок (Wall Thickness)
Толщина внешней оболочки в основном определяет общую прочность.
Многие производители филамента говорят: 0,8 мм наружных оболочек достаточно для прочной детали. Я обнаружил: такие тонкие стенки дают слабые детали. Для прочного Baby Yoda рекомендую удвоить до 1,6 мм — улучшение качества очень заметно.
При любой толщине стенок выбирайте кратное диаметру сопла. 0,8 и 1,6 мм — потому что большинство принтеров идут с соплом 0,4 мм. Острый ум заметит блестящую математику!
Правильная температура
Хотя большинство филаментов — термопласты, химический состав разный, у каждого своя оптимальная температура.
Эмпирические диапазоны: PLA 180–220 °C, ABS 210–250 °C, PETG 220–250 °C, Nylon 240–260 °C.
Купили другой филамент — смотрите на упаковке рекомендации производителя. Лучше вообще игнорируйте мои диапазоны и смотрите на коробке.
Стремитесь к идеальной температуре для вашей пары принтер+филамент — она определяет качество межслойного сцепления.
Низкая температура = плохое сцепление слоев. Можно попробовать нагреть сильнее, но влечет новые проблемы: грязные печати, плохие нависающие, низкое качество.
В общем, для прочности чуть выше температура — новый слой связывается с предыдущим крепче.
Ориентация детали (Part Orientation)
Важно помнить: 3D-детали прочнее в плоскости, параллельной столу, и слабее в вертикальной. При размещении в слайсере спрашивайте себя: в каких направлениях будут нагрузки и силы?
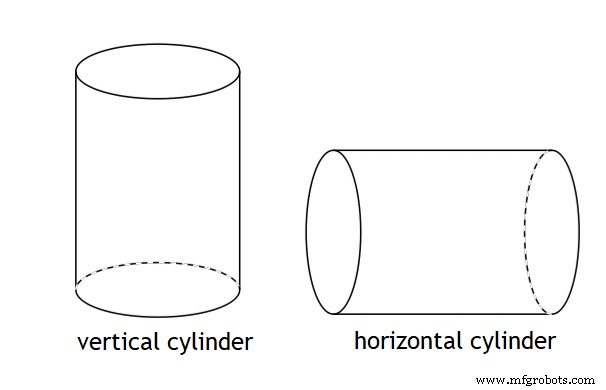
Если не уверены — рассмотрите скучный полый цилиндр*.
Печатаем вертикально — объект это круги со слоями друг на друге. Хватаете по краям и гнете — легко ломается.
*Наверное, стоит упомянуть, что цилиндры исторически доказанно полезны. Это за рамками статьи, доказательство оставляю читателю.
Можете подумать, что вы очень сильны, но деталь получилась слабой.
Если есть филамент и печатаете горизонтально — деталь сложнее сломать из-за направления линий экструзии.
Минус: могут понадобиться опоры из-за углов ориентации.
Почему в 3D-печати всё — компромисс? Бесплатных обедов нет!
Используйте более прочный филамент
Очевидно, но смена материала работает чудесно.
Не все принтеры печатают все филаменты, но есть альтернативы даже для бюджетных (Ender 3).
Поликарбонат и Нейлон — самые прочные филаменты сейчас. Если принтер тянет и нужна экстремальная прочность — печатайте ими.
Если печатаете PLA — попробуйте PETG: легко печатается, гибче и намного теплостойчее.
Краткий чек-лист: как сделать деталь прочнее
- Выберите прочный паттерн инфилла (обычно соты).
- Увеличьте процент инфилла (выше 50% — убывающая отдача).
- Увеличьте толщину наружных стенок.
- Поднимайте температуру печати шагами 5 °C до оптимума.
- Измените ориентацию так, чтобы линии слоев были параллельны приложенным силам.
Заключение
Видите, можно многое сделать, чтобы преодолеть врожденную слабость технологии.
Если будущее мира зависит от прочного Benchy, а времени читать полностью нет — просто сделайте вышеперечисленное.
Удачной печати!
Рекомендуемые товары
Раздел рекомендуемых товаров снимет гадание и сэкономит время на выборе принтера, филамента, апгрейдов — мы тестировали и отобрали лучшее, чтобы что бы вы ни взяли, работало как надо.
3D печать
- Металлопокрытие для 3D-печатных деталей: практическое экспертное руководство
- Окрашивание 3D-печатных деталей восковыми мелками: новаторская техника постобработки
- 3D-печать титана: преимущества, технологии и практические советы по проектированию
- 3D-печать протезов: Трансформация доступности и стоимости для ампутированных
- 3D-печатный дрон обеспечивает быстрый, экономичный сбор данных в Антарктиде
- Обеспечение размерной точности в 3D-печатных деталях
- Понимание размерной точности 3D-печатных деталей
- Укрепление 3D-напечатанных деталей: проверенные техники
- Полное руководство по производству деталей методом выплавляемой модели
- Точная полировка металлов: ведущие решения для 3D-печатных деталей