



Профессиональное окрашивание 3D-деталей из полиамида (нейлона): яркий цвет и долговечность
Нейлон / полиамид (PA) — один из самых популярных полимеров в профильной 3D-печати. Причина: отличная механика — ударовисостойкость, гибкость, химическая стойкость, термостойкость.
Формы: гранулы (пеллеты), филамент (FDM), порошок (SLS).
Независимо от технологии PA-детали невероятно прочны — функциональные прототипы и конечные изделия.
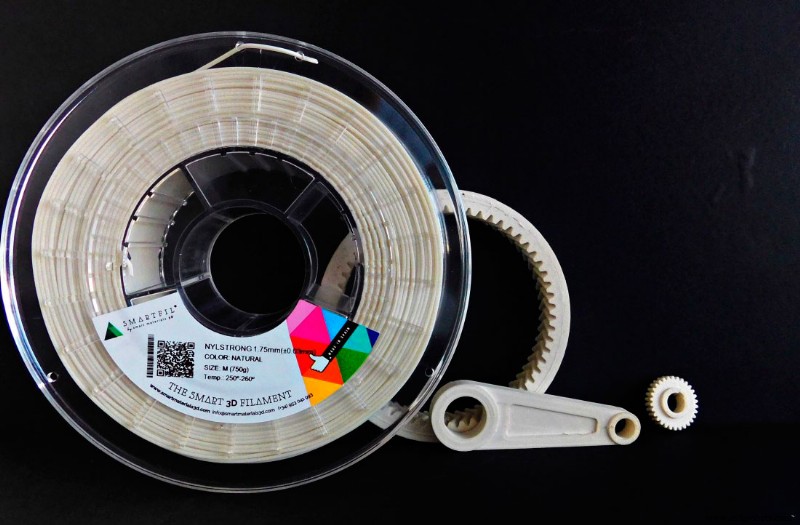
Техники обычно продаются «натуральные» — без пигментов. Белый/светлый оттенок не всегда подходит. Нужен цвет.
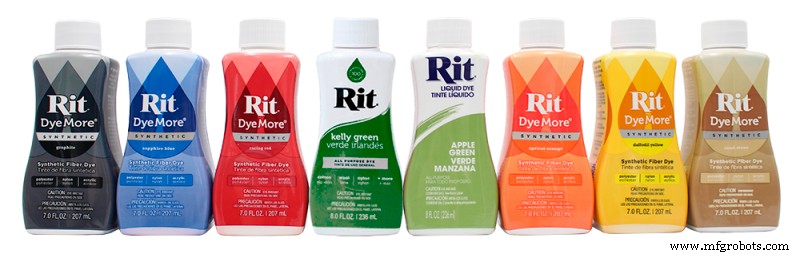
Для окраски PA нужен краситель для синтетики (например, RIT synthetic dye — широкая палитра).
Важный нюанс — гигроскопичность нейлона: впитывает влагу из среды. Проблема при хранении/печати (влага → брак). Поэтому красить только готовые детали, а не сырьё.
Подготовка деталей перед окраской
- FDM: снять саппорты, пост-обработать, очистить дно (особенно если был клей).
- SLS: удалить излишки порошка (ручно → компрессионная пушка), затем промыть тёплой водой.
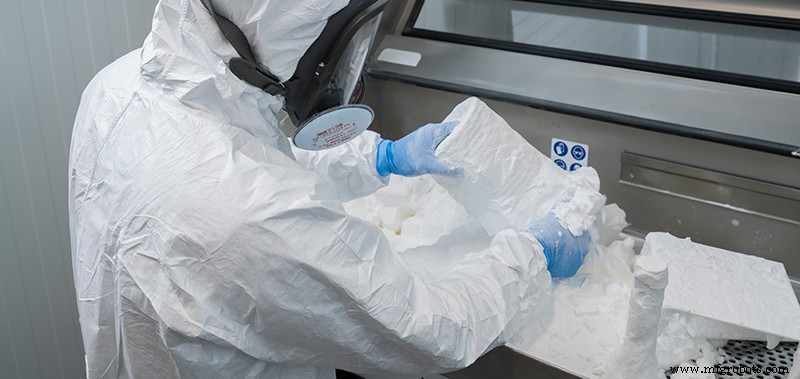
Процесс окраски (пошагово)
1. Выбор красителя
Обязательно для синтетических волокон (нейлон). Красители для натуральных волокон не сработают.
Рекомендация Filament2print: RIT dyes — годы работы, отличные результаты, широкая палитра, можно микшировать цвета для кастомных оттенков.
2. Разбавление
Раствор вода:краситель. Хороший старт — соотношение 5:1. Пропорция напрямую влияет на насыщенность: меньше воды — насыщеннее, больше — пастельнее.
Важно: рассчитать объём жидкости для полного погружения детали.
3. Нагрев раствора
Температура — критичный параметр. Зависит от цвета, но оптимум 60–80°C. Ниже 60°C — краситель плохо проникает; выше 80°C — риск деформации детали.
Рекомендуется изолированная тара для удержания тепла.
4. Погружение деталей
При нужной температуре — детали в раствор.
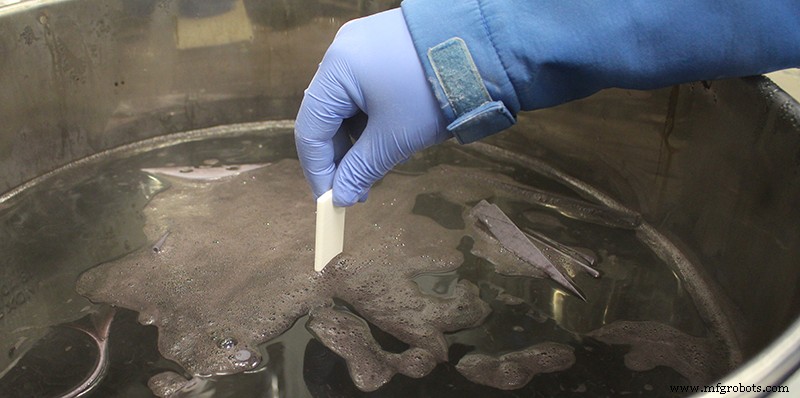
Детали полностью под водой, не должны всплывать (иначе неравномерный тон). Нельзя контакта деталей друг с другом.
5. Время окраски
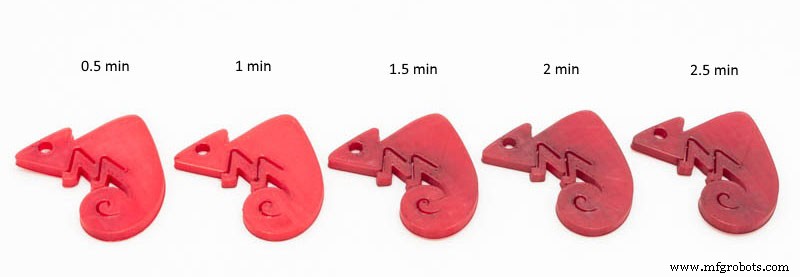
Зависит от желаемого цвета/насыщенности. Периодически доставать для контроля, извлекать окончательно при достижении цели.
Чем дольше — тем темнее. Пример градиента по времени:
6. Промывка и сушка
Извлечённые детали — промыть под проточной водой (убрать излишки красителя). Положить на бумажное полотенце, подсушить несколько минут.
При правильном процессе — равномерно окрашенные детали. Пропорция красителя, температура, время — напрямую задают результат. Рекомендуется тестовые прогоны до идеала.
Синтетические красители дают неограниченную палитру кастомных финишей на PA-деталях — свободу дизайна и дифференциацию продукта для бизнеса.
3D печать
- Окрашивание 3D-печатных деталей восковыми мелками: новаторская техника постобработки
- Как начать с 3D-печати для максимального бизнес-воздействия
- Собственное производство: Fuse 1 печатает свои собственные детали
- PrintParts масштабирует 3D-печатание в Манхэттене с Formlabs Fuse 1, становясь крупнейшим SLS провайдером NYC
- Как 3D-печать революционизировала авиацию: от прототипирования к боровым деталям
- 3D-печатный дрон обеспечивает быстрый, экономичный сбор данных в Антарктиде
- Обеспечение размерной точности в 3D-печатных деталях
- Улучшение свойств деталей с помощью 3D-печатных латис-структур
- Понимание размерной точности 3D-печатных деталей
- Укрепление 3D-напечатанных деталей: проверенные техники