



Неокруглое точение: новая эра для производства трансмиссий
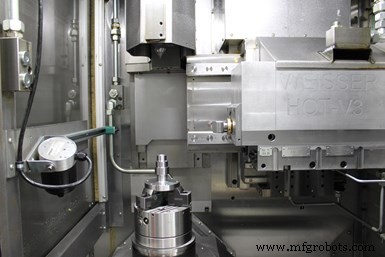
Блок неокруглой обработки Hyperspeed Oval Turning (HOT) от Weisser позволяет твёрдую и мягкую обработку возвратно-поступательных поршней ДВС из алюминия и стали, закаленных коленватов, полигональных профилей или форм, и автомобильных топливных насосов, среди других применений.
Автомобильные трансмиссии продолжают развиваться. Они также продолжают использовать шлицевые и посадочные соединения для внутренних валовых компонентов. Однако Рейнер Ёрг, главный инженер отдела НИОКР станкостроителя Weisser в южной Германии, говорит, что полигональные соединения или полигональные валово-втулочные соединения — хорошая альтернатива этим традиционным методам соединения для компонентов трансмиссии.
«Полигональные соединения — не новость», — говорит он. «Разработанные для устранения общих проблем отказов, связанных со шлицами и ключевыми посадочными валами, общая полигональная система — проверенный превосходный метод для создания требовательных механических соединений, которые сильнее, точнее и имеют существенно более длительный срок службы, потому что эффективное распределение нагрузки практически устраняет точечный контакт, минимизируя усталость от напряжений и искажения. Полигон имеет большую способность к крутящему моменту, чем любое другое валовое соединение. Передача силы и нагрузочные рейтинги оптимизированы, и более короткое валовое соединение часто может быть использовано, экономя ценное пространство. Меньшая ускоренная масса в меньшем пространстве, таком как коробки передач, способствует вышеупомянутой топливной эффективности».
Тем не менее, он говорит, автопроизводители пока не приняли полигональные соединения для своих трансмиссий. Одна из причин — детали трудно обрабатывать. Однако технология неокруглого точения Weisser может изменить это, позволяя производителям точить готовые полигональные формы в одной установке на одном станке. Такая способность может сделать неокруглое точение более эффективной альтернативой профильного фрезерования и шлифования, обычно используемых для производства традиционных валово-втулочных соединений автомобилей.
С момента своего введения в 1993 году неокруглое точение использовалось для твёрдой и мягкой обработки возвратно-поступательных поршней ДВС из алюминия и стали, закаленных коленватов, полигональных профилей или форм, и автомобильных топливных насосов. Теперь Weisser работает над несколькими проектами с OEM, чтобы продемонстрировать, как более широкое принятие этого процесса может сделать возможным замену традиционных валово-втулочных соединений на полигональные соединения.
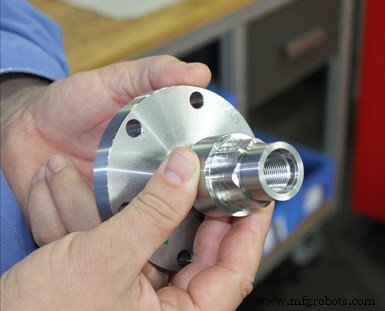
Полигональные валы разработаны для устранения общих проблем отказов, связанных со шлицами и ключевыми посадочными валами. Полигон имеет большую способность к крутящему моменту, чем любое другое валовое соединение. Передача силы и нагрузочные рейтинги оптимизированы, и более короткое валовое соединение часто может быть использовано для экономии места.
Например, система неокруглой обработки Hyperspeed Oval Turning (HOT) компании — отдельный блок, интегрирующийся с вертикальным токарным станком компании Vertor. Овальные или неокруглые формы производятся взаимодействием оси шпинделя заготовки с осью подачи, генерирующей диаметр инструмента.
Режущая кромка инструмента движется в том же направлении оси X и перпендикулярно оси шпинделя заготовки. Режущая кромка может быть позиционирована переменно в этой номинальной плоскости для производства радиальных и фронтальных контуров или полусферической неокруглости. Weisser использует линейные приводы вместо шарнирно-винтовых пар для разгона блоков овального точения.
Мощность динамического привода частично требуется для разгона массы и частично требуется как сила, действующая на режущую кромку инструмента во время обработки. Режущий инструмент может быть разогнан в радиальном осциллирующем движении на 130 G. Этот уровень ускорения настолько экстремален, даже для последних ЧПУ Siemens и Bosch Rexroth, что большинство приложений включают ускорения только 30-90 G.
«Для заданной неокруглости максимально допустимый об/мин заготовки связан с максимальным ускорением режущего инструмента, производимым осциллирующим приводом. Номинальное ускорение 30 G обеспечивает высшую точность и генерацию первоклассной чистовой поверхности», — говорит Ёрг.
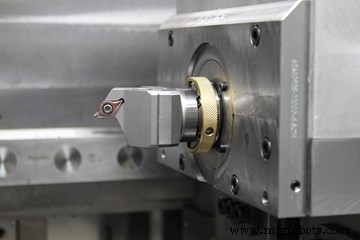
Движение режущей кромки инструмента в направлении оси X и, следовательно, перпендикулярно оси шпинделя заготовки. Режущая кромка может быть позиционирована переменно в этой номинальной плоскости для производства радиальных и фронтальных контуров или полусферической неокруглости.
Несмотря на высокое номинальное ускорение, специальные амортизирующие свойства, как говорят, обеспечивают точность, ограничивая силу, оказываемую на базовую структуру станка. «Наша система компенсирует силы ускорения, превращая работу ускорения в кинетическую энергию, так что вибрации станка устраняются и достигаются высокие качества поверхности», — объясняет Ёрг. «Благодаря интегрированной компенсации режущих сил, чистые режущие силы (пассивные силы) могут быть почти полностью нейтрализованы».
Один из клиентов Weisser производит полигональные кулачки менее чем за одну минуту в одной установке и четырёх проходах точения, включая лицевую обработку и фаску. На 1500 об/мин блок неокруглого точения генерирует подачу 0,1 мм на оборот и глубину реза 0,8-2 мм. Детали завершаются с точностью ±10 микрон.
Другой клиент, который пошёл дальше многих международных конкурентов, уже интегрировал полигональное соединение в новопроектированную коробку передач, используя технологию HOT Weisser. «Клиент заменил шлицевой вал полигональным валом в седьмой передаче, что сократило длину вала с 20 до 12 мм, так как полигон имеет большую способность к крутящему моменту, чем любое другое валовое соединение», — говорит Ёрг. «Так что более короткое валовое соединение может быть использовано и ценное пространство сэкономлено». Экономия пространства помогла оптимизировать передаточное отношение первой передачи, которое встречало проблемы усталости с оригинальным дизайном.
Продвигая свою технологию HOT для полигональных валово-втулочных соединений, Weisser к настоящему времени продала около 100 станков с интегрированным блоком неокруглого точения. Теперь она предлагает свой вертикальный токарный станок Vertor C с автоматическим сменщиком инструментов для ещё более гибкой обработки. Согласно Ёргу, достижимая точность сейчас ограничена возможностями ЧПУ. «Если вы запускаете станок на 1800 об/мин и хотите обработать деталь с разрешением в один градус с нашим блоком неокруглого точения, контроллер должен обрабатывать 9180 сигналов в секунду. Мы говорим о разрешении в области наносекунд. Это ограничивающий фактор. Но мы работаем над дальнейшим сужением этих системных границ для обработки на микронном уровне допуска».
Промышленное оборудование
- Трансмиссионная жидкость: назначение, важность и руководство по обслуживанию
- Топ 3 тренда, движущие сервитизацию производства в 2024 году
- Как усиленная политика «Buy American» может подстегнуть американское производство
- Как «цифровые реинкарнации» производителей опережают конкуентов в Индустрии 4.0
- Ведущие производители промышленных передач: надежность и производительность
- ЧПУ-точарный станок Fagor 8050TC: интуитивное, безобучающее управление для точения, фасовки и нарезки резьбы
- CTX 410 и 510: универсальные токарные станки нового поколения
- Точные косые токарные центры для высокоточной обработки
- Расширение возможностей ЧПУ токарных станков: от точения к фрезерованию и сверлению
- Оптимизация machining centers для токарных операций