



Раскрываем механику высокоподовых торцевых фрез для превосходной фрезеровки
Высокоподовая торцевая фреза — это тип инструмента высокоэффективного фрезерования (HEM) со специализированным профилем конца, позволяющим инструменту использовать эффект утончения стружки для драматически увеличенных подач. Эти инструменты предназначены для работы с экстремально низкой осевой глубиной резания, чтобы режущее действие происходило вдоль изогнутого ребра нижнего профиля. Это позволяет нескольким явлениям произойти:
- Низкий угол наклона вызывает перенос большей части режущей силы осево вверх в шпиндель. Это составляет меньше дефлекции, так как гораздо меньше радиальная сила толкает резак с его центральной оси.
- Удлиненный изогнутый профиль нижнего ребра вызывает эффект утончения стружки, позволяющий агрессивные подачи.
Низкий угол наклона высокоподовой торцевой фрезы
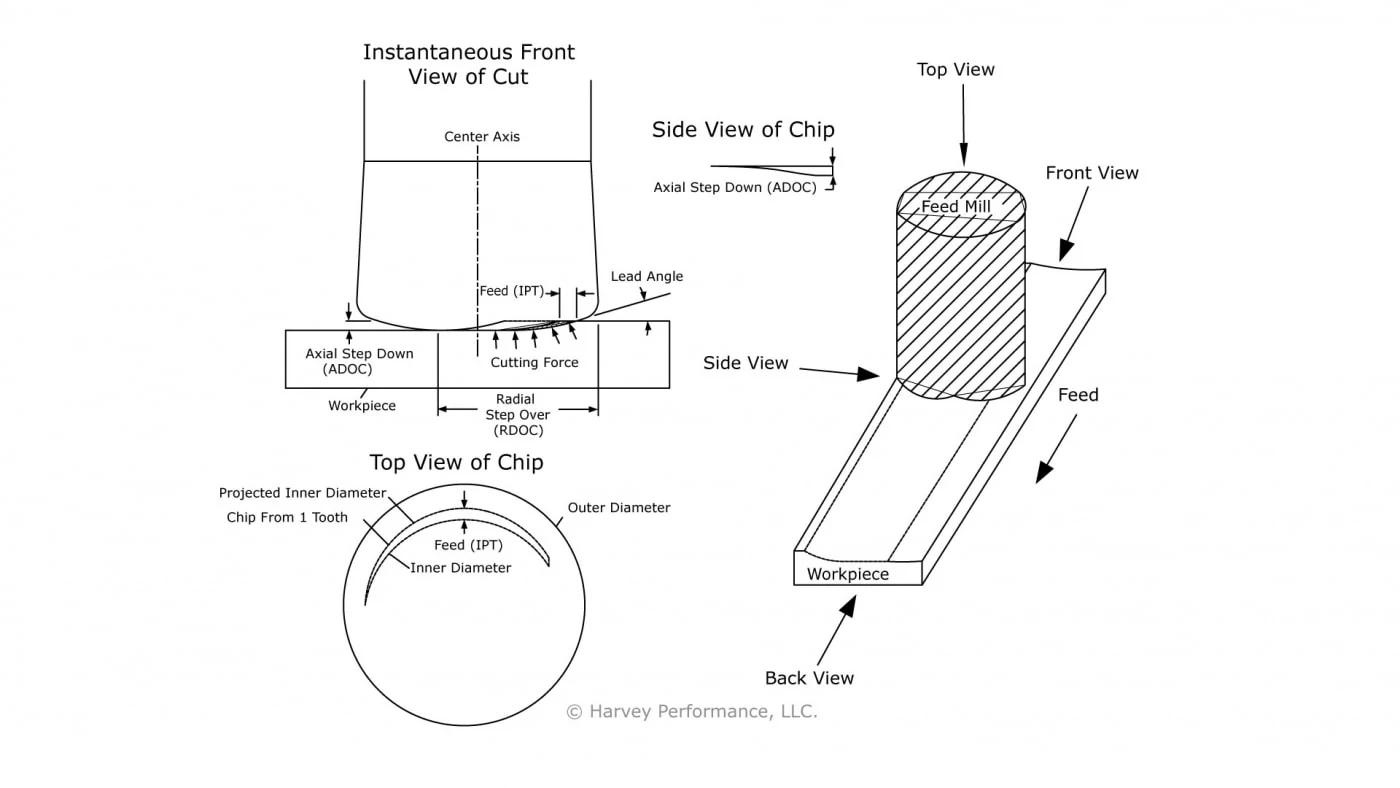
Как видно на Рисунке 1 ниже, когда высокоподовая торцевая фреза правильно зацеплена с заготовкой, низкий угол наклона, в сочетании с низкой осевой глубиной резания, переносит большинство режущей силы вверх вдоль центральной оси инструмента. Низкое количество радиальной силы позволяет более длинным захождениям использоваться без неблагоприятных эффектов вибрации, которые приведут к поломке инструмента. Это полезно для приложений, требующих низкого количества радиальной силы, таких как обработка тонких стенок или контурирование глубоких карманов.
Фрезы с высокой подачей имеют агрессивные подачи
Рисунок 1 также изображает мгновенный снимок стружки, формируемой при зацеплении в правильном черновом пути инструмента. Обратите внимание, как стружка (помеченная диагональными линиями) утончается по мере приближения к центральной оси инструмента. Это из-за изогнутой геометрии нижнего ребра. Из-за этого явления утончения стружки подача инструмента должна быть увеличена, чтобы инструмент активно участвовал в резании и не скользил по заготовке. Сколжение увеличит трение, что в свою очередь повысит уровень тепла в зоне резания и вызовет преждевременный износ инструмента. Поскольку этот инструмент требует увеличенной нагрузки на зуб для поддержания жизнеспособного режущего ребра, инструменту было дано имя «Высокоподовая фреза».
Другие явления из-за изогнутой геометрии нижнего ребра
Изогнутая геометрия нижнего ребра также санкционирует следующие действия:
- Программируемый радиус, добавляемый к CAM траектории инструмента
- Образующиеся скаллы (scallops) при фасочных операциях
- Стружки разной формы при слотинге, по сравнению с HEM черновой обработкой
Программируемый радиус
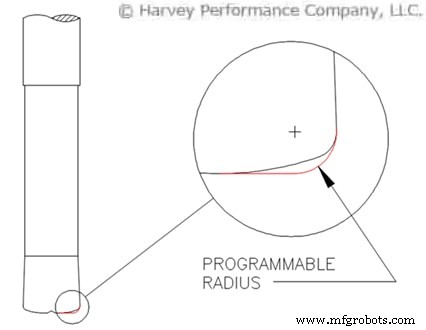
Высокоподовые торцевые фрезы Helical Solutions имеют двойной радиус нижнего ребра. Из-за этого точный профиль не может быть легко запрограммирован некоторым CAM ПО. Поэтому теоретический радиус используется для легкой интеграции. Просто запрограммируйте траекторию bullnose и используйте теоретический радиус (видно ниже на Рисунке 2) из таблицы размеров как угловой радиус.
Управление скаллами
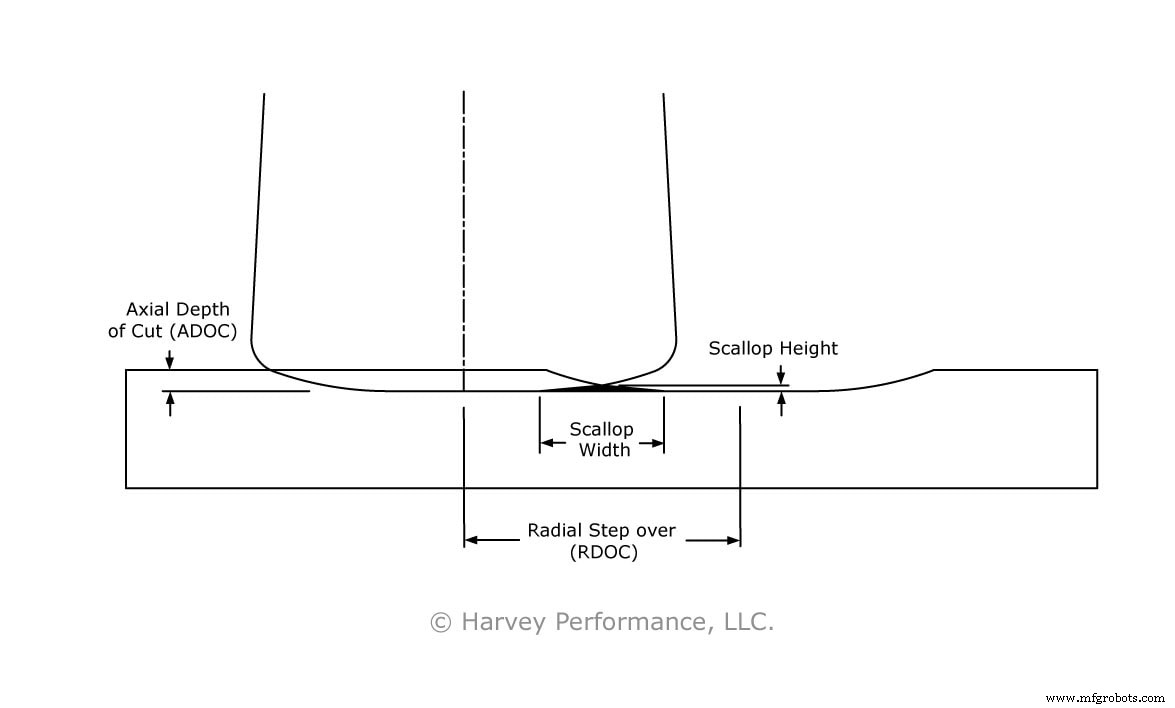
Скалл (scallop) — это гребень материала, оставляемый режущими инструментами с изогнутыми профилями. Три основных фактора, определяющие высоту и ширину скаллов:
- Осевая глубина резания
- Радиальная глубина резания
- Кривизна нижнего ребра или угол наклона
Рисунок 3 ниже изображает профиль скалла типичного чернового реза с 65% радиальным перекрытием и 4% осевой глубиной резания. Затененная область представляет скалл, оставшийся после 2 черновых проходов и идущий параллельно траектории инструмента.
Рисунки 4 и 5 показывают эффекты радиальной и осевой глубины резания на высоту и ширину скаллов. Эти фигуры должны рассматриваться в контексте Рисунка 3. Процент от диаметра используется вместо стандартных единиц измерения, чтобы показать, что этот эффект можно предсказать при любом размере инструмента. Рисунок 4 показывает, что скалл начинает формироваться, когда инструмент запрограммирован с радиальным шагом между 35% и 40%. Высота растет экспоненциально до максимума на осевой глубине резания. Рисунок 5 показывает, что есть линейная зависимость между радиальным шагом и шириной скалла. Никакой зависимости не видно между шириной скалла и осевой глубиной резания, пока ADOC и радиус кривизны нижнего режущего ребра остаются последовательными.
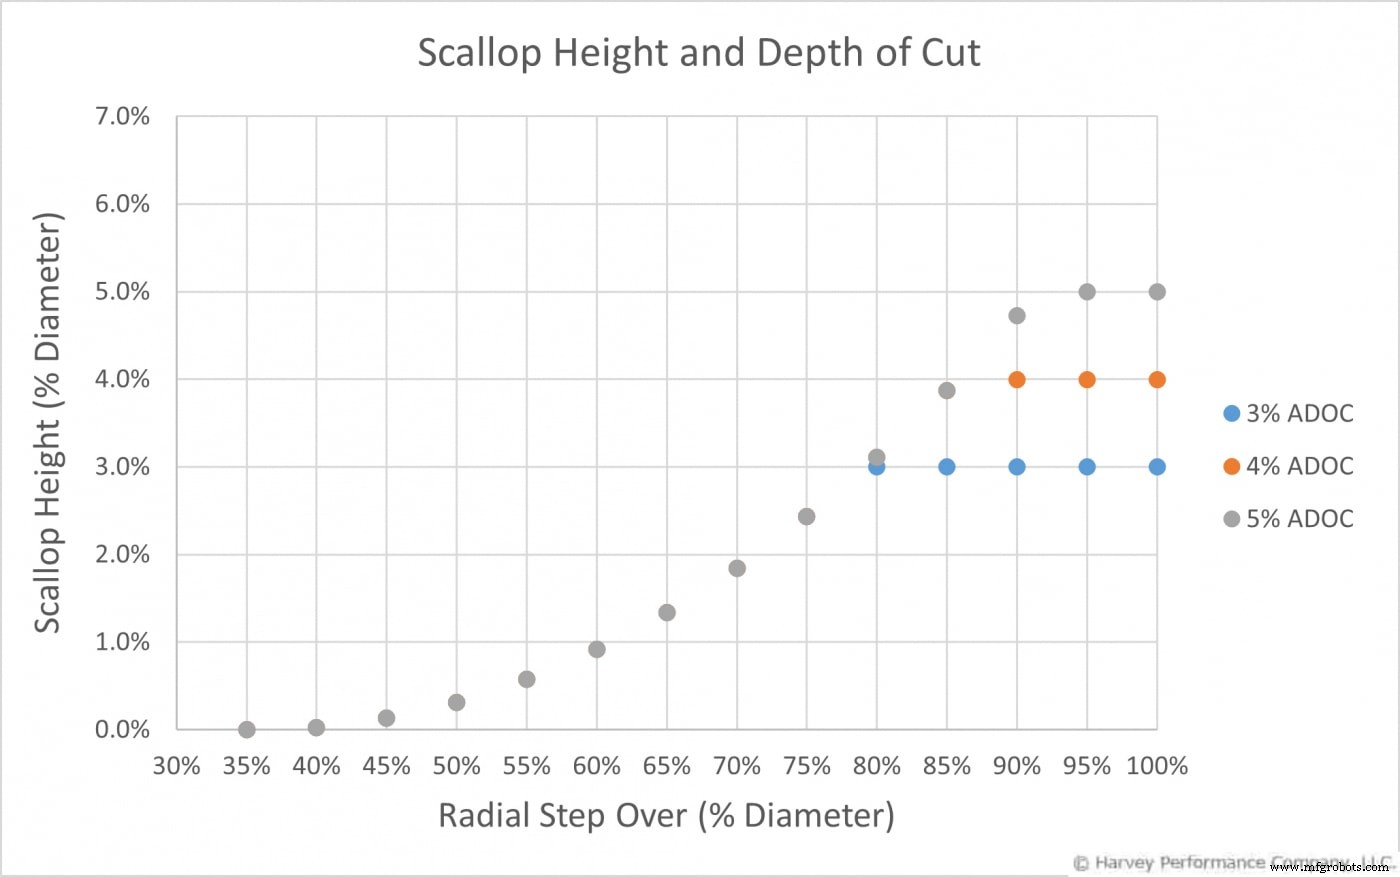
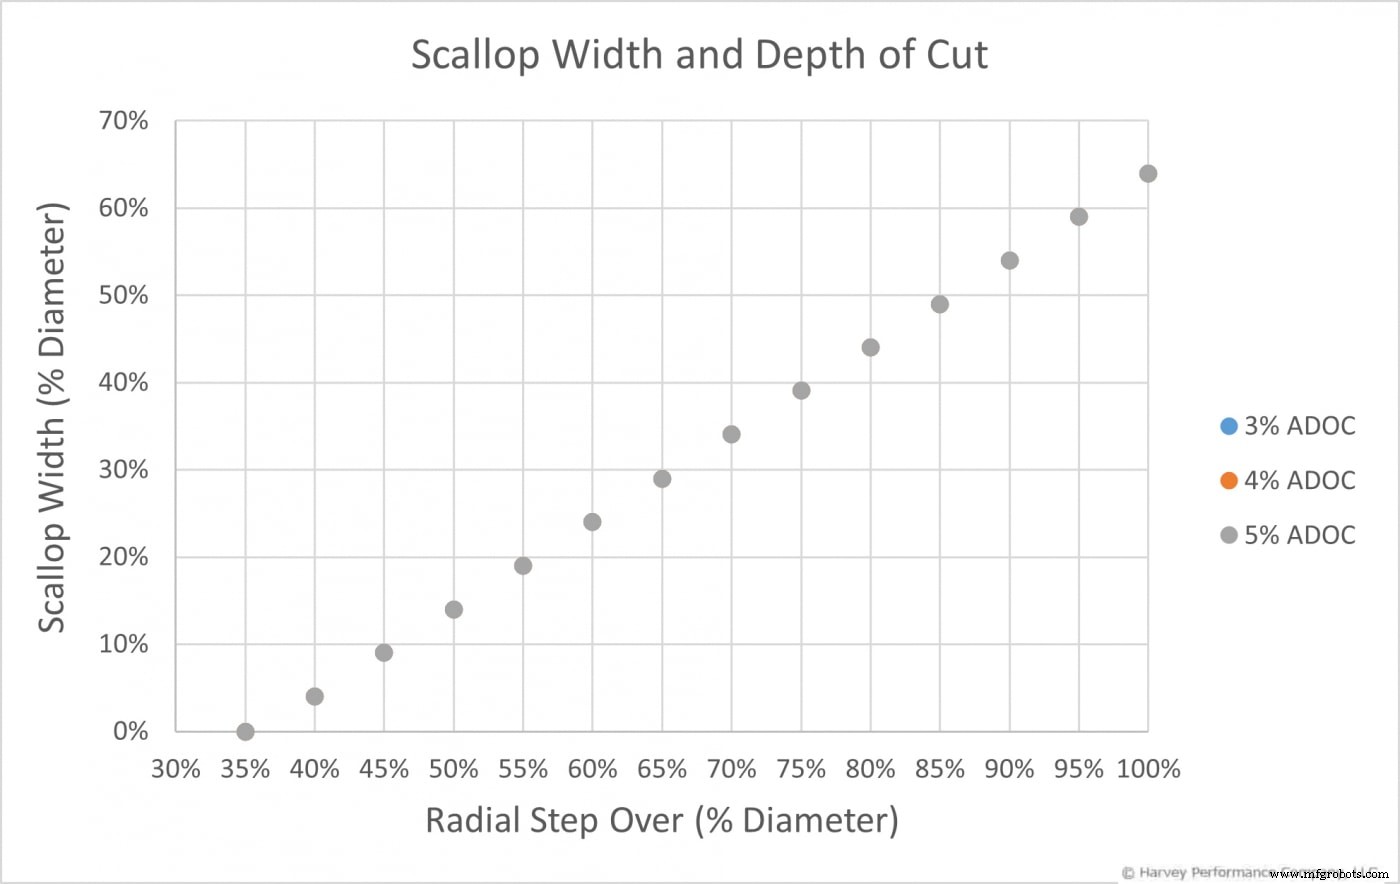
Из графиков на Рисунках 4 и 5 мы получаем следующие уравнения для размеров скаллов.
Примечания по этим уравнениям:
- Эти уравнения применимы только для высокоподовых торцевых фрез Helical Solutions
- Эти уравнения приблизительные
- Уравнение высоты скалла неточно после достижения осевой глубины резания
- RDOC в терминах процента диаметра (.55 x Диаметр, .65 x Диаметр и т.д…)
Кривизна нижнего ребра высокоподовых торцевых фрез
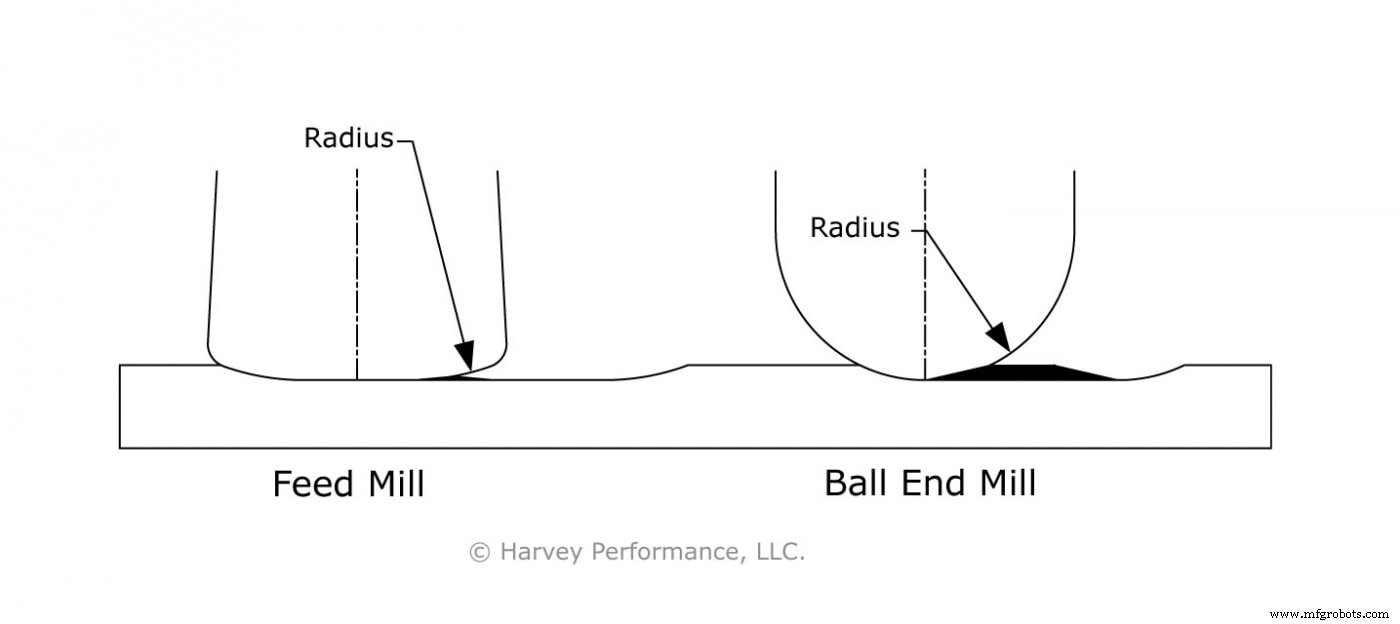
Чем меньше радиус кривизны, тем больше высота скалла. Например, большой частичный радиус нижнего режущего ребра высокоподовой торцевой фрезы Helical Solutions оставит меньший скалл по сравнению с шаровой фрезой, запрограммированной с той же траекторией. Ширина и высота скалла заметно больше для шаровой фрезы, потому что у нее меньший радиус кривизны.
Полный слотинг
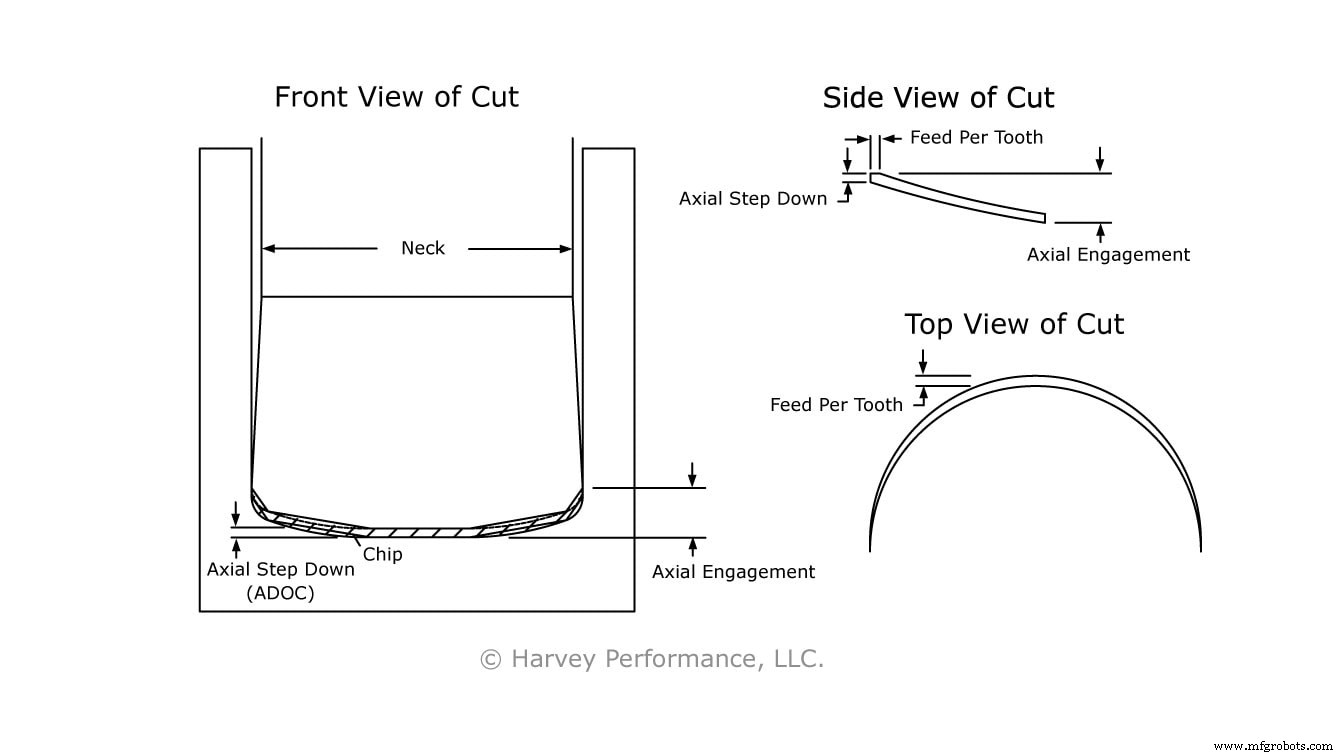
При слотинге подача должна быть сильно снижена относительно черновой обработки, так как большая часть нижнего режущего ребра зацеплена. Как показано на Рисунке 7, осевой шаг вниз не эквивалентен осевому зацеплению. После зацепления в полном слоте стружка становится сложной формой. Просматривая стружку сбоку, вы можете видеть, что инструмент не режет всю осевую зацепленность в одну точку времени. Стружка следует контуру на срезе слота в форме нижнего ребра инструмента. Из-за этого явления стружка впадывает в самую низкую точку слота и затем обратно до самой высокой точки осевого зацепления по боку. Это создает длинную тонкую стружку, которая может забить малые желоба флют инструмента, ведущую к преждевременной поломке инструмента. Это можно решить снижением подачи и увеличением количества СОЖ в операции.
В резюме, изогнутый профиль нижнего ребра инструмента позволяет более высоким подачам при высокоподовом фрезеровании, из-за эффекта утончения стружки, который он создает с низким углом наклона. Этот низкий угол наклона также распределяет режущие силы осево вместо радиально, снижая количество вибрации, которую нормальная торцевая фреза может испытать под теми же условиями. Токари должны быть осторожны, так как изогнутое нижнее ребро также позволяет формированию скаллов, требует программируемого радиуса при использовании некоторых CAM пакетов и делает слотинг не почти так продуктивным, как черновые операции.
Станок с ЧПУ
- Предотвращение ломания фрезеров: экспертные стратегии надежной обработки
- Выбор лучшего инструмента для резки листового металла: CNC-ножницы, плазма, водорез и волоконный лазер
- Эволюция расточных станков: от ручных инструментов XVIII века к современной ЧПУ-точности
- Vespel® полиимид: материал выбора для авиакосмической отрасли
- Экспертное руководство по устранению неисправностей фрезеров: предотвращение износа и поломок
- Освоение высокоэффективного фрезерования: методы и преимущества
- Освоение микромеханической обработки миниатюрными фрезами: точность и производительность
- Продление срока службы концевой фрезы: проверенные стратегии против поломок и затрат
- Максимизация производительности высокобалансированных концевых фрез: советы по долговечности и точности
- Вставные фрезы (Insert End Mills): полное руководство по эффективности и производительности