



Оптимизация параметров обработки для ультра-миниатюрного инструмента: Руководство по точной обработке
Высокоточная обработка — это подраздел субтрактивного производства, который набрал популярность за годы, особенно по мере роста отраслей вроде медицинской, стоматологической, штамповочно-матричного и полупроводникового производства. Некоторые задания могут требовать экстремально малые диаметры (до даже .001") и ультра-точные допуски. С таким миниатюрным инструментом токари должны использовать другие практики обработки, чем иначе бы, так как общие проблемы, возникающие с более крупными торцевыми фрезами, усиливаются в применениях миниатюрного инструментария. Скорости и подачи становятся критическими для обеспечения выживания вашего инструмента на задании.
Где происходит поломка с миниатюрным инструментом
Когда поломка случается с миниатюрным инструментом, важно определить, где на инструменте происходит поломка. Точки поломки иногда довольно трудно увидеть с таким малым инструментом. Нахождение локации, когда возможно, помогает диагностировать проблему. Например, если поломка происходит вдоль длины режущей части, может быть забивание стружки. Если забивание стружки — проблема, полезно снизить подачу и уменьшить глубину резания за проход. Если инструмент ломается на переходном угле к шпоне, это может быть из-за нескольких вещей. Первым инстинктом должно быть проверка биения инструмента. Биение должно измеряться менее .0001". В этом случае проверьте установку инструмента, чтобы убедиться, что инструмент стабилен в держателе. Другая проблема может быть избыточное давление на инструмент из-за высокого давления СОЖ или даже дефлекции. Дефлекция происходит, когда режущее давление заставляет инструмент слегка согнуться — в этом случае инструмент ломается в своей самой слабой точке. Чтобы минимизировать возможность дефлекции, обеспечьте, чтобы инструмент был максимально возможным диаметром и кратчайшей длиной режущей части для задания.
Советы для избежания будущих поломок
Есть несколько разных точек интереса, на которых нужно сфокусироваться, чтобы предотвратить поломку инструмента.
Правильный инструмент
Определение правильной торцевой фрезы — необходимый первый шаг к предотвращению поломки. Выбор материал-специфичной торцевой фрезы предпочтителен, особенно с более сложными для обработки материалами. Материально-специфичные инструменты Harvey Tool имеют разные геометрии и покрытия для разных материалов. Например, наши алюминий-специфичные торцевые фрезы имеют переменный спиральный угол около 42°, тогда как высокотемпературные сплав-специфичные торцевые фрезы, которые мы предлагаем, имеют переменный спиральный угол около 34°. Инструмент с нечетным числом флют или переменным спиральным углом или шагом также помогает избежать вибрации, которая может привести к поломке в процессе обработки. Подходы также меняются в зависимости от приложения. Со слоттингом, например, жесткость критична для успеха, поэтому рекомендуется инструмент с максимально возможным числом флют.
Установка инструмента
Чем меньше инструмент, тем хрупче он. Поэтому правильная манипуляция до и во время установки критична. Ключевым является хранение инструмента в оригинальной упаковке, если он не в станке, и защита кончика при позиционировании инструмента в держателе. Определение СОЖ для миниатюрного инструментария также критично, чтобы убедиться, что высокое давление от СОЖ не вызывает повреждение инструмента. Высокое давление СОЖ прямо на инструмент почти всегда вызывает какую-то форму поломки. По этой причине высокое давление СОЖ не рекомендуется на меньшем конце спектра миниатюрного инструментария. В этом случае наводняющее СОЖ — рекомендуемый подход.
Параметры работы миниатюрного инструментария
Скорость вращения торцевой фрезы определяется на основе диаметра инструмента, поэтому чем меньше инструмент, тем выше RPM. Для обеспечения лучшего срока службы инструмента критично запускать меньшие торцевые фрезы по рекомендованным параметрам.
Таблицы скоростей и подач Harvey Tool перечисляют рекомендации для SFM, нагрузки на зуб и глубины резания на основе материала резания, диаметра инструмента и режущего приложения. Для расчета скоростей и подач с использованием таблиц Harvey Tool, следуйте следующим формулам и нашим рекомендованным параметрам:
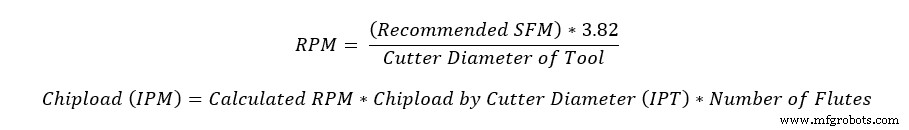
Примечание*: Часто есть ограничения со станками, используемыми для этих инструментов. Один из самых частых вопросов о наших скоростях и подачах для миниатюрных торцевых фрез — как скорректировать для этой высокой скорости. Мы рекомендуем установить RPM на то, что может выдержать станок (или максимально быстрое, с чем клиент чувствует себя комфортно) и сохранить подачи и глубину резания теми же.
Выбор параметров глубины резания для миниатюрного инструментария cực важно в зависимости от приложения. Например, параметры чистовой обработки часто имеют гораздо более высокую скорость и подачу, чем слотинг или черновая обработка, но проходы глубины резания намного меньше. Это позволяет инструменту работать на таких высоких параметрах без поломки, так как контакт с заготовкой меньше.
Использование миниатюрного инструментария может быть немного пугающим, если вы никогда не использовали его раньше. Проблемы, возникающие с более крупными торцевыми фрезами, имеют тенденцию усиливаться с меньшими инструментами. Очень важно иметь правильную торцевую фрезу для приложения. Скорости, подачи и глубина резания также существенны для правильной резки. С меньшим инструментом приходят более высокие скорости. Всегда следуйте рекомендованным производителем скоростям и подачам, снижая скорость при необходимости для приспособления к возможностям станка. В конце концов, если поломка случается, обязательно найдите, где поломка, чтобы помочь диагностировать проблему.
Станок с ЧПУ
- Освоение деревянного токарного станка: пошаговое руководство для начинающих
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Выбор фрез для CNC-маршрутизатора в деревообработке: практическое руководство
- Максимизация точности станков с ЧПУ: Практическое руководство по точности и надежности
- Зацепление в углах: мастерство точного фрезерования для высокого качества углов
- Мастерство параметров ЧПУ-токарной обработки для точной механической обработки
- Использование высокопроизводительных метрик для сокращения затрат на инструмент в производстве
- Оптимизация срока службы инструмента с данными станка: современное руководство
- Как стратегические коллаборации ускоряют разработку инструментов
- Добавление нового инструмента на станок ЧПУ: Пошаговое руководство