



Концевые фрезы: универсальные решения для чернового снятия и финишной обработки
Существует тип, геометрия и покрытие практически для любого применения или материала
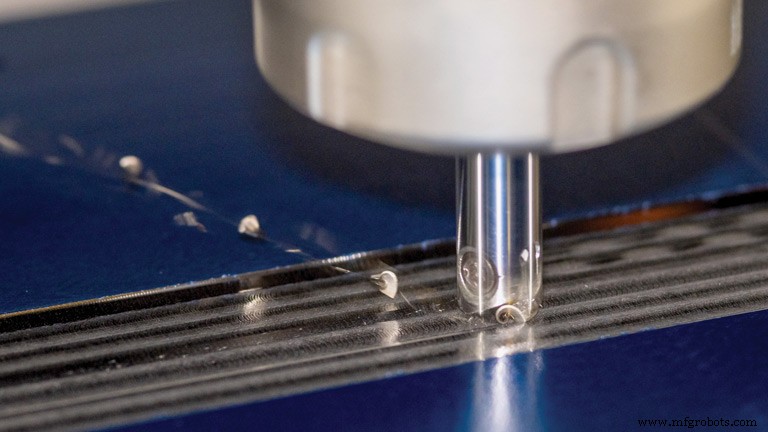
Концевые фрезы разработаны для помощи цехам любого размера в максимизации ресурса инструмента и продуктивности и сокращении простоев — будь то грубое снятие большого объема материала или получение тонких чистовых поверхностей на материалах, столь разнообразных, как закаленная сталь для форм и штампов, жаропрочные сверхсплавы для авиакосмоса, титан и инконель для медицинских применений.
Операции обработки включают фрезерование, сверление и растачивание, профилирование, контурирование и мультифункциональную обработку комбинированными инструментами. Лучшие решения зависят от тщательного внимания к выбору: резец с механически закрепляемыми пластинами или твердосплавной моноблок, геометрия, режущий материал, покрытия, подготовка режущей кромки и др. Обзор доступных продуктов и технологических выборов от ведущих производителей концевых фрез.
Резцы с пластинами и твердосплавные моноблоки
Ingersoll Cutting Tools (Рокфорд, Иллинойс) предлагает широкий спектр концевых фрез: твердосплавные 90° шарообразные, Toroidal (bull nose) и высокоподаточные (hi-feed) типы, а также резцы с пластинами в модульных и интегральных шанковых исполнениях. Широкий ассортимент позволяет клиентам выбирать из множества геометрий, спроектированных для оптимальной производительности в различных условиях резания и приложениях.
«Наши клиенты сталкиваются с ежедневными вызовами по инструменту: максимизация ресурса, продуктивности, минимизация простоев», — говорит Уильям Фиоренца, менеджер по продуктам для форм и штампов. «Мы решаем эти три вызова, работая тесно с клиентами, изучая их приложения и глубоко понимая условия резания, станочные возможности и ограничения оборудования. Следующий шаг — рекомендации инструмента, соответствующие приложению».
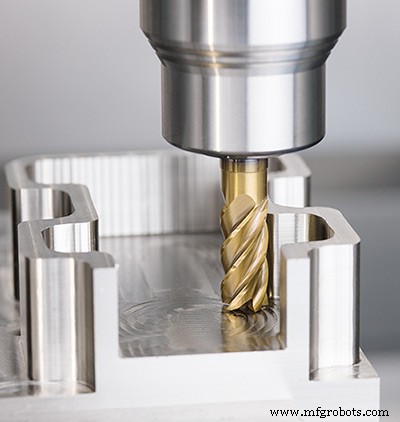
Ingersoll представила четыре новые линейки фрез: три с пластинами и одна твердосплавная. Включают недавно представленную линейку NanoFeed для высокоподаточного фрезерования; серию вставок HiPosSFeedV 05 90° плечевых фрез и высокоподаточных фрез; серию вставок GoldSFeed 04 высокоподаточных фрез; и новую линейку твердосплавных RhinoRounds. Три линейки с пластинами следуют тренду предложения резцов с пластинами в малых диаметрах (0,236" / 6 мм – 1,25" / 31,75 мм), достигаемого за счет меньших вставок (IC 4, 5, 6, 8 мм). Меньшие вставки позволяют более плотные резцы с пластинами.
Линейка NanoFeed высокоподаточного фрезерования доступна в 8 корпусах резаков — 4 стальные и 4 паяные твердосплавные для дополнительной жесткости. NanoFeed имеет угол наклона 20°, высокоподаточный однотеревой дизайн с прессованными каналами СОЖ для точной подачи воздуха или СОЖ на режущую кромку.
Наклон 20° дает 3-кратный множитель подачи. Боковые стенки вставки слегка подогнуты назад для дополнительного клиренса для стружки по бокам. Макс. глубина резания 0,5 мм для вставки 8 мм и 0,3 мм для 6 мм. NanoFeed доступна в твердосплавном сорте IN2504 для твердой обработки.
«Очень распространенные радиусы скругления, используемые дизайнерами: 0,125, 0,250, 0,375" (3,175, 6,35, 9,5 мм). Резцы с пластинами малых размеров IC, как NanoFeed 6 и 8 мм, могут быть крайне полезны. При фрезеровании скругления в той же оси, что и инструмент, может существовать условие "размер в размер", если радиусы резца и детали совпадают.
«Например, инструмент 0,375" (9,5 мм) фрезерует радиус 0,1875" (4,76 мм) — это размер в размер. Не способствует хорошему условию резания», — говорит Фиоренца. «Лучше фрезеровать тот радиус 0,1875" инструментом меньшего диаметра, например 8 мм с радиусом 4 мм. Это позволяет инструменту лучше вести угловой радиус. Резание более свободное с меньшей вибрацией».

Новая линейка Ingersoll 5-, 6- и 7-лезвиечных твердосплавных RhinoRound с переменным шагом предназначена для полуфинишной, финишной и высокоэффективной обработки, где большее число лезвий дает большую продуктивность. Инструменты отлично работают в материалах твердостью 28 HRC и выше: стали, нержавейка, чугун, жаропрочные сплавы.
Переменный шаг снижает вибрацию при зацеплении множества лезвий и дает комбинацию сниженных режущих усилий и отличного вывода стружки. Резцы RhinoRound RE1 и REB доступны с опциями длины лезвия и угловых радиусов. 5- и 6-лезвиечные также как шарообразные. Каждый имеет эксцентрическую заточку, хорошо работающую в умеренно твердых материалах, все из субмикронного субстрата для хорошей вяжкости и износостойкости. Все RhinoRounds в сорте IN2205 — нано-слоистое PVD-TiAlCN уникального порошково-голубого цвета.
Решения под вызовы материалов
Emuge-Franken USA (уэст-Бойлстон, Масс.) предлагает экспертизу и решения по концевым фрезам для труднообрабатываемых материалов.
Фрезы TiNox-Cut, например, для высокопроизводительной обработки требовательных материалов: инконель/никелевые сплавы, титан, нержавейка. Изготовлены из премиального ультрамелкозернистого твердого сплава с максимизированной поперечной прочностью на разрыв для высокоударных приложений, дают впечатляющие результаты против обычных фрез, по словам Дэна Дойрона, менеджера по фрезерным продуктам Emuge-Franken USA. «Передовые многослойные PVD-покрытия выдерживают избыточное тепло и дают отличную износостойкость для долгого ресурса. Геометрия инструмента дает минимальную вибрацию при обработке твердых материалов».
«Недавно работали с клиентом по улучшению ресурса и сокращению тактового времени при фрезеровании 400-й нержавейки твердостью 40 HRC», — говорит Дойрон. «После анализа приложения и текущих фрез рекомендовали TiNox Trochoidal — сократили тактовое время вдвое с 2 часов до 1 и увеличили ресурс в 5 раз». Кроме того, решение сэкономило 88% затрат на работу: хотя Emuge дороже за инструмент, потребовалось только 16 фрез против 200 оригинальных.
Emuge-Franken TiNox Trochoidal имеют комбинацию проприетарного TiN/TiALN покрытия и струколомной кромки, снижающей напряжения и вибрацию при обработке нержавейки и титана. Струколомка уменьшает длину стружки до малых сегментов, облегчая вывод, особенно в глубоких карманах. Все инструменты с СОЖ для макс. производительности.
Рассчитаны на трохоидальное фрезерование через перекрывающееся движение круговых траекторий — могут черновить и доводить на 30% быстрее стандартных дизайнов, значительно увеличивая ресурс.
Для практически всех материалов и приложений TOP-CUT VAR высокопроизводительные фрезы с переменным спиралем от Emuge-Franken имеют геометрию и покрытие, делающие их равноэффективными в множестве джобшоп-приложений и сложных производственных операциях.
По Emuge-Franken, TOP-CUT VAR имеют уникальные геометрии лезвий и профилей, оптимизированные для долгого ресурса и превосходной производительности в черновой и чистовой обработке. Переменный угол спирали дает мощное демпфирование вибраций, точно заточены с передовым препарированием кромки для макс. вывода стружки. Малый фаска защищает режущие кромки от сколов. Toroidal фрезы имеют полностью смешанные угловые радиусы для продления ресурса и улучшения чистоты поверхности.
Все TOP-CUT VAR имеют передовое ALCR PVD покрытие для выдающейся производительности и продленного ресурса при высоких температурах. Проприетарный субмикронный твердый сплав дает макс. абразивную стойкость и долговечность.
Дойрон говорит, что клиент Emuge SB Dezigns (Норт-Ист, Мэриленд) сталкивался с длинными тактовыми временами фрезерования нержавейки штока для гонок. Успешная реализация TOP-CUT VAR вместе с фрезерным патроном Emuge FPC сэкономила 62% затрат. Раньше SB Dezigns использовали пару разных брендов фрез и не оптимизировали процесс. Билли Крабтри, владелец/CEO SB Dezigns: «С фрезами и держателем Emuge мы экономим 30+ часов механической обработки и $5000+ на каждые 500 штоков».
Инструменты под приложения и материалы
GWS Tool Group (Таварес, Флорида) — вертикально интегрированный производитель высокоинженерных кастомных, стандартных и модифицированных стандартных режущих инструментов, включая концевые фрезы. Фрезы от общего назначения до приложение-специфичных или материал-специфичных, по словам Дрю Страучена, исполнительного вице-президента. «Часто кастомные решения вытекают из стандартных инструментов, адаптированных под приложение клиента. Для лучшего решения мы вникаем в инфо приложения: материал? Геометрия детали? Финальная цель? Длинный ресурс? Быстрые такты? Какое качество поверхности?»
Ответы для аэрокосмических клиентов GWS — обычно структурные компоненты коммерческой и оборонной авиации: алюминий, титан, композиты, жаропрочные сплавы для горячей стороны двигателя. Автопром — высококремнистый алюминий, высокопрочный чугун, компактная графитная чугун (CGI) — фундамент перехода авто на легкие материалы. Медицинский сектор — нержавейка, титан, кобальт-хром для имплантатов (винты для костей, коленные суставы).
GWS предлагает кастомные паяные керамика-твердый сплав фрезы для жаропрочных сверхсплавов и 5-7-лезвиечные покрытые твердосплавные фрезы с материал-специфичной геометрией и препарировкой кромки для титана. Для неферро-приложений — PCD инструментарий один из самых горячих зон роста: паяные PCD вставки и моноблоки PCD для алюминиевых литьев и 8-гранных PCD сверл для аэрокосмических композитов (обшивка, лонжероны крыльев).
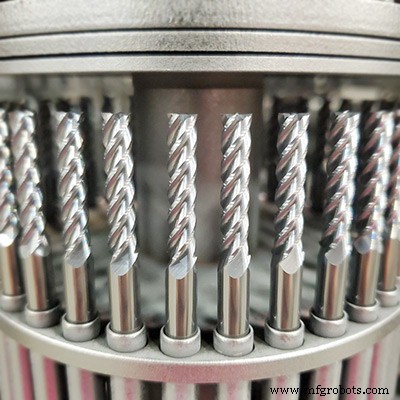
«Растет спрос на инструменты, делающие больше за одну установку», — говорит Страучен. «Наш Hurrimill AT4 4-лезвиечный мультифункциональный конец — all-terrain инструмент для сверления и рампинга, контрсверления, высокоскоростной обработки и конвенционального щелевого/чернового фрезерования. Джобшопы делают больше с одним инструментом в шпинделе, выполняющим несколько операций и крайне прощающим ошибки. Сверло и фреза в одном с новым PVD покрытием FX7 для щелевого и профильного фрезерования, рампинга, пленжинга, высокоскоростного фрезерования, черновой и чистовой обработки».
«Клиенты фокусируются на тактовом времени и пропускной способности. Знают: главные затраты — время. Мы фокусируемся на экономии тактового времени через более высокие скорости снятия металла, снижение стоимости детали через длинный ресурс, сокращение смен инструмента через кастомные решения, объединяющие несколько инструментов в один — напр., ступенчатое сверло со счетчиком делает 3 операции».
Страучен говорит, что Alumigator ASR5 5-лезвиечный СОЖ супер-черновик GWS способен на высокоскоростное черновие и доводку алюминия на 18 000–20 000 об/мин. «С высокоскоростным высокомощным ЧПУ достигаем 1000+ ipm и 200+ in³/min скорость снятия металла».
Многие стандартные инструменты GWS, как для титана, начинались как кастомные. «Линейка высокоподаточных фрез для титана разрабатывалась как кастомная сначала. Успех был таким, что создали стандартное портфолио. Пришлось работать с клиентами по перепрограммировке траекторий — такой инструмент очень эффективен с правильным путем. High Feed фреза для Z-уровневой обработки в 5-осевом фрезеровании».
Приложение-специфичность или универсальность?
Iscar USA (Арлингтон, Техас) поставляет твердосплавные концевые фрезы под требования клиентов. Клиенты фокусируются на трех драйверах стоимости детали: затраты на обработку (продуктивность), затраты на инструмент (стоимость за кромку), затраты на смену инструмента (ресурс) — приоритезируются под цель клиента, по словам Мэтта Клинча, нац. специалиста по фрезерованию. «С современным ПО проектирования и заточки мы можем адаптировать точные фрезы для самых сложных приложений. Миниатюрные фасеты на режущих кромках для титана или лезвия, адаптированные для выброса стружки нержавейки».
Дизайны фрез Iscar инженерятся под среду использования. «Если джобшоп-работа — новая линейка FLASHSOLID дает производительность по экономной цене. 100% made in USA. До 3000 конфигураций: число лезвий, угловой радиус, длина резания, общая длина — для большинства распространенных материалов джобшопа».
«Для приложение-специфичных сред — высокопроизводительные Chatter Free фрезы для крупносерийного или специализирующихся на трудноматериалах (инконель, титан, нержавейка). Твердосплавные фрезы для нержавеек, жаропрочных сплавов, закаленных материалов до 63 HRC снижают стоимость за единицу, давая баланс ресурса или продуктивности. В таких средах экономия секунды/минут складывается в огромные экономии».
Multi-Master твердосплавный конец инструмента от Iscar дает лучшее из двух миров. Multi-Master — твердосплавная насадка с резьбой, вкручиваемая в шанк (твердый сплав, сталь, тяжелый металл). «Нет длины резания как у других твердосплавных фрез. Диапазон 0,75–1,5×D по длине лезвия. Не достигли большой глубины (2×D+), но позволяем быстросменное фрезерование, скругление углов, центровку, центровое сверление, щелевое фрезерование, канавочное фрезерование, гравировку — всё твердый сплав. До 52 000 комбинаций головок и шанков с учетом всех вариантов шанков для сокращения времени смены».
Твердосплавные фрезы Iscar доступны с комбинацией субстратов и покрытий. «Обычный фрез с субмикронной структурой — хорошая износостойкость, высокая вяжкость, некоторое прощение. Ультрамелкозернистый — больше износостойкость для закаленных сталей или углеродно-волокнистых композитов».
Iscar предлагает 4 стандартных типа покрытий: 9-я серия AlTiN (лучше без СОЖ); 3-я серия TiCN (лучше с СОЖ); 6-я и 7-я серии (AlTiCrSiN) для большей абразивной стойкости.
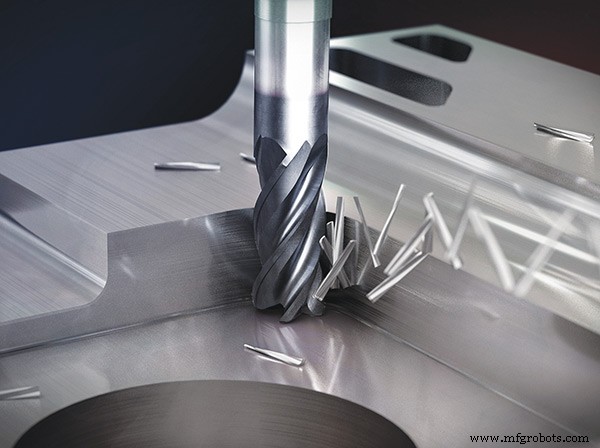
Твердосплавные круговые инструменты
По Яиру Брухису, YG-1 Tool Co. — один из крупнейших мировых потребителей быстрoreжущей стали (HSS) и один из топ-3 потребителей твердых сплавов. YG-1 (US HQ — Вернон-Хиллз, Иллинойс) производит 3–4 млн твердосплавных концевых фрез в месяц в 10 сортах твердого сплава на заводах в Южной Корее, США, Мексике, Турции, Германии.
«Большинство фрез — стандартные каталоговые, но делаем и спец-инструменты для специфических приложений и материалов», — говорит Брухис. YG-1 использует разные материалы: твердый сплав, керамику, HSS, порошковую металлургию (PM).
«Выбор инструмента — от спец. твердосплавных сортов для легких резов по закаленной стали для форм/штампов до геометрий, покрытий, препарировки кромки и поверхности для более мягких материалов вроде титана. Всё зависит от приложения клиента», — говорит Брухис, разрабатывающий инструменты для авиакосмоса, энергетики, медицины, авто. «Большинство круговых инструментов на рынке — твердый сплав из-за новых станков, бегущих быстрее и стабильнее. Но YG-1 — одна из немногих компаний, все еще делающих HSS кобальтовые инструменты. Нужны для старых станков и больших диаметров — 1,25 дюйма и больше».
«Высокоскоростная обработка позволяет делать очень легкие резы, устраняя тепло и сколы кромки. Инструменты живут дольше, заготовка не страдает от термических деформаций. Иногда нельзя — нет нужного станка, детали или программы. Моя задача — постоянно подгонять инструмент под технологию станка».
«Когда речь о Тир-1 компаниях (Boeing, Airbus, GE Aviation для двигателей) — продукты должны сертифицироваться длительным тестированием. На один инструмент для конкретного двигателя ушло 2 года на одобрение. Много тестов при разных условиях и ресурсе. После сертификации инструмент не меняют легко — нужен вопрос качества, отказа детали или изменения цены. Для медицинской сертификации FDA — то же. Почти невозможно сменить инструментарий».
Среди недавних продуктов YG-1 — керамические фрезы для инконеля и Waspaloy в авиадвигателях. Высокопроизводительная твердосплавная фреза V7PlusA с 4 и 6 лезвиями, широким выбором длин лезвий и угловых радиусов — для нержавейки и титана. Новая твердосплавная фреза TitaNox-Power HPC с 5 лезвиями — для титановых сплавов, нержавеек, инконеля.
Семейство Alu-Power для алюминия: Alu-Power HPC для высокоскоростной обработки, 2- и 3-лезвиечные для общего алюминия, Alu-Power HPC чипбрейкер черновики для чернового фрезерования алюминия и неферро-материалов.
Консистентность твердого сплава: от порошка к продукту
Ceratizit USA Inc. (Уоррен, Мичиган) — полностью интегрированный производитель твердосплавных инструментов, контролирующий консистентность от порошка до готового инструмента, по Стиву Кунле, региональному менеджеру по продажам. «Управляем всем производственным процессом цементированного твердого сплава и компонентов: подготовка порошка, формовка, спекание, финиш, покрытие».
Продукты: твердосплавные стандартные и HPC фрезы для широкой базы: авиакосмос, авто, медицина, оружие. «Материал-специфичные инструменты для труднообрабатываемых материалов, жаропрочных сплавов, никелевых сплавов, PH нержавейки, много 17-4, 13-8, 15-5».
Продукты Ceratizit включают стержни и преформы для твердосплавных инструментов и компоненты для медицины. Нестандартные — разработка экспертами Ceratizit индивидуально в тесном сотрудничестве с производителями инструментов.
Кунле приписывает новому процессу покрытия Dragonskin и препарировке фрез создание экстремально твердого и долговечного покрытия. «Что мы делаем до и после покрытия — решает. Препарируем фрезу перед покрытием и полируем после для лучшего сцепления и долговечности».
«Мульти-аппликационный AlTiN-базированный слой Ceratizit на инструментах для трудноматериалов: закаленные стали, легированные стали, сверхсплавы. Dragonskin DPB60S делает поверхность особенно гладкой — улучшает вывод стружки и снижает адгезию при резании закаленных, легированных сталей и сверхсплавов. DPB72S — для трудновырабатываемых нержавеек и жаропрочных сплавов».
Покрытые фрезы особенно эффективны для авиакосмоса, где вызовы — ресурс, стоимость инструмента, сокращение смен. «С геометриями P007 и P556 наша 4-лезвиечная переменная спираль снижает вибрации — длинный ресурс и лучшие финиши».
Акцент на покрытиях: ~95% режущих кромок твердого сплава сегодня покрыты. «Рост поверхностной твердости повышает износостойкость и снижает сила трения при выводе стружки. Ультрагладкие поверхности ограничивают приваривание и built-up edge. Изоляционный эффект слоя повышает горячую твердость. Значительно более длинные ресурсы».
Ceratizit поставляет требовательную огнестрельную индустрию — улучшенные геометрия и покрытия дали 30% рост подач/скоростей при обработке нержавейки. «Для авиакосмического приложения недавнее улучшили 3D-обработку лопасти импеллера 416 нержавейки на 25%, снизили затраты на 17%».
Инвестиции Ceratizit $10 млн в завод фрез в Сакраменто (Калифорния) с 111 ЧПУ-станками сделали их одним из крупнейших производителей фрез в США. «Продукты: твердосплавные инструменты от 0,005" (0,127 мм) шарообразных до 1,25" (31,75 мм) диаметром, длиной 8" (203,2 мм), и спец-инструменты».
Азбука покрытий для концевых фрез
- Титановый нитрид (TiN) — общего назначения, высокая смазковость, улучшает вывод стружки в мягких материалах. Тепло- и твердостная стойкость позволяют 25–30% выше скорости резания vs непокрытые.
- Титановый карбонитрид (TiCN) — тверже и износостойчее TiN. Для нержавейки, чугуна, алюминиевых сплавов. Позволяет более высокие обороты шпинделя. Осторожно на неферро — склонность к задиранию. Требует +75–100% скорости vs непокрытые.
- Титановый алюминиевый нитрид (TiAlN) — более высокая твердость и температура окисления vs TiN/TiCN. Идеален для нержавейки, высоколегированных углеродистых сталей, никелевых жаропрочных сплавов, титановых сплавов. Осторожно на неферро. +75–100% скорости.
- Алюминиевый титановый нитрид (AlTiN) — одно из самых абразивностойких и твердых покрытий. Для авиа/аэрокосмических материалов, никелевых сплавов, нержавейки, титана, чугуна, углеродистой стали.
- Циркониевый нитрид (ZrN) — похож на TiN, но выше температура окисления, предотвращает прилипание и нарастание кромки. Для неферро: алюминий, латунь, медь, титан.
- Непокрытые инструменты — без поддерживающих обработок кромки. На пониженных скоростях для общих приложений на неферро металлах.
Система управления автоматикой
- Профессиональные варианты металлообработки: долговечность и эстетика
- Волоконно-лазерные станки: непревзойденная точность, скорость и энергоэффективность
- Почему водоструйная резка? Ключевые выгоды для точной металлообработки
- Преимущества водоструйной резки для точной фabricации
- Высокоскоростная обработка: ключевые преимущества для производства механических деталей
- Раскрываем механику высокоподовых торцевых фрез для превосходной фрезеровки
- Проволочная EDM-резка: плюсы, минусы и как выбрать
- Intelligent Cutting Solutions: ваш партнёр в точной водоабразивной резке
- Эволюция и влияние технологии водоабразивной резки
- Почему станки электроэрозионной резки проволокой — лидирующий выбор индустрии