



Освоение микромеханической обработки миниатюрными фрезами: точность и производительность
Промышленность обычно считает микромеханическую обработку и миниатюрные концевые фрезы инструментами с диаметром менее 1/8 дюйма (3,175 мм). Это также точка, где допуски нужно держать в более узком окне. Поскольку диаметр инструмента прямо связан с его прочностью, миниатюрные фрезы значительно слабее своих крупных собратьев, и недостаток прочности нужно учитывать при микромеханической обработке. Если вы используете эти инструменты в повторяющихся операциях, оптимизация процесса критична.
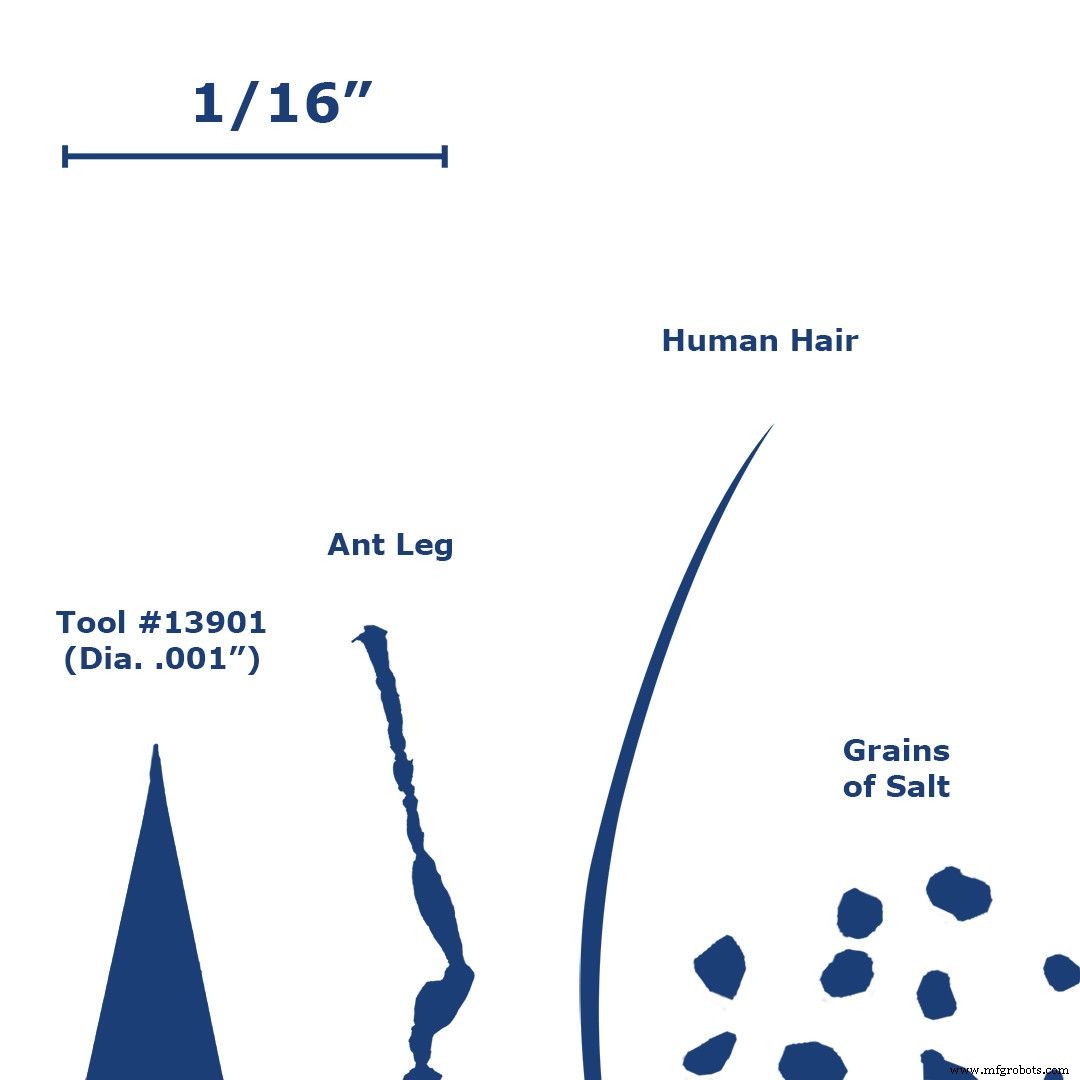
Ключевые различия в резании между конвенциональными и миниатюрными фрезами
Биение (Runout)
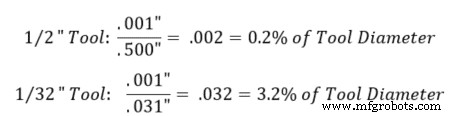
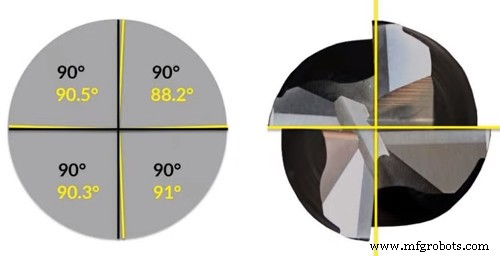
Биение во время операции гораздо сильнее влияет на миниатюрные инструменты: даже очень малое биение сильно влияет на зацепление и режущие силы. Биение увеличивает режущие силы из-за неравномерного зацепления полок, заставляя некоторые полки изнашиваться быстрее на конвенциональных инструментах и ломаться на миниатюрных. Вибрация инструмента также влияет на срок службы: прерывистые удары могут зашевелить инструмент или, в случае миниатюрных, сломать его. Крайне важно проверять биение установки перед началом операции. Пример ниже показывает, какую разницу дает 0,025 мм (0,001 дюйма) биения для фрезы 12,7 мм (0,5 дюйма) и фрезы 0,79 мм (0,031 дюйма).
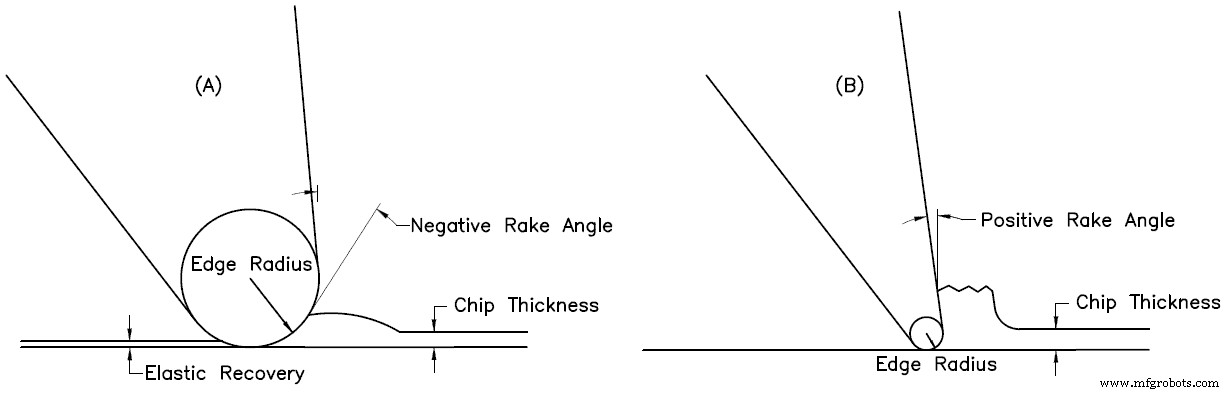
Толщина стружки
Отношение толщины стружки к радиусу режущей кромки (подготовке кромки) гораздо меньше для миниатюрных инструментов. Это явление иногда называют «эффектом размера» и оно часто ведет к ошибке в предсказании режущих сил. Когда отношение толщины стружки к радиусу кромки меньше, фреза скорее раскатывает материал, чем срезает. Этот эффект раскатывания по сути обусловлен отрицательным углом наклона, создаваемым радиусом кромки при резе тонкой стружки.
Если эта толщина меньше определенного значения (зависящего от инструмента), материал проскальзывает под инструментом. После прохода инструмента, когда стружка не образуется, часть раскатанного материала упруго восстанавливается. Это упругое восстановление вызывает более высокие режущие силы и трение из-за увеличенной контактной площади между инструментом и заготовкой. Эти два фактора в итоге приводят к большему износу инструмента и шероховатости поверхности.
Дефлекция инструмента в конвенциональной и микромеханической обработке
Дефлекция инструмента гораздо сильнее влияет на формирование стружки и точность операции в микромеханической обработке по сравнению с конвенциональной. Режущие силы, сконцентрированные на боку инструмента, заставляют его гнуться в направлении, противоположном подаче. Величина дефлекции зависит от жесткости инструмента и его вылета из шпинделя. Инструменты малого диаметра по своей природе менее жесткие, чем крупные, потому что у них гораздо меньше материала для удержания в операции. Теоретически удвоение вылета дает в 8 раз больше дефлекции. Удвоение диаметра фрезы дает в 16 раз меньше дефлекции. Если миниатюрный инструмент ломается на первом проходе, скорее всего сила дефлекции преодолела прочность карбида. Способы минимизации дефлекции:
Однородность заготовки
Однородность заготовки становится сомнительным фактором при уменьшении диаметра инструмента. Это значит, что материал может не иметь равномерных свойств в исключительно малом масштабе из-за факторов: поверхностей контейнеров, нерастворимых примесей, гранулярных границ, дислокаций. Это предположение обычно касается инструментов с диаметром ниже 0,5 мм (0,020 дюйма), так как режущая система должна быть экстремально малой, чтобы однородность микроструктуры материала была поставлена под вопрос.
Чистота поверхности
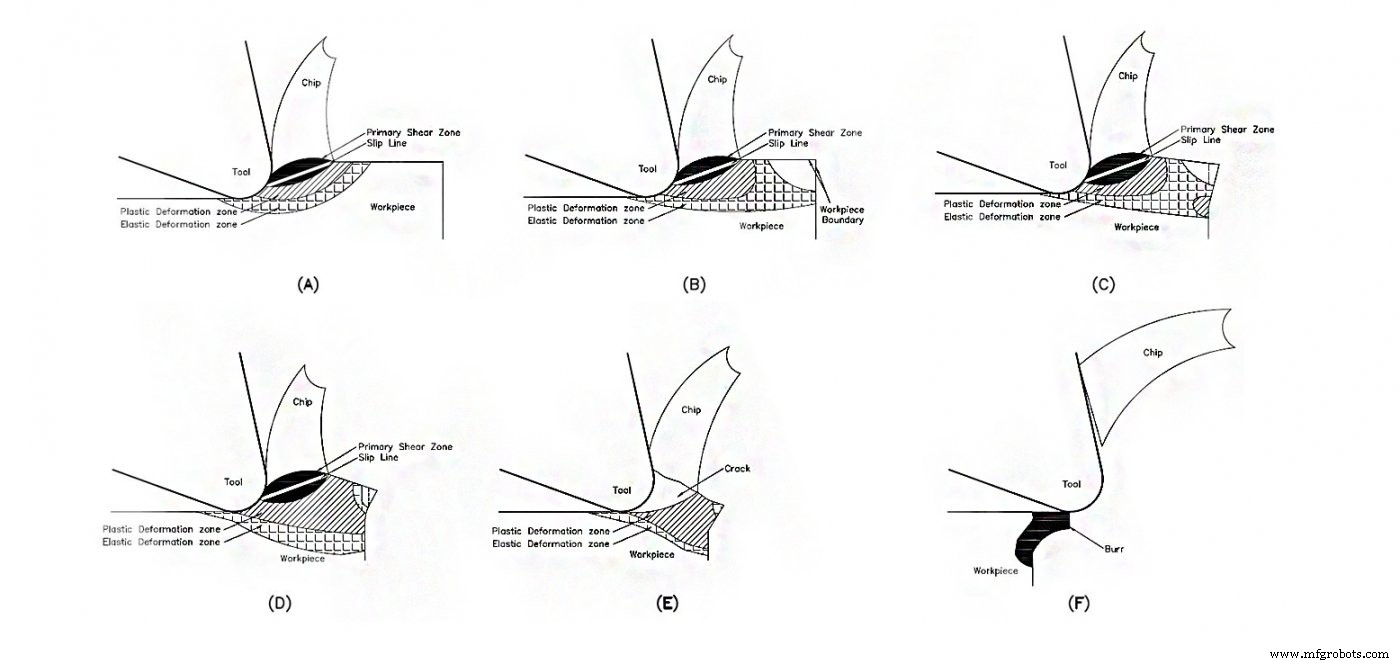
Микромеханическая обработка может давать больше заусенцев и шероховатости по сравнению с конвенциональной. При фрезеровании заусенцы растут с увеличением подачи и уменьшаются с увеличением скорости. Во время операции стружка образуется компрессией и сдвигом материала заготовки вдоль первичной сдвиговой зоны. Эта зона видна на Рисунке 2 ниже. Как сказано, отношение толщины стружки к радиусу кромки гораздо выше в миниатюрных приложениях. Поэтому при резе создаются зоны пластической и упругой деформации, смежные с первичной сдвиговой зоной (Рисунок 2а). Следовательно, когда режущая кромка близка к границе заготовки, упругая зона тоже достигает этой границы (Рисунок 2б). Пластическая деформация распространяется в эту область по мере продвижения кромки, и больше пластической деформации образуется на границе из-за соединяющих упругих зон деформации (Рисунок 2в). Постоянный заусенец начинает формироваться, когда зоны пластической деформации соединяются (Рисунок 2г) и расширяются, когда стружка трескается по линии сдвига (Рисунок 2д). Когда стружки окончательно отламываются от края заготовки, остается заусенец (Рисунок 2е).
Лучшие практики траекторий для миниатюрных концевых фрез
Из-за хрупкости миниатюрных инструментов траектория должна быть запрограммирована так, чтобы избежать внезапных режущих сил и позволить распределять силы по нескольким осям. По этим причинам при написании программы для миниатюрного инструмента следует учитывать:
Наклонный вход в деталь
Круговой наклонный вход — лучшая практика для осевого движения в деталь, так как он равномерно распределяет режущие силы по плоскостям X, Y и Z. Если нужно войти в деталь радиально на определенной глубине, рассмотрите дуговую траекторию — она постепенно нагружает режущие силы на инструмент, а не сразу.
Микромеханическая обработка по круговым траекториям
Нельзя использовать те же скорости и подачи для круговой траектории, что и для линейной. Это из-за эффекта сложенной угловой скорости. Каждый зуб фрезы имеет свою угловую скорость при вращении в шпинделе. При круговой траектории добавляется еще одна компонента угловой скорости, поэтому зубы на внешней части траектории движутся со существенно другой скоростью, чем ожидалось. Подачу инструмента нужно скорректировать в зависимости от внутренней или внешней круговой операции. Как скорректировать подачу — см. статью о движении по кругу.
Пазовое фрезерование миниатюрной фрезой
Не подходите к миниатюрному пазу так же, как к большему. Для миниатюрного паза нужно максимально возможное количество зубьев на инструменте — это повышает жесткость через больший сердечник. Это снижает возможность поломки от дефлекции. Поскольку при большем числе зубьев меньше места для эвакуации стружки, осевое зацепление нужно уменьшить. С крупными фрезами можно делать шаг по глубине 50–100% диаметра. Но с миниатюрными фрезами с большим числом зубьев — только 5–15% в зависимости от диаметра и риска дефлекции. Подачу нужно увеличить для компенсации уменьшенного осевого зацепления. Подачу можно поднять еще выше при использовании шаровой фрезы, так как уменьшение толщины стружки при этих малых глубинах начинает работать как высокоподвижная фреза.
Снижение подачи в углах
Углы детали создают дополнительные режущие силы, так как больше инструмента зацепляется с деталью. Поэтому полезно снижать подачу при обработке углов для постепенного введения инструмента в эти силы.
Взбивное vs конвенциональное фрезерование в микромеханической обработке
Это сложный вопрос для микромеханической обработки. Взбивное фрезерование следует использовать, когда на чертеже детали требуется качественная чистота поверхности. Этот тип траектории ведет к более предсказуемым/ниже режущим силам и поэтому к более высокой чистоте. При взбивном фрезеровании фреза зацепляет максимальную толщину стружки в начале реза, стремясь оттолкнуться от заготовки. Это может вызвать вибрации, если установка недостаточно жесткая. При конвенциональном фрезеровании, когда фреза вращается обратно в разрез, она втягивается в материал и увеличивает режущие силы. Конвенциональное фрезерование следует использовать для деталей с длинными тонкими стенками и деликатных операций.
Комбинированные черновые и чистовые операции
Эти операции стоит рассматривать при микромеханической обработке высоких тонкостенных деталей, так как в некоторых случаях нет достаточной поддержки для чистового прохода.
Полезные советы для успешной микромеханической обработки миниатюрными фрезами
Стремитесь минимизировать биение и дефлекцию при микромеханической обработке миниатюрными фрезами. Это достигается использованием термосадочных или прессовочных держателей. Максимизируйте контакт шанка с коллетом, минимизируя вылет инструмента. Проверьте чертеж и убедитесь, что используете максимально возможный диаметр фрезы — большие инструменты означают меньше дефлекции.
- Выбирайте подходящую глубину резания, чтобы отношение толщины стружки к радиусу кромки не было слишком малым, иначе возникнет эффект раскатывания.
- Если возможно, проверяйте твердость заготовки перед обработкой, чтобы подтвердить механические свойства, заявленные поставщиком. Это дает представление о качестве материала.
- Используйте покрытый инструмент при работе с черными металлами из-за избыточного тепла. Покрытия могут увеличить срок службы на 30–200% и позволяют более высокие скорости, что ключево в микромеханике.
- Рассмотрите использование поддерживающего материала для контроля заусенцев. Поддерживающий материал наносится на поверхность заготовки для дополнительной поддерживающей силы и повышения жесткости исходного края. Во время операции поддерживающий материал заусенчивается и пластически деформируется вместо заготовки.
- Используйте заливное СОЖ для снижения режущих сил и лучшей чистоты поверхности.
- Тщательно проверяйте траекторию инструмента — небольшие корректировки могут далеко продлить жизнь миниатюрного инструмента.
- Дважды проверяйте геометрию инструмента на соответствие материалу. Когда доступно, используйте инструменты с переменным шагом и спиралью — это снижает гармоники на исключительно высоких RPM, на которых обычно работают миниатюрные инструменты.
Станок с ЧПУ
- Освоение деревянного токарного станка: пошаговое руководство для начинающих
- Освоение работы на CNC-маршрутизаторе с NC Studio: пошаговое руководство
- Сократите затраты на ЧПУ-обработку с б/у оборудованием — экспертные советы
- Продление срока службы концевой фрезы: проверенные стратегии против поломок и затрат
- Максимизация производительности высокобалансированных концевых фрез: советы по долговечности и точности
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- Раскрываем механику высокоподовых торцевых фрез для превосходной фрезеровки
- Повысьте эффективность металлообработки с фрезами TuffCut XT от M.A. Ford
- Оптимизация производства с Y-осевой обработкой: сокращение времени наладки и затрат
- Оптимизация срока службы инструмента с данными станка: современное руководство