



Освоение ЧПУ-древесной обработки: стратегии направления реза и ориентации волокон
Разработка успешной стратегии направления реза
Множество факторов влияют на практику обработки дерева. Один из часто встречающихся для определенных твердых пород — направление реза, особенно в отношении структуры волокон. Дерево — анизотропный материал: свойства различаются в зависимости от направления реза. В лесном деле существуют структурные сорта древесины, связанные с ориентацией волокон. Если среднее направление целлюлозных волокон параллельно боковым граням бруса, волокна называются прямыми. Любое отклонение — «поперечное волокно». На рисунке 1 изображен брус с преимущественно прямыми волокнами и стрелками, показывающими оси. Каждая ось демонстрирует свой набор механических свойств. Из-за этих различий нужно осознанно подходить к траектории инструмента в древесной обработке и минимизировать режущие силы на фрезе для максимизации срока службы.
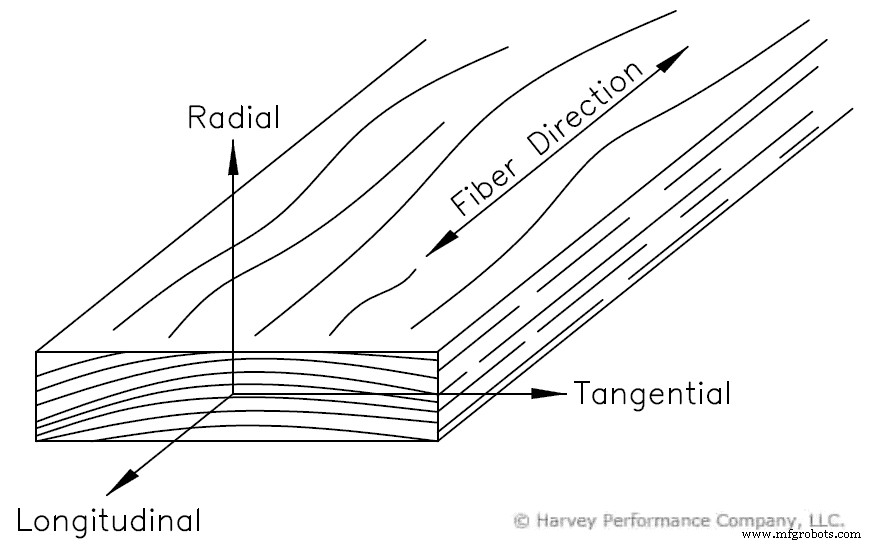
Рез перпендикулярно волокнам называется резом «поперек волокна». На рисунке 1 это радиальное или тангенциальное направление. Рез параллельно волокнам — «вдоль волокна» (продольно по рисунку 1). Чем ближе вы к резу под 90° к волокнам в любом направлении, тем больше режущая сила. Например, инструмент с осью, параллельной тангенциальному направлению, и траекторией по продольному направлению износится меньше, чем тот же инструмент, движущийся в радиальном направлении. Второй вариант режет больше границ волокон и создает большие режущие силы. Однако при резе вдоль волокна нужно быть осторожным — это может вызывать вырвы и ухудшать чистоту поверхности.
Правильное формирование стружки при ЧПУ-древесной обработке
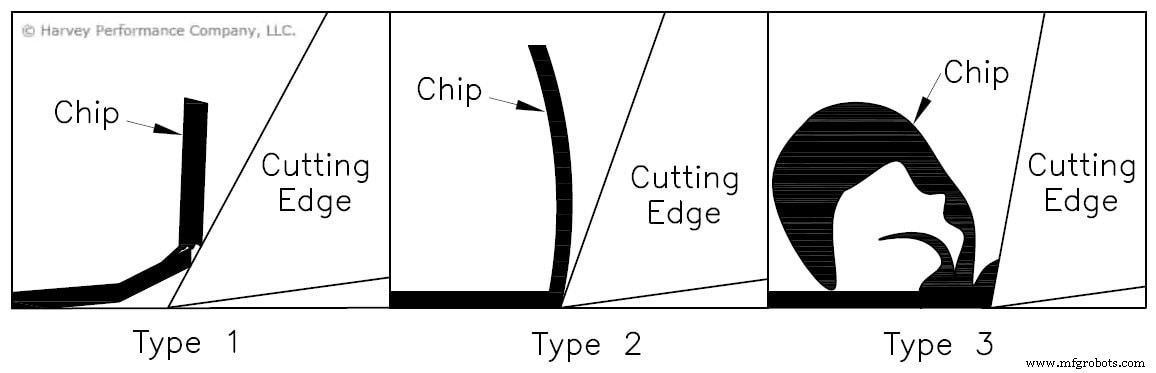
При резе параллельно волокнам образуются три основных типа стружки. При резе перпендикулярно волокнам типы стружки обычно попадают в те же 3 категории, но с большей вариативностью из-за широкого диапазона свойств дерева относительно направления волокон.
Тип 1 стружки
Тип 1 образуется, когда дерево раскалывается перед режущей кромкой через расщепление до разрушения изгиба как консольной балки. Возникает большая сила перпендикулярно сдвиговой плоскости, вызывающая раскалывание дерева перед кромкой и формирование крошечной консольной балки. Когда сила вверх превышает прочность этой балки, она отламывается. Эти стружки вызывают сравнительно малый износ по сравнению с типами 2 и 3, так как материал раскалывается до контакта с острой кромкой. Фрезы с очень большим или очень малым углом наклона часто производят тип 1 стружки. Это особенно верно при обработке против наклона волокон более 25°. Древесина с влажностью менее 8% формирует прерывистую стружку и имеет более высокий риск вырывов.
Тип 2 стружки
Тип 2 — наиболее желаемый с точки зрения чистоты поверхности. Они результат разрушения материала по диагональной сдвиговой плоскости от режущей кромки к поверхности заготовки. Тип 2 образуется при правильном балансе свойств дерева, режимов реза и геометрии фрезы. Древесина с влажностью 8–20% с большей вероятностью формирует непрерывные стружки типа 2 с хорошей чистотой поверхности.
Тип 3 стружки
Последний тип образуется, когда угол наклона фрезы слишком мал. В этом случае режущая сила почти параллельна направлению движения. Это заставляет мягкий материал, такое как дерево, сминаться, а не срезаться, оставляя плохую чистоту. Поверхность выглядит как крошечные пучки волокон — дефект, известный как «ворсистая текстура». Этот тип чаще встречается в мягких породах, так как сминательство усугубляется в низкоплотных древесинах.
Увеличение срока службы инструмента при древесной обработке
Эмпирические правила скоростей и подач
При ЧПУ-древесной обработке возникает несколько категорий износа инструмента. Общие правила обработки все еще работают: обороты (RPM) оказывают наибольшее влияние на скорость износа. Переподача может экспоненциально увеличить износ и вызвать поломку. Как и в большинстве операций, баланс между ними важен. Если вы хотите повысить продуктивность за счет скорости, нужно пропорционально увеличить подачу, чтобы держать инструмент правильно зацепленным в материале.
Правильное управление теплом
При воздействии высокого тепла режущие инструменты изнашиваются быстрее из-за коррозии. Кобальтовый связующий в большинстве твердых сплавов начинает окисляться и отламываться от режущей кромки. Это запускает цепную реакцию: когда связующее удаляется, вольфрамовый карбид тоже отламывается. Разные породы дерева и типы плит имеют разное коррозионное поведение при высоких температурах. Это наиболее последовательный тип износа при обработке МДФ или ДСП. Износ вызван хлоридами и сульфатами в клеях, ускоряющими высокотемпературную коррозию. Как и с алюминием, при увеличении содержания кремнезема в дереве растет его коррозионность.
Обычно увеличенный износ наблюдается в дереве с высокой влажностью. Это связано с электрохимическим износом от экстрактивных веществ дерева. Влага включает смолы, сахара, масла, крахмал, алкалоиды и таннины в воде. Эти молекулы реагируют с металлическими компонентами режущей кромки и затупляют её. Твердые сплавы устойчивее к этому износу, чем быстрорежущая сталь.
Лучшие покрытия для увеличения срока службы в дереве
Для более долговечного инструмента, сохраняющего остроту (а кто не хочет), стоит рассмотреть покрытие Аморфный Алмаз. Это сверхстеклоабразивное покрытие для цветных металлов, где температура зоны реза не превышает 400 °C (750 °F). Одно из самых тонких покрытий Harvey Tool, минимизирующее риск затупления кромки и максимизирующее её прочность.
Избегание распространенных проблем древесной обработки
Вырвы (Tear Out)
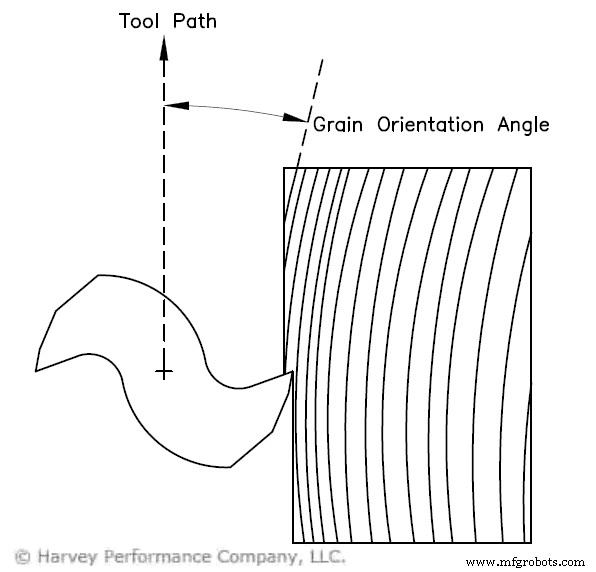
Вырвы (также: расколотое волокно, шелушение) — когда кусок дерева отрывается от заготовки, оставляя неприятный дефект. Одна из самых частых проблем при обработке древесины. Причины множественные. Характеристики материала: вырвы вероятнее, если ориентация волокон менее 20° к траектории инструмента, влажность слишком низкая или плотность слишком низкая. Рисунок 4 показывает угол ориентации волокон относительно траектории. По режимам: также бывает при слишком большой толщине стружки, глубине реза или угле наклона.
Ворсистая текстура (Fuzzy Grain)
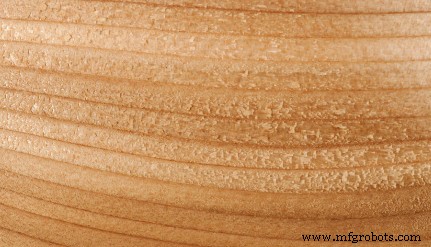
Ворсистая текстура выглядит как мелкие комки волокон на свеженарезанной поверхности и возникает, когда волокна не пересекаются надлежаще. Малые углы наклона или затупившиеся инструменты вдавливают волокна до их разрыва из естественного рисунка, образуя стружку типа 3 и плохую чистоту. Усугубляется малой подачей или глубиной реза — инструмент не зацепляется должным образом и раскатывает материал, а не срезает. Мягкие породы с меньшим количеством волокон более восприимчивы. Молодая древесина особенно склонна к ворсистости из-за высокой влажности.
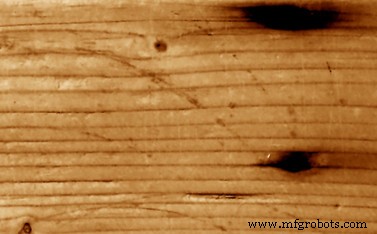
Огарки (Burn Marks)
Огарки — дефект, особенно значимый для древесины, так как при обработке других материалов это редкость. Задержка в точке, недостаточное зацепление фрезы или затупившиеся инструменты создают избыточное тепло трением, оставляя огарки. Некоторые породы (клен, вишня) более восприимчивы, поэтому траектории для них нужно программировать с умом. При частых огарках можно попробовать опрыскивать фрезу коммерческим смазчиком или воском. Осторожно с избытком — лишняя влага вызывает деформацию. Увеличение зацепления или снижение RPM тоже помогают.
Следы от стружки (Chip Marks)
Неглубокие вдавливания на поверхности дерева от стружки, застрявшей или надавленной в поверхность. Могут набухать при повышении влажности, ухудшая чистоту. Обычно вызваны плохой эвакуацией стружки и устраняются подачей компрессионного воздуха в зону реза.
Поднятое волокно (Raised Grain)
Поднятое волокно — когда участки заготовки немного ниже остальных. Проблема особенно при обработке мягких пород затупившимися инструментами: волокна рвутся и деформируются, а не срезаются чисто. Усиливается при малых подачах и высокой влажности. Различия в набухании и усадке между поврежденными и целыми участками усугубляют дефект. Поэтому поднятое волокно часто на выветрившейся древесине. Слишком тугое закрепление тоже может вызывать поднятое волокно.
Различия фрез Harvey Tool для дерева и пластика
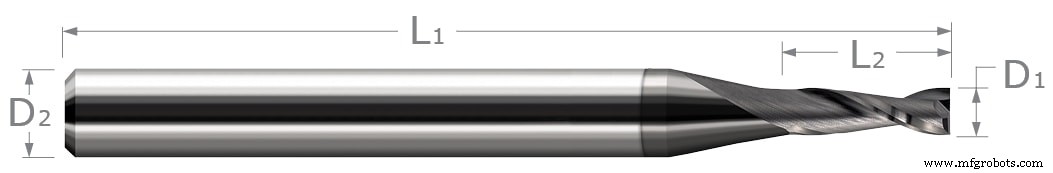
https://www.harveytool.com/products/material-specific-end-mills/wood Операторы часто используют фрезы для пластика при древесной обработке, так как внутренние геометрии похожи на фрезы для дерева. Оба имеют широкие полки и острые кромки, выгодные для обоих материалов. Главное отличие фрез Harvey Tool для пластика и дерева — клиновидный угол (комбинация основного заднего угла и угла наклона). Линейка для дерева имеет меньший угол наклона, но сохраняет большой задний угол для остроты кромки. Меньший наклон сделан чтобы быть менее «цепким», чем фрезы для пластика при древесной обработке. Оно предназначено для срезания дерева и качественной поверхности без вырывов.
Линейка фрез Harvey Tool для дерева включает варианты с удленением стружки вверх (upcut) и вниз (downcut). Upcut для натуральных и инженерных пород, 2 зубца, клиновидный угол для срезания волокон без вырывов и ворсистой текстуры. Downcut оптимизирован для натуральных и инженерных пород и предотвращает подъем на вакуумных столах.
Для помощи в успешной обработке или информации о фрезах Harvey Tool для дерева свяжитесь с инженерами Harvey Tool по тел. 800-645-5609.
Станок с ЧПУ
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Краткое руководство по ЧПУ-резке: эволюция, типы и будущее точного производства
- Основы оснащения CNC для точной резки и резьбы по дереву
- Лучший CNC-фрезер для столярки: экспертное руководство по выбору правильного станка
- Глоссарий фрез для CNC-фрезера: комплексные определения и применения (часть 2)
- Полное руководство по станкам ЧПУ для резки: типы, преимущества, применение
- Мастерство точной деревообработки на ЧПУ-фрезере: техники, материалы, инструменты
- ЧПУ-токарные станки по дереву vs традиционные: точность, скорость, выгоды производства
- Почему фрезерные станки с ЧПУ OMNI трансформируют столярное дело
- ЧПУ-фрезеровка акрила: экспертное руководство по точности и финишу