



Постоянные затраты ЧПУ-обработки: почему оснастка ключева для точного ценообразования
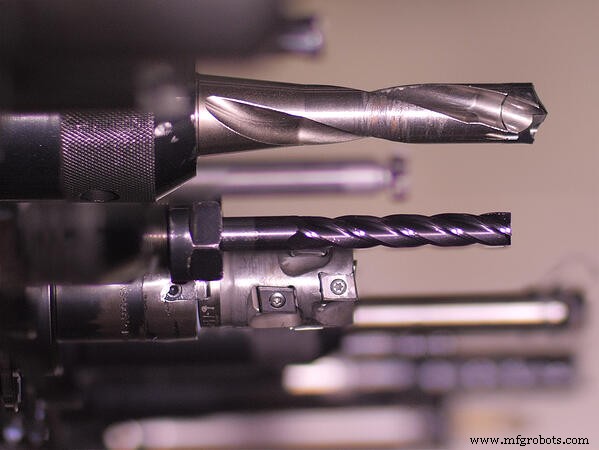
В Eagle Group мы предоставляем полный цикл литейного производства и ЧПУ-обработки. Часть нашей ответственности как поставщика — оценивать стоимость детали для каждого нового изделия. Одной из крупнейших статей расходов, влияющих на итоговую цену, является оснастка (тулинг). В литейном производстве оснастка часто включает модели для создания форм и сердечников. В ЧПУ-обработке под оснасткой понимают приспособления для закрепления заготовки, держатели режущих инструментов, режущие инструменты или вставки режущих инструментов.
- Приспособления для закрепления (Work holding fixtures) — устройства, удерживающие заготовку неподвижной во время режущих операций.
- Держатели инструментов (Tool holders) — соединяют режущие станки (токарные, фрезерные, многоосевые центры) с режущими инструментами.
- Режущие инструменты (Cutting tools) — элементы, непосредственно контактирующие с заготовкой для удаления материала. Сюда входят сверла, пильные полотна, расточки.
- Вставки режущих инструментов (Tool inserts) — используются во многих режущих инструментах, но не во всех. Это заменимые элементы, выполняющие фактическое резание при установке на режущий инструмент.
Для детального рассмотрения оснастки прецизионного литья читайте наш пост здесь.
Проектирование оснастки для ЧПУ-обработки
Eagle CNC заказывает оснастку после получения заказа от клиента, но подготовка начинается рано. После получения RFQ инженеры Eagle CNC планируют процесс выполнения заказа. Часть плана — оснастка. На этом этапе цех решает, понадобятся ли кастомные оснастка или расходники, и оценивает их количество.
Стандартная оснастка для ЧПУ-обработки
Во многих случаях цеха могут использовать готовые приспособления для закрепления. К ним относятся стандартные станочные тиски, токарные зажимы, коллетовые зажимы, тумбы, фланцевая плиты и многие другие. Для справки поставщик оснастки Creston Industrial Sales предоставляет отличный список поставщиков стандартных приспособлений.
Аналогично, держатели инструментов бывают в стандартных конфигурациях: коллетовые патроны, держатели концевых фрез, держатели расточных головок и др.
Кастомные приспособления для закрепления
Если нужны кастомные приспособления, цехи могут изготовить их сами или заказать у специализированного поставщика. В любом случае проектировку приспособлений обычно делают сами цехи, так как закрепление тесно связано с оборудованием и процессами резания.
Важно: приспособления не должны быть привязаны к одному станку. По словам Денниса Честера, инженера по продажам Eagle CNC: «Мы обеспечиваем, чтобы кастомная оснастка не была станко-специфичной, потому что нам нужно гарантировать своевременную поставку даже если один станок на обслуживании. Наша система позволяет запускать любую работу практически на любом станке».
Кастомные режущие инструменты также часто применяются, но почти всегда интегрируют заменяемые вставки. Так режущий инструмент служит весь проект, а вставки меняются по мере износа.
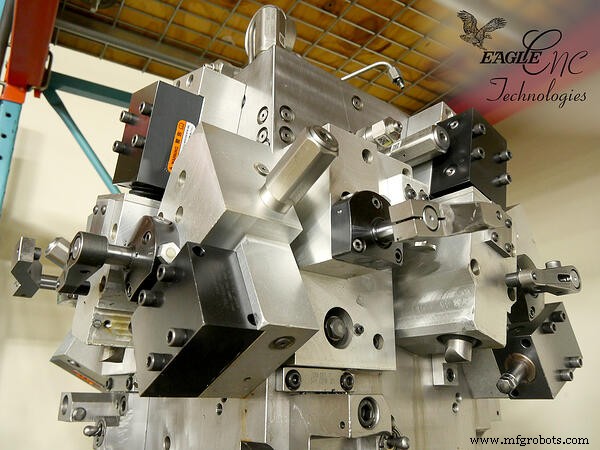
Сверху: кастомное приспособление для закрепления; вверху: кастомные режущие инструменты
Что влияет на стоимость оснастки для ЧПУ-обработки?
Как и в литейном производстве, стоимость оснастки ЧПУ во многом зависит от сложности работы. Если кастомные приспособления не нужны, постоянные затраты ниже. Кастомные держатели ограниченной сложности, изготовленные внутри, обычно дешевле, чем требующие специализированного поставщика.
Еще одна значительная постоянная затрата — количество режущих инструментов или вставок. Вставки نسبيне дешевы (иногда ниже $5 за штуку), но их нужно часто затачивать и менять. Опытные цехи точно прогнозируют количество и типы вставок, включают это в котировку.
Как долго служит оснастка ЧПУ-обработки?
Приспособления для закрепления можно обновлять и обслуживать для бесконечного срока, но расходные режущие инструменты и вставки изнашиваются и требуют замены. Нормальный срок службы вставки может составлять всего 15 минут режущего времени.
Долговечность режущего инструмента зависит от материала заготовки и общего процесса. Вставки должны быть тверже обрабатываемого материала. Мягкие металлы (алюминий) легче и дешевле обрабатывать, чем твердые (углеродистая сталь). Твердые металлы, тяжелые процессы и сжатые сроки также сокращают ресурс вставок и расходных инструментов.
Для увеличения ресурса инструмента Sandvik рекомендует: снижать скорость резания (для уменьшения тепла), оптимизировать подачу (для минимизации времени резания), оптимизировать глубину резания (для уменьшения числа проходов). Окружение резания также важно: смазка, охлаждение. Помимо корректировок процесса, цехи могут рекомендовать смену материала или изменения дизайна для продления жизни инструмента.
Поскольку конкурентоспособное ценообразование критично, Eagle Group внедряет принципы Design for Manufacturability (DFM) во все проекты. Следуя DFM, мы предлагаем изменения в дизайне, материалах и процессах для достижения наивысшего качества и минимальной цены детали.
Понимая, как работает оснастка ЧПУ, заказчики могут активнее участвовать в начальном проектировании и котировке новых изделий.
Узнайте больше о ЧПУ-обработке из нашей бесплатной электронной книги Руководство по процессам ЧПУ-обработки
Станок с ЧПУ
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- Сократите затраты на ЧПУ-обработку с б/у оборудованием — экспертные советы
- Экспертные решения в кастомной ЧПУ-обработке: точность и надежность
- Точная CNC обработка акрила: Точная, безопасная и эффективная
- Повышение качества в ЧПУ-обработке: стратегии точности и удовлетворенности клиентов
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- Снижение затрат на CNC-обработку: проверенные стратегии точности и экономии
- Понимание затрат на ЧПУ-обработку: ключевые факторы и оптимизация
- Точная ЧПУ-обработка полимеров: передовые техники и советы