



Почему Общая эффективность оборудования (OEE) — плохая мера надежности
С mediados 1970-х я выступаю за тесное партнерство между Операциями и Обслуживанием — по сути, Операции + Обслуживание = Производство. Добавление Склада и Инженерии к этому уравнению только усиливает результат.
По-настоящему коллаборативное партнерство — один из самых критичных факторов, отличающих хорошие или мирового класса заводы от остальных.
Другие наблюдения, последовательно коррелирующие с высокой производительностью, включают:
- Долгосрочное, последовательное, вовлеченное и видимое заводское руководство
- Правильные люди в правильных ролях
- Хорошо определенные и ригорочно внедренные процессы управления работой
Чтобы построить это партнерство, все должны целиться в одну цель: максимизацию производственного выхода, измеренную как Фактические качественные тонны произведенные ÷ Мощность в тоннах. Фокус должен затем сдвинуться на идентификацию где, когда и почему происходят потери — вместо назначения вины конкретному департаменту.
Я видел бесчисленные встречи, где обсуждение центрируется на классификации потери как Операций, Механики, Электрики или Автоматизации. Редко эти встречи ведут к Устранению корневых проблем (Root-Cause Problem Eliminations, RCPE).
Если надежность измеряется по департаментам, она склонна показывать высокую производительность в каждом блоке, в то время как общая надежность остается низкой. Эта практика топлит разделение и силосовое мышление вместо культуры партнерства.
Некоторые объекты используют Общую эффективность оборудования (OEE) для измерения надежности, комбинируя:
% Качество × % Время × % Скорость
где:
- % Качество — выход или качественные тонны произведенные как процент от общих тонн.
- % Время — доля времени, когда машина работает (например, % «Лента на барабане» для бумажной машины на основе 8760 часов в год).
- % Скорость — фактическая скорость относительно стандартной скорости для данного качества или сорта.
Эта метрика полезна только когда применяется ко всему заводу, не к отдельным департаментам.
Ниже типичный пример из целлюлозно-бумажных заводов по всему миру, где OEE отчитывается по департаментам:
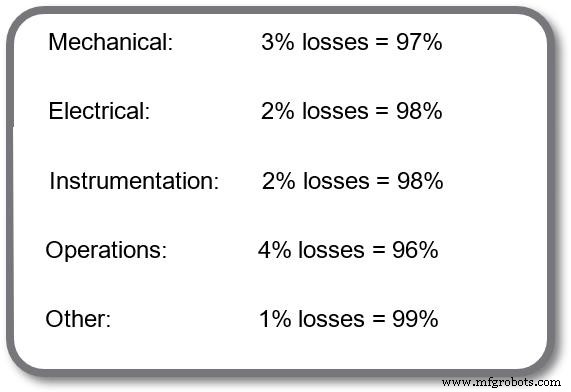
Руководители департаментов праздновали OEE показатели в диапазоне 97% до 99%. Однако когда департаментальные результаты агрегируются, истинная Общая производственная эффективность (Overall Production Efficiency, OPE) падает до 88,5%.
Использование OPE как единственного KPI для Операций и Обслуживания — и расширение его на другие департаменты — создает инклюзивный фундамент для партнерства и непрерывного улучшения.
Измерение эффективности по департаментам порождает обвинение пальцем, силосовое мышление и бездействие. Когда OEE блока высок, люди могут чувствовать, что их производительность удовлетворительна, даже когда общий выход завода страдает.
Техническое обслуживание и ремонт оборудования
- Почему профилактическое обслуживание не всегда предотвращает отказы оборудования (и как это исправить)
- Дрю Тройер о максимизации надежности завода через Overall Equipment Effectiveness (OEE)
- Новая книга: The OEE Primer — мастерство эффективности, надежности и ремонтопригодности оборудования
- Главные причины выбрать восстановленное промышленное оборудование
- Почему своевременный ремонт вашего тестового оборудования критичен для непрерывности бизнеса
- Почему автоматизация не заменит человеческих сотрудников
- Критическая роль структурированного рабочего процесса обслуживания оборудования
- Проактивное обслуживание: превосходная стратегия для долгосрочной надежности оборудования
- Тяжелое оборудование: не просто инструмент — это ценный актив
- Покупка бывшей арендной спецтехники: выгодное решение для бизнеса