



Основные принципы точности механической обработки, которые должен знать каждый наладчик
Точность обработки — степень соответствия фактических размеров, формы и положения трех геометрических параметров поверхности обработанной детали идеальным геометрическим параметрам, требуемым чертежом. Идеальные геометрические параметры: для размера — средний размер, для геометрии поверхности — абсолютные окружности, цилиндры, плоскости, конусы, прямые линии, для взаимного положения поверхностей — абсолютно параллельность, перпендикулярность, коаксиальность, симметричность и т.д. Отклонение фактических геометрических параметров детали от идеальных называется ошибкой обработки.
1. Понятие точности обработки
Точность обработки 주로 используется для оценки степени производства продукции. Точность обработки и ошибка обработки — термины для оценки геометрических параметров обрабатываемой поверхности. Точность измеряется классом допуска: чем меньше значение класса, тем выше точность. Ошибка выражается числовым значением: чем больше число, тем больше ошибка. Высокая точность означает малую ошибку, и наоборот.
Существует 20 классов допуска от IT01, IT0, IT1, IT2, IT3 до IT18. IT01 — высшая точность, IT18 — низшая. Обычно IT7 и IT8 — средняя точность.
Фактические параметры любого метода обработки не будут абсолютно точными. С точки зрения функции детали, если ошибка обработки в пределах допуска, заданного чертежем, считается, что точность обеспечена.
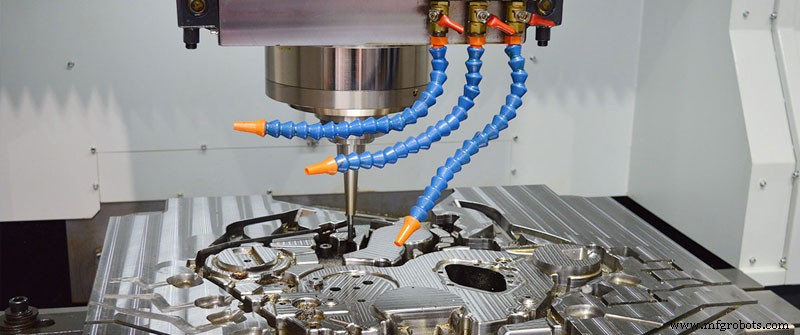
Качество станка зависит от качества обработки деталей и качества сборки. Качество обработки деталей включает две большие части: точность обработки и качество поверхности.
Точность обработки — степень соответствия фактических геометрических параметров (размер, форма, положение) детали после обработки идеальным геометрическим параметрам. Разница между ними — ошибка обработки. Величина ошибки отражает уровень точности. Чем больше ошибка, тем ниже точность, и наоборот.
2. Содержание, связанное с точностью обработки
(1) Размерная точность
Степень соответствия фактического размера обработанной детали центру зоны допуска размера детали.
(2) Форменная точность
Степень соответствия фактической геометрической формы поверхности обработанной детали идеальной геометрической форме.
(3) Положенная точность
Фактическая точность взаимного положения соответствующих поверхностей деталей после обработки.
(4) Взаимные отношения
Обычно при проектировании машинных деталей и установлении требований к точности обработки следует контролировать ошибку формы в пределах допуска положения, а ошибку положения — меньше допуска размера. То есть для точных деталей или важных поверхностей требования к форменной точности должны быть выше требований к положенной точности, а требования к положенной точности — выше размерной точности.
3. Методы наладки
(1) Наладка технологической системы
(2) Уменьшение ошибки станка
(3) Уменьшение ошибки передачи кинематической цепи
(4) Уменьшение износа инструмента
(5) Уменьшение напряжений и деформаций технологической системы
(6) Уменьшение термической деформации технологической системы
(7) Уменьшение остаточных напряжений
4. Причины влияния
(1) Ошибка принципа обработки
Ошибка принципа обработки — ошибка, возникающая при обработке приближенным профилем режущей кромки или приближенными кинематическими связями. В основном проявляется при обработке резьб, шестерен, сложных криволинейных поверхностей.
В обработке обычно используют приближенную обработку для повышения производительности и экономичности при условии, что теоретическая ошибка удовлетворяет требованиям точности.
(2) Ошибка наладки
Ошибка наладки станка — ошибка, вызванная неточной наладкой.
(3) Ошибка станка
Ошибка станка — ошибки изготовления, монтажа и износа станка. Основные: ошибка направляющих, ошибка вращения шпинделя, ошибка передачи кинематической цепи станка.
5. Методы измерения
Точность обработки измеряется разными методами в зависимости от содержания и требований точности. Обычно существуют следующие типы методов:
(1) По тому, измеряется ли измеряемый параметр напрямую: прямое и косвенное измерение.
Прямое измерение: прямое измерение измеряемого параметра для получения измеряемого размера. Например, штангенциркуль, компаратор.
Косвенное измерение: измерение геометрических параметров, связанных с измеряемым размером, и получение измеряемого размера через расчет.
Очевидно, прямое измерение более наглядно, косвенное — более трудоемко. Обычно когда измеряемый размер или прямое измерение не удовлетворяют требованиям точности, вынуждены использовать косвенное измерение.
(2) По тому, показывает ли показание измерительного прибора напрямую значение измеряемого размера: абсолютное и относительное измерение.
Абсолютное измерение: показание прямо указывает размер измеряемого размера, например, штангенциркуль.
Относительное измерение: показание указывает только отклонение измеряемого размера от эталонной величины. При измерении диаметра вала компаратором сначала устанавливают нуль прибора калибровочным блоком, затем измеряют. Измеренное значение — разница между диаметром вала и размером блока. Это относительное измерение. Обычно относительное измерение точнее, но измерение более трудоемко.
(3) По контакту измеряемой поверхности с измерительной головкой прибора: контактное и бесконтактное измерение.
Контактное измерение: измерительная головка контактирует с измеряемой поверхностью, есть механическая измерительная сила. Например, микрометр.
Бесконтактное измерение: измерительная головка не контактирует с поверхностью измеряемой детали. Избегает влияния измерительной силы на результат. Например, проекционный метод, интерферометрия световых волн.
(4) По числу измеряемых параметров: единичное и комплексное измерение.
Единичное измерение: измерение каждого параметра испытуемой детали отдельно.
Комплексное измерение: измерение комплексного индекса, отражающего соответствующие параметры детали. Например, при измерении резьбы инструментальным микроскопом можно измерить фактический средний диаметр резьбы, ошибку половинного угла профиля зубьев и накопленную ошибку шага резьбы.
Комплексное измерение обычно более эффективно и надежно обеспечивает взаимозаменяемость деталей, часто используется для приемки готовых деталей. Единичное измерение позволяет определить ошибку каждого параметра отдельно, обычно используется для анализа процесса, оперативного контроля, измерения заданных параметров.
(5) По роли измерения в процессе обработки: активное и пассивное измерение.
Активное измерение: заготовка измеряется в процессе обработки, результат напрямую используется для управления обработкой детали, чтобы своевременно предотвратить брак.
Пассивное измерение: измерение после обработки заготовки. Этот вид может только судить, годна ли деталь, ограничен обнаружением и отбраковкой брака.
(6) По состоянию измеряемой детали в процессе измерения: статическое и динамическое измерение.
Статическое измерение: измерение относительно статично. Например, микрометр для измерения диаметра.
Динамическое измерение: измеряемая поверхность и измерительная головка движутся относительно друг друга в имитирующем рабочем состоянии при измерении.
Метод динамического измерения может отражать состояние детали, близкое к условиям эксплуатации, это направление развития технологии измерений.
Производственный процесс
- Точная ЧПУ-обработка для полупроводниковой отрасли: ключевые инсайты
- Основы ЧПУ-обработки: Руководство для начинающих по точному производству
- Расчет стоимости ЧПУ-обработки: ключевые факторы и экспертные советы по экономии
- 6 трендов производства 2022 года для сохранения конкурентоспособности
- Точная обработка: проверенные методы достижения точности формы и положения заготовки
- 11 ключевых фактов о ЧПУ-гравировке, которые нужно знать
- Основное руководство по маркировке деталей: 3 проверенных метода для качества и безопасности
- Шатун: конструкция, материалы, виды и типичные неисправности
- Масляный радиатор (оil cooler): назначение, виды, принцип работы и неисправности
- Термостат автомобиля: функции, расположение, проверка и неисправности