



Ключевые факторы, определяющие качество гальванического покрытия
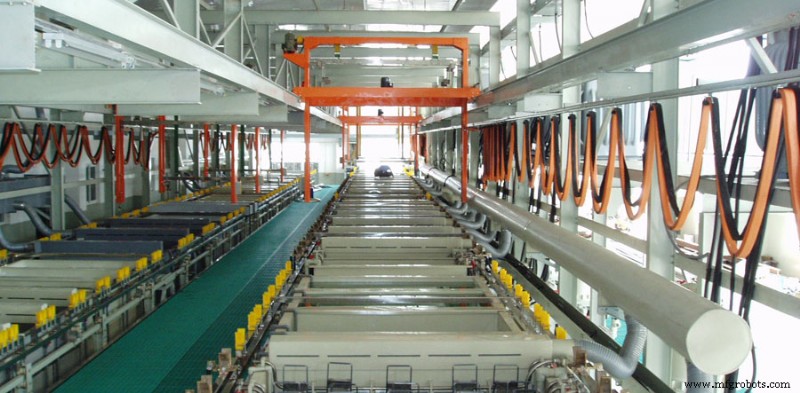
Качество гальванированных деталей напрямую влияет на общее качество оборудования. Факторы, влияющие на качество гальваники, делятся на внутренние и внешние. Поэтому необходимо не только глубоко понимать внутренние факторы, влияющие на качество покрытия, но и не игнорировать внешние. Строгий контроль каждого этапа гарантирует качество гальванического напыления.
1. Внутренние факторы
Строгое управление качеством в гальванической мастерской — надежная гарантия качества гальванированных деталей. Для фундаментального улучшения качества гальваники и получения высококачественных покрытий необходимо всесторонне понимать каждый внутренний процесс, влияющий на результат.
(1) Факторы предварительной обработки
Сила сцепления, коррозионная стойкость и внешний вид покрытия напрямую зависят от качества подготовки поверхности перед напылением. Масла, ржавчина, накипь и другие загрязнения на поверхности детали создают барьер, препятствующий полному контакту электролита с металлическим основанием. На такой поверхности невозможно получить качественное покрытие. Даже при наличии сверхтонкой масляной или оксидной пленки, хотя покрытие может выглядеть нормально и иметь мелкокристалличную структуру, сила сцепления резко снижается.
Следовательно, предварительная обработка деталей — обязательное условие для получения хороших результатов во всем гальваническом процессе. Во-первых, необходимо обеспечивать концентрацию и чистоту отжировых и травяных растворов, своевременно удаляя плавающее масло. Во-вторых, когда в ржавоудалителе накапливается определенное количество примесей, это влияет на качество покрытия, поэтому раствор нужно регулярно заменять.
(2) Химические факторы электролита
В производстве гальваники по разным причинам в электролит попадают различные вредные примеси: металлические примеси, оксиды металлов, неметаллические примеси, нерастворимые взвеси и органические загрязнения. Разные электролиты содержат разные типы примесей, и их допуск к одним и тем же примесям также различается. Когда одна или несколько вредных примесей накапливаются до критического уровня, это влияет на свойства электролита и качество покрытия. Не нужно ждать накопления примесей, наносящих вред — электролит нужно очищать заранее.
Кроме того, содержание каждого компонента электролита имеет оптимальный технологический диапазон. Рабочий раствор должен регулярно анализироваться для поддержания всех компонентов в пределах нормы. Исходя из производственных задач, опыта и результатов анализов, до того как накопление примесей может повлиять на качество покрытия, электролит должен очищаться для обеспечения его стабильности.
(3) Факторы контроля технологических условий
Контроль технологических режимов напрямую влияет на качество гальванического слоя. Только освоив и контролируя режимы каждого вида напыления, можно получить высококачественное покрытие. Параметры — температура, плотность тока, pH, время напыления — должны быть согласованы. Например, при хромовании высокой твердости несоответствие температуры и плотности тока сильно влияет на катодный выход, разбросовую способность, твердость и блеск покрытия. Как показано на рисунке, при высокой температуре плотность тока нужно соответствующим образом увеличивать для получения желаемого покрытия. Эти параметры взаимозависимы: изменение одного требует корректировки другого. Неконтроль режимов ведет к браку.
2. Внешние факторы
Качество гальваники как часть общего качества деталей зависит не только от процесса и внутренних процессов мастерской, но и от других производственных звеньев и технических отделов предприятия. Эти факторы часто игнорируются, но их необходимо учитывать комплексно.
(1) Конструкторские факторы
Конструкторы часто уделяют внимание только форме, размерам и точности обработки, не учитывая технологичность, особенно гальванику. Это создает проблемы в производстве и влияет на качество изделия.
1. Влияние формы детали на качество гальваники
Разбросовая способность хромирующего электролита крайне низка. Концентрация тока на углах и остриях вызывает локальные дефекты: заусенцы, подгары, наросты. На сложных деталях глубокие впадины и внутренние поверхности часто остаются без покрытия. Хотя использование контровых анодов, защитных катодов и вспомогательных анодов позволяет получить более равномерное покрытие, это усложняет процесс и значительно увеличивает затраты. Поэтому конструкторы должны предусматривать это на этапе проектирования, а технологи — усиливать технологический контроль. Контровые аноды и подобные приемы следует применять только в крайней необходимости.
2. Влияние сборочных единиц на качество гальваники
Под сборкой понимается неразбираемая единица из нескольких деталей, сваренных или заклепленных. Например, опорная пластина бархатной ленты верхнего и нижнего очистных устройств рядовой рамы с подвесным шпинделем гальванируется как единое целое. В процессе электролит проникает в зазоры. С одной стороны, после гальванки скрытый в зазорах электролит вытекает и реагирует с покрытием, вызывая коррозию. С другой — неудаленная жидкость предыдущей операции загрязняет следующую, ухудшая качество. Следовательно, при проектировании следует избегать гальваники собранных узлов, предпочитая напыление отдельных деталей с последующей сборкой.
3. Нечеткие обозначения на чертеже
Традиционно на чертежах просто указывают необходимость гальваники, не выделяя основные рабочие поверхности. Это вызывает путаницу при исполнении. Для главных деталей процесс должен гарантировать внутреннее и внешнее качество покрытия без заметных цветовых отличий. Только при четком обозначении основных и второстепенных поверхностей на чертеже можно правильно выбрать закрепление детали на оправе, определить её положение, обеспечить качество основных поверхностей и защитить области, не подлежащие напылению.
(2) Факторы состояния поверхности перед напылением
Качество поверхности детали до гальваники критически влияет на результат. Покрытие на гладкой ровной поверхности всегда лучше, чем на шероховатой. Механическая обработка, холодная деформация и другие предварительные операции должны обеспечивать требуемые размеры, допуски и чистоту. Ржавчина, накипь, трудноудаляемые загрязнения, вмятины на поверхности приводят к несоответствию внешнего вида требованиям. Кроме того, неоднородность поверхности (участок точной обработки соседствует с участком сильной коррозии) делает невозможной качественную предобработку: короткое травление не удалит накипь на корродированных зонах, а длинное — разъест точные размеры. Правильный метод — предварительная обработка (пескоструйка или травление) корродированных заготовок с последующей доводочной механической обработкой для создания единородной поверхности.
(3) Факторы производственного графика
Поскольку обработка деталей проходит через несколько цехов, а гальваника — конечный процесс, часто детали еще не поступили в гальванический цех, а сборочный уже ждет их для сборки. Это создает чрезмерную срочность, заставляя работать в несколько смен. В результате время напыления может не соответствовать технологии, или плохое освещение ночью влияет на качество. Производственный отдел должен координировать сроки обработки в цехах для сбалансированного производства, обеспечивая гальванике необходимое время для выпуска качественной продукции.
(4) Факторы хранения и упаковки
В атмосферных условиях цинковое покрытие на черных металлах защищает от коррозии. Однако при контакте с феноловыми, алкидными красками, феноловыми пластиками, влажным деревом, фанерой коррозия цинка резко усиливается. Чем дольше контакт, тем толще слой коррозийных продуктов. Это ускорение коррозии малыми концентрациями органических летучих веществ называется атмосферной коррозией. Источники: краски, пластики, смолы, дерево. Скорость коррозии зависит от концентрации летучих веществ: выше концентрация — сильнее коррозия. Но органическая атмосфера корродирует цинк только во влажной среде. В сухом воздухе коррозия практически отсутствует. Следовательно, цинковое покрытие надежно только без органических выделений или в абсолютно сухом воздухе. При хранении гальванированных деталей нужно обеспечить условия склада, исключающие атмосферную коррозию. При транспортировке упаковка напрямую влияет на коррозионную стойкость. Источники органических выделений нужно минимизировать. Оцинкованные детали хранят в деревянных ящиках с надежной внутренней упаковкой и осушителем, полностью изолируя от внешней агрессивной среды, иначе детали легко ржавеют, ухудшая качество. Эти внешние факторы часто упускаются, становясь важной причиной брака.
3. Заключение
Гальваника — специфический вид производства, часто недооцениваемый. При возникновении брака ищут причину только в процессе гальваники, игнорируя внешние факторы. Для обеспечения качества не только гальванический цех, но вся система контроля качества должна иметь четкие полномочия и ответственность, обеспечивая гальванике качественное основание. От чертежа до упаковки и транспортировки — каждый этап должен быть строго контролируем. Это имеет огромное практическое значение для повышения качества продукции.
Производственный процесс
- Оптимизация вольфрамового порошка: ключевые факторы производительности
- 3 ключевых фактора качества вольфрамового порошка
- Мастерство качества ТО: последовательность, надежность и профессионализм
- Ключевые факторы, влияющие на качество лазерной резки для оптимальной точности
- Внедрение стратегии качества для усиления конкурентоспособности промышленности
- Актуальность документации качества: почему регулярные обновления важны
- Операционное совершенство: как уполномочить команды для обеспечения высшего качества
- Ключевые факторы, влияющие на качество металлической штамповки
- Оптимизация качества резальных лезвий: повышение производительности и точности
- Ключевые факторы, определяющие стоимость лазерной резки: Что нужно знать