



Технология зеркального полирования: доводка деталей до сияющего блеска
Благодаря мастерству полирования деталь из SUS304 за несколько минут становится зеркалом.
Полировка точных деталей обычно использует шлифовальные бары, шерстяные круги, наждачную бумагу — пластическая деформация поверхности, удаление выступаов для гладкости. Преобладает ручная операция. Для высоких требований к качеству — ультразверховая полировка (суперфиниш): спец. абразивный инструмент, прижатый к поверхности в полировальной жидкости с абразивом при высоких оборотах. Шероховатость Ra 0,008 мкм.
Часто используемые инструменты и спецификации для полировки
1) Инструменты для полировки форм: наждачка, шлифовальный бар, ленточный фieltовый круг, абразивная паста, сплавная напильник, алмазная игла, бамбуковые чипы, волокнистый шлифовальный бар, круговой вращающийся шлифовальный аппарат.
2) Наждачка: 150#, 180#, 320#, 400#, 600#, 800#, 1000#, 1200#, 1500#
3) Шлифовальный бар: 120#, 220#, 400#, 600#
4) Ленточный фieltовый круг: цилиндрический, конический, квадратный конус
5) Шлифовальная паста: 1# белая, 3# желтая, 6# оранжевая, 9# зеленая, 15# синяя, 25# коричневая, 35# красная, 60# фиолетовая
6) Напильник: квадратный, круглый, плоский, треугольный и др.
7) Алмазные иглы: обычно шанк 3/32 или 1/8, формы: волнистый, цилиндрический, длинный прямой цилиндр, длинный конический.
8) Бамбук: разные формы под оператора и форму формы. Функция — прижимать наждачку и шлифовать деталь до нужной шероховатости.
9) Волокнистый шлифовальный бар: 200# черный, 400# синий, 600# белый, 800# красный
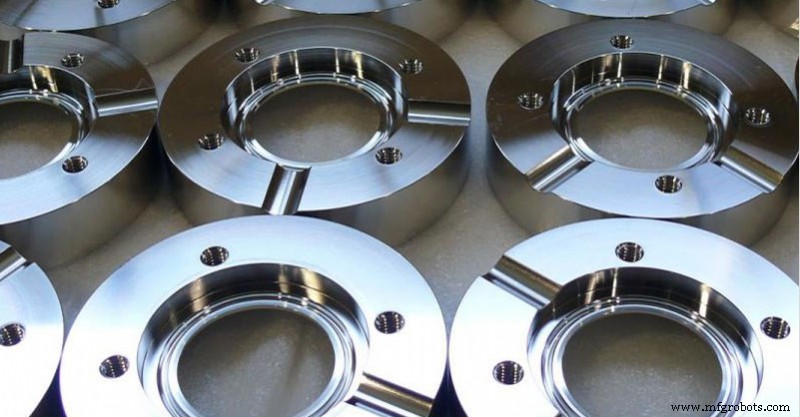
Процесс полировки
(1) Черновая полировка
Поверхность после чистовой фрезеровки, ЭРО, шлифовки — полируют вращательной полировальной машиной 35000–40000 об/мин. Затем ручная шлифовка барами с керосином (смазка/охлаждение). Порядок зерен:
180# → 240# → 320# → 400# → 600# → 800# → 1000#
(2) Полуточная полировка
Наждачка + керосин. Зерна:
400# → 600# → 800# → 1000# → 1200# → 1500#
Важно: 1500# только для закаленной инструментальной стали (>52 HRC), не для предзакаленной — риск повреждения поверхности и неполучения эффекта.
(3) Точная (чистовая) полировка
Алмазная полировальная паста. Если полировальный круг с алмазной пудрой/пастой — последовательность:
9 мкм (1800#) → 6 мкм (3000#) → 3 мкм (8000#)
9 мкм паста + круг снимают волосяные следы от 1200# и 1500# наждачки. Затем липкий фielt + алмазная паста:
1 мкм (14000#) → 1/2 мкм (60000#) → 1/4 мкм (100000#)
(4) Рабочая среда полировки
Процесс в двух раздельных зонах: черновая шлифовка и точная полировка разделены. Обязательно очистка абразивных частиц с поверхности после предыдущего этапа.
После черновой до 1200# наждачки — перенос в чистую комнату (dust-free), чтобы пыль не оседала на форме. Точность >1 мкм (вкл. 1 мкм) — в чистой полировальной комнате. Для ультраточной — абсолютно чистое пространство: пыль, дым, перхоть, слюна могут убить высокоточную поверхность.
После полировки — защита от пыли. При остановке — тщательно удалить все абразивы и смазки, обеспечить чистоту, нанести антикоррозийное покрытие.
Факторы, влияющие на качество полировки
(1) Состояние поверхности заготовки
При обработке материалов слой повреждается теплом, внутренними напряжениями и др. Неправильные режимы реза влияют на полировку. Поверхность после ЭРО труднее шлифовать, чем после механической обработки или термообработки. Поэтому перед концовкой ЭРО нужна чистовая ЭРО, иначе образуется закаленная тонкая прослойка. Если режимы ЭРО неверны, глубина термического слоя до 0,4 мм. Твердость прослойки > основы — надо удалить. Лучше добавить черновую шлифовку для базы полировки.
(2) Качество стали
Качественная сталь — предпосылка хорошей полировки. Включения и поры ухудшают результат. Для зеркальной полировки заготовка должна быть из стали с хорошей полируемостью и после термообработки — иначе ожидания не оправдаются.
(3) Процесс термообработки
Неправильная термообработка → неравномерная твердость или измененные свойства → трудности полировки.
(4) Технология полировки
Так как полировка в основном ручная — мастерство человека главная причина качества.
Считается, что технология влияет на шероховатость. На самом деле хорошая технология должна сочетаться с качественной сталью и правильной термообработкой для результата. И наоборот: плохая технология не даст зеркала даже на хорошей стали.
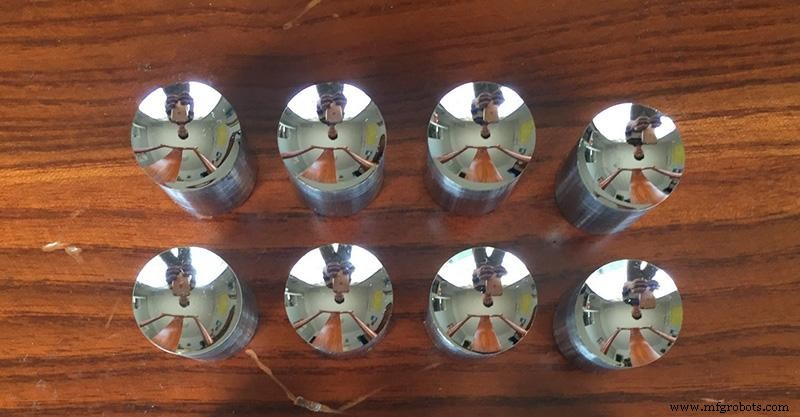
Решение частых проблем полировки
(1) Переполировка (Over-polishing)
Главная проблема: «чем дольше полируешь, тем хуже качество». Два проявления: «апельсиновая корка» и «питтинг» (точечная коррозия). Переполировка часта при механической полировке.
(2) Причины «апельсиновой корки»
Неровная грубая поверхность. Причины много. Частая: перегрев поверхности формы или кémentация. Слишком большое давление и время полировки — главные причины. Пример: полировочный круг выделяет тепло → апельсиновая корка. Твердая сталь выдерживает большее давление, мягкая — склонна к переполировке. Время переполировки зависит от твердости стали.
(3) Устранение «апельсиновой корки»
При плохом качестве часто увеличивают давление и время — ухудшается. Лечение:
- Снять дефектный слой, зерно чуть крупнее предыдущего, шлифовать с меньшим усилием.
- Расслабление напряжений при температуре на 25 °C ниже отпуска. Тончайшее зерно шлифовать до удовлетворительного результата, затем полировать с легким усилием.
(4) Причины «питтинга» (точечной коррозии)
Неметаллические включения в стали (твердые хрупкие оксиды) вырываются при полировке → ямки. Факторы:
- Слишком высокое давление и долгое время полировки.
- Низкая чистота стали, много твердых включений.
- Ржавчина на поверхности формы.
- Черновая кожа (оксидный налет) не удалена.
(5) Устранение питтинга
- Тщательная перешлифовка. Зерно на один градус крупнее предыдущего. Мягкий острый шлифовальный бар для финальной шлифовки перед полировкой.
- При размере абразива <1 мм — избегайте самых мягких полировальных инструментов.
- Минимально возможное время и сила полировки.
Производственный процесс
- Полное руководство по отделкам поверхностей для CNC-обработки
- Освоение точной обработки: основные техники для авиационных деталей
- Экспертное руководство по ЧПУ обработке алюминия и прецизионным алюминиевым деталям
- Топ-5 основ для точных котировок ЧПУ обработки
- Экспертное руководство по CNC-обработке деталей из нержавеющей стали
- Экспертное руководство по обработке анодированных алюминиевых деталей
- Экспертное руководство по CNC-обработке латуни и высококачественным деталям
- Китай развивает высокоточную металлообработку: усиление возможностей кастомизации
- Точное фрезерование криволинейных поверхностей на ЧПУ: технология и лучшие практики
- Оптимальные материалы для высокоточных токарных деталей на ЧПУ