



ЧПУ обработка: проверенные стратегии достижения жестких допусков
В индустрии точной ЧПУ обработки токарщики ЧПУ любят видеть оборудование вроде «+/-0.005», что является технологией, поддерживающей строгие служебные требования в точной обработке деталей ЧПУ. Жесткие допуски необходимы для высококачественных, высокопроизводительных деталей. Отрасли, такие как здравоохранение, авиакосмическая и военная, сильно зависят от точных деталей для процветания. Некоторые детали даже требуют точность 0,0005 дюймов — ширину, сравнимую с толщиной человеческого волоса. (Что вы должны знать о допусках обработки) Достижение допуска — сложная задача, но не полностью невозможная. Это разница между толщиной человеческого волоса и белых кровяных телец. Вот несколько предложений, которые помогут вам достичь идеальных деталей ЧПУ обработки.
1. Прогрев шпинделя для поддержания жестких допусков
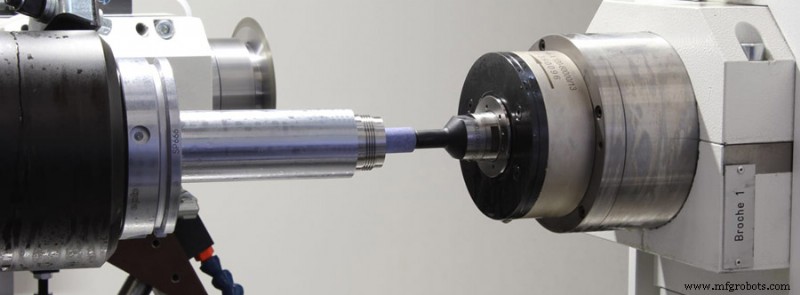 Станки ЧПУ нуждаются в собственном наборе разогрева, чтобы они работали наилучшим образом. Хотя токарш часто предварительно разогревает шпиндель перед началом проекта, этого недостаточно для деталей с очень жесткими допусками. Прежний метод может только предотвратить преждевременный износ подшипников. Перед началом фактического фрезерования позвольте станку работать около 15-20 минут, все детали нагреваются до необходимой температуры, это может помочь вам снизить риск теплового расширения в предобработке, обеспечивая необходимый размер.
Совет: Не забудьте измерить инструмент после прогрева. Любая разница на передней части инструмента может помешать вам достичь желаемого результата.
2. Строгий выбор инструмента для поддержания жестких допусков
Вам нужно убедиться, что у вас есть специальное оборудование для черновой и чистовой обработки, чтобы инструменты черновой обработки выдерживали износ, а инструменты чистовой обработки сохраняли только один процесс для обеспечения повторяемого процесса создания точных деталей. Оверсайз работа: надежда, что абсолютный размер ниже заданного размера, абсолютно ужасна для механика.
Калибровочные шплинты — удобный инструмент для удержания жестких допусков, так как вы можете обработать недоразмерную особенность и затем настроить её.
Калибровочные шплинты можно использовать для измерения недоразмерной особенности перед обработкой её до точного размера.
3. Компенсация для поддержания жестких допусков
 Компенсируйте ваши инструменты — производители инструментов не идеальны, поэтому они немного толерантны к дизайну инструментов. Они знают, что если вы планируете использовать их инструменты для изготовления чего-то, вы будете счастливее, если размер особенности, которую он режет, будет слишком маленьким, а не слишком большим. Зная это, вы захотите убедиться, что первое, что нужно сделать при настройке точной работы — ввести фактический диаметр инструмента. Вы можете сделать это несколькими способами, но мой предпочтительный метод — обработать особенность, а затем использовать точный инструмент для проверки размера — калибровочный шплинт или блок подойдет хорошо. Это легко — если вы используете инструмент 0,236 дюйма для вставки в отверстие 0,250 дюйма и только калибровочный шплинт 0,248 дюйма можно вставить, то размер вашего инструмента будет уменьшен на 0,001 дюйма (используйте половину значения, потому что он оверсайз с обеих сторон) меньше. В этот момент вы можете использовать ПО CAM или использовать команду Tool Comp в файле резки для компенсации размера до 0,235 дюйма.
4. Температура для поддержания жестких допусков
Правильная температура — один из самых критичных факторов в поддержании жестких допусков, потому что она может вызвать столько изменений, что вы даже не заметите. Небольшое смещение заданной температуры повлияет на ваш станок и детали по-разному. На самом деле, даже бессознательные ошибки, такие как не обращение внимания на то, где размещен станок, могут повредить весь процесс. Во время процесса обработки расширение и сжатие фрезерного станка или резаемого материала могут быть очень разными.
Например, если ваш станок расположен возле окна и снаружи холодно, солнце будет светить на станок в какое-то время дня. Для другого примера, включается ли система кондиционирования воздуха днем и дует ли холодный воздух в кабину? Хранятся ли ваши сырой материалы на горячем складе, а затем вводятся при низкой температуре 68 градусов Цельсия? Поставьте всё на место — держите свой станок и материалы в температурно контролируемой среде на протяжении всего процесса, избегайте прямого солнечного света, это часто упускается, но является важным фактором для обеспечения согласованности обработки.
Вышеописанное представлено с точки зрения поддержания жестких допусков в общем процессе обработки. Ниже мы представляем несколько операционных методов поддержания жестких допусков с точки зрения детальной обработки деталей.
Поддержание допусков при операциях сверления
Отверстия обычно требуют самых строгих размерных допусков, потому что они обычно предназначены для идеального выравнивания с сопряженными деталями. Для поддержания допусков сначала проверьте биение станков и инструментов. Этот простой, но часто упускаемый шаг может сэкономить механику много времени и разочарования.
Центровка
Центровка позволяет сверлу иметь очень точную отправную точку, тем самым минимизируя блуждание или отклонение от желаемого пути. Это особенно преимущественно при обработке неправильных поверхностей, потому что трудно найти идеальное расположение отверстий на этих поверхностях.
Развертывание
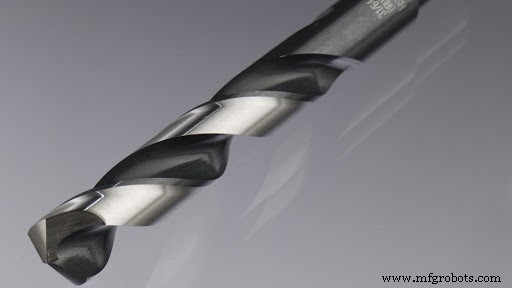
Развертывание очень подходит для работы с очень строгими допусками, потому что многие миниатюрные развертыватели имеют гораздо более строгие допуски, чем сверла. Развертыватель режет на фасонированном крае, тем самым удаляя наименьшее количество материала в отверстии, с конечной целью увеличения размера. Поскольку режущий край развертывателя очень мал, диаметр ядра инструмента больше, поэтому это более жесткий инструмент.
Поддержание жестких допусков при обработке стенок
Когда обработка стенок становится трудной из-за дефлекции, допуски должны поддерживаться, иначе инструмент будет испытывать изгиб при приложении силы. Если на стенке появляется угол из-за дефлекции, выберите инструмент с доступом, чтобы уменьшить дефлекцию вдоль шейки инструмента. Кроме того, делайте больше аксиальных глубин резания и постепенно выполняйте чистовую обработку, чтобы прилагать меньше давления к инструменту. Для получения допусков чистовой поверхности может потребоваться использовать инструменты с длинными канавками, чтобы минимизировать следы остаточных траекторий инструмента на детали.
Фреза с радиусом угла
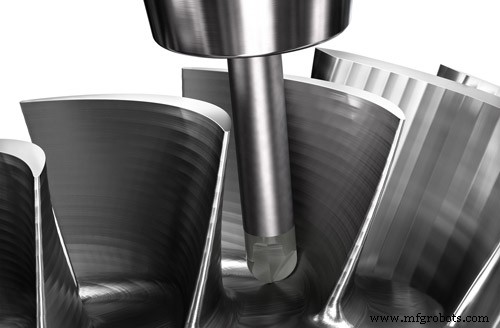
Поскольку фрезы с радиусом скругления не имеют острых краев, их износ будет медленнее, чем у фрез с квадратными краями. Используя инструмент с радиусом угла, трещины на крае инструмента можно минимизировать, что приводит к равномерному распределению давления на каждом режущем крае. Поскольку острые края на квадратных инструментах менее долговечны и более склонны к трещинам из-за концентрации напряжений в этой точке, инструменты с радиусом угла будут сильнее и поэтому менее склонны вызывать изменения допусков.
Поэтому рекомендуется использовать инструменты черновой обработки с контурами радиуса угла и фрезы чистовой обработки с квадратными контурами для улучшения краевых допусков. При проектировании деталей и с учетом того, что при производстве, если у стенки с большим радиусом есть потенциал по сравнению со стенкой с квадратным краем, стенка с большим радиусом может упростить обрабатываемость и уменьшить количество смен инструментов.
Поддержание жестких допусков при нарезании резьбы
Получение резьбы в допуске связано только с удалением стружки. Эвакуация стружки — это проблема, которую часто упускают: если стружка в отверстии не удаляется перед нарезанием резьбы, может возникнуть интерференция на вершине инструмента, вызывающая вибрацию и трескотание в резьбе. Это снижает непрерывность резьбы и также меняет точку контакта. Непрерывность резьбы может быть разницей между прохождением и провалом деталей, и поскольку нарезание резьбы обычно последнее приложение для уменьшения повреждения резьбы при обработке, это также увеличивает возможность удержания стружки в отверстии другими приложениями.
Как вы видите, удержание жестких допусков — это сложно, но не невозможно. Примите вышеупомянутые простые хаки, чтобы получить желаемый размер с первого раза! Если вам нужна услуга обработки с жесткими допусками, добро пожаловать к нам, SANS Machining будет вашим лучшим выбором для партнера по индивидуальному проекту.
Производственный процесс
- Освоение тугих допусков: проверенные стратегии точного производства
- Освоение тесных допусков: 6 экспертных советов для точной обработки
- Полное руководство по отделкам поверхностей для CNC-обработки
- Мастерство CNC-обработки: проверенные стратегии дизайна для оптимальных деталей
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Индивидуальное ЧПУ-фрезерование мотоциклетных деталей: точность и долговечность
- Раскройте потенциал 5-осевого ЧПУ: 4 инсайдерских совета по эффективности
- 7 экспертных советов для создания высокоточных деталей ЧПУ-обработки
- Топ-5 основ для точных котировок ЧПУ обработки