



Освоение тесных допусков: 6 экспертных советов для точной обработки
Есть мало вещей, которые токарь любит больше, чем когда он получает чертеж и видит это: ±0,005″. Удержание пяти тысячных дюйма — детская забава для любого хорошего токаря — они могут фрезеровать деталь с закрытыми глазами. Но тогда есть те задания, что немного более требовательны. Добавьте ещё один ноль, и теперь у вас: 0,0005″. Удержание пяти десятых тысячной — совсем другая история. Это разница между толщиной человеческого волоса и белой кровяной тельцы. Когда речь заходит об удержании тесных допусков, вот несколько рекомендаций, которые могут держать ваши детали в допуске.
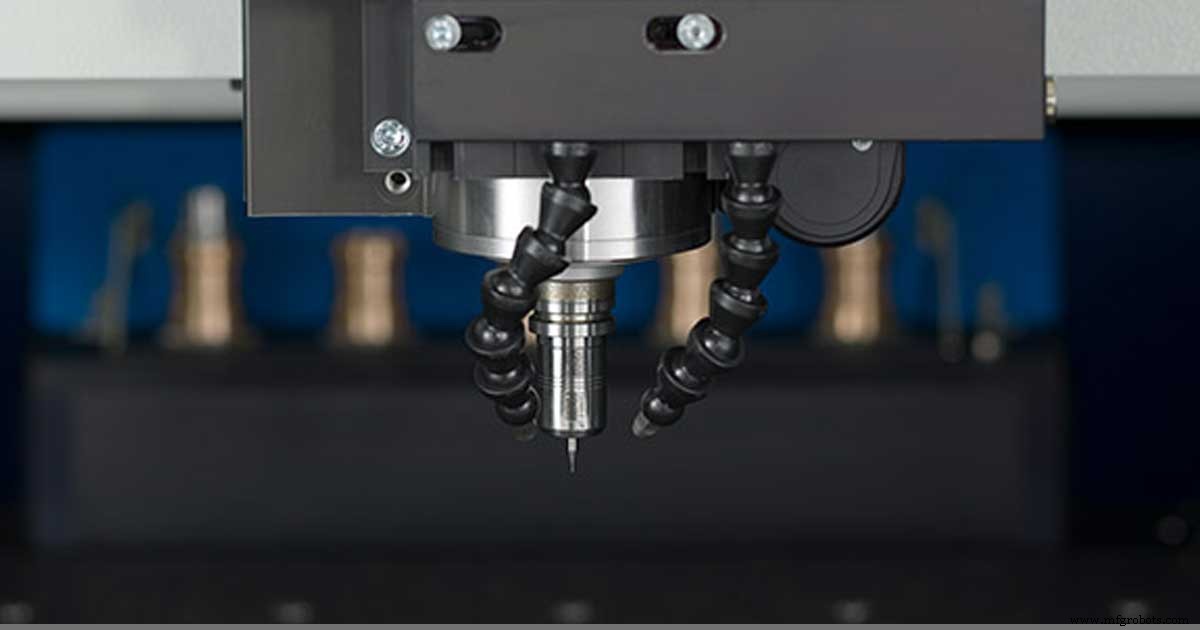
1. Прогрев шпинделя для удержания тесных допусков
Запустите программу прогрева — хотя это стандартная процедура для большинства ЧПУ-станков, рассмотрите запуск чего-то более интенсивного. Типичная процедура только прогревает шпиндель, что критично для распределения смазки для предотвращения преждевременного износа подшипников. Но вам также нужно позволить внутренним компонентам достичь стабильной рабочей температуры для учёта термического расширения. Всё это нормально, если вы ищете удержание тесных допусков только по оси Z, но если вы соедините прогрев шпинделя с движением станка по всем осям, это поможет ещё больше. Позволяя станку работать 10–20 минут со всеми движущимися компонентами, позволяет компонентам достичь идеальной температуры и поможет смягчить эффекты термического расширения во время фрезерования. Как бы то ни было, в конце вашего прогрева обязательно измерьте все инструменты для абсолютной точности и удержания тесных допусков.
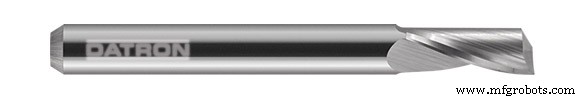
2. Выбор инструмента для удержания тесных допусков
Выбирайте инструменты тщательно — когда вы имеете дело с этими не прощающими допусками, будьте приспособляющимися с вашим инструментом. Вы захотите убедиться, что у вас есть конкретные инструменты для черновой и доводочной обработки, позволяя черновому инструменту взять на себя основной износ, пока доводочный инструмент сохраняется только для финальных проходов, обеспечит повторяемый процесс для создания точных деталей.
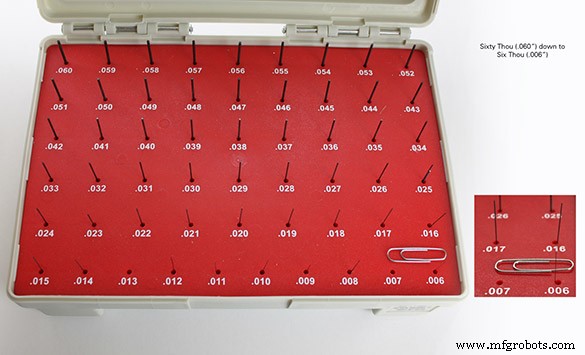
Калибровочные штифты можно использовать для измерения недоразмерного признака перед его обработкой до точного размера.
3. Компенсация для удержания тесных допусков
Компенсируйте свои инструменты — Производители инструментов не идеальны, поэтому они проектируют свои инструменты немного прощающими. Они знают, что если вы будете делать что-то с их инструментами, вы будете гораздо счастливее, если признак, который он режет, выйдет недоразмерным вместо переразмерного. Как со стрижкой: вы можете срезать больше, но не можете приклеить обратно. Зная это, вы захотите убедиться, что первое, что вы делаете при настройке точной работы — это вводите точный диаметр инструмента. Это можно сделать несколькими способами, но мой предпочтительный метод — отфрезеровать признак и затем использовать точные инструменты для проверки размера — калибровочные штифты или блоки работают хорошо. Это легко — если вы интерполируете отверстие 0,250″ фрезой 0,236″ и в него помещается только штифт 0,248″, то ваш инструмент недоразмерен на 0,001″ (используйте половину значения, так как он недоразмерен с каждой стороны). Вы бы скомпенсировали размер до 0,235″ в этот момент, либо через ваше CAM-ПО, либо используя команды компенсации инструмента в файле резания.
4. Температура для удержания тесных допусков
Термически стабилизируйте — Это одна из самых важных вещей в этом списке для удержания тесных допусков, потому что это может сделать огромную разницу, и вы даже можете не заметить. Обратите внимание на то, где расположен ваш станок. Он у окна, если да, светит ли на него солнце в течение частей дня? Включается ли кондиционер днём и дует ли холодным воздухом на кабину станка? Ваш материал хранится в жарком складе, а потом приносится в прохладную среду 20°C? Все это кажется невинным, но может создать огромную головную боль в вашем процессе. Термическое расширение или сжатие фрезерного станка или материала, который вы режете, может создать большие вариации в вашем процессе. Поставьте всё это под контроль — держите станок и материал в температурно-контролируемом климате, не подверженном солнечному свету, и вы пожнёте плоды — стабильность в вашем процессе.
5. Калибровка для удержания тесных допусков
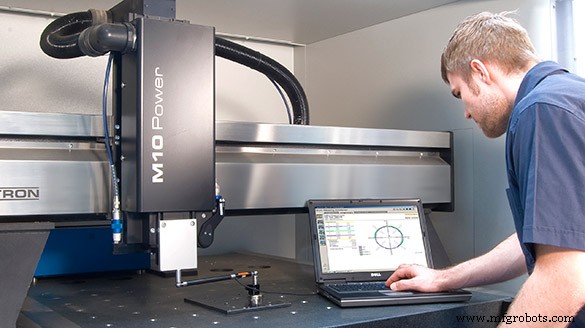
Калибруйте своё оборудование — Когда вы сделали всё вышеперечисленное, но вам нужно, чтобы это было просто *настолько* более тугой, рассмотрите возможность вызова производителя. После того как станок был построен, отгружен, сброшен с грузовика, перемещён, выровнен и использован тысячи часов, вещи сдвинутся и осядут. Это неизбежно. К счастью, есть несколько единиц оборудования, будь то гранитные квадраты или Renishaw Ballbar, которые могут помочь подтянуть узду на вашем ослабевшем станке для помощи в удержании тесных допусков. Мы любим выполнять тест ballbar и вносить корректировки как часть ежегодного обслуживания, так вы можете держать на коротком поводке точность станка. Также выполнение этих ежегодных услуг гарантирует, что подшипники тугие и смазаны, ремни правильно натянуты, и приводные моторы здоровы — все важные факторы для наличия точного станка.
6. Линейные шкалы для удержания тесных допусков
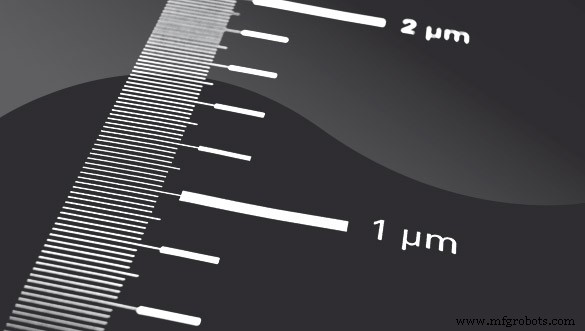
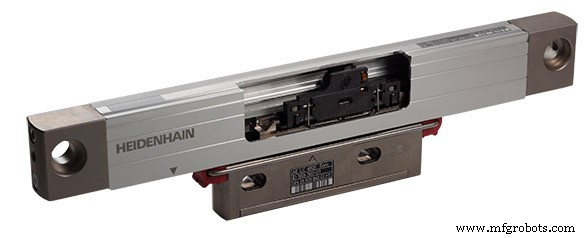
Если всё остальное терпит неудачу, шкалы! — Если вы сделали всё в этом списке, и вы всё ещё боретесь, возможно, пришло время рассмотреть станок с линейными шкалами. Ваш типичный ЧПУ-станок будет использовать энкодер приводного мотора как основной метод отслеживания его абсолютной позиции, но это может быть ошибочным из-за несовершенств в шариковом винте или термических расхождений. Линейные шкалы меняют всё — обычно устанавливаемые на заводе, они состоят из двух основных компонентов — шкалы и головки считывания. Просто сказано — шкала как очень точная линейка, которую станок может читать, постоянно сравнивая и корректируя отклонения. На нашем M10Pro это позволяет на 25% более тугой позиционный допуск, 20% улучшение повторяемости и 85% снижение люфта.
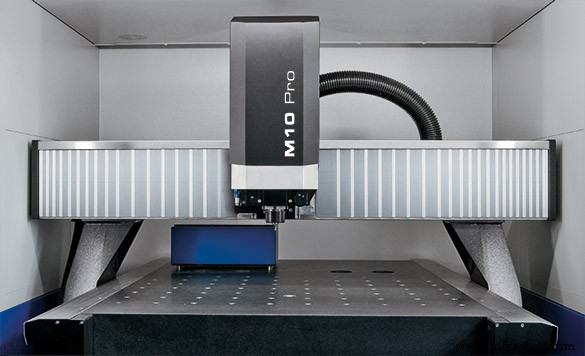
DATRON M10 Pro оснащён линейными шкалами для дополнительной точности и точности.
Надеюсь, эти советы помогут провести вас хорошо вниз по длинной, извилистой, качающейся (но всё ещё вознаграждающей!) дороге высокоточной обработки и удержания тесных допусков.
Узнайте о трёх вещах, влияющих на тесные допуски, в этом посте от HEIDENHAIN.
Станок с ЧПУ
- 6 проверенных стратегий защиты железа и стали от ржавления
- 5 экспертных советов для точного проектирования листового металла
- Максимизация эффективности: 4 проверенных совета для вашего водореза
- 7 экспертных советов по выбору идеального машиностроительного цеха
- Профессиональное руководство по 3D-печати долговечных форм для литья
- 6 главных советов для максимизации производительности и долголетия промышленных кранов
- Как выбрать правильный промышленный компрессор: экспертные советы
- Экспертные рекомендации по дизайну для качественного литья под давлением
- Экспертное руководство по сварке алюминия: профи-советы и лучшие практики
- Техобслуживание мини-экскаватора: 14 шагов к бесперебойной работе