



Обеспечение постоянной глубины резания: 4 проверенных метода для ЧПУ-обработки
4 способа обеспечить постоянную глубину резания (даже на поверхностях, которые ничуть не плоские): С точки зрения вашего ЧПУ, мир — это солнечный свет и розы: ваш режущий инструмент никогда не дефлектируется и не изнашивается, ваша приспособка жёстка и свободна от вибраций, а поверхность вашей заготовки идеально плоская. Однако мы, у кого есть серое вещество здесь в реальном мире, знаем, что правда далеко от идеала — инструменты изнашиваются, приспособки гнутся, и эта поверхность, которую вы собираетесь резать, примерно такая же плоская, как сама Земля.
Видео выше объясняет всё!
Видео любезно предоставлено #rapiddtm — посетите их на Facebook!
Если вы следите за нашим блогом, вы уже знаете, что мы говорили о том, как укротить дефлекцию инструмента, и делились советами по лучшим практикам удержания. Сегодня мы рассмотрим несколько трюков, которые можно использовать для поддержания постоянной глубины резания при гравировке, маркировке или фрезеровании поверхностей, которые не являются постер-бойцами плоскости.
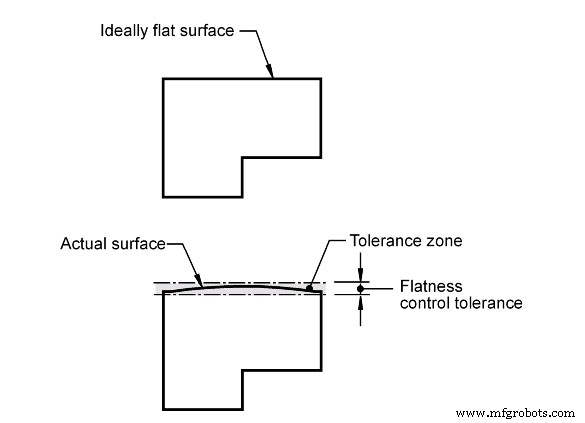
Определение плоскости:
Просто говоря, термин «плоскость» используется для описания области между двумя параллельными линиями, в которой должна лежать поверхность. Эта спецификация часто работает в сочетствии с другими размерными вызовами на чертеже для описания диапазона возможных расположений данной поверхности:
Источник изображения: https://www.engineeringessentials.com/gdt/flatness/flatness.htm
Как вы можете или не можете осознать к настоящему моменту, ни одна поверхность не идеально плоска — действительно, очень немногие поверхности даже близко не подходят к идеальной плоскости — и когда речь заходит о المصنованных деталях, плоскость стоит денег. Так что, если это не должно быть плоским, или если чертеж не определяет его как плоское, вы должны предположить, что это действительно не плоское. В зависимости от того, что вам нужно сделать с конкретной поверхностью, её плоскость (или её отсутствие) должна играть ключевую роль в вашей фрезерной стратегии.
Метод 1 постоянной глубины реза: Квалификация поверхности
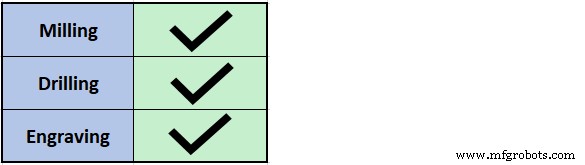
Если вы можете это сделать, квалификация поверхности — далеко и вне сомнений самый простой и верный способ убедиться, что поверхность, над которой вы собираетесь работать, достаточно плоская и истинна. Квалификация поверхности — это просто модный токарский жаргон для планового фрезерования всей поверхности, снимая по несколько микрон за раз, пока вся поверхность не станет достаточно равномерной в плане плоскости. Проход квалификации часто является первым шагом, который вы увидите, наблюдая за процессом фрезерования на цехе или в интернете, и это по ряду причин, не в последнюю очередь — для обеспечения плоскости поверхности в вопросе.
Когда начинаете с заготовки или сырого материала, квалификация поверхности почти всегда является опцией и в целом является просто хорошей токарской практикой. Иногда, однако, квалификация поверхности просто невозможна — например, при работе с литым под давлением материалом, ковкой или с иными готовыми деталями, которым просто нужна маркировка или сериализация. В этих случаях придётся применить другую стратегию для достижения хорошего результата.
Метод 2 постоянной глубины реза: Использование пружинного гравировального инструмента
Если всё, что вам нужно — базовая гравировка или маркировка детали, а ваша поверхность немного «вездесуща», пружинный гравировальный инструмент может быть именно тем, что назначил доктор. Пружинные инструменты бывают нескольких видов, самыми популярными версиями являясь пружинная версия традиционного гравировального инструмента с раздвоенным хвостовиком и пружинный «гравировальный бит для драг-гравировки», также известный как инструмент «scriber».
Пружинный гравировальный инструмент: этот инструмент может помочь держать вас в приделах на базовых работах по гравировке.
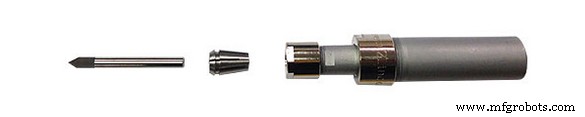
Пружинные гравировальные инструменты включают сжимаемую механическую систему между интерфейсом шпинделя и режущим инструментом. Эти сборки обычно имеют от 0,20″ до 0,40″ хода пружины, поэтому они могут поглотить довольно драматичное изменение высоты Z, сохраняя постоянное давление вниз на заготовку. Пружинные гравировальные биты используют заточенный раздвоенный хвостовик и как таковые могут производить разные ширины и глубины гравировки. Драг-гравировка или scribe-инструменты буквально только водится по поверхности и не предназначены для включения вращательного элемента в процесс. В результате scribe-инструменты действительно подходят только для очень мелкой маркировки деталей.
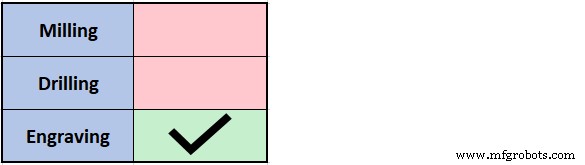
Хотя эти инструменты не будут большой помощью в фрезеровании или сверлении, они отлично работают для мелкой и средней глубины маркировки деталей. Однако есть некоторые недостатки: распространённый размер хвостовика для этих инструментов — ¾″, что может быть слишком большим для некоторых шпинделей. Также, поскольку эти инструменты — механическая сборка, они обычно ограничены 10 000 об/мин макс. Это ограничение может заставить вас снизить подачу, увеличивая время цикла.
Так что, если вам нужно оснаститься для сериализации тысячи чугунных алюминиевых деталей, пружинный инструмент, вероятно, справится с работой. Однако, если вы планируете выполнить процесс фрезерования или сверления, или если работа требует глубокую, широкую или сложную/высококачественную гравировку, вам может потребоваться обратиться к другим методам.
Метод 3 постоянной глубины реза: Использование системы тактильного зондирования для картирования неровной поверхности
Картирование поверхности через тактильное зондирование обычно включает ввод в станок нескольких основных деталей о том, что вы хотите зондировать: размер зондируемой области, шаг сетки зондирования и так далее. Оттуда станок будет касаться заготовки столько раз, сколько необходимо для зондирования указанной области до желаемого шага сетки. После завершения цикла тактильного зондирования система управления станка возьмёт файл резания, запрограммированный для резания на плоской 2D-поверхности, и модифицирует его с вариацией Z заготовки, найденной во время цикла зондирования. Таким образом, когда резак приступает к процессу фрезерования или гравировки на поверхности, его глубина будет автоматически варьироваться, так что вы получите постоянную глубину резания независимо от вариации высоты Z поверхности.
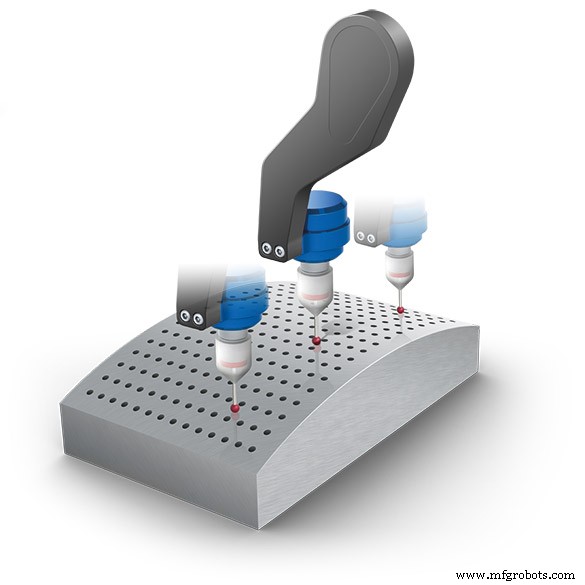
Не все ЧПУ-станки предлагают тактильное зондирование, и картирование поверхности не всегда доступно, даже если они это делают. Но если у вашего станка есть зондирование и картирование поверхности — не плохая идея ознакомиться с этим — никогда не знаешь, когда это может пригодиться.
Метод 4 постоянной глубины реза: КИМ (CMM) картирование поверхности и проекция изображения в CAM
Когда всё остальное терпит неудачу… когда вы не можете квалифицировать поверхность, когда пружинный инструмент не сделает то, что вам нужно, а ваш ЧПУ-станок не имеет тактильного зондирования, когда у вас под рукой есть КИМ, доступный для использования, и вы не против сделать кучу работы в CAM, есть вариант последней инстанции.
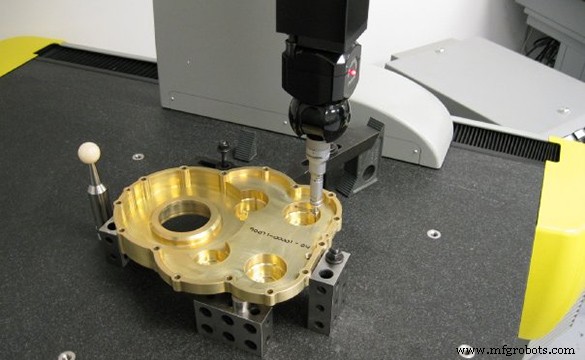
Фото выше любезно предоставлено #rapiddtm — посетите их на Facebook!
Использование КИМ для картирования поверхности с целью компенсации нерегулярностей высоты очень похоже на то, как это делается на самом ЧПУ-станке — однако без роскоши иметь картирование, фрезерование и НЦ, интегрированные в одно, процесс становится намного более трудоёмким.
Этот процесс достаточно затейлив, чтобы для него одного можно было легко написать целую статью. В попытке быть кратким, я сведу его к пошаговому резюме:
- 1. Установите заготовку на КИМ
- 2. Вручную измерьте столько точек, сколько необходимо для реализации полной вариативности поверхности в рабочей области
- 3. Экспортируйте полученное облако точек в вашу САПР
- 4. Создайте сплайны, соединяющие измеренные точки, для создания 3D-карты поверхности
- 5. Экспортируйте 3D-карту поверхности в CAM-ПО
- 6. Проецируйте графику / фрезеруемые признаки на 3D-поверхность
- 7. Сгенерируйте нужные траектории инструмента и выпостите файл резания на ваш ЧПУ
- 8. Установите заготовку на ЧПУ и запустите деталь
Будьте ясны: этот процесс нужно повторять на 100% для каждой партии деталей. Как вы, вероятно, можете сказать, необходимость использовать этот метод может легко превратить работу, которая была бы сделана от начала до конца примерно за день с тактильным зондированием в станке, и растянуть её на несколько дней — просто из-за трудоёмкости необходимости использовать КИМ для картирования поверхности.
Ничто в этом мире не идеально — но способность управлять несовершенствами для производства хорошего результата независимо от обстоятельств — одна из вещей, отличающих хороших токаря от великих. Надеюсь, методы, описанные в этом посте, дадут вам преимущество в следующий раз, когда вы столкнётесь с заготовкой, которая выглядит больше как чипс, чем как блин.
Станок с ЧПУ
- Практические стратегии сокращения выбросов на складах и в распределении
- 3 проверенные стратегии для электронных ритейлеров: как снизить затраты на доставку и порадовать клиентов
- 8 распространенных ошибок, сокращающих срок службы фрезы
- Глубина резания: стратегии для периферийного, пазового фрезерования и HEM
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- Максимальный ресурс инструмента и повышение производительности: 5 проверенных стратегий
- Водорез (Waterjet Cutting): идеальный универсальный инструмент для любого цеха
- Проверенные стратегии продления ресурса штамповочного инструмента и минимизации простоя
- Максимизация долговечности пробивных инструментов: 5 проверенных стратегий продления срока службы
- Освоение цикла G76 резьбонарезки: Полный контроль проходов и глубины реза