



Мастерство формирования стружки: стратегии контроля и оптимизации режущего процесса
С появлением передовых систем автоматизации и Индустрии 4.0 автономные производственные системы набирают значение. Правильная утилизация стружки — обязательное условие истинно автономной обработки. Читайте о факторах формирования стружки и методах её контроля.
В последние десятилетия станки непрерывно улучшались, автономные системы обработки стали неотъемлемыми компонентами заводской автоматизации. Проблемы обработки, такие как утилизация стружки, стоят на пути к эффективным автономным системам. Поэтому эффективный контроль стружки — критична особенность всех современных систем обработки.
Характеристики образующейся стружки зависят от типа обрабатываемого материала — вязкого или ломкого. Параметры процесса также важны: скорость подачи, передний угол, скорость резания, глубина реза, силы трения (смазка/ОЖ).
Операторы обычно настраивают параметры для качественных деталей и эффективной работы станка, полагаясь на ломатели стружки для утилизации.
Формирование стружки
При обработке, пока инструмент входит в заготовку, металл перед ним сжимается. Когда сжатие превышает предел, металл отделяется и течет пластически в виде стружки (сдвиговое деформирование).
Поток металла происходит на плоскости сдвига из-за первичного сдвига. Плоскость сдвига идет под углом вверх от необработанной поверхности перед инструментом. Величина угла сдвига зависит от материала и условий резания (угол инструмента, скорость). Малый угол — длинный путь сдвига, толстая стружка, высокая сила резания, и наоборот.
Когда стружка скользит по грани инструмента, происходит вторичный сдвиг из-за трения. Трение повышает температуру, нагревая стружку чрезмерно.
Типы стружки
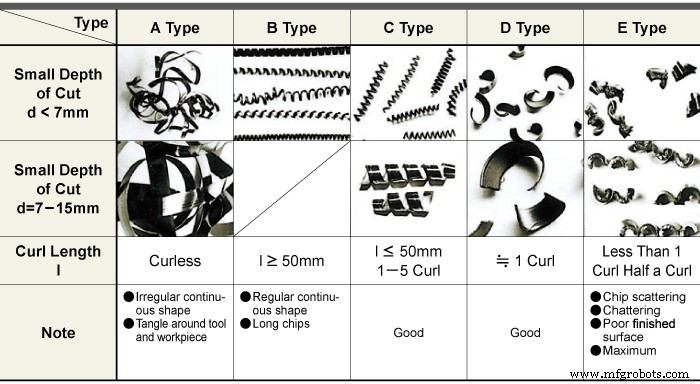
Типы стружки при обработке металлов:
- Сегментированная (прерывистая)
- Непрерывная
- Непрерывная с нарастающим краем (BUE)
Сегментированная (прерывистая) стружка
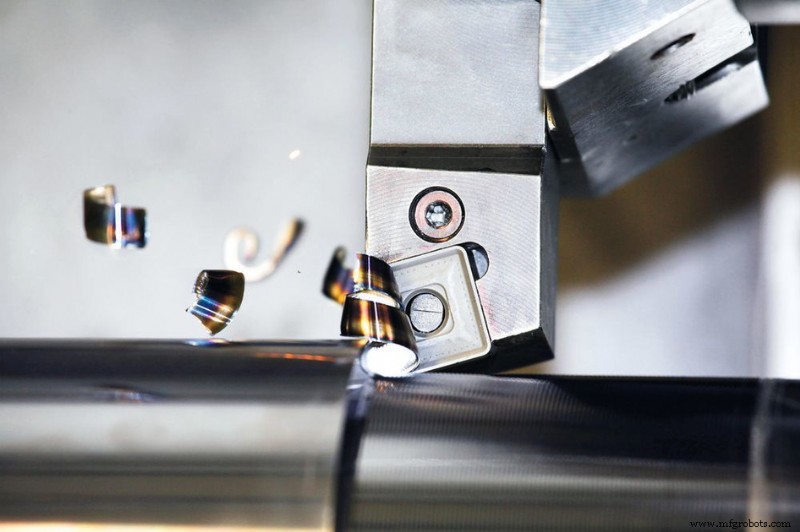
Встречается при обработке ломких металлов: латунь, бронза, чугун. Общие условия:
- Низкая подача;
- Низкий передний угол;
- Высокая скорость резания;
- Высокое трение инструмент-стружка;
- Большая глубина реза.
Дает чистую поверхность на ломких металлах, легкую утилизацию, долгую жизнь инструмента, меньшее потребление энергии. На вязких металлах — плохая чистота и ниже жизнь инструмента.
Непрерывная стружка
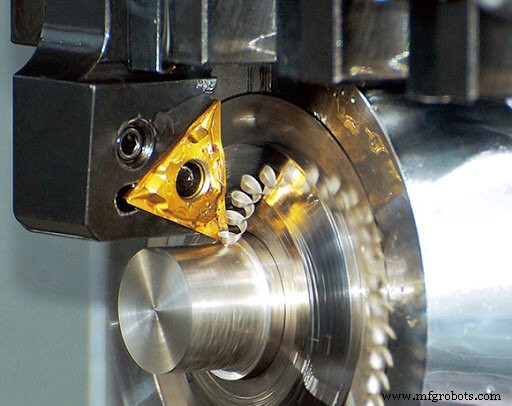
При обработке вязких металлов (сталь, медь, алюминий) на высоких скоростях. Температура между резаком и заготовкой высока. Каждый слой удаленного металла сварчивается к предыдущему, образуя длинный непрерывный поток. Условия:
- Малая глубина реза;
- Большой передний угол;
- Высокая скорость резания;
- Низкое трение (смазка/ОЖ);
- Острый режущий край.
Чистая поверхность, долгая жизнь инструмента, меньше энергии. Но утилизация сложна — нужны ломатели стружки.
Непрерывная стружка с нарастающим краем (BUE)
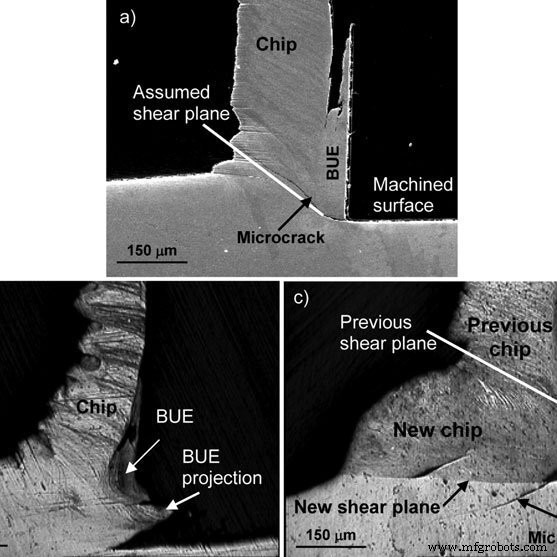
Образуется при высоком трении инструмент-стружка при обработке вязких металлов. Частицы стружки сцепляются с резаком. Материал образует новый режущий край, нарастает до отломивания. При отломивании материал сцепляется и со стружкой, и с поверхностью заготовки — плохая чистота. Другой термин — «сварка стружки». Условия:
- Низкий передний угол;
- Низкая скорость резания;
- Высокие силы трения;
- Высокая подача.
Так как BUE ухудшает жизнь инструмента, повышает потребление энергии и портит чистоту — предотвращение критично. Меры: снижение трения смазкой, предотвращение металл-металл контакта покрытиями резаков, снижение температуры ОЖ — положительно влияют на предотвращение сварки стружки.
Контроль стружки
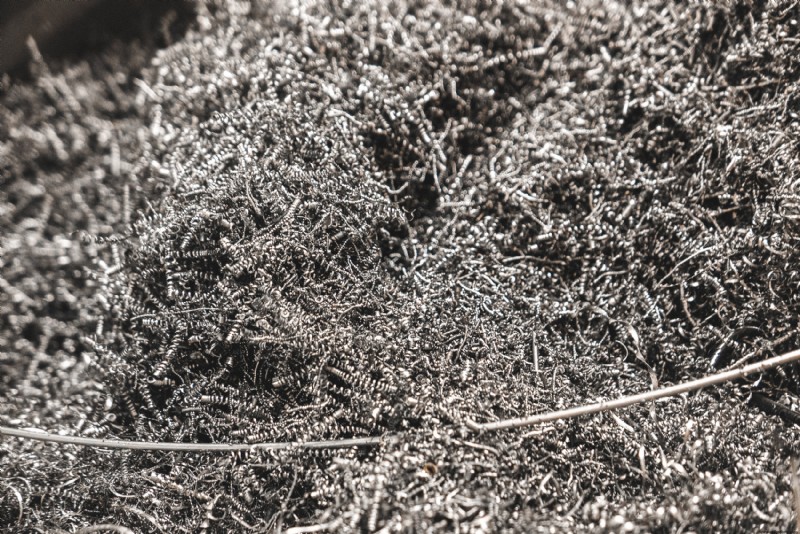
Обработка вязких металлов (сталь) на высокой скорости и большом переднем угле дает длинные нитевидные стружки. Острые, горячие, непрерывные стружки на высокой скорости угрожают безопасности оператора, повреждают деталь, запутываясь с инструментом, усложняют утилизацию. Необходимо ломать стружку на управляемые фрагменты.
Стружка ломается либо саморазрывом, либо принудительно. При обработке вязких материалов из-за разницы температур и скоростей стружка склонна к обвиванию. Завитая стружка может саморазорваться тремя способами:
- Естественным трещинением от деформации при охлаждении;
- Ударом о заготовку;
- Ударом об инструмент.
Самый частый метод принудительного ломания — ломатель стружки.
Ломатели стружки
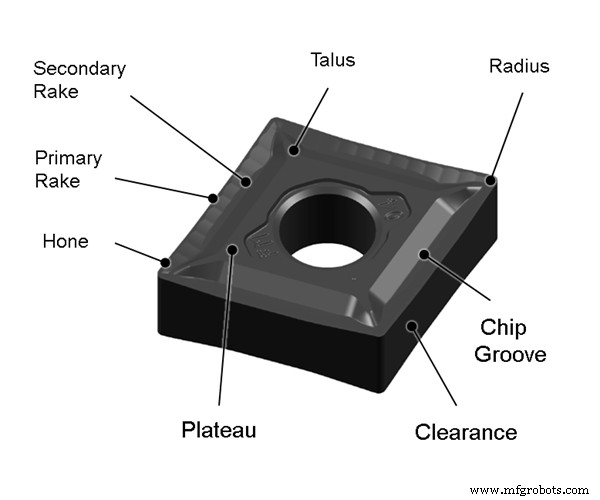
Базовая функция — заставить стружку обвиваться туже, чем естественно. Принудительное обвивание ломает стружку ударом о заготовку или инструмент. Ломатели повышают эффективность обработки, улучшая контроль стружки и снижая силы резания.
Современные ломатели — канавки или препятствия на режущем инструменте. Проектирование сводится к поиску лучшей геометрии для заданного сценария, создающей напряжение в стружке и вызывающей её легкий разрыв.
Канавочные ломатели включают небольшую канавку за ведущим режущим краем. Геометрия кривой определяет радиус кривизны стружки.
Препятствия-ломатели имеют ступенчатую геометрию. Препятствие может быть интегральным или накладным. Накладные можно регулировать под разные условия.
Заключение
Процесс обработки — тонкое взаимодействие физики, материаловедения и мехатроники. Удаление материала — результат сил взаимодействия заготовки и инструмента. Природа сил определяет цвет и размер стружки. Стружка — ценные диагностические данные для инженеров. Но при неправильной обработке снижает производительность станков.
Три типа стружки: сегментированная, непрерывная, непрерывная с BUE. Формирование зависит от материала и параметров обработки.
Утилизация стружки — жизненный фактор для эффективности и планирования автономной работы. Хотя сегментированная и непрерывная стружки саморазрушаются при определенных условиях, эмпирическое правило — использовать ломатели в настройках обработки.
Ломание стружки на подходящие длины предотвращает запутывание с инструментом, снижает вибрацию, предотвращает повреждение резака. Ломатель также снижает сопротивление резанию, предотвращая сколы и трещины режущего края.
При использовании ломателя нужно выбирать правильный для задачи. Для точения (чистовое, среднее, черновое) нужны соответствующие ломатели. Критично подбирать ломатель под нужную глубину реза, подачу, частоту вращения и требуемую чистоту.
Производственный процесс
- История и наука чипсов: от Джорджа Крама к современному производству
- Освоение удаления стружки при обработке: повышение скорости, качества и срока службы инструмента
- ЧПУ-фрезерование без заливного СОЖ: эффективные стратегии управления стружкой
- Максимизация эффективности ЧПУ обработки: проверенные стратегии для превосходного производства
- Точная ЧПУ-обработка в электронике: от компонентов печатных плат до высокотехнологичных устройств
- Выбор идеальной услуги ЧПУ обработки: практическое руководство
- Центры обработки с ЧПУ: эволюция, влияние и инсайты развития
- Как вендинговые машины для картошки фри выдают горячую свежую картофель фри по запросу
- Щепоконвейеры: незаменимые решения для эффективного управления отходами обработки
- Управление скоростью гидравлического мотора через ШИМ и ДУ: практическое руководство