



ЧПУ-фрезерование без заливного СОЖ: эффективные стратегии управления стружкой
Мне задают этот вопрос постоянно, когда кто-то пытается понять, как фрезерование работает без заливного СОЖ — а как же стружка? Это справедливый вопрос, и важный, учитывая, какое бедствие может навлечь накопление стружки в процессе фрезерования, а также сколько работы может потребоваться для очистки стружки из станка. В этом посте мы разберём точно, что происходит со стружкой, созданной в процессе фрезерования, где СОЖ распыляется тонкой пеленой и испаряется именно тогда, когда рез завершается.
Накопление стружки и его влияние на процесс фрезерования
Одна из главных функций заливного СОЖ, помимо очевидного охлаждения и смазки самого реза, — смывать образующуюся стружку от процесса резания — и тем самым предотвращать её перерезку или забивание режущего инструмента. Зная это, многие традиционные токаря обеспокоены тем, что с испаряющимся СОЖ, наносимым тонкой пеленой, они столкнутся с значительным вмешательством в процесс фрезерования со стружкой, которую они только что создали. К счастью, это совсем не так в подавляющем большинстве фрезерных ситуаций.
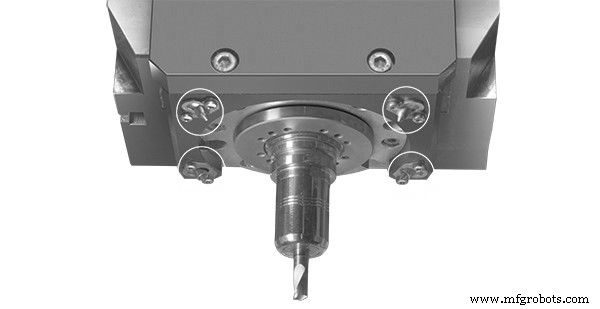
Испаряемое СОЖ, используемое в оборудовании DATRON, наносится с помощью атомизирующей системы под названием MicroJet. Эта система подаёт прессуризованный воздух вместе с СОЖ в сопло MicroJet, которое атомузирует и распыляет испаряемое СОЖ прямо на рез. Поскольку охлаждающая жидкость испаряется при контакте с процессом резания (и уводит большую часть тепла в процессе) полученная стружка идеально сухая, когда она очищает канавки фрезы и выбрасывается прочь от режущего инструмента.
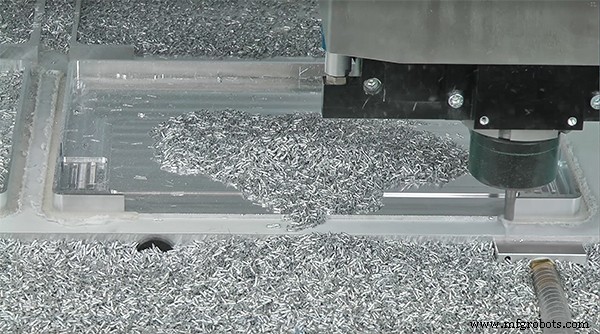
Поскольку стружка сухая к моменту приземления, её удаление требует гораздо меньше усилий, чем когда стружка промокла заливным СОЖ. Стружка не прилипает к внутренностям кабина станка, к приспособке, друг к другу или к чему бы то ни было. В результате, если головка станка придёт в область, где стружка накопилась, тот же высоконапорный воздух/СОЖ взрыв, который охлаждает рез, также сдует стружку до того, как режущий инструмент даже соприкоснётся с заготовкой. По этой причине в подавляющем большинстве случаев стружка не представляет никакого риска для процесса фрезерования.
Конечно, есть исключения из каждого правила. Даже с испаряющимся СОЖ и высоконапорным воздушным взрывом, возможно, что стружке будет трудно убраться. В моём опыте это может случиться, когда у вас очень мелкий диаметр инструмента, фрезерующий на глубине, которая в несколько раз превышает его диаметр, в кармане, который не намного больше самого инструмента. Поскольку у вас нет заливного СОЖ для выноса этих стружек из кармана, заботу нужно принимать при выборе режущего инструмента с правильно спроектированным каналом для стружки, чтобы достаточно изгнать стружку из такого кармана.
Управление стружкой и утилизация
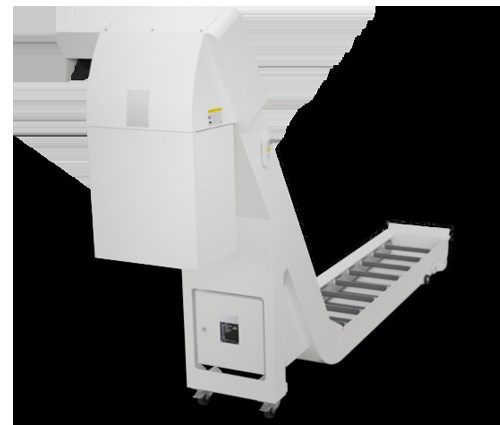
Большинство станков с заливным СОЖ либо идут стандартной комплектацией, либо имеют опциональные стружкоудаляющие конвейеры. Конвейеры для стружки — это системы, живущие на дне станка и активно перемещающие стружку из кабины станка, либо через шнек, либо конвейерную ленту. Оттуда они поднимаются на несколько футов, чтобы их можно было свалить в бак или бочку. Для оператора станка, привыкшего к этому процессу, может быть немного сбивчиво смотреть на станок DATRON и не видеть конвейера для стружки никакого рода.
Хотя стоит отметить, что флагман M10 Pro имеет опциональный конвейер для стружки, верно, что большинство станков DATRON в поле не имеют. Причина этого возвращается к тому факту, что стружка сухая к моменту выхода из канавки фрезы, и поэтому её гораздо легче управлять.
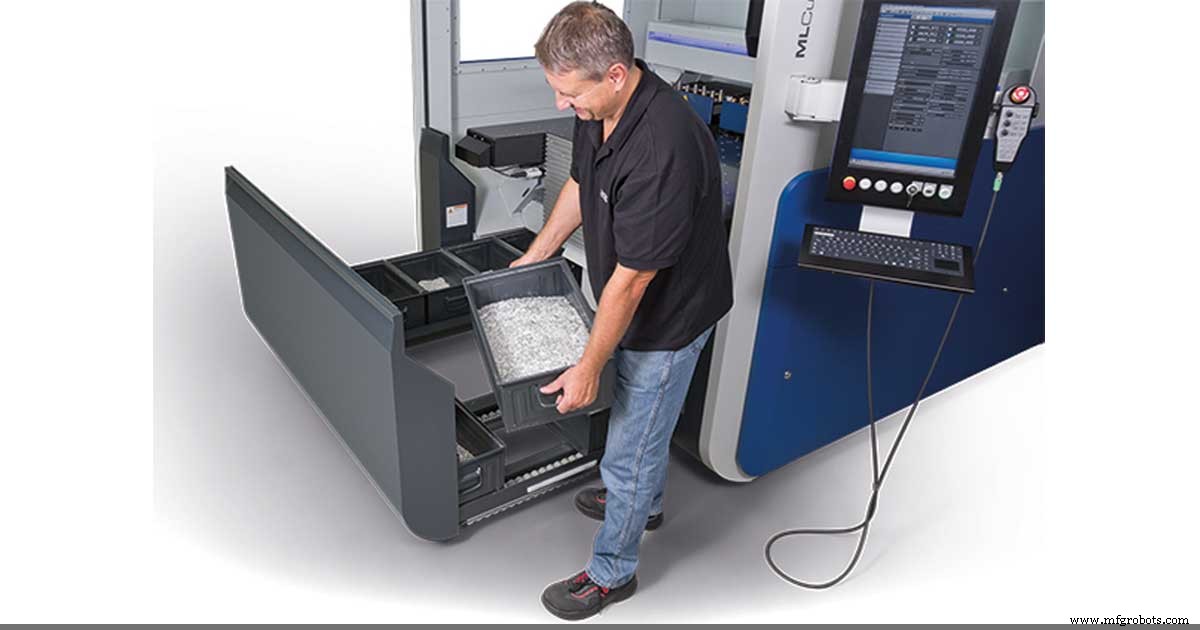
Если вы внимательно посмотрите на любой DATRON, вы обнаружите, что есть значительная площадь ниже рабочего стола, но выше дна станка. Эта область служит поддоном для стружки и спроектирована как большое пространство, где стружка может накапливаться без вмешательства в работу станка или процесс фрезерования. Этот поддон для стружки съёмный в каждом DATRON, так что когда приходит время утилизировать стружку, её можно лопатить, вываливать или вычищать пылесосом. Эта область достаточно большая, чтобы вместить результат нескольких дней непрерывного фрезерования, но всё ещё достаточно доступная, чтобы избавиться от её содержимого без труда. Большая забота принимается при проектировании внутренности кабины станка с минимальными или нулевыми точками накопления, чтобы стружка естественно падала в поддон. Операторы станков, управлявшие и заливным СОЖ, и испаряющимся мист-СОЖ, обычно комментируют, что очистка сухой стружки не легче и не сложнее очистки мокрой стружки — это просто иначе.
Использование мист-СОЖ набирает популярность, особенно в области высокооборотного резания, где оно эффективнее традиционного заливного СОЖ. Тот факт, что системы обработки DATRON имеют испаряемое СОЖ, уникален и означает, что — по крайней мере, с вашим станком DATRON — вы можете наслаждаться стружкой без остывания.
Станок с ЧПУ
- Понимание осей ЧПУ-станков: выбор правильной системы для ваших производственных нужд
- Основные компоненты станка с ЧПУ: подробное объяснение
- Применение станков с ЧПУ в современном производстве: ключевые сферы
- Что такое ЧПУ? Понимание компьютерного числового управления для современного производства
- Основное руководство по СОЖ для ЧПУ: типы, преимущества и лучшие практики
- Ключевые преимущества пенообрабатывающих ЧПУ-фрезеров в формовочном производстве
- Пошаговый процесс ЧПУ-быстрого прототипирования (CNC-RP): полное руководство
- Хрупкая обработка (CNC) vs 3D-печать: ключевые различия
- ЧПУ-точение: полный обзор процесса
- Как выбрать идеальный ЧПУ токарный станок: полное руководство