



Топ-5 факторов, определяющих качество ЧПУ-обработки
Сейчас механизация и автоматизация — мейнстрим промышленного развития. В применении оборудования из различных деталей проблемы возникают из-за отсутствия координации или согласованности некоторых узлов. Спецификации сырья, свойства, применение материалов, вибрации станка, зажимное усилие или ослабление, упругая деформация процессной системы, операции рабочих, методы контроля, ошибки контролеров — всё влияет на качество обработанных изделий. Когда говорим о качестве рабочих прототипов, сразу выделяют 5 главных факторов:
1. Оператор (человеческий фактор)
По мере усложнения функций станков уровень программистов и операторов сильно разнится. Сочетание мастерства человека с компьютерными технологиями максимизирует потенциал станков. Операторы должны знать производительность оборудования. Недостаточное знание ведет к ошибкам эксплуатации, ускоренному износу узлов и даже поломкам.
Требуются большие затраты на ремонт и длительные простои. Для восстановления исходной точности операторы должны знать руководство по станку и предостережения, обеспечивая культуру производства и безопасность. Необходимо усиливать обучение навыкам обработки и производства, рационально распределять основные и вспомогательные позиции, повышать качественную осознанность и ответственность персонала.
2. Станок (оборудование)
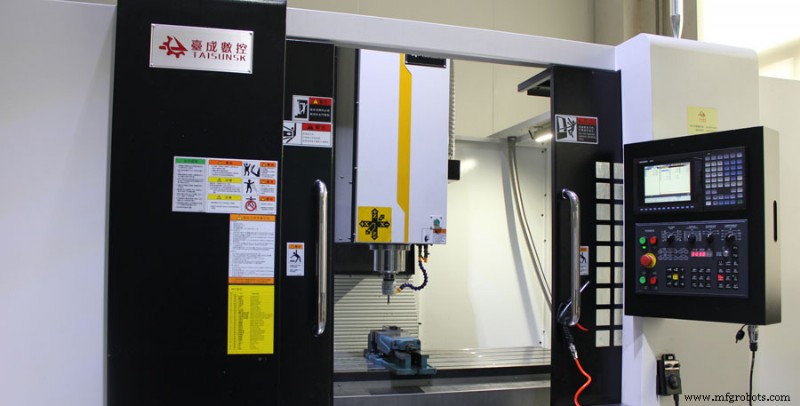
Полная процессная система: станок, заготовка, оснастка, инструмент. Точность обработки связана с точностью всей процессной системы. Различные ошибки системы проявляются как допуски обработки в разных формах при разных условиях.
Точность станка — важный фактор качества прототипов. При низкой точности станка, повреждении узлов или неправильной регулировке зазоров при обработке проявляются дефекты.
Поэтому нужно не только выбирать правильный угол резанья, режимы резания и метод ЧПУ-обработки, но и понимать влияние точности станка на качество. Обслуживание станка напрямую влияет на качество и производительность. Для обеспечения рабочей точности и продления срока службы все станки должны регулярно обслуживаться. Обычно после 500 часов работы требуется ТО-1.
3. Метод обработки
Методов обработки много, резание — самое распространенное. При резании заготовка испытывает изменение сил и тепла, физико-механические свойства металла слегка закаляются, поэтому выбор инструмента ключевен.
Обычно материал инструмента подбирают под материал заготовки. Иначе на поверхности образуются заусенцы, связанные с инструментом, увеличивающие шероховатость и снижающие качество. Помимо инструмента, на качество влияют среда резания и условия: режимы резания, смазка/ОЖ и др.
В процессе обработки процессная система — главнокомандующий всем резательным процессом. Все операции выполняются согласно системе, поэтому точность и жесткость процессной системы — один из главных факторов качества.
Два принципа построения технологического процесса:
Разделение операций (дисперсия): сложные детали изготавливают множеством операций, распределяя по разным станкам.
Концентрация операций: комплексные функции станков: токарно-фрезерные комплексы, лазерно-ультразвуковая вибрационная обработка, шлифование, 5-осевая обработка. Все операции на одном станке. Выбор метода обработки по структурному анализу заготовки — важный фактор качества.
4. Материал
Материалы для обработки делятся на пластики и металлы. У каждого свои характеристики. Важно подбирать материалы под требования и назначение детали. Однородность материалов должна быть хороша, иначе качество одинаковых деталей будет разным. При подходящей твердости нужно стремиться к отсутствию деформации материала. Это важные предпосылки оценки качества.
5. Контроль (входной/операционный/приемо-сдаточный)
После завершения обработки детали контроль — последний критичный этап перед отгрузке клиенту. Обработки контроля обычно обращают внимание на два аспекта:
1. Процедура контроля
Включает процессы контроля, регламенты, системы, стандарты. Обычно процесс контроля — это вмешательство и методы вмешательства в производственный процесс: входной контроль, самоконтроль, взаимоконтроль и постояноный контроль.
2. Методы контроля
Способы контроля и стандарты. Контроль механических деталей обычно базируется на чертежах, изделия проверяют приборами и измерительными инструментами.
Традиционные приборы: микрометры, часообразные индикаторы, штангенавтоми, гладкие пластины, линейки, уровни, калибровые штыри и кольца. Современные: оптические коллиматоры, проекторы, трехкоординатные измерительные машины (ЦММ), теодолиты, лазерные детекторы.
Квалифицированные контролеры должны владеть знаниями приборов и инструментов, соответствующих продукции предприятия.
В процессе обработки для управления качеством нужно понимать и анализировать различные влияющие факторы несоответствия качества требованиям, и принимать эффективные технические меры для их устранения.
Заключение
С постоянным ростом современного производства требования к качеству обработанных изделий растут. Только комплексные меры контроля качества позволяют достичь цели: повышения срока службы оборудования и изделий, с учетом экономической эффективности и энергосбережения при обработке. Одновременно необходимо обеспечивать качество механической обработки для долгосрочного устойчивого развития отрасли.
Производственный процесс
- Изучение шести основных типов станков с ЧПУ
- Факторы, влияющие на стоимость CNC обработки: Что нужно знать
- Повышение качества в ЧПУ-обработке: стратегии точности и удовлетворенности клиентов
- Освоение ЧПУ-обработки ювелирных изделий: полное руководство
- Понимание затрат на ЧПУ-обработку: ключевые факторы и оптимизация
- 5-осевая ЧПУ обработка: точность, эффективность и свобода проектирования
- Контроль качества в CNC-обработке: методы, этапы и лучшие практики
- Понимание 5-осевой обработки с ЧПУ: преимущества и применения
- Освоение 5-осевой фрезеровки с ЧПУ: подробное руководство для профессионалов
- Формирование завтрашнего дня: Инновации, определяющие будущее CNC-обработки