



Распространенные проблемы при анодировании алюминия: причины, профилактика и устранение
Анодное окисление алюминия проводится с алюминием/сплавом в качестве анода и свинцовой катодной пластиной в водных растворах (серная, щавелевая, хромовая кислоты и др.), образуя оксидную пленку. Наиболее распространена сернокислотная анодизация. Пленка сернокислотного анодирования алюминиевых сплавов обладает высокой адсорбционной способностью, легко герметизируется и окрашивается, улучшаются коррозионная стойкость и внешний вид.
Толщина анодированной пленки обычно 3–15 мкм. Процесс сернокислотной анодизации прост в эксплуатации, электролит стабилен, стоимость невысока — зрелая технология. Однако в процессе неизбежно возникают дефекты, ухудшающие качество оксидной пленки.
Серьезная систематизация и анализ причин дефектов, эффективные профилактические меры имеют важное практическое значение для повышения качества сернокислотной анодизации алюминиевых сплавов.
(1) После сернокислотной анодизации на алюминиевом изделии участки без оксидной пленки, видные темные пятна или полосы, на пленке — пузыри или полости. Такие дефекты редки, но встречаются.
Причины, как правило, связаны с химическим составом, структурой и фазовой однородностью алюминия/сплавов, либо с металлическими ионами или взвешенными примесями в электролите. Состав, структура и фазовая однородность металла влияют на образование и свойства оксидной пленки. Пленка на чистом алюминии или алюминий-магниевых сплавах образуется легко, качество высокое. Для алюминий-кремниевых сплавов или сплавов с высоким содержанием меди пленка образуется труднее, получается темной, серой, с плохой глянцевостью. При сегрегации кремния локально часто получают участки без пленки, черные полосы или полости от селективного растворения. Если в электролите высокие уровни взвешенных примесей, пыли или ионов металлов (медь, железо) — на пленке появляются черные пятна/полосы, ухудшается коррозионная защита.
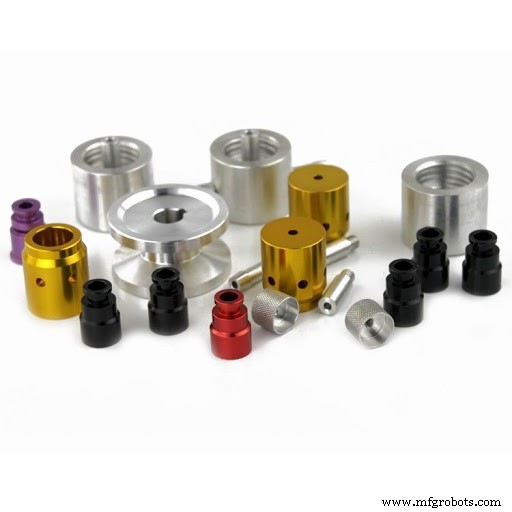
(2) Часть деталей, обработанных в одной ванне, не имеет оксидной пленки или она тонкая/неполная, на некоторых — обгар и коррозия в зоне контакта с оснасткой. Такие дефекты часто встречаются в практике сернокислотной анодизации, серьезно ухудшая качество.
Из-за высокой изоляции оксидной пленки детали перед анодированием должны быть надежно закреплены на универсальных или специальных оснастках для обеспечения хорошей электропроводности. Токоведущие стержни — из меди или медных сплавов с достаточной площадью контакта. В точке контакта оснастка-деталь нужно обеспечить свободный проход тока, но минимизировать контактные следы. Если контактная площадь мала и плотность тока велика — перегрев, обгар деталей и оснастки. Отсутствие или неполная пленка — из-за плохого контакта, низкой электропроводности или неполного удаления оксидной пленки с оснастки.
(3) После сернокислотной анодизации оксидная пленка становится рыхлой, порошковой и опадает при прикосновении, особенно после герметизации на поверхности появляется серьезный порошковый налет, коррозионная стойкость низка. Такие дефекты чаще летом, особенно в ваннах без охлаждения. После 1–2 партий появляется рыхлость, явно ухудшая качество.
Из-за высокого сопротивления анодной оксидной пленки при анодировании выделяется много Джоулева тепла. Чем выше напряжение ванны, тем больше тепло, приводящее к нагреву электролита. Поэтому необходимы мешалки или охлаждение для поддержания температуры электролита в диапазоне. Нормально — 13–26°C, качество пленки лучше. Если температура превышает 30°C — пленка рыхлая, порошковая, качество низкое, в тяжелых случаях — «обгар». При постоянной температуре электролита также нужно ограничивать аномальную плотность тока: слишком высокая плотность резко повышает температуру, пленка становится рыхлой или песчаной, что крайне вредно для качества.
(4) Иногда оксидная пленка после сернокислотной анодизации тусклая, матовая, иногда точечная коррозия. В тяжелых случаях — черная точечная коррозия, деталь в брак, крупные убытки.
Такие дефекты случайны и имеют специфические причины. В процессе анодирования отключение и повторное включение питания часто делает пленку тусклой. Детали, оставленные в промывочной ванне слишком долго, слишком кислая промывка, грязная вода с взвесями, ил, песок — вызывают электрохимическую коррозию алюминия и точечную коррозию (черные пятна). Иногда в электролит добавляют водопроводную воду, обработанную хлорной известью с превышением Cl⁻, или емкость с HCl не промыта до чистоты перед заливкой серной кислоты — избыток Cl⁻ попадает в электролит. Результат — точечная коррозия при анодировании, деталь в брак.
Производственный процесс
- Частые проблемы системы охлаждения автомобиля и их диагностика
- Топ-12 применений Data Science, формирующих 2021 год
- Частые проблемы с файлами Гербер и экспертные решения
- Полное руководство по анодированию алюминия: повышение прочности, долговечности и дизайна
- Выбор правильных цветов аноодированного алюминия для потрясающих, долговечных покрытий
- Из чего складывается стоимость анодирования алюминия: ключевые факторы
- Основные подводные камни проектирования печатных плат: Комплексный анализ
- Топ-3 применения алюминиевой бронзы в современном производстве
- Проблемы промышленных генераторов: выявление и устранение частых неисправностей
- Гальваническое покрытие vs Анодирование: ключевые различия для обработки поверхностей металлов