



Эволюция доменного производства железа: от древних печей к современным гигантам
Эволюция доменного производства железа
Происхождение первого плавления железа скрыто в незаписанной истории человеческой цивилизации. Первое доказательство использования железных изделий в древности действительно исходит из Египта, где железный инструмент был найден в стыке между двумя камнями в пирамиде. Происхождение многих доисторических железных изделий, вероятно, метеорическое железо. Метеорическое железо содержит 5–26% никеля (Ni), в то время как выплавленное железо содержит только следы Ni, поэтому железные артефакты из метеоритов можно отличить от предметов выплавленного железа.
Более 4000 лет назад люди обнаружили метеорическое железо. Но прошло еще 2000 лет, прежде чем началось производство железа из добытой руды. Раннейшие находки выплавленного железа в Индии датируются 1800 г. до н.э. Плавление железа, как говорят, происходило у халибов Армении, подданных хеттского царства, около 1500 г. до н.э. Когда их империя рухнула около 1200 г. до н.э., различные племена унесли знания о производстве железа, распространяя их по Европе и Азии. Знание железного дела во всей Европе и Западной Азии в конечном счете восходит к этому источнику. Железный век начался с открытием плавления железа.
Начало плавления железа
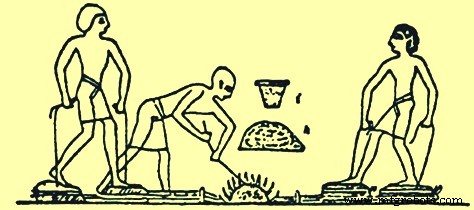
Как и в случае с восстановлением медных сульфидных руд, первое восстановление оксида железа, вероятно, было случайным. Именно способности наблюдения привели этих древних металлургов (которые были шахтерами, химиками и технологистами своего времени) к пониманию, что железо можно производить в простых печах прямым углеродным (C) восстановлением оксидной руды. Первое зафиксированное изображение процесса плавления найдено на стене египетского гробницы, датируемой около 1500 г. до н.э. (Рис. 1) Это был простой ям с рудой и неизвестным топливом, где огонь усиливали с помощью ногоприводных мехов. В следующие 3000 лет технологии производства железа не менялись существенно: железная губка производилась углеродным восстановлением оксидов, а железные изделия — ковкой губки.
Оксидные железные руды присутствуют во многих районах планеты. Таким образом, примерно в то же время, когда восстановление железных руд происходило в Египте, оно также велось в других районах. Индия, Китай, Африка и Малайя служили площадками для этого начального развития практик производства железа. Возможно, это значимо, что печи, разработанные в этих странах, были все довольно похожи. Были различия в форме и размере, но печи были функционально идентичны. Химическое восстановление до железа происходило без плавления, и полученный металл был относительно чистым и мягким и назывался ковким железом. Из него можно было выковать полезные формы. Копья, наконечники стрел, кинжалы и другие инструменты и оружие можно было изготовить из этого ковкого железа.
В течение около 2000 лет, до примерно конца I тысячелетия н.э., железо производили в небольших местных рвах «блумерным» процессом. Размеры этих сооружений недоступны в археологических исследованиях, но современная реконструкция блумерной печи имела внутренние размеры 300 мм диаметром × 1000 мм высотой. В блумерном процессе строили ров, в который укладывали чередующиеся слои угля и железной руды до образования курганы. Вокруг этого кургана строили оболочку из глины и кирпича, оставляя отверстие сверху для отходящих газов и отверстие снизу для дутья воздуха, производимого работой мехов. Уголь затем поджигали и работали мехами до исчерпания угля. Оболочку затем ломали, и если процесс шел хорошо, то была куча губчатого железа и лужа шлака. Горячее губчатое железо били молотом для получения железа или железных изделий. Реакции, происходящие при плавлении в блумерном процессе, описаны здесь. Угольный огонь производил угарный газ (CO), а тепло выгоняло воду из болотной руды, производя гематит. CO восстанавливал гематит до оксида железа (II), вюстита. Затем CO восстанавливал вюстит до элементарного железа. Реакция не шла до конца; она шла до равновесного положения, так что полученный газ был смесью CO и углекислого газа (CO₂). Однако вюстит мог также реагировать с песком для производства железистого оливина (фаялита), который является основным компонентом образующегося шлака. Этот фаялит был тупиком для плавленческого процесса, так как его нельзя было восстановить до элементарного железа при условиях печи. Железо имело температуру плавления около 1540 °C, тогда как шлак плавился около 1100 °C. Достигаемые температуры были достаточно высокими для плавления шлака, но недостаточно для плавления железа. Процесс работал достаточно хорошо, хотя оставшийся шлак все еще содержал много железа, часто до и более 60% FeO (оксида железа II). Шлак был двух разновидностей: جزئя пористой природы болотнорудной шлаки, и частично компактной, твердой и очень нерастворимой, получаемой из красной железной руды.
Развитие процесса производства железа
Улучшения в этом первом процессе производства железа были сделаны облицовкой плавленческого рва камнями, а также грязью и использованием мехов из дерева и кожи (Рис. 2). В Китае применение железа появилось около 600 г. до н.э., широко распространившись в период 403–222 гг. до н.э. Китайцы разработали превосходную технологию производства железа, и жидкое железо производилось уже в 200 г. до н.э. на основе обнаружения чугунных посуд. Древние письма в Китае и Индии упоминают плавление железа. Другие артефакты включают мечи, топоры, серпы и мотыги. К 310 г. н.э. можно было произвести достаточное количество железа для возведения известных железных столбов в Дели и Дхаре в Индии. Ковкий железный столб в Дели имеет высоту 18 м, диаметр 410 мм и весит 17 тонн. В Японии традиционный процесс производства железа и стали, известный как «татара», не был полностью развит до XVII века н.э. В Северной Америке, Южной Америке и Австралии древние жители не знали плавления железа. Технология производства железа была привезена в эти страны европейцами.
Процесс производства железа, развившийся вокруг Средиземного моря, распространился на север через Европу. Финицийцы, кельты и римляне помогли распространить технологию производства железа. Одной из техник, распространенной римлянами до Британии, была ранняя чашевидная или шахтная печь. Эта печь состояла из чашевидного сосуда или цилиндрического вала высотой 2 м, встроенного в склон холма. Воздух для поддувания огня внутри печи обеспечивался отверстием, построенным у основания чаши, обращенным в сторону преобладающего ветра. Печь загружали через верхнее отверстие чередующимися слоями угля и железной руды, которые поджигали через нижнее отверстие.
Существует две теории о том, как велось плавление железа: одна — что ветер врывался через нижнее отверстие, обеспечивая воздух, нагревавший процесс, и другая — что ветер дул над открытым верхом, создавая зону низкого давления вдоль внутренней передней стенки, которая всасывала воздух через нижнее отверстие (Рис. 2). В обоих случаях процесс зависел от ветра и не был надежным круглый год. Продуктом снова была масса губчатого железа, которую удаляли через нижнее отверстие и затем ковали в окончательной форме.
Другой тип ранней плавленческой печи — пчелиная печь (beehive furnace) (Рис. 2). Эта печь строилась на ровной земле насыпанием чередующихся слоев угля и железной руды. Курган покрывали толстым слоем глины, а дуйные трубы, соединенные с мехами, вставляли через нижние боковые стенки. Нижний слой угля поджигали, а прессованный воздух подавали мехами. В конце этого периодического плавления глиняный купол рушился. Губчатое железо, произведенное, выкапывали из разрушенной пчелиной печи для ковки. Производство в этих печах было небольшими кусками железа, и плавленческая печь должна была быть разрушена и перестроена после каждого производственного цикла.
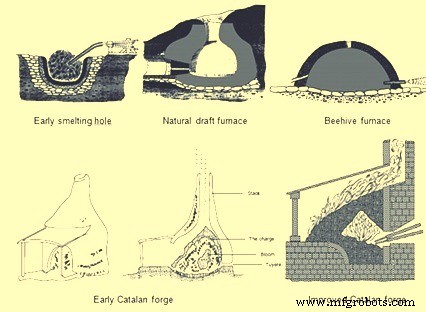
Эти типы процессов производства железа использовались несколько сотен лет в современную эру без существенных улучшений. Затем примерно в VIII веке небольшая кузница, работавшая в горах Каталонии в северо-восточной Испании, представила один из ранних значительных металлургических достижений в производстве железа. Ранняя каталонская кузница (Рис. 2) имела каменную чашу, называемую рвом, высотой около 910 мм и диаметром 760 мм. Небольшое расстояние над передней частью основания было небольшое отверстие, позволяющее установить сопло, известное как дюйера. Сопло дюеры было соединено с мехами для подачи воздуха. Ров заполняли углями до уровня дюеры. Затем железную руду клали над дюерой и еще уголь укладывали поверх руды. Уголь поджигали, и воздух из мехов загонял горячий CO над рудой, восстанавливая железную руду до горячей комчатой массы железа. Масса железа, известная как блум, могла весить до 160 кг и могла быть удалена из рва кузницы клещами без разрушения каменной конструкции. Это количество железа могло быть произведено за 5 часов, в то время как предыдущие технологии могли производить только около 23 кг за 5 часов. Каталонская кузница увеличивалась в размерах в следующие 200 лет и ее применение распространилось во Францию, Бельгию, Англию и Германию. Размеры рва увеличились до 1 м² и строились из прямоугольных каменных блоков. Количество воздуха, подаваемого через дюеру, также увеличилось за счет использования воздухозасосника, известного как «тромпа». По мере падения воды через колонну тромпы, воздух втягивался в трубу и затем выталкивался у основания коробки. Когда это устройство включали в каталонскую кузницу, давление дутья через дюеру составляло 0,10–0,14 кгс/см², что было значительно больше, чем могло дать ручной или ногоприводной мех. Это дополнительное давление дутья ускоряло процесс плавления и увеличивало производство.
С X по XIV век каталонская кузница прошла дальнейшую эволюцию. Ручные или ногоприводные мехи заменили водяное колесо, приводящее мехи, что увеличило объем и давление воздушного дутья. Далее были попытки улавливать отходящее тепло от трубы кузницы путем увеличения высоты трубы и зарядки железной руды и угля с верха трубы, чтобы руда могла предварительно нагреваться. Эти печи имели трубу из каменной алмазной кладки высотой 1,8–4,8 м. Высота труб и благодаря ей высота сырьевого заряда могли увеличиваться благодаря более высокому давлению дутья, которое можно было загнать в эти трубы от водяных колес, приводящих мехи.
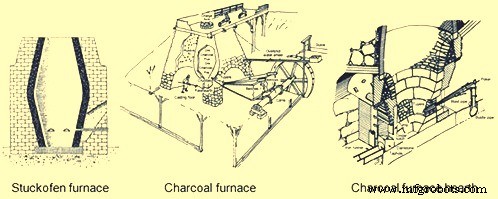
Печь Стукофен (Stuckofen) (Рис. 3), которая была самой высокой, имела не только 4,8-метровую трубу, но и изменение геометрии трубы. Печь имела форму двух усеченных конусов, соединенных по самому широкому диаметру. Две дюеры стали стандартом, так как водяное колесо приводило два меха, одно из которых постоянно сжималось для подачи дутья. Внизу печи было отверстие для слива шлака, но каменную кладку нужно было снимать для извлечения конечного продукта, который все еще был блумом железа весом около 318 кг. Печь Стукофен могла производить 100–150 тонн в год, что превосходило производственные возможности каталонской кузницы. Одним побочным продуктом этой печи было жидкое железо. Поскольку железная руда имела более длительное время пребывания в печи для прохождения химических реакций и воздействия более высоких температур, железо могло впитать больше углерода, снизив температуру плавления. Когда блум удаляли из печи, это жидкое железо также удаляли. Сначала это считалось вредным, так как оно было слишком хрупким для ковки молотом. В некоторых случаях его перезаряжали в печь или даже выбрасывали как отход. Печь Стукофен считается предтечей современной доменной печи (ДП). Ее дальнейше модифицировали в «Блауофен» (blow oven), который мог производить либо жидкое железо, либо ковочный губчатый железо по усмотрению железа. Эта смена желаемых продуктов достигалась изменением количества заряжаемого топлива на 10–15% и опусканием положения дюер на 500 мм и вталкиванием их глубже в печь. В XVI веке эти печи были высотой 6,7 м и могли производить около 1,8 тонн железа в сутки с расходом топлива около 250 кг угля на 100 кг произведенного железа. Эти печи имели срок службы около 45 дней.
Следующим шагом в конструкции печи для постоянного производства жидкого железа была «Флюссофен» (Flussofen — печь течения). Развитие Флюссофена или первой ДП произошло в XIV веке в долине Рейна и смежных районах Франции, Бельгии и Германии. Однако с изменением технологии войны, а также производства железа, литье пушек из расплавленного железа стало доминирующей промышленностью вместо ковки мечей из губчатого железа. Уже в 1300 г. н.э. железнички активно искали способы производства жидкого железа для литья пушек. Первая надежная документация известной ДП датируется 1340 г., когда печь в Марш-ле-Дам, в Бельгии, была построена. Распространение Флюссофена или ДП было относительно медленным. Континентальные нации Европы заслуживают признания за то, что полностью развили ДП из примитивного метода производства железных блумов в каталонской кузнице. Современная ДП — шахтная печь, которая постепенно эволюционировала из Стукофена и Флюссофена.
Эволюция угольной доменной печи
Угольные ДП (Рис. 3), развившиеся в Континентальной Европе, вскоре распространились в Великобританию, где произошло следующее эволюционное изменение в технологии производства железа. ДП, построенная в Монмаутшире, Англия, в 1565 г., была первой печью, построенной в лесу Дин, который стал крупным центром производства железа. Эта ДП была высотой 4,6 м и 1,8 м в боше (bosh — самой широкой точке внутри печи, где встречались два усеченных конуса). К 1615 г. было 300 ДП, средняя производительность около 2 тонн в сутки на печь. Темп роста был настолько быстрым, что вызвал полную вырубку лесов для производства угля. В 1600-х годах ввели законодательные ограничения для защиты оставшихся лесов, и многие ДП были закрыты.
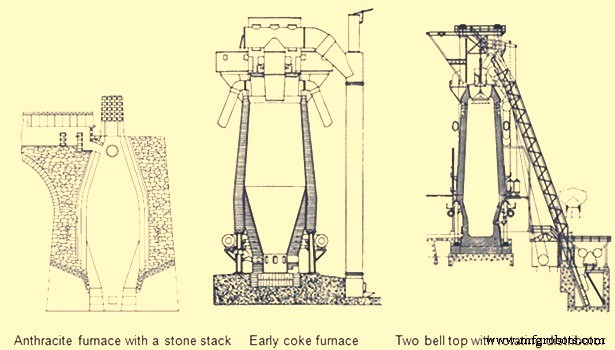
Первая ДП, построенная в Северной Америке, была в Фоллинг-Крик, Вирджиния, в 1622 г. Эта печь никогда не была введена в эксплуатацию, так как все рабочие завода были убиты, а железные работы разрушены коренными американцами. Первая успешная угольная ДП в Северной Америке была в Саугусе, Массачусетс, начиная с 1645 г. Эта ДП имела трубу высотой 6,4 м со внешними стенами, наклоняющимися внутрь по мере подъема, и 7,9 м квадратных у основания. Печь была из гранита и других местных камней, связанных глиняным раствором. Она стояла на ровной земле, в которую была прокладана подземная дренажная система для защиты от влажности, к которой вода, приводившая в действие ее большие мехов, делала ее уязвимой. ДП имела трубу с примерно яйцевидным внутренним сечением и с максимальным диаметром, известным как вершина боша, 1,8 м. Бош, наклоняющийся вниз, поддерживал заряд руды, флюса и угля. Квадратная тина (crucible), называемая рвом (hearth), находилась под дном боша и была облицована песчаником (Рис. 3). Была внутренняя стена с песком, глинай и щебнем между внутренней облицовкой и внешней кладкой, действовавшая как амортизатор для расширения и сжатия при циклах нагрева и охлаждения. В двух внешних стенах были большие и глубокие арки. Через меньшую арку проходили носы двух 5,5-метровых мехов и две дюеры, подававшие дутье в ДП. Под большей аркой была рабочая зона рва и литейный пол. Тина или ров действовала как резервуар для жидкого железа. Ров был 460 мм квадратным у основания, но расширялся до 530 мм по мере достижения полной высоты 1,1 м. Проекция его нижней части, называемая предрвом (forehearth), состояла из двух стенок и передней камня или дамбы. Над, и отставленная от дамбы, была каменная шторка, называемая «тимп» (tymp), чей нижний край спускался ниже верха дамбы. Через отверстие между тимпом и дамбой оператор ложил железо для литья в формы, а железным стержнем, называемым «рингер» (ringer), отдирал шлак, прилипший к стенкам или накопленный вокруг носа дюеры. Для защиты от износа таких операций и тимп, и дамба были обшиты железными плитами. Удаление шлака осуществляли граблением жидкого материала через дамбу в месте, называемом циндер-ноч (cinder notch). Чтобы вскрыть железо, требовалось выбивать глиняную пробку, вставленную в узкое пространство, называемое заборным отверстием, между одной из боковин предрва и одним концом дамбы.
Помимо этой сложной каменной работы, возведение ДП включало работы по дереву и коже. Между верхом ДП и соседним обрывом проходила тяжелая древесная конструкция, называемая зарядным мостом. Сырье возили в тачках со своих складов на обрыве, через зарядный мост на верх ДП. По трем сторонам верха ДП были деревянные ветровые экраны, обеспечивающие некоторое безопасное укрытие для операторов, заряжающих сырье в зарядное отверстие, из которого выходил дым, искры и иногда пламя. Стек ДП на уровне земли был обмотан с двух сторон деревянной навесной конструкцией, называемой литейным домом. Эта конструкция обеспечивала укрытие для траншей и литейной зоны, а также для мехов. Два меха приводились в реципроцирующем движении валом с эксцентриком, соединенным с верхнезаборным водяным колесом. Мехи спускались эксцентриками на главном валу и надувались противовесами, состоящими из деревянных ящиков, наполненных камнями, установленными на движущихся балках, выходящих за пределы крыши литейного дома через вырезы для их размещения. ДП потребляла 3 тонны железной руды, 2 тонны флюса и 2,6 тонны угля на тонну произведенного железа. Заборное отверстие открывали дважды в сутки и за раз удаляли около 450 кг жидкого железа. Жидкое железо сливали в одиночную траншею или ложили в песчаные формы для производства бытовых изделий: горшков, сковородок, плит для печей и т.д.
Угольное производство железа, описанное выше, менялось лишь незначительно в следующие 100 лет до 1700-х. Трубы ДП увеличивались в размере и улучшались дуйное оборудование. Типичная угольная ДП 1700-х имела увеличенный размер 9,1 м высоты и диаметр боша 2,4 м. Увеличение размера ДП было возможно только благодаря улучшениям в оборудовании подачи ветра, приведшим к более высоким давлениям дутья. Первое улучшение в дуйных системах — изобретение деревянных дуйных ванн (blowing tubs), которые были либо квадратными, либо круглыми и напоминали деревянные бочки, скрепленные внешними стальными обручами. Экцентриковый вал на водяном колесе имел возвратно-поступательный поршневой стержень и дуйную ванну на каждой стороне. Поршень внутри ванны был обмотан кожей для герметизации. Пока один поршень поднимался для сжатия воздуха в одной ванне, другой поршень опускался в другой ванне. На верху каждой ванны был выходной патрубок, соединенный с общей смесительной коробкой, которая всегда была под давлением. Смесительная коробка подавала сжатый воздух в воздуховод или дутьевой коллектор, который вел к печным дюерам. Типичная дуйная ванна была 1,8 м в диаметре и 1,8 м в высоте, создавая 0,14 кгс/см² давления дутья. Концепция деревянных дуйных ванн была перенесена на шаг вперед в 1760 году Джоном Смитоном из Англии. Он превратил деревянные ванны в чугунные ванны, приводящиеся сначала водяным колесом, а затем в 1769 году паровым двигателем. Первая ДП, использовавшая паровые дуйные машины, была построена в Шотландии в 1769 г. Изобретение паровых дуйных машин привело к более высоким давлениям дутья, что позволило дальнейшее использование минеральных топлив (кокса и угля). Эти улучшения 1700-х привели к увеличению производительности ДП до 3–5 тонн/сутки к концу 1700-х от 1 тонны/сутки ДП 1600-х. Это вместе с использованием минеральных топлив вызвано быстрым снижением числа угольных печей в Европе, хотя угольная железная мощность увеличивалась в Северной Америке, где население перемещалось на запад, где была огромная доступность древесины.
В 1800-х годах угольное производство железа достигло пика, а затем снизилось. В середине 1800-х были открыты высококачественные железные руды в Пенсильвании и Верхнем полуострове Мичигана, где были густые девственные леса. Угольные ДП, построенные в этом районе, были крупнейшими и наилучше оборудованными. Эти ДП имели высоту труб 13,7 м и диаметр боша 2,9 м. Число дюер увеличилось с двух до трех, по одной на каждой из трех сторон печи, в то время как заборное отверстие было на четвертой стороне. Дующее оборудование обычно представляло горизонтальные дуйные цилиндры с типичными диаметрами до 1270 мм и ходами 1,5 м. Элеваторные платформенные подъемники заменили зарядные мосты, и все железные руды и флюсы взвешивались как часть стандартного заряда. Уголь все еще заряжали по объему большой тачки. Железные оболочечные плиты медленно заменяли каменные трубы, а натуральные каменные облицовки улучшали до корундных кирпичей.
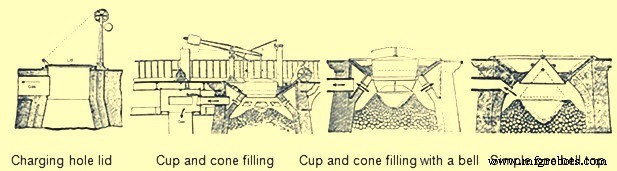
Одной из главных технологических улучшений, установленных на этих угольных печах, было зарядное оборудование. Изначально сырье сбрасывали в открытую трубу через зарядную головку. Операторы ДП поняли, что печь с открытым верхом имела два недостатка: сначала горючий газ, уходящий из трубы, не мог быть захвачен для отопления котлов, и вторые, распределение сырья вызывало эксплуатационные неэффективности печи. Первые попытки в 1832 г. в Германии захвата газа привели к установке шарнирной крышки над зарядным отверстием, которая открывалась только при сбрасывании сырья из тачек (Рис. 4). Отверстие также делали в стороне печи на верхней трубе. Это отверстие оснащали трубой, известной как даункомер (downcomer), которая вела ДП-газ на уровень земли для сжигания в вспомогательном оборудовании.
Проблема неэффективности ДП из-за зарядки сырья требовала более сложного решения, которое эволюционировало в несколько этапов. Причина этой неэффективности, описываемая высокими удельными расходами топлива, заключалась в том, что мелкий материал, сбрасываемый через зарядное отверстие в центре ДП, оставался в центре кучи, в то время как крупные частицы скатывались к стенке печи. Это приводило к более высокой проницаемости в периферии ДП, и большинство газа и тепла двигалось вверх по стенкам. Это было вредно для работы ДП, так как материал в центре ДП попадал в зону боша неподготовленным к плавлению, и в то же время избыточный газовый поток у стенки усиловал износ облицовки. Первой попыткой решить проблему распределения заряда было введение зарядного устройства «чаша и конус» (cup and cone) (Рис. 4). Оно состояло из перевернутого конического чугунного воронки, закрепленной на верху печи, питающей зарядное отверстие. Этот конус был около 50% диаметра горла. Внутри конуса сидел чугунный кубок, подвешенный на рычажной балке напротив противовеса. Кубок поднимали вручную с помощью лебедки, соединенной с противовесом. Это устройство успешно захватывало газ, но все равно большое количество крупного материала скатывалось к стенке. Следующая модификация чаши и конуса — подвесить внутри печи усеченный чугунный конус (Рис. 4). Это привело к смещению пика сырья ближе к стенке, так что крупные частицы теперь могли скатываться и в центр печи, что давало лучшую центральную проницаемость и газовый поток.
Следующий эволюционный шаг в зарядке, устранивший чашу и конус полностью, — повесить перевернутый конус, открывающийся вниз в печь (Рис. 4). Это был первый колоколообразный (bell-type) верх ДП. Этот колокол успешно сдвигал пик к стенке, что снижало газовый поток по периферии и увеличивал газовый поток в центре, но ДП-газ уходил из трубы при каждом опускании колокола. Решением было иметь колокол и крышку для зарядного отверстия. Когда материал сбрасывали из тачки, крышка была открыта, но колокол закрыт, удерживая газ в ДП. Затем крышка закрывалась, и колокол сбрасывался, что также удерживало газ в ДП и одновременно давало правильное распределение заряда. Результаты этих улучшений — лучшая физико-химическая реакционная эффективность внутри ДП, снизившая расход топлива, повысившая производительность и снизившую износ огнеупорной облицовки.
По мере роста производства ДП благодаря множеству конструктивных улучшений, удаление жидких продуктов (железа и шлака) стало проблемой. Производительность угольных ДП выросла за период с 1 до 25 тонн в сутки. Этот более высокий тоннаж не мог обрабатываться двумя заливками в сутки через одиночную траншею перед заборным отверстием. Размер здания литейного двора увеличился до около 12 м ширины и 21 м длины. Литейный двор содержал отдельные зоны для литья железа и удаления шлака. Сторона для удаления железа состояла из большой траншей — желоба, наклоненного вниз от фасада печи в песчаный пол литейного двора. Затем он разделялся на две системы жгутов. Главный жгут на каждой системе шел параллельно длине литейного двора. По мере наклона вниз жгута, через регулярные интервалы делали переборки. Под прямым углом перед каждой переборкой в песке формировали меньший жгут, называемый «сука». Затем от этой суки отходили многочисленные полости, называемые «поросята». Эти названия применялись, так как система выглядела как ряд поросят, сосущих мать (Рис. 5). Было несколько параллельных рядов сук и поросят, производимых вдавливанием D-образных деревянных форм во влажный песок на полу литейного двора. Во время заливки, по мере заполнения каждой суки и ее поросят жидким железом, песканая переборка на главном жгуте выбивали стержнем, и расплав текал вниз к следующей суке и поросячьей кровати. Было две полные системы, позволявшие ДП заливать чаще. Пока одна сторона заполнялась жидким железом, на другой стороне удаляли поросят и переделывали кровати.
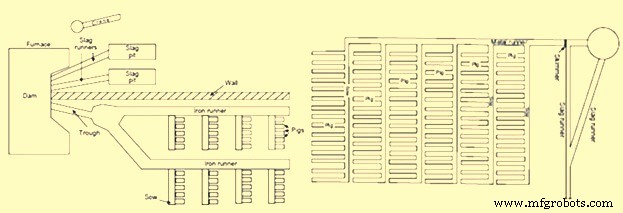
Другая сторона литейного двора использовалась для удаления шлака. Шлак постоянно текла через переднюю дамбу вниз по шлаковому жгуту в шлаковую яму. Шлаковая дамба перед ДП была разделена на две половины, каждая из которых питала отдельный шлаковый жгут и шлаковую яму. Шлаковая яма была большой впадиной в песке с грязями на дне. Эти грязи действовали как точки разлома, когда пришло время удалить затвердевший шлак. В некоторых литейных дворах использовали жеребцевый деревянный кран для подъема крупных кусков шлака. Если оператор литейного двора замечал, что шлаковый слой становится слишком толстым, они обычно ставили стержень в центр жидкого шлака. Затем, когда шлак застывал вокруг стержня, веревку или цепь можно было обмотать вокруг него, и крупные куски шлака поднимали краном. Для удаления шлака также было две полные шлаковые системы, чтобы пока одна использовалась, другую можно было очистить и подготовить.
Происхождение слова «литье» (casting) понимается как пришедшее от восприятия, что жидкое железо «выливается» (cast out) из печи. Операция литья состояла из двух частей. В первой части, пока жидкий шлак формировался в ДП, он плавал поверх жидкого железа до достижения достаточно высокого уровня, чтобы течь между тимпом и дамбой в шлаковый жгут и в яму. Вторая часть литья — удаление жидкого железа из рва печи. Это начиналось с отключения дутья и затем забивания заостренного стержня в заборное отверстие сledgehammerом. Жидкое железо течело по желобу в каждую последовательную суку и ее поросят. Когда поток жидкого железа прекращался, заборное отверстие вручную замазывали влажной смесью песка и огнеупорной глины или песка и угля. Дутье затем возвращали в печь.
После литья операторы литейного двора удаляли затвердевшее железо из поросячьих кроватей. Когда поросята остывали достаточно для обращения, их отправляли на отгрузку. Этот цикл повторяли шесть раз в сутки, с 4–6 тоннами, производимыми за каждую заливку. Произведенный чугун классифицировали на разные сорта. Угольный чугун имел низкое сернистое значение, что давало прочный серый чугун, использовавшийся для производства рельсов и колес вагонов, нужных для поддержки расширяющихся железных дорог 1800-х.
Угольные ДП были прекращены в конце 1800-х, так как их затраты на производство больше не могли конкурировать с минеральными практиками производства железа.
Производство железа на минеральном топливе
Из-за истощения девственных лесов, необходимых для устойчивого угольного производства железа, стало необходимым искать альтернативные источники топлива. Это альтернативное топливо пришло в виде каменного угля, антрацита, кокса и даже торфа. Развитие коксового и антрацитового производства железа параллелили друг другу и сосуществовали с угольным производством в 1700–1800-х. Использование каменного угля и торфа было ограниченным и никогда не стало основным топливом для производства железа. Использование минерального топлива для производства железа началось из Великобритании, так как вырубка лесов из-за угольного производства впервые произошла там.
В 1708 году Абрахам Дарби арендовал небольшую угольную ДП в Шропшире и к 1709 году производил кокс. С 1709 по 1718 год кокс смешивали с углем в увеличивающихся пропорциях в этой печи, и в 1718 году ДП использовала 100% кокс. До 1750 года три ДП, использующие кокс регулярно, принадлежали семье Дарби. Использование кокса распространилось в период 1750–1771 гг., с общим числом 27 ДП, использующих кокс для производства железа. Использование кокса увеличило производство железа, так как он был прочнее угля. Он мог выдерживать вес большего сырья, и таким образом размер ДП мог быть увеличен. Кокс также улучшал проницаемость в ДП, позволяя большему объему ветра проходить через печь. Этот больший объем сжатого воздуха обеспечивался паровым двигателем и дуйными цилиндрами.
Использование кокса в Континентальной Европе распространялось медленно. Кокс использовали в Ле-Креусо, Франция, 1785 г., Гевиц, Силезия, 1796 г., Серанг, Бельгия, 1826 г., Мюльхайм, Германия, 1849 г., Донецк, Россия, 1871 г., Бильбао, Испания, 1880 г. В Северной Америке первое использование 100% кокса как топлива было в 1835 г. в Хантингтоне, Пенсильвания. Однако с 1797 г. кокс смешивали с другими топливами в ДП США.
Эффективное использование кокса и антрацита для производства железа ускорялось не только использованием паровых дуйных установок, но и изобретением предварительного нагрева дуемого в ДП воздуха. В начале XIX века считалось, что использование холодного дутья улучшает и количество, и качество чугуна, так как наблюдалось, что производство ДП было больше зимними месяцами, и ошибочно заключали, что более низкая температура дутья была причиной. Но производительность ДП улучшалась зимними месяцами из-за того, что воздух имел более низкую влажность, так что большее сгорание топлива поддерживалось заданным объемом воздуха, дуемого в печь.
В 1828 году Джеймс Нейлсон запатентовал изобретение подачи предварительно нагретого дутья в дюеры. Нагревательное оборудование было простой чугунной коробкой размером 1,2×0,9×0,6 м. Эта чугунная коробка нагревалась внешне. Максимальная температура дутья, достижимая с этой коробкой, была 93 °C, и одна коробка нужна для каждой дюеры. В 1832 году Нейлсон улучшил изобретение, построив большую печь соединением фланцев, образуя непрерывную длину 30 м и обеспечивая нагревательную поверхность 22,3 кв. м. Эта печь, отопляемая твердым топливом, производила температуру горячего дутья 140 °C. С этого изобретения непрерывные модификации и улучшения в горячих дутьевых печах делались, и к 1831 году Диксон разработал более высокую печь с U-образными трубами, подававшей горячее дутье при 315 °C. К 1840 году около 55% чугуна в Великобритании производилось с горячим дутьем.
С увеличением температуры горячего дутья было снижение количества топлива, нужного, и увеличение производства ДП. Однако горячее дутьевое оборудование требовало много обслуживания. Чугунные трубы, поддерживаемые внутри кирпичной печи, имели разные характеристики расширения, что приводило к нескольким трещинам в трубах. Другая проблема была в том, что подающее оборудование для холодного дутья, состоявшее из твердых дюер и гибких кожаных соединений между трубами, не могло выдерживать высокие температуры. Еще одна проблема с оригинальными горячими дутьевыми системами — увеличенная стоимость твердого топлива для нагрева печей. Эти проблемы способствовали дальнейшим улучшениям горячего дутьевого оборудования. Сначала твердое топливо для нагрева заменили ДП-газом. Изначально примитивный теплообменный тип горячего дутьевого оборудования строили на верху ДП и просто использовали отходящее тепло для предварительного нагрева холодного дутья, проходящего через чугунные трубы. Затем ДП-газ с верха печи вводили в горячую дутьевую печь, где сжигали его для генерации тепла. Этот тип горячей дутьевой печи стал довольно сложным с множественными рядами вертикальных труб. Проблема трещин чугунных труб решали устранением труб и использованием огнеупоров. Для использования этого метода устанавливали 2–4 колла на каждую ДП. Пока один колл нагревался сжиганием ДП-газа, другой отдавал свое тепло нагревом холодного дутья. В 1854 г. Cambria Iron Works был первым заводом в США, использовавшим регенеративные коллы. Коллы строились из железных оболочек, внутренне облицованных огнеупором и содержащими огнеупоры с множественными проходами для дутья. Типичный колл этого дизайна имел 186–232 кв. м нагревательной поверхности. Эти коллы были представительными для произведенных Cowper и Whitwell в 1857 г. Whitwell-коллы, возведенные в 1875 г., имели диаметр 6,7 м, высоту 9,1 м и общую нагревательную поверхность 8546 кв. м. Это были первые коллы, использувшие шестиугольные шамотные шашки (checker bricks), чугунные опоры шашек и полуэллиптическую камеру сгорания для улучшения распределения газа через шашки. Эти коллы могли подавать горячее дутье в ДП с температурами 454–566 °C. Этот дизайна колла оставался в основном прежним до наших дней с незначительными модификациями в типе огнеупора, форме шашек и размере колла.
Другое улучшение оборудования, требуемое использованием горячего дутья, было проектирование дюер и дюйерных стоков. Твердые чугунные или медные дюеры, используемые на холодных ДП, заменили водяноохлаждаемыми дюерами, которые были полыми коническими литьями с циркулирующей водой внутри. Трубы от дуйных машин к дюерам, соединенные кожей на холодных ДП, перепроектировали с металл-металл сиденьями. По мере повышения температур горячего дутья внутренние поверхности этих дутьевых коллекторов и дюйерных стоков облицовывали огнеупором, что требовало общего увеличения размеров.
Использование горячего дутья применяли к коксовым и антрацитовым печам. По мере роста давления дутья с новыми дуйными машинами, обнаружили, что антрацит можно заряжать с углем для улучшения производительности ДП. В 1886 году (в тексте 1986 — явная опечатка) первая попытка использовать антрацит в холодной дутьевой печи в восточной Франции. Эта попытка провалилась, так как подожженный антрацит рассыпался на мелкие куски и блокировал дутье от входа в ДП. Эволюция коксового и антрацитового производства железа параллелили друг другу в США в 1800-х. В 1826 г. малая ДП была возведена в Пенсильвании для работы исключительно на антраците. Эта практика была неудачной там, как и в других местах США. В 1833 г. доктор Фредерик Гайссенхайнер успешно использовал горячее дутье в экспериментах по плавлению железа с антрацитом. В 1836 г. печь Valley в Пенсильвании использовала 100% антрацит, а в 1837 г. Джордж Крейн производил 36 тонн антрацитового железа в неделю из одной из своих ДП в Южной Уэльсе. Дэвид Томас был самым успешным железником в использовании антрацита в ДП. В 1838 г. он приехал в США и построил печь Катасаукуа в 1840 г. (Рис. 6). Печь была 10,7 м квадратной у основания с бошем 3,6 м и высотой 13,7 м. Горячие коллы, отопляемые углем, были способны нагревать дутье до 315 °C. Поскольку эта печь успешно производила 50 тонн хорошей литейной железа в неделю, печь использовалась как модель для строительства ДП, построенных для использования антрацита как топлива. К 1856 г. в США работало 121 антрацитовая печь.
Другие топлива также пробовали для производства железа в ДП. Это был торф и каменный уголь. Торфяные ДП были похожи на угольные печи и обычно не выше 6,7 м. Поскольку торф был физически слабым, использование этих печей располагали возле торфяных месторождений, и они никогда не играли главной роли в эволюции производства железа. Каменный уголь использовали для добавки к углю до внедрения горячего дутья. В 1830-х сплинт-уголь (splint coal) использовали в шотландских горячих дутьевых печах. В 1856 г. было 6 ДП в Пенсильвании и 13 ДП в Огайо, использующих каменный уголь. Эпоха каменного угля в производстве железа была по сути закончена к 1895 г. Этот метод производства железа никогда не стал главной силой, так как уголь рассыпался на мелкие куски по мере увеличения ДП и использования более высокого давления дутья. С коксом как самым прочным и доступным топливом, эволюция 100% коксовых печей продолжилась. Однако были первоначальные неудачи, вероятно, из-за низкой прочности кокса. К 1840-м качество кокса улучшилось через использование пчелиных печей (beehive ovens). В 1867 г. «Монстр» ДП была построена в Нортоне, Англия. Эта коксовая печь была высотой 25,9 м, 7,6 м через бош и имела рабочий объем 735 м³. Пример крупной коксовой печи в США в 1884 г. была печь Etna под Питтсбургом. Эта печь была 21,3 м высотой, 6,1 м диаметром у боша, 3,4 м диаметром у рва и имела семь дюер по 7 дюймов (178 мм), три колла Whitwell и три дуйных цилиндра диаметром 2,1 м. Эта ДП производила 115 т/сут в 1881 г., 161 т/сут в 1882 г. и 182 т/сут в 1883 г. Конструкция коксовой печи в это время была очень похожа на антрацитовые печи той же эпохи (Рис. 6).
Дальнейшая эволюция коксовой доменной печи
Эволюция ДП на 100% коксе продолжилась с крупными улучшениями между 1872 и 1913 годами. Несколько технологических улучшений были сделаны, сосредоточенных на практике жесткого управления (hard-driving) ДП: использование более мощных дуйных машин, более высоких температур дутья, более крупных печей, лучшего зарядного оборудования, улучшенной подготовки сырья и производства чистого ДП-газа.
Конструкция и мощность дуйного оборудования был главным шагом к более высокому производству в жестко управляемых ДП. Дующие цилиндры заменили крупными паровыми возвратно-поступательными дуйными машинами, способными обеспечивать больший объем дутьевого воздуха при значительно более высоком давлении дутья. Эти дуйные машины были типа ходячей балки (walking beam), парового конденсирующего типа. Поршневой стержень парового цилиндра был соединен с галлоу-балкой (gallows beam), а затем коленом к тяжелому большому диаметру маховику. Поршневой стержень дуйного цилиндра был соединен с другим концом галлоу-балки, и каждый ход парового цилиндра обеспечивал соответствующий ход дуйного цилиндра. Маховик обеспечивал импульс для обратного хода парового цилиндра. Холодные дутьевые трубы были подключены к каждому концу вертикально расположенного дуйного цилиндра, так что воздух сжимался в обоих направлениях хода. Воздух, сжатый таким образом, уходил из холодных дутьевых труб и входил в холодный дутьевой коллектор, который соединялся с горячими коллами. До этого типа дуйной машины нормальный объем дутья был 210 м³/мин при давлении дутья 0,28 кгс/см². Эта дуйная машина могла производить 456 м³/мин при давлении дутья 0,64 кгс/см². Затем в 1910 г. окончательный главный шаг в улучшении дуйной машины был реализован в виде турбонадувки. Первая турбонадувка была установлена для ДП Empire Steel Co. в Нью-Джерси и была способна подавать 636 м³/мин дутьевого воздуха. Эта турбонадувка была прямым предком современной турбонадувки, которая может подавать до 7500 м³/мин объема дутья при 4,00 кгс/см² давления дутья.
Другое главное улучшение в высокопроизводительных ДП — увеличение зарядной способности. В 1870-х ДП оснащали водяными элеваторами. В 1883 г. устанавливали первые ковшовые подъемники (skip hoists). Ковши становились больше и быстрее в XX веке и существовали как ковши и вагоны на колесах. В начале 1960-х некоторые ковшовые зарядные системы заменяли большими конвейерными лентами.
Улучшения в зарядной способности печи также включали автоматические коксовые зарядные системы, весовые вагоны в складском доме, двухколокольчатые верха и вращающийся распределитель (Рис. 6). Автоматическое измерение уровня заряда изобретено Дэвидом Бейкером в 1901 г. В 1903 г. Дж.Е. Джонсон также начал измерять температуру верхового газа и его анализ.
К 1850 г., по мере увеличения размера печи, верх печи мог быть закрыт. Одиночный колокол и бункер могли использоваться для зарядки печи, удерживавшие верх печи закрытым и герметичным. Одиночная система колокола и бункера позволяла большому количеству газа уходить каждый раз при открытии колокола. Вскоре добавили второй колокол и бункер над первым, чтобы обеспечить газогерметичное пространство между двумя колоколами для предотвращения ухода ДП-газа при открытии малого колокола. Верхний колокол и бункер не должны были быть такими же большими, как нижний, так как несколько зарядов могли быть отложены через него на нижний колокол, и верхний колокол мог быть закрыт перед открытием нижнего колокола для сброса зарядов в печь.
Попытки улучшить распределение заряда происходили в начале 1990-х (в тексте 1990s — вероятно опечатка, должно быть 1960s) с вращающимся верхом McKee. После зарядки каждого ковша материала на малый колокол, бункер малого колокола поворачивали на 60°, 180°, 240°, 300° или 0°. Это предотвращало пик сырья прямо под ковшовым мостом, что приводило к неравномерному газовому распределению и неравномерному износу облицовки. Следующая попытка улучшить распределение заряда была сделана в Германии в конце 1960-х. Это достигли установкой подвижных панелей в горле ДП, которые могли устанавливаться под разными углами для руды или кокса. Эта подвижная броня была установлена на большом числе ДП.
Двухколокольная система продолжала быть единственной зарядной системой для доменных печей по всему миру до тех пор, пока S.A. Paul Wurth в Люксембурге не разработал бесколокольную (bell-less top — BLT) зарядную систему, и первая успешная промышленная применение BLT зарядной системы была в 1972 г. Это оборудование использовало герметичные материальные бункеры, питавшие вращающийся желоб подачи сырья, который мог устанавливаться на многочисленных углах во время сброса бункера в печь. Результатом был практически неограниченный размещение каждого материала где угодно на поверхности заряда, позволяя оператору достичь максимальной топливной эффективности.
BLT зарядная система вытеснила двухколокольную систему, так как она давала ряд преимуществ операторам ДП. В 2003 г. Siemens VAI представила концепцию зарядки Gimbal.
Другая попытка в направлении непрерывного улучшения ДП для увеличения производства была направлена на улучшения очистки ДП-газа. По мере увеличения объема и давления дутья в дюерах, скорость и объем газа, уходящего с верха ДП, также увеличивались. Больше дымовая пыль тогда несла этот отработавший газ, и если она не удалялась, она начинала забивать шашки коллов, что впоследствии ограничивало объемы дутья к печи. Первым шагом в очистке газа было внедрение пылесборника в 1880-х. С внедрением мягких железных руд в 1892 г., сухой тип пылесборника был недостаточен. В 1909 г. Ам브роз Н. Диль ввел влажную систему очистки газа. Она состояла из серии из девяти высоконапорных распылительных башен и набора из четырех ротационных мойок. С 1914 по 1924 г. пробовали несколько типов башенных мойок, оснащенных множественными банками распыления и баффлов на различных печах. Газовые дезинтеграторы, содержащие высокоскоростные ротационные барабаны, также тестировали в 1907 г. В 1929 г. электрофильтры успешно использовали на South Works U.S. Steel. Сегодня комбинации башенных газоочистителей, вентюри-скрабберов и капелоулавливателей — самые распространенные типы газоочистного оборудования.
Новейшее влажное газоочистное оборудование — аннулярный зазорный скраббер (annular gap scrubber), который очищает газ и контролирует верхнее давление. Итоговым результатом всех этих улучшений очистки газа было уменьшение диаметра отверстий шамотных шашек коллов с увеличением размера колла, так как забивание грязью практически устранено. Получившийся рост нагревательной поверхности коллов в конечном итоге позволил современным коллам подавать горячее дутье до 1270 °C. Связанный контроль верхнего давления, позволяемый современным газоочистным оборудованием, привел к верхним давлениям печи до 2,3 кгс/см². Это более высокое верхнее давление в свою очередь увеличивает плотность газов, снижает скорость газа и увеличивает время удержания газа в печи, давая лучшие газо-твердые реакции, улучшенное использование восстанавливающих газов и более низкие удельные расходы топлива.
Недавно, на вновь построенных и реконструированных ДП, особенно в Китае, сухая очистка ДП-газа мешковыми фильтрами нашла широкое применение. Сухая очистка газа имеет несколько преимуществ над влажной очисткой с использованием скрабберов и вентюри-труб.
Поиск более высоких скоростей производства в конце 1870-х и далее заставлял изменения в размере печи и ее конфигурации. В 1870-х печами были высотой 22,9 м. В 1880 г. размер ДП увеличился до 24,7 м высоты, 6,1 м диаметра боша и 3,4 м диаметра рва. Она производила 120 т/сут с удельным расходом кокса 1574 кг/т. Всего через десять лет, в 1890 г., ДП была построена со стеблем 28,0 м высотой и бошем 6,7 м. Она производила 325 т/сут. Еще через 10 лет, в 1901 г., ДП была запущена с похожими стеблем и бошем, как у предыдущей печи, но диаметр рва был увеличен до 4,4 м. Эта печь производила 463 т/сут при удельном расходе кокса 1113 кг/т. Другое тонкое изменение с этими увеличениями размеров — понижение линии изгиба бош/стекл и у крутизны угла боша. Это изменение было вредным, так как печи видели плохое снижение заряда и скольжение с этими углами боша. Для устранения этих проблем диаметр рва этих печей увеличили до 6,7 м в 1927 г. Эта печь с большим рвом производила 880 т/сут при расходе кокса 922 кг/т. Первая 1000 т/сут печь была введена в эксплуатацию в 1929 г. Эта печь была оснащена диаметром рва 7,6 м. В 1955 г. печь Great Lakes' A была крупнейшей в мире с рвом 9,2 м и 24 дюерами. Следующий скачок в увеличении размера ДП произошел в 1960-х, когда Япония перестраивала свои устаревшие сталелитейные заводы. Сегодня печи с диаметром рва 15 м, 40 дюерами и четырьмя-пятью заборными отверстиями распространены в Европе и Азии.
Вместе с более крупными печами, более высокими температурами дутья и увеличивающимися режимами управления пришло потребность в лучшей огнеупорной облицовке ДП и системах охлаждения. В 1880-х типичным был высокообязательный огнеупорный кирпич с около 40% алюмины и 46% кремнезема. Однако углеродные огнеупоры использовались в немецких ДП с 1886 г.
Пока технология огнеупоров была относительно неизвестна в это время, методы охлаждения облицовки казались ответом на проблему износа. Начиная около 1880 г., были одновременные разработки в усилиях по поддержанию печной облицовки с помощью трубных катушек вокруг боша или охлаждающих плит, вмонтированных в кирпич. Одним из первых использований бронзовой бошовой плиты считается установка, сделанная Джулианом Кеннеди на одной из печей около 1890 г. Ранняя ссылка на использование водяноохлаждаемых рубашек рва на печи была в 1882 г. В это время охлаждение боковин рва и боша было проблемой, а охлаждение стекла не считалось необходимым.
Фриц В. Лурман, известный доменник того времени, высказался в 1892 г.: «независимо от использования так называемых огнеупорных материалов, лучшее средство поддержания стенок доменной печи — это охлаждающая вода». Кулеры с циркулирующей водой устанавливают между оболочкой ДП и огнеупорной облицовкой в верхней части печи для защиты этих компонентов от теплового излучения. Помимо собственных кулеров, часть оболочки, прилегающая к рву и дну печи, также охлаждается в некоторых печах снаружи водяными брызгами.
Функция системы охлаждения ДП — охлаждать оболочку печи и предотвращать перегрев и последующий прорыв. Система охлаждения удаляет избыточное тепло, генерируемое в ДП, которое иначе нагружает оболочку. Система охлаждения таким образом предотвращает повышение температуры оболочки и облицовки. Существуют различные методы охлаждения оболочки для ДП. В ранние времена использовали охлаждающие коробки разного размера, числа и конструкции для передачи тепла печи охлаждающей среде в сочетании с внешним охлаждением (брызговое охлаждение, двойная оболочка). ДП с чугунными охлаждающими ставами (cast iron cooling staves) работают с середины 1900-х. Чугунное ставистое охлаждение изначально было советским открытием, откуда оно переместилось сначала в Индию и Японию. К 1970-м чугунные охлаждающие ставы получили всемирное признание. С внедрением этих чугунных ставистых кулеров, развительная работа охлаждения ДП ускорилась, и сегодня широкий ассортимент кулеров доступен для внутреннего охлаждения оболочки печи для экстремальных условий напряжения в современной крупной высокопроизводительной ДП.
Более высокие зарядные скорости также быстрее изнашивали горло печи. В 1872 г. железная или стальная броня была встроена в кирпичную кладку горла печи на одной печи. С тех пор различные типы брони использовались в зоне уровня заряда (stock line area).
Первые важные разработки в технологии производства кирпича не произошли до 1900-х. В 1917 г. первый машиностроительный кирпич был представлен с результирующим увеличением плотности и прочности. В 1935 г. вакуумно-прессованные кирпичи еще больше улучшили качество кирпича. В 1939 г. сверхобязательный аллюминистый кирпич, содержащий до 60% алюмины, впервые стал доступен. В 1930-х углеродные блоки использовали в рвах немецких печей. Сегодня многие сорта аллюминистых, углеродных и карбидокремнистых огнеупоров доступны для облицовки ДП. Улучшения в охлаждении и облицовке печи увеличили типичные длины кампаний с двух лет в 1880-х до более десяти лет в 1990-х. Сегодня кампаний ДП еще больше увеличились до 20 лет.
Другая зона ДП, которую заставили измениться с увеличением производства, была операция литья. Старый тимп-дамный открытый фронт печи больше не был адекватен. В 1867 г. Лурман-фронт был запатентован для устранения тимпа и дамбы. Он состоял из чугунной панели, которая была водяноохлаждаемой и имела отдельные отверстия для удаления железа (все еще известное как заборное отверстие) и для удаления шлака (известное как шлаковое или циндер-ноч). Эта конструкция была изменена к 1880-м поворотом шлакового ноча на 90° от заборного отверстия. И панель заборного отверстия, и панель шлакового ноча были водяноохлаждаемыми. Разделив эти две точки слива жидкостей, больше места было доступно для настройки печи для увеличивающегося числа заливок, требуемых при более высоких скоростях производства. Зона перед заборным отверстием была полностью доступна для поросячьих кроватей, в то время как шлаковые ямы были перемещены вокруг к стороне печи (Рис. 5). Во время нормальной работы шлаковый ноч открывали стержнем, по мере приближения уровня жидкого шлака к дюерам. Шлак сбрасывали в ямы или специальные шлаковые вагоны. Когда шлаковый ноч дул ветром из отверстия, его закрывали ручной пробкой. Слив шлака между заливками железа давал больший объем рва для жидкого железа, что приводило к более крупным тоннажам заливки. Процесс литья железа в 1880-х не сильно менялся от предыдущих операций, но поросячьи кровати были больше, и в 1909 г. установили шлакосниматель для сдирания плавающего шлака с железа по мере его течения по желобу.
В 1896 г. установка машины для литья чугуна, изобретенной Э.А. Уэлинг, наконец привела к полному устранению поросячьих кроватей в литейном дворе. Затем внедрили открытые кирпичные ложи. Эти ложи перевозили около 10–100 тонн горячего металла и требовали, чтобы печь и литейный двор были возвышены над уровнем земли, чтобы ложи можно было разместить под полом литейного двора. Хотя поросячьи кровати были устранены, но желоба и жгуты остались, и выли для залива в ложи были добавлены в литейный двор. В 1915 г. было первое использование торпедообразных ложей. Эти ж/д ложи перевозили 90 тонн, но к 1925 г. увеличились до 150 тонн. Сегодня конструкция железной ложи похожа, но вместимости до 400 тонн доступны. Открытые ложи на ж/д платформах все еще используются сегодня.
До 1890 г. заборное отверстие открывали стержнем и sledgehammer. Затем в 1890 г. впервые использовали пневматический каменный бур. Заборное отверстие вручную замазывали с отключенным дутьем до 1914 г., когда Х.А. Берг разработал дистанционно управляемую грязевую пушку (mud gun), которая заталкивала глиняную пробку в печь с включенным дутьем. В 1906 г. впервые использовали кислородное лансирование для плавления черепов (skulls) в заборном отверстии. Современные ДП эволюционировали к включению дистанционно управляемых буров заборного отверстия, гидравлических грязевых пушек, литейных дворовых единиц гранулирования шлака и наклоняющихся выливых труб для питания неограниченного числа железных ложей. ДП могут также иметь от одного до четырех заборных отверстий и от двух до шести шлаковых ям в зависимости от их размера. Устранение узкого места в литейном дворе позволило первую 1000 т/сут операцию в 1929 г. и привело к уровням производства 1990-х 12 000 т/сут.
Параллельная линия улучшений, которая быстро эволюционировала начиная с конца 1800-х, была подготовка железной руды. Железная руда, используемая в производстве железа, состоит из многих геологических форм: красной гематита, блестящей гематита, магнетита, лимонита, ископаемых руд, болотных руд и карбонатов. Металлическое железо в этих рудах варьируется от примерно 30% в болотных рудах до 72% в некоторых гематитах. Все железные руды смешаны с другими соединениями в земле, которые нежелательны в плавленческом процессе. Начиная с 1700-х, железную руду обжигали с углем в открытых ямах или закрытых печах. Цель обжига или кальцинации — освободить все летучие компоненты, такие как вода, угольная кислота или битуминозные вещества, и размягчить и расколоть руды, делая их более проницаемыми для восстанавливающих газов. В 1800-х ввели грохочение железной руды для более точного размерования руды для улучшенной газовой проницаемости внутри печи. Сначала использовали ручное грохотильное оборудование, но к 1870-м паровые рудные мойки состояли из одного или двух барабанов, перфорированных отверстиями или щелями для выхода мелкого материала с промывочной водой, в то время как финально размерованная и промыта руда выходила изнутри барабана в тачку или на склад.
По мере увеличения производства железа, самые чистые железные руды истощались во многих районах, поэтому пришлось добывать более низкокачественные руды. Эти руды имели нежелательные примеси, и требовались методы обогащения этих руд до более высоких процентов железа. В 1880 г. Томас Эдисон получил патент на электромагнитный сепаратор. Демонстрационный завод был построен в Мичигане и произвел 893 тонны магнитного концентрата в 1889 г.
Пилотные установки для пеллетизации таконитовых концентратов были построены в 1948 г. К 1956 г. две коммерческие таконитовые горно-обогатительные операции производили пеллеты. Первая прямая решетчатая пеллетизационная машина была сделана в 1956 г., а первая решетчато-печная пеллетизационная машина была введена в эксплуатацию в 1960 г. Пеллетизационная технология распространилась по всему миру из США. Новейшее развитие в пеллетизации — внедрение сырого известняка, доломита или оливина в пеллету для улучшения ее металлургических свойств, что, в свою очередь, улучшило производительность ДП и удельные расходы топлива.
Аггломерация железной руды также пошла отдельным путем от пеллетизации ранее в 1900-х. Процесс аггломерации (синтерирования) зародился в цветной металлургии как периодический процесс в конце XIX века. До 1950-х большинство синтера имело основность (basicity ratio) менее 1,0. Однако в следующие пятнадцать лет осознали, что основной синтер с основностью более 1,0 привозит в ДП предварительно раскаленный источник флюса, что приводит к экономии удельного расхода топлива.
Одной из последних технологических улучшений в производстве железа за последние 100 лет были впрыски на уровне дюер. Первое зафиксированное использование впрыска было в 1871 г., когда был охлажденный ров на угольной печи Моргана. Поскольку дутье не могло войти в дюеры из-за охлажденного материала, пробили отверстие в стенке печи над саламандрой и установили большую дюеру. Камельное масло затем закачивали под давлением в дюеру из трубы, идущей от верха печи. Шесть дней и семь бочек масла позже саламандра была расплавлена, и печь работала гладко. В первом десятилетии 1900-х ранние тесты с впрыском кислорода делались в малой ДП в Бельгии. Первый крупномасштабный обогащенный кислородом дутье использовали в 1951 г. Преимущества чистого кислородного впрыска — увеличение производства ДП из-за увеличенной способности сжигания топлива и возможности использовать больше углеводородных впрысков на уровне дюер. Эволюция углеводородных впрысков произошла в 1940–1950-х. В 1944 г. Уильям Л. Пог подал патент на использование впрыска угля. Затем в 1953 г. внедрили впрыск природного газа. В начале 1960-х разработали впрыск масла и смолы через ланцы на многих сталелитейных компаниях после того, как значительная экономия кокса была доказана тестированием в экспериментальной ДП в 1959 г. К 1967 г. большое число ДП использовали какую-то форму топлива (преимущественно пневматизуемый уголь) впрыска. Сегодня многие ДП используют топливные впрыски 40–45% от удельного расхода топлива. Последним дюйерным впрыском, эволюционировавшим параллельно с топливным впрыском, было впрыск влаги. Исторически температуры горячего дутья ограничивались, так как экстремально высокотемпературные зоны сгорания приводили к плохому снижению заряда. Впрыск влаги расходовал кокс быстрее, чем воздух один, и производил газ, который был и богаче угарным газом и водородом, и менее плотным. Эти факторы улучшали скорость теплообмена между газами и твердыми телами и скорость восстановления заряда в трубе печи, что приводило к гладкой работе печи.
Комбинация впрыска влаги, топливного впрыска и кислородного впрыска позволяла повышать температуру горячего дутья и использование всех этих дюйерных переменных еще больше улучшало производительность и снижало удельные расходы топлива в современных ДП.
Эволюция доменного производства железа как науки
Исторически производство железа было больше искусством, чем наукой. Ранние производители железа учили свое ремесло годами обучения от предыдущего поколения. Многие улучшения в практике плавления железа основывались на инстинкте или чистой удаче. Однако к середине XIX века наука проникала в разработки в плавлении железа.
Чарльс Шинц из Германии, один из ранних исследователей химических и физических явлений, происходящих внутри ДП, пытался сделать количественные массовые и энергетические балансы работы ДП, но был серьезно ограничен отсутствием точных термодинамических данных. Он проводил лабораторные эксперименты для определения теплоемкости и теплот образования и, видимо, первым определил восстановимость железной руды. Он определил разные зоны ДП и основные химические реакции, происходящие в каждой зоне. Результаты его работы опубликованы в 1868 г.
Несколько принципов, признаваемых сегодня, были постулированы السير Лотем Беллом в конце 1800-х. Он опубликовал книгу в 1872 г., признаваемую первой учебной книгой по доменному производству железа. В 1884 г., он, видимо, первым задокументировал функцию разных компонентов шлака и их влияние на температуру плавления. Он также заметил, что ДП-шлаки — сложные структуры, и существует диапазон составов шлака, дающий хорошие жидкие свойства и десульфуризационную способность. Его самый важный вклад — понимание химических реакций. Он признал важность CO и CO₂ и был первым, кто начал определять равновесие в системе Fe-O-C. Кроме того, Белл обсуждал предварительный нагрев и предварительное восстановление железных руд и важность печной трубы, где эти реакции происходили. Он также делал углеродный, кислородный и азотный балансы операций ДП и показал, что часть заряженного углерода потреблялась в трубе CO₂ в реакции «потери растворения» (solution loss reaction).
Современник Белла — М.Л. Грюнер, профессор металлургии во Франции, развил методы Белла определения тепловых балансов ДП, сравнивая многие разные операции печей. Он также верил, что минимальный удельный расход топлива для ДП будет достигнут, когда потеря растворения будет устранена.
Дж.Е. Джонсон-младший был первым американским ученым, исследовавшим процесс ДП, и опубликовал две книги по проектированию и эксплуатации ДП в начале 1900-х. Он применил первый и второй законы термодинамики к производству железа и объяснил, как удельный расход топлива влиял на температуру дутья. Он постулировал, что существовала критическая температура печи, выше которой требовалось минимальное количество тепла. Это минимальное количество тепла он назвал «теплом рва» (hearth heat). В своей книге, опубликованной в 1913 г., Джонсон изобразил диааграмму, показывающую химические реакции и изотермы в ДП. Применение концепций критической температуры и тепла рва еще больше убедило операторов печей, что процесс ДП был рациональным и предсказуемым.
В период с 1920 по 1930 год поток твердых тел и газов в ДП изучался обширно группой работников П.Х.ройстер, С.П. Кинни, С.С. Фурнас и Т.Л. Джозеф. Эта группа интересовалась физическими и химическими явлениями, происходящими в ДП, и для понимания этих явлений они считали необходимым пробовать и зондировать работающие печи. Их работа началась с малой экспериментальной ДП и распространилась на коммерческие печи. Результаты их исследований показали, что поток газов и твердых тел не был равномерным по любой горизонтальной плоскости в ДП, и что улучшение газо-твердого контакта в трубе печи могло значительно повысить эффективность процесса производства железа. Фурнас и Джозеф продолжили эту работу и определили, что размер сырья и восстановимость были критическими в газо-твердых реакциях. Эта важная работа привела к пониманию распределения заряда и оптимизации размерования железной руды, так как это влияет и на восстановимость, и на проницаемость.
В 1962 г. Р. Стивенсон объяснил роль потери растворения. Ранее считалось, что производство CO реакцией с CO₂ и углеродом было тратой топлива. Стивенсон указал, что восстановление оксида железа — комбинация непрямого восстановления и прямого восстановления, и что непрямое восстановление, за которым следует потеря растворения, есть прямое восстановление. Используя эти соображения для определения углеродных норм для всех комбинаций этих двух путей восстановления как функции потери растворения, результаты можно нанести на «углерод-диаграмму прямого восстановления» (carbon-direct reduction diagram). В 1960-х и ранние 1970-х лучшие применения этих теорий ДП были внедрены в практике в Японии. В настоящее время японские улучшения распространились в виде крупных, высокоавтоматизированных ДП в другие места.
Теория и практика технологии плавления железа прошли долгий путь за последние 4000 лет. Переход от губчатого железа, производимого в кузницах, к жидкому железу, производимому в ДП в 1300-х, был первым главным шагом в продвижении технологии производства железа. Затем пришла смена от холодного дутья, угольных печей к горячему дутью, коксовым печам в середине 1800-х, которая привела производство железа в современную эру. Лучшее понимание реакций производства железа и улучшенное оборудование эволюционировали в операцию жесткого управления печью, центрированную в 1880–1900-х. Наконец, революция в научных приложениях к плавлению железа, установка более сложного оборудования и появление электронно-контролируемых систем ускорили доменное производство железа в текущее состояние, демонстрируемое работой ДП около 12 000 т/сут с удельными расходами топлива менее 460 кг/т.
Производственный процесс
- Эволюция и современное производство бытовых утюгов
- Железо: свойства, история и повседневные применения
- Оптимизация доменного газа: генерация, использование и эффективность
- ITmk3: экологичный процесс производства железных нуггетов компании Kobe Steel
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Снижение выбросов CO₂ в доменном производстве железа