



Повышение производительности доменной печи: передовые технологии и стратегии капитального ремонта
Технологии для улучшения эксплуатационной эффективности доменной печи
Доменная печь (ДП) — инвестиция в будущее. Необходимо правильное проектирование всех оборудований, систем и компонентов, а также внедрение технологий, гарантирующих требуемую производительность и качество для повышения эффективности печи. Это особенно актуально при капитальном ремонте — внедрение технологий повышения эффективности также удовлетворяет новые требования к производительности, безопасности персонала, снижению обслуживания и экологическим нормам.
Ключевая задача операторов ДП — обеспечить непрерывную надежную подачу чугуна в сталеплавный цех равномерного качества при минимальных затратах. Любая остановка производства чугуна грозит простоями низовых цехов. Простои минимизируют, ресурс кампании максимизируют. Колебания параметров ДП недопустимы для стабильного качества чугуна — возможно только через правильные технологии, сложную автоматизацию и системы управления процессом.
Основные технологии повышения эффективности (рис. 1)
Несколько технологий, при внедрении которых значительно растет эффективность ДП по производительности и расходу кокса. Результат: выше выход чугуна на единицу объема печи и ниже удельный расход кокса.
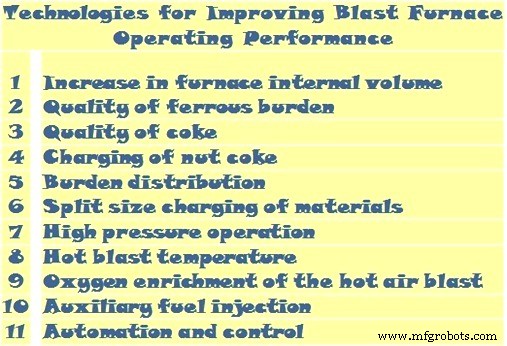
Рис. 1 Технологии повышения эффективности ДП
Увеличение внутреннего объема печи
Передовые технологии огнеупорной выкладки и охлаждения позволяют при капитальном ремонте уменьшить толщину выкладки, одновременно увеличивая ресурс кампании. Уменьшение толщины увеличивает внутренний объем — растет производительность. Обеспечивается стабильный температурный профиль на протяжении кампании. Улучшенные огнеупоры: эрозийноустойчивые корундо-алюминиевые в верхнем колодце, карбид кремния в ноше и животе, эрозийноустойчивые углеродистые стены жарницы с керамическими плитами. Охлаждение: медные ставы в зонах высокого теплового потока, чугунные ставы в остальных зонах (обычно с независимым охлаждением).
Качество железнорудного заряда
Для проницаемой печи (стабильная работа) ферристая зарядка должна быть прочной, точно фракционированной и эффективно просеянной от мелкой фракции. Не должна чрезмерно распадаться в колодце (дополнительная мелкая фракция). Должна быть достаточно пористой, восстанавливаемой и соответствующего размера для адекватного восстановления к зоне размягчения. Тогда зона сплощения менее ограничительна, меньше FeO-богатый шлак, ниже тепловая нагрузка в нижних зонах — плавная работа. Физические и металлургические свойства синтера, калиброванной руды, пеллетов должны соответствовать требованиям. Свойства размягчения и плавления ферристых компонентов критически влияют на работу. Ограничения в зоне сплощения и плохие плавящиеся характеристики вызывают неравномерное снижение заряда, нестабильную работу, тепловые флуктуации.
Важный аспект при выборе компонентов заряда — их характеристики размягчения и плавления. Основное падение давления в печи — в зоне размягчения/плавления/капания ферристого заряда по коксовой подушке, сквозь которую поднимаются газы. Широкий интервал плавления/размягчения увеличивает перепад давления и зону сплощения, задевающую нижнюю шихтовую кладку.
Качество кокса
Для стабильной работы при разумной производительности нужен качественный кокс. Одна из частых причин плохих периодов работы. Кокс должен быть прочным и стабилизированным — выдерживать вес заряда с минимальным механическим разрушением. Достаточно крупный, точно фракционированный, минимум мелкой фракции — для проницаемой подушки, где жидкости стекают в жарницу без препятствия газам. Постоянный размер — избежать нежелательных вариаций проницаемости и поддерживать концепцию варьирования толщины коксового слоя по радиусу для контроля радиального газопотока. Кокс должен быть недостаточно реактивным к растворительному угашению (CRI, норм. 20–23%), сохранять прочность после реакции (CSR, норм. 65–68%), низкий щелочи — минимизация щелочного газифицирования в дуйной зоне (разрушение кокса). Низкая сера — минимизация серы в чугуне. Влажность и углерод кокса контролируют для минимизации влияния на тепловое состояние.
Кокс в центре печи постепенно заменяет «мертвого» и кокс в жарнице, который должен оставаться проницаемым для стока жидкостей через центр жарницы. Это избегает чрезмерного периферийного течения чугуна. Рост температуры в центре подушки жарницы при увеличении размера кокса мертвого — признак активации центра жарницы. Размер ячеек коксовых грохотов — важный параметр проницаемости жарницы. Полезно увеличить ячейку и заряжать дополнительный мелкий кокс, смешанный с ферристым зарядом, в стороне от оси печи.
Цель требований к качеству кокса — обеспечить попадание крупного кокса в нижние зоны. Для долгосрочного мониторинга целесообразно периодически пробовать кокс с уровня дуйных для оценки разрушения кокса в печи. Обычно при плановом ремонте при замене дуйных. Крупную пробу кокса выгребают из дуйного отверстия, свойства сравнивают с загрузочным коксом.
Для минимизации тепловых и химических вариаций желателен однородный заряд. Компоненты должны быть максимально интимно смешаны. Зависит от числа компонентов и системы зарядки, но обычно достижимо разумной степенью через выбор бункеров и последовательность разгрузки.
Зарядка орехового кокса
Гибкая система зарядки позволяет использовать ореховый кокс. Размер зависит от размера и эффективности грохотов коксовой батареи, типично 10–25 мм. Зарядка орехового кокса, смешанного с ферристым материалом и позиционированного по среднему радиусу, улучшает работу: выше эффективность восстановления и проницаемость рудного слоя в зоне сплощения. Ореховый кокс снижает температуру в животе. Также заряжают у стены, «сэндвичем» между двумя зарядками руды — предотвращение неактивной стеновой зоны при зарядке мелкой руды у стены.
Распределение заряда
Распределение заряда — один из главных факторов, влияющих не только на стабильность, но и, определяя радиальный газопоток, на скорость износа стен печи. Для лучшего контроля распределения в колодце и улучшения контакта газ-твердое тело и топливной эффективности в последние годы внедряли новые разработки. Два типа систем распределения, дающих достаточный контроль для высокой производительности: бескамерный верх с наклоняющимся вращающимся желобом и камерная система с подвижной горловинной броней.
В основном радиальный газопоток контролируется соотношением ферристого заряда к коксу, так как кокс обычно крупнее. Легче всего заряжая материалы дискретными слоями и варьируя толщину слоя по радиусу. Защита стен — увеличение доли рудного слоя у стены, уменьшающее тепло, снимаемое стеновым охлаждением. Но есть предел доли ферристого материала у стены — иначе образуется неактивный слой, способствующий наростам на стенах и попаданию неподготовленного заряда в нижние зоны, увеличивающему отказы дуйных. Доля кокса в центре должна обеспечивать стабильную работу на целевой производительности. Большая доля кокса создает проницаемую центральную зону с меньшим спуском жидкостей, позволяя максимальный обдув без больших колебаний давления и неравномерного снижения заряда.
Центральный кокс заменяет кокс в жарнице, коксо-богатый проницаемый центр способствует проницаемой жарнице, что связано с течением жидкостей через жарницу. Центральная коксовая «труба» не должна быть излишне широкой — иначе неэффективность и возможен ущерб верху печи от чрезмерной теплоемкости поднимающегося газа.
Зарядка фракционированных материалов (split size charging)
Более сложные системы позволяют доп. контроль распределения заряда за счет использования более одного размера фракции данного материала. Распространенная практика — зарядка мелких ферристых материалов (часто просев основного заряда). Мелкая фракция заряжают отдельно малыми партиями у стены для локального снижения проницаемости и защиты стен. Отдельная мелкая партия обычно снижает зарядочную способность печи. Зарядка мелких партий камерной системой с подвижной горловинной броней вызывает меньше задержек, чем бескамерный верх (меньшее время разгрузки). Можно заряжать мелкие фракции у стены, сначала сбрасывая их в верхний бункер или бункер большой камеры, используя начальный угол желоба или настройку подвижной броней. Но количество ограничено разгрузочными характеристиками бункера (чтобы не смешалось с остальным зарядом). Есть финансовая выгода от прямого использования ферристых мелких фракций вместо возврата на пересинтеринг. Аналогично ферристый заряд можно разделить на крупную и мелкую фракции, заряжая в разные радиальные зоны для контроля радиальной проницаемости.
Работа под повышенным давлением
Ограничивающий фактор увеличения обдува — подъемный эффект от больших объемов газов, поднимающихся через заряд. Подъемный эффект (массовый расход) мешает нормальному снижению заряда, вызывает потерю, а не прирост производства. Для повышения производительности над нормой печь оснащают септум-клапаном в системе верхового газа для повышения давления на выходе. Повышение давления сжимает газы во всей системе и позволяет надуть больше воздуха. С ростом обдува в минуту растет производительность. Также подавляет образование SiO, снижая кремний в чугуне.
При повышении верхового давления входное давление обдува также повышают пропорционально. Нужен более мощный ду 기계, выдающий больший обдув при высоком давлении. Корпус печи, корпуса печей-подогревателей, пылеуловитель, первичный моечник, газовые магистрали должны выдерживать повышенное давление. Дроссельный клапан для повышения верхового давления ставит за первичным моечиком, где пескоструйный эффект газа снижен за счет удаления большей части пыли. Водяная линия от первичного моечника нуждается в регуляторе, чтобы газовое давление не разрушило водяную пробку. Чистый газ или азот для выравнивания давления на зарядочном оборудовании. Печи с верховым давлением 2–2,5 кгс/см² работают успешно. На некоторых установлены турбины восстановления верхового давления для выработки электроэнергии.
Температура горячего обдува
Повышает топливную эффективность и позволяет более высокие температуры печи — выше производительность. Высокие температуры обдува критичны для эффективности: существенно снижают коксовое расхождение и позволяют впрыск вспомогательного топлива (пульверизированный уголь) вместо кокса. Общая экономия энергии комбинацией методов ~0,12 млн ккал/т чугуна. Эксплуатационные затраты ниже: коксовое расхождение снижается на 2,8% на 100 °C роста температуры обдува в диапазоне 1000–1200 °C. Многие современные печи работают при температуре обдува >1300 °C.
Обогащение горячего обдува кислородом
Цель — контроль аддиабатической температуры пламени в дуйной зоне (RAFT), газообразования в жарнице, интенсивности плавления. При обогащении обдува кислородом растет RAFT. Высокие температуры пламени несовместимы с низкокачественным зарядом — нужен заряд соответствующего качества. Высокие температуры от обогащения контролируют влагой обдува и впрыском топлива. Есть печи с обогащением >12%. На каждый % кислорода выше нормального (около 21%) производительность растет на 2–4%. При хорошей восстанавливаемости заряда (быстрое восстановление) температуру пламени можно значительно поднять и улучшить топливную эффективность. Разумное использование кислорода позволяет контролировать массовый расход бош-газа для максимизации пропускной способности печи с контролем качества чугуна.
Впрыск вспомогательного топлива
С развитием технологий повышения температуры обдува до 1000–1300 °C и необходимостью контроля RAFT из-за типа заряда стало возможным впрыскивать углеводородное топливо через дуйные в печь для контроля температуры пламени, повышения восстановительной способности бош-газа и замены части кокса. При большом количестве кокса углеводороды могут сгорать только до CO и H₂; поэтому они выделяют меньше тепла, чем заменяемый кокс — контроль температуры пламени, но восстанавливающий газ они дают более эффективный, чем сгорание кокса.
Пробовали разное топливо — природный газ, коксовозовый газ, масло, смоль, пульверизированный уголь, даже суспензии угля в масле. Пульверизированный уголь (ПУ) — самый распространенный впрыскиваемый компонент сегодня из-за доступности и низкой стоимости. При впрыске угла он вводится в воздушный обдув ланцой через боковые отверстия дуйных труб. Желательно полная газификация и сгорание угля до выхода из дуйной зоны. При впрыске топлива нужны меры предосторожности от накопления топлива в обдувном коллекторе/дуйной трубе и последующего сгорания. Процесс впрыска пульверизированного угля (PCI) описан ниже.
Уголь сырья транспортируют на подготовку: удаляют посторонние материалы грохотом и надголовным магнитом. Уголь дробят и одновременно сушат в потоке горячего газа или в комбинированном блоке измельчение/сушка, затем извлекают индукционным вентилятором. Уголь с правильной гранулометрией поднимают через скоростной сепаратор и улавливают в мешковом фильтре. Готовый продукт просеивают перед передачей в силос. Часть отработавших газов рециркулируют обратно в горячий газовой генератор измельчителя/сушки. Эта система контроля обеспечивает суммарное содержание кислорода в горячем газе, контактирующем с углем, ниже 12% — исключает возгорание измельченного угля. Система PCI состоит из шлюзовых бункеров и инжекторных блоков. Расход угля в каждую дуйную можно независимо контролировать механическим дозатором. Альтернативно — простая система с меньшей точностью, на основе распределителя. Оборудование PCI сейчас надежное — доступность >98%, точность дозирования угля в пределах 2%.
Автоматизация и управление
Современные системы автоматизации и управления дают идеальное решение для всех аспектов работы печи:
- Управление верхом печи на ковшовом/ленточном заряде со сложными схемами зарядки и распределением заряда
- Уникальная спиральная система зарядки для бескамерного верха — увеличение доли заряжаемой мелкой фракции
- Управление бункерным хозяйством: последовательная партия с взвешиванием «на лету» и слоистостью материалов
- Управление газоочисткой
- Управление печами-подогревателями: циклическое, параллельное, перекрывающе-параллельное, стаггер-параллельное для 4 печей
- Управление системой впрыска угля
- Операция и управление литейным цехом
- Управление гранулированием шлака
Помимо этого — функции безопасности и аварийных остановов.
Для высокой эффективности ДП при низких затратах современные печи оснащают системой замкнутой оптимизации. Она работает на базе передовых процессных моделей, искусственного интеллекта, расширенных программных приложений, графических интерфейсов и операционного ноу-хау. Достигается отличная процессная производительность и значительно ниже затраты. В замкнутом экспертном системе основные параметры печи контролируются без участия оператора. Например, коксовое расхождение, основность, паровой впрыск, распределение заряда — одновременно и автоматически в замкнутом цикле для стабильной работы при низких затратах. Точный контроль на базе передовых процессных моделей.
Процессная информационная система управления в современной ДП собирает, готовит и хранит все релевантные данные для последующего использования.
Производственный процесс
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Передовые технологии повышения эффективности процесса агломерации железоруд
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Сухая грануляция шлака доменной печи: повышение энерговозврата и устойчивости