



Шлифовальные круги: история, материалы и технологическое производство
Общие сведения
Шлифовальные круги — инженерные инструменты из абразивных зёрен, связанных связующим в матрицу. Хоббисты знают их по верстакам, но широкая публичность часто не в курсе: эти круги — индустриальные основы, двигавшие производство >150 лет.
В производстве шлифовальные круги дают точный, эффективный способ формовки и финиша металлов и других основ. Абразивы часто единственный метод для достижения тёсных допусков и превосходных шероховатостей. В США круги повсюду: режут сталь и камень, точат лезвия и сверла, готовят поверхности к покраске или гальванике. Роль критична в высокоточных узлах: автокамшфты, роторы реактивных двигателей, подшипники, керамика, композиты.
Ранние абразивы — натуральные: песчаник — кварцевые зёрна, скреплённые природой — для заточки кремневых топориков. К раннему XIX веку эмери (железосодержащий минерал с корундом) резали металлы. Но переменчивое качество эмери и сложности импорта стимулировали поиск более надёжного абразива.
В 1890-х кремний карбид появился как синтетическая альтернатива, твёрже корунда. Производители скоро освоили синтетический корунд (оксид алюминия), дающий более стабильный абразив натуральных минералов. Последующие исследования дали суперабразивы: синтетический алмаз и кубический нитрид бора (CBN), вторые по твёрдости после алмаза. Недавние достижения — засеянный гель оксид алюминия, расширяющий арсенал.
На протяжении истории связующее, удерживающее абразивные зёрна, было так же жизненно, как сами зёрна. Ранние связи: каучук или глина; к 1870-м запатентовали стекловидные (витрифицированные) связи, современные круги опираются на непрерывное усовершенствование матрицы.
Шлифовальные круги охватывают огромный диапазон размеров — от <0,25 дюйма (0,63 см) до многометровых диаметров — и форм: плоские диски, цилиндры, чашки, конусы, профильные. Статья фокусируется на витрифицированных кругах — керамическая связь, инкапсулирующая абразивные зёрна.
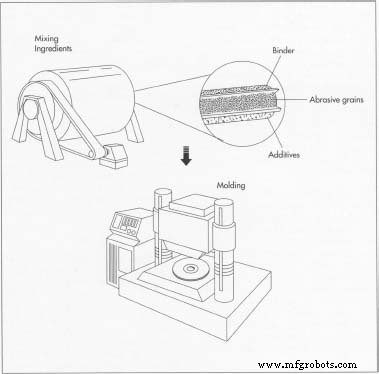
Производство начинается смешением основных ингредиентов. Некоторые заводы комбинируют всё в одном миксере, другие — каскадно: сначала абразивные зёрна с связующим, затем порошковое связующее и барабанная перемешка. Смесь заливают в форму и уплотняют гидравлическим прессом.
Сырьё
Два ключевых компонента — абразивные зёрна и связующее. Добавки корректируют характеристики под применение.
Абразивные зёрна определяют режущее действие. Твёрдость по Мохсу (талк=1, гипс=2, корунд=9, алмаз=10) и рассыпчатость — склонность к чистому перелому — задают поведение круга на заготовке.
Конструкторы тщательно выбирают рассыпчатость. Алмаз — твёржайший, но химически реагирует при резке стали, неподходит как основной абразив. Кремний карбид — тот же недостаток. Оксид алюминия, хоть менее твёрдый, превосходен на железе и стали, предпочтителен для резки металлов, менее эффективен на неметаллах.
При правильном абразиве его рассыпчатость стабильна против целевого материала. Это позволяет кругу «самоостряться» в процессе, сохраняя острый край на всём цикле шлифования.
Ранние круги использовали натуральные минералы, современные — почти исключительно синтетические абразивы. Связующая матрица удерживает зёрна и создаёт поры между ними. Твёрдость связи отличается от твёрдости абразива. Мягкие связи позволяют зёрнам легко ломаться — мягкое резание, короткая жизнь, шероховатый финиш. Жёсткие связи ограничивают ломание зёрен — долгие круги, тонкий финиш, но требуют больше усилий и дают больше тепла.
Связующие: органические (каучук, шеллак, смола) и неорганические (глина). Витрифицированные связи — для прецизионных кругов со средними/тонкими зёрнами; смоляные — для каменно/сталережущих. Обычно витрифицированные с тонкими зёрнами для прецизии, смоляные — с крупными для грубого снятия материала.
Добавки управляют пористостью — открытыми пространствами в связи для прохода стружки и СОЖ. Достаточная пористость предотвращает засорение круга и сохраняет режущую способность. Исторически использовали опилки, щепки орехов, кокс; сегодня летучие добавки (нафталин-воск) испаряются при обжиге, создавая нужную пористость.
Дополнительные шлифовательные помощники (сера, хлорные соединения) ингибируют микроварку металлов, улучшая резание металлов.
Производственный процесс
Большинство кругов делают холодным прессованием — формовку при комнатной температуре. Детали отличаются по типу круга и производителю, многие стадии автоматизированы для массового производства.
Смешивание ингредиентов
- 1. Точные дозы абразивов, связующих, добавок отмеряют по строгой формуле. Связующее — обычно водная смачивающая добавка для витрифицированных кругов — обволакивает абразивные зёрна для адгеззии и удержания формы до застывания связи. Некоторые смешивают всё в одном сосуде, другие — стадированно.
- Смесь должна быть сыпучей и равномерно распределять зёрна для однородного резания и минимальной вибрации, критично для крупных/нестандартных форм.
Формовка
- 2. Для кольцевого диска смесь вливают в четырёхчастную форму: центральный стержень под посадочное отверстие, оболочка со стенкой 2,5 см (удвоенная толщина круга) и две плоские пластины с совпадающими диаметрами. Поворотный нож распределяет смесь равномерно.
- 3. Гидравлическим прессом 7–35 МПа на 10–30 с уплотняют смесь в форму круга. Калибровочные бруски или постоянное давление гарантируют равномерную толщину.
- 4. После снятия формы круг устанавливают на теплостойкий поддон. Финальная формовка здесь; лёгкие круги переносят вручную, тяжёлые — талью или осторожно транспортируют к печи.
Обжиг
- 5. Обжиг расплавляет связующее вокруг абразивов и стабилизирует его к теплу и растворителям. Смоляные круги обжигают при 150–200 °C; витрифицированные — 930–1260 °C.
Доработка
- 6. После обжига: посадочные отверстия растачивают или отливают по спецификации, окружность центрируют, толщину/параллельность корректируют, добавляют спецконтуры. Крупные круги балансируют для снижения вибрации. После маркировки — готовы к отгрузке.
Контроль качества
Шлифовальные круги — расходники; стандарты эффективности варьируются по применению. Производители добровольно следуют национальным и международным стандартам по размеру зёрен, маркировке, безопасному применению.
Интенсивность КП зависит от размера, стоимости, назначения. Круги >150 мм проходят строгие тесты: акустические — на жёсткость, твёрдость — на твёрдость связи, вращательные — на структурную целостность. Инспекция сырья и процессов обеспечивает согласованность партий.
Будущее
Тренды производства формируют спрос на круги. Непрерывная литья в сталепромышленности снизила потребность в некоторых типах, а давление производительности толкает рынки к синтетическим абразивам: засеянный гель оксида алюминия и CBN. Растущее применение керамики и композитов повышает спрос на передовые шлифовальные круги.
Однако внедрение новых абразивов замедляется существующим оборудованием и процедурами, не оптимизированными под них. Традиционные абразивы вероятно продолжат служить многим применениям.
Альтернативные технологии: поликристаллические суперабразивы (алмаз или CBN) и алмазные пленочные осадки ХФО (CVD) обещают более долговечные режущие инструменты, потенциально снижая зависимость от абразивных кругов.
Производственный процесс
- Прядильные колёса: история, мастерство и современное производство
- Колесо обозрения: история, дизайн и производственные инсайты
- Повышение рентабельности производства за счет оптимизированного обслуживания режущего инструмента
- Освоение правки и заточки кругов: точные техники для шлифовальных кругов в промышленности
- Теория шлифовальных кругов: ключевые соотношения для эффективности металлообработки
- Плоское шлифование: традиционные техники для точности
- Основы ПЛК плоскошлифовальных станков: точное финишное обрабатывание металлов и неметаллов
- Понимание четырех ключевых типов шлифовальных станков и их применение
- Рулевое колесо автомобиля: устройство, виды, регулировки, материалы и значение
- Основы цилиндрического шлифования (OD Grinding): ключевые техники и инсайты