



Производство и качество гольф-колясок: дизайн, изготовление и будущие инновации
История
Гольф-коляска — электро- или бензиновое транспортное средство для перевозки гольфистов и инвентаря по полю. Низкий центр тяжести шасси обеспечивает устойчивость на неровностях. Многие модели включают портативные зарядные устройства, металлическую подкладку для счеточек, опционально: держатели для мячей/кеглей, вездеходные капюшоны, тентовые навесы, багажники. Встроенные AM/FM-радио, кассетные плееры, пепельницы, зажигалки — также распространены.
В конце XIX — начале XX вв. частные загородные клубы начали строить поля, USGA основана в 1894 г. После В мировой доступность землеройной техники ускорила строительство публичных и частных полей, спровоцировав бум гольфа. Первые моторизированные коляски появились в начале 1950-х; к 1959 г. стали повсеместным атрибутом клубной жизни, постепенно вытесняя кедди и ручные тачки.
Сырьё
Рамы обычно куют из стальных листов, прутов и труб, кузова — из алюминиевого листа, стекловолокна или стали. Ключевые компоненты — резиновые шины, пено-виниловые сиденья, металлические рулевые механизмы, моторы, тормоза, батареи, трансмиссии, подвески, приводы, электрокабели — закупают у спецпоставщиков и собирают на месте.
Дизайн
Проектирование гольф-коляски — серия критических решений: материал кузова (сталь, алюминий, стекловолокно, дерево), посадочная вместимость (2, 4, 6), привод (электро/бензин), размер двигателя, тормозная способность для холмистой местности. После фиксации параметров дизайнеры используют интегрированные САПР/КАП для моделирования ТС и компонентов. Строят прототип для функциональных тестов перед установкой производственного инструментария.
Производственный процесс
Фабрикация пола и панелей кузова
- Пол и панели режут из стального листа, алюминия или стекловолокна. Листовая сталь формируют сقصной и 롤-формирующей машиной, панели из стекловолокна — в форме смолой промасленными слоями.
Конструкция шасси и покраска
- Трубчатую сталь режут, скосят, дуговой сваркой собирают в шасси. Раму выправляют, инспектируют, покрывают антикоррозийным грунтом перед монтажом панелей кузова.
Сборка узла трансмиссии
- Подшипники, шестерни, сальники, коробки валов собирают прецизионным инструментом, затем корпус трансмиссии герметизируют и болтят. Устанавливают валовые шестерни, подшипники, барабанные тормоза для надёжной работы.
Сборка зарядного устройства (только электро-коляски)
- Корпус зарядки оснащают трансформатором, DC-кабелем, термостатом, амперметром, крепят к шасси.
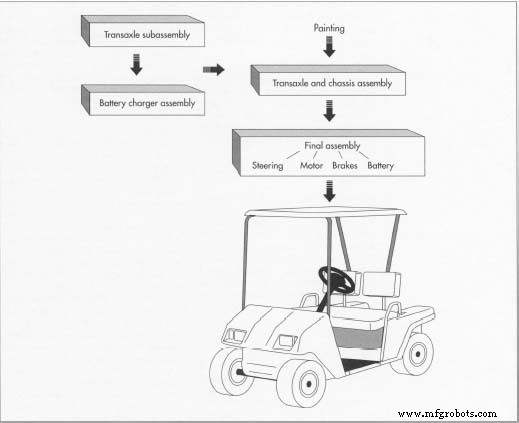
Сборка трансмиссии и шасси
- Монтируют амортизаторы, пружины, валовые балки, затем трансмиссию. Смазывают валовые подшипники, устанавливают колодки с шпильками для прочной приводной базы.
Установка остальных компонентов
- Крепят рулевой механизм, мотор (36 В DC для электро, 8 л.с. бензиновый для ДВС) и CV-трансмиссию к шасси. Ремни соединяют двигатель, трансмиссию и трансмиссию. Педали тормоза и газа с кабелями прокладывают и фиксируют.
Принадлежности
- Освещение, замок зажигания, баттерейный стеллаж, батареи (шесть 6-вольтных для электро, одна 12-вольтная для бензина). 23-литровый топливный бак и шланг для ДВС.
Финальные операции
- Сиденья, опциональный навес, ветрозащита, корзины. Для Северной Америки — автовездеходом после слива топлива, отключения батарей, блокировки колёс. Заморские поставки — на коньках против смещения в пути.
Контроль качества
КП начинается на стадии дизайна: структурные и усталостные тесты ключевых компонентов. Прототипы проходят трассовые испытания, выносливость на длинных дистанциях, камеры экологического моделирования для реалистичных условий. Аудит поставщиков, карты СПК, нарядные инспекции устраняют необходимость детального контроля каждой детали.
После сварки геометрию шасси проверяют точными шейбами, толщину краски — контактным шейбом. Трансмиссии прогоняют на стенде на течь и шум, электрика — автоматическим тестовым оборудованием. Зарядки верифицируют по выходу и току, поддерживая сертификат UL. Бензиновые моторы на динамометрах оценивают мощность, температуру, утечки, топливные баки — гидротестом и погружением на течь. Каждая готовая коляска проходит тесты разгона и торможения.
Утилизация отходов
Производство даёт металлическую стружку, загрязнённый охлаждающий растворитель, картонную тару, перераспылённую краску. Стружку продают утилизаторам; загрязнённый растворитель фильтруют в резервуарах или сдают спецутилизатору. Картон — на свалку, перерабатываемую тару используют когда выгодно. Красочные отходы — опасные, утилизация дорогая.
Будущее
Ближайшие инновации: ультрабыстрозаряжаемые батареи с увеличенным пробегом, встроенные в панель видеоигры для развлечения, высокочёткие экраны с реальной планировкой поля и позицией мяча.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Триумф Тазо: 3D-печатная протезная коляска восстанавливает подвижность парализованной собаке
- Callaway представляет гибридные гольф-мячи с акриловым модификатором Paraloid от Dow для беспрецедентной производите…
- Универсальная платформная тележка: 10 способов повысить эффективность
- Индивидуальные инструменты для ремонта дивотов в гольфе: точные 3D-печатные решения для лучшей игры
- Мобильные тележки для инструментов ЧПУ: повышение мобильности и эффективности