



Меловая доска: от средневековых роговых книг к современной фарфораной эмали
Предыстория
Меловая доска — плоская вертикальная поверхность для письма — стала знаковым образовательным инструментом, но также применяется на рабочих местах, домах и даже в ресторанах. Хотя можно использовать многие материалы, фарфорная эмаль остается отраслевым стандартом сегодня.
Прослеживая корни до начала XIX века, мелкая доска эволюционировала из средневековой роговой книги — деревянной планки с бумажной вставкой, несущей «Отче наш», алфавит и другие учебные пособия. Роговые книги часто носили на шее, и их популярность распространилась через школы колониальной Америки. Наследник роговой книги, читальная доска, была полосой 15 дюймов (38 см), висевшей на окнах классов, в конечном счете породившей общую мелковую доску, которую все ученики могли видеть и использовать.
В 1823 Сэмюэл Рид Холл — педагог и основатель Конкордской академии Вермонта — запатентовал первую современную мелковую доску. Ранние модели были простыми сосновыми досками, покрашенными в черный или покрытыми известью, гипсом и сажей, наносимыми прямо на стены классов.
Сырье
Сегодня фарфорная эмаль — предпочтительный материал для мелковых досок. Процесс начинается со стальной основы — обычно 22-го калибра — обеспечивающей прочность и долговечность. Кремнезем, кристаллическое соединение из кварца, формирует ядро эмалевого покрытия. Готовая поверхность смешивает неорганические стеклянные матовители и оксиды, иногда с органическими красителями, для создания гладкой, неблестящей зоны для письма.
Дизайн
Мелковые доски производятся в различных размерах, цветах и стилях. Наиболее распространенные оттенки — зеленый и черный, но доступны коричневый, синий и серый. Пользовательская графика — такие как нотные станы для музыкального факультета или разметка баскетбольной площадки — может быть напечатана или сплавлена в эмали во время производства. Типичные размеры: 120″×48″ для классных досок, 42″×25″ для спортивных схем, 72″×48″ для переносных моделей.
Процесс производства
Подготовка стали
- Большие стальные листы поступают холоднокатаными и инспектируются на дефекты. Их затем моют, ополаскивают и сушат в химической мойке перед второй инспекцией.
Нанесение слипсы
- Кремнеземная слипса наносится на обе стороны стали в камере покрытия, обеспечивая минимальную толщину 0,0025 дюйма (0,062 мм). После сушки листы проходят третью инспекцию.
Обжиг
- В большой печи покрытую сталь нагревают, пока слипса не сплавится с металлом — критически важный этап, интегрирующий фарфор и металл.
Нанесение поверхностных соединений
- После обжига наносят стеклянный матовитель на основе поверхностного покрытия — толщиной не менее 0,0025 дюйма — для сглаживания доски и внесения цветных оксидов. После сушки и охлаждения финальная визуальная инспекция проверяет на дефекты и однородность цвета.
Сплавление покрытий
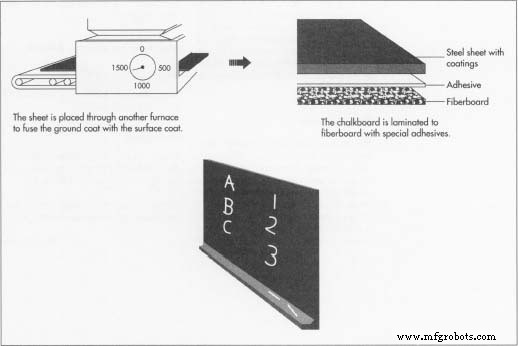
- Доски заходят в печь для накладного покрытия, где температура не менее 1200 °F (649 °C) сплавляет грунтовое и поверхностное покрытия. Контролируемая камера охлаждения затем снижает температуру для предотвращения деформации.
Финальная подготовка поверхности
- Готовая эмалевая поверхность ламинируется на 0,44-дюймовую (11 мм) волокнистую подложку с использованием специального клея. Краевой обрез — дерево или алюминий — добавляется, и опциональные аксессуары вроде меловых поддонов, реек для карт, крючков и держателей флагов крепятся.
Контроль качества
Производители придерживаются стандартов Института фарфорной эмали (PEI). Ключевая спецификация — уровень глянца, измеряемый глянцметром под 45 градусов; глянц не должен превышать три единицы для обеспечения последовательной поверхности для письма. PEI также определяет критерии долговечности и производительности, которым должен соответствовать каждый продукт.
Будущее
Пока традиционные мелковые доски остаются популярными в классах, многие производители смещаются к маркерным доскам — гладким полипропиленовым поверхностям, которые можно вытирать тканью. Эти доски устраняют мелковую пыль, считающуюся опасностью для здоровья и способной повреждать чувствительное электронное оборудование, делая их предпочтительным выбором в современных бизнес-средах.
Производственный процесс
- Янтарь: от древней смолы к научному сокровищу — история, свойства и современное использование
- Концентрированный суп: от инновации Дорранса 1899 года к мировым рынкам
- Эволюция маски вратаря: от кожи к высокотехнологичной защите
- Гильотина: история, конструкция и наследие
- Боксерская груша: история, дизайн и передовые инновации
- Pyrex: эволюция, состав и производство борсиликатного стекла
- Тефлон (ПТФЭ): история, производство, применения и экологическое воздействие
- Кремний: свойства, производство и рыночный обзор
- Водка: от древней дистилляции к современному производству
- Железо: свойства, история и повседневные применения